
Дробемётная обработка: как выбрать установку, дробь и режим
Дробемёт не просто сбивает окалину или остатки формовочной смеси. Он должен обработать нужные поверхности за заданное время, не повредить деталь, отделить загрязнение от рабочей дроби и вернуть в турбины пригодный абразив. Поэтому выбор начинают с изделия и критерия готовности поверхности, а не с мощности двигателя.
- Как сформулировать задачу очистки
- Дробемёт или дробеструй
- Как выбрать конструкцию установки
- Факел дроби и теневые зоны
- Как выбрать дробь
- Возврат, сепарация и аспирация
- Что определяет работа турбины
- Как считать производительность
- Как подтвердить качество поверхности
- Типичные отклонения
- Оборудование «УралИндуктора»
- Практические примеры
- Данные для технического задания
- Безопасность участка
- Ответы инженера
Сначала определяют, какой должна стать поверхность
У литейной отливки удаляют пригар, остатки смеси и окалину. Поковку очищают после нагрева. Прокат и сварную конструкцию подготавливают к нанесению покрытия. В каждом случае загрязнение, допустимая шероховатость, скрытые полости и последующая операция различаются. Формулировка «очистить металл» для подбора установки недостаточна.
До расчёта фиксируют материал, размеры и массу изделия, исходное состояние поверхности, участки, которые нужно защитить, и критерий приёмки. Дробемётная очистка не устраняет усадочную раковину, трещину, глубокую коррозионную язву или геометрическое отклонение. Она открывает поверхность для контроля, но не заменяет дефектоскопию и механическую обработку.
Дробемёт и дробеструй — не один и тот же процесс
В дробемётной установке металлический абразив разгоняет вращающееся рабочее колесо турбины. Такой способ удобен для повторяющейся обработки в закрытой камере с возвратом дроби. В дробеструйной установке абразив движется потоком сжатого воздуха через сопло; оператор или манипулятор может направлять струю локально.
В коммерческих названиях эти термины иногда смешивают. Для инженерного выбора важнее уточнить принцип разгона абразива, способ движения детали и возможность возврата рабочей смеси. Эта статья посвящена прежде всего турбинным дробемётным машинам.
Очистка и упрочнение — разные задачи. Дробемёт может вызывать наклёп поверхности, но управляемое дробеструйное упрочнение требует отдельной технологии, контроля интенсивности и полноты покрытия. Обычный режим очистки нельзя автоматически считать режимом упрочнения.
Конструкцию выбирают по тому, как деталь должна двигаться
| Тип установки | Когда рассматривают | Главное ограничение |
|---|---|---|
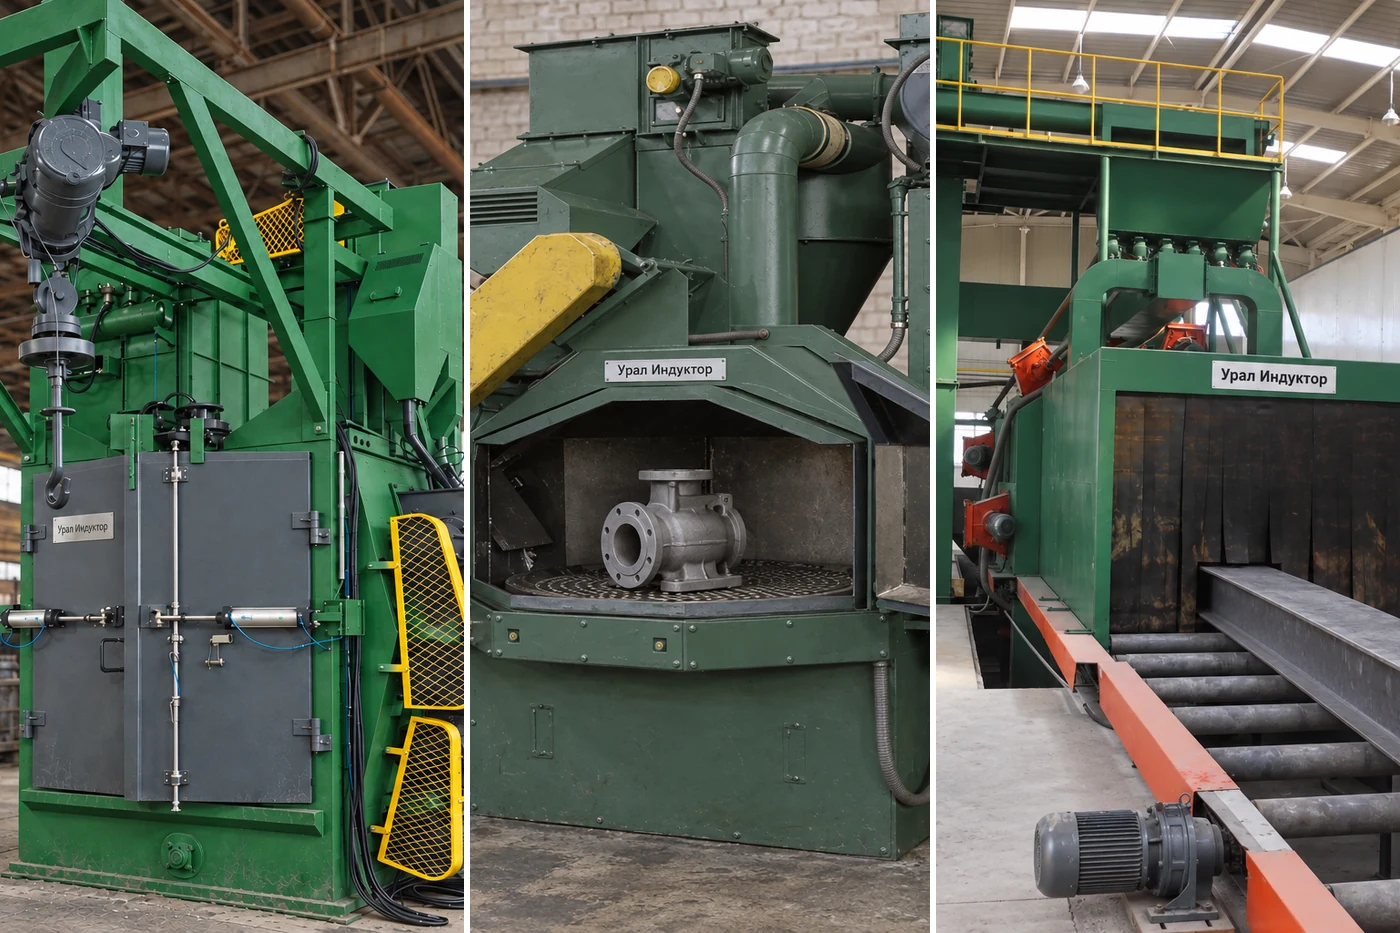
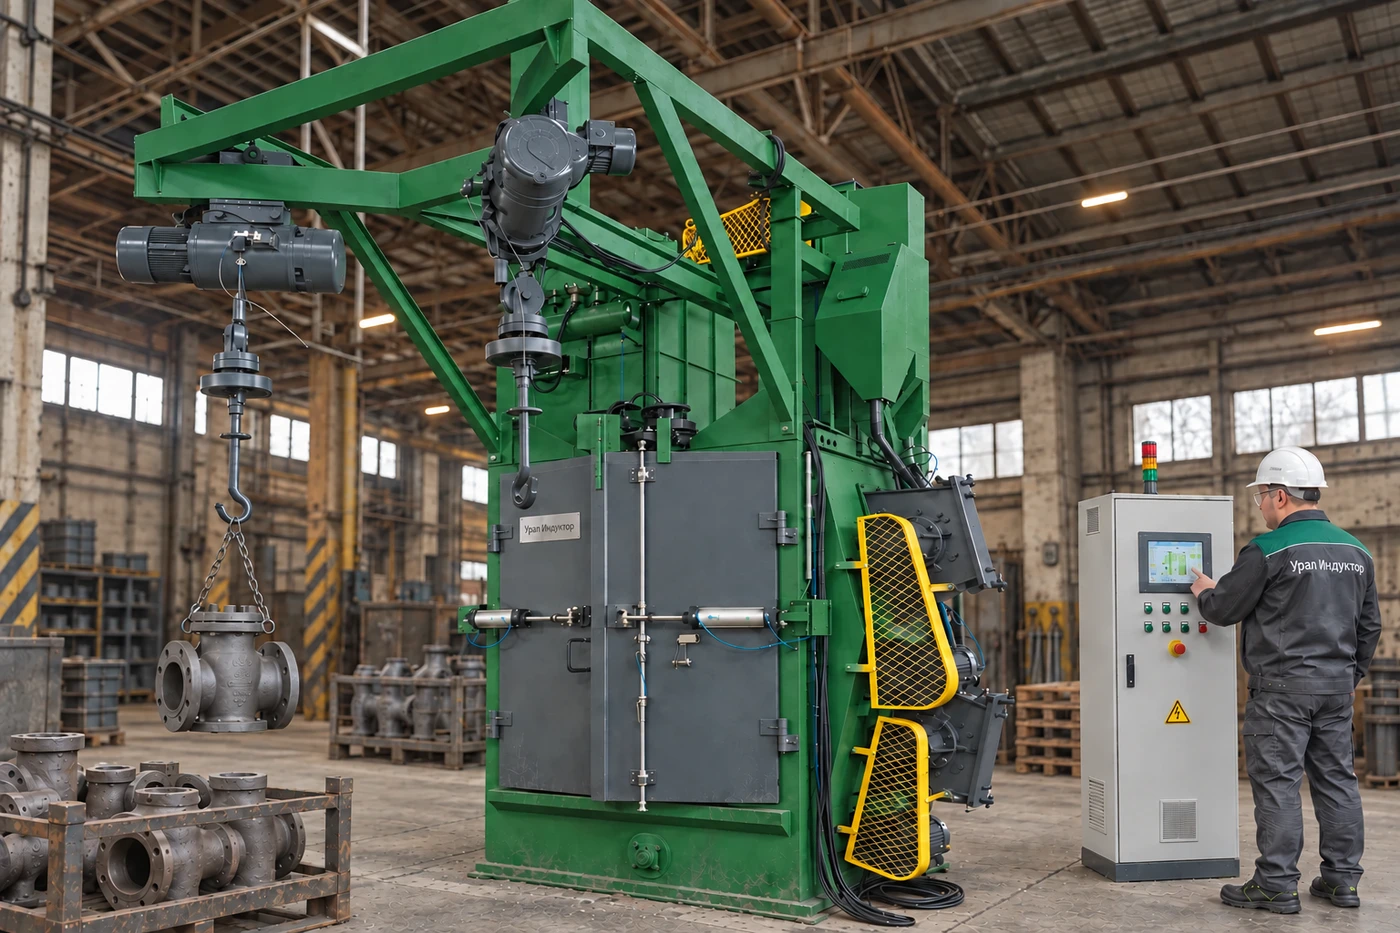
| Крановая, или подвесная | Отливки, поковки и сварные узлы сложной формы, которые нельзя перемешивать россыпью. | Нужно согласовать подвес, центр тяжести, вращение, высоту, массу и доступность внутренних зон. |
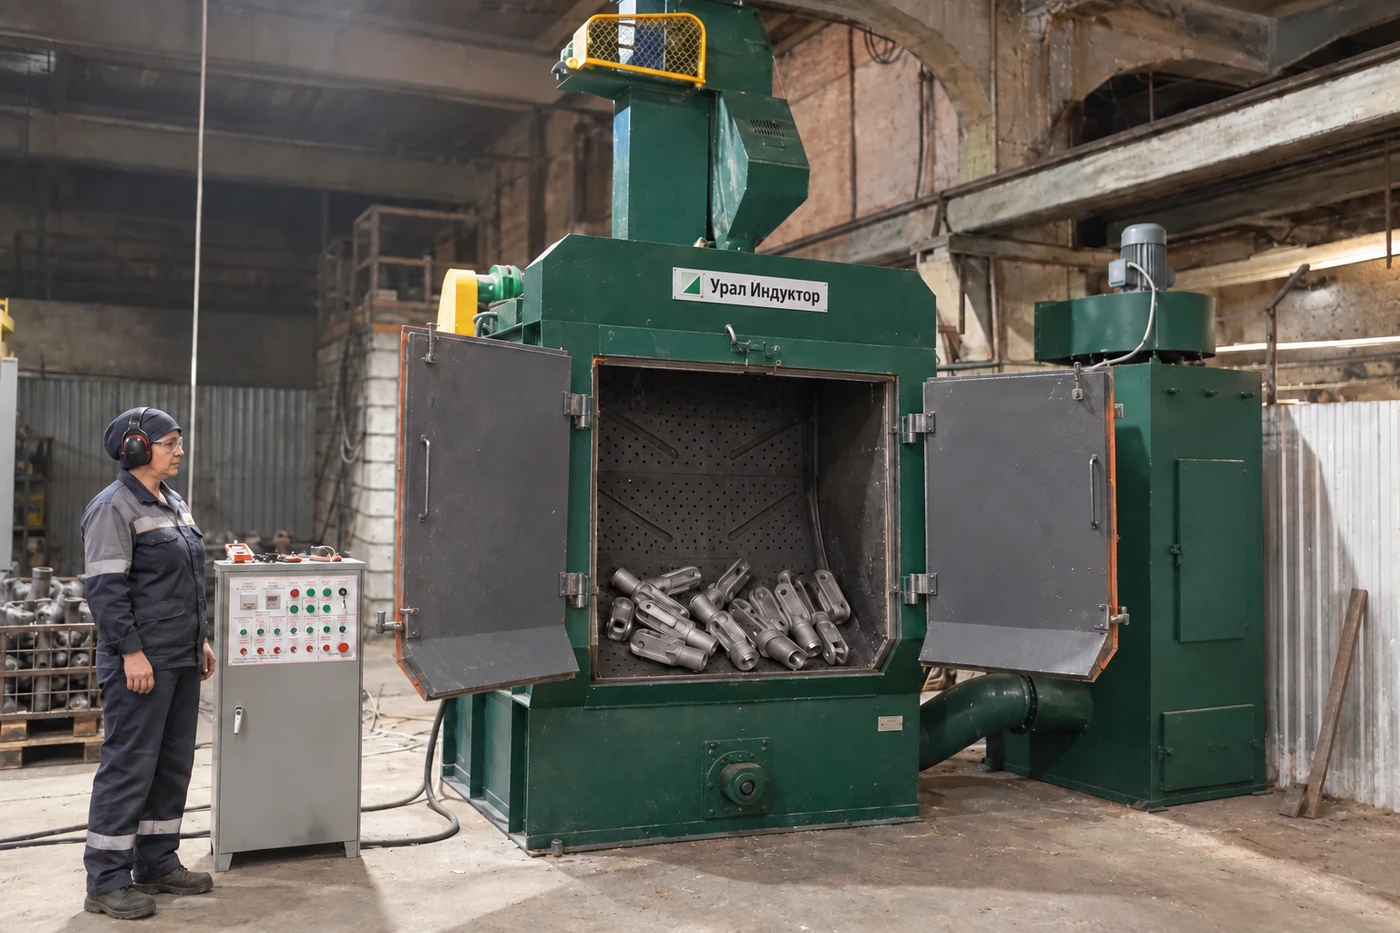
| Барабанная | Партии прочных небольших деталей, допускающих перекатывание и взаимный контакт. | Не подходит изделиям, которые деформируются, сцепляются, повреждают друг друга или не переворачиваются в рабочем органе. |
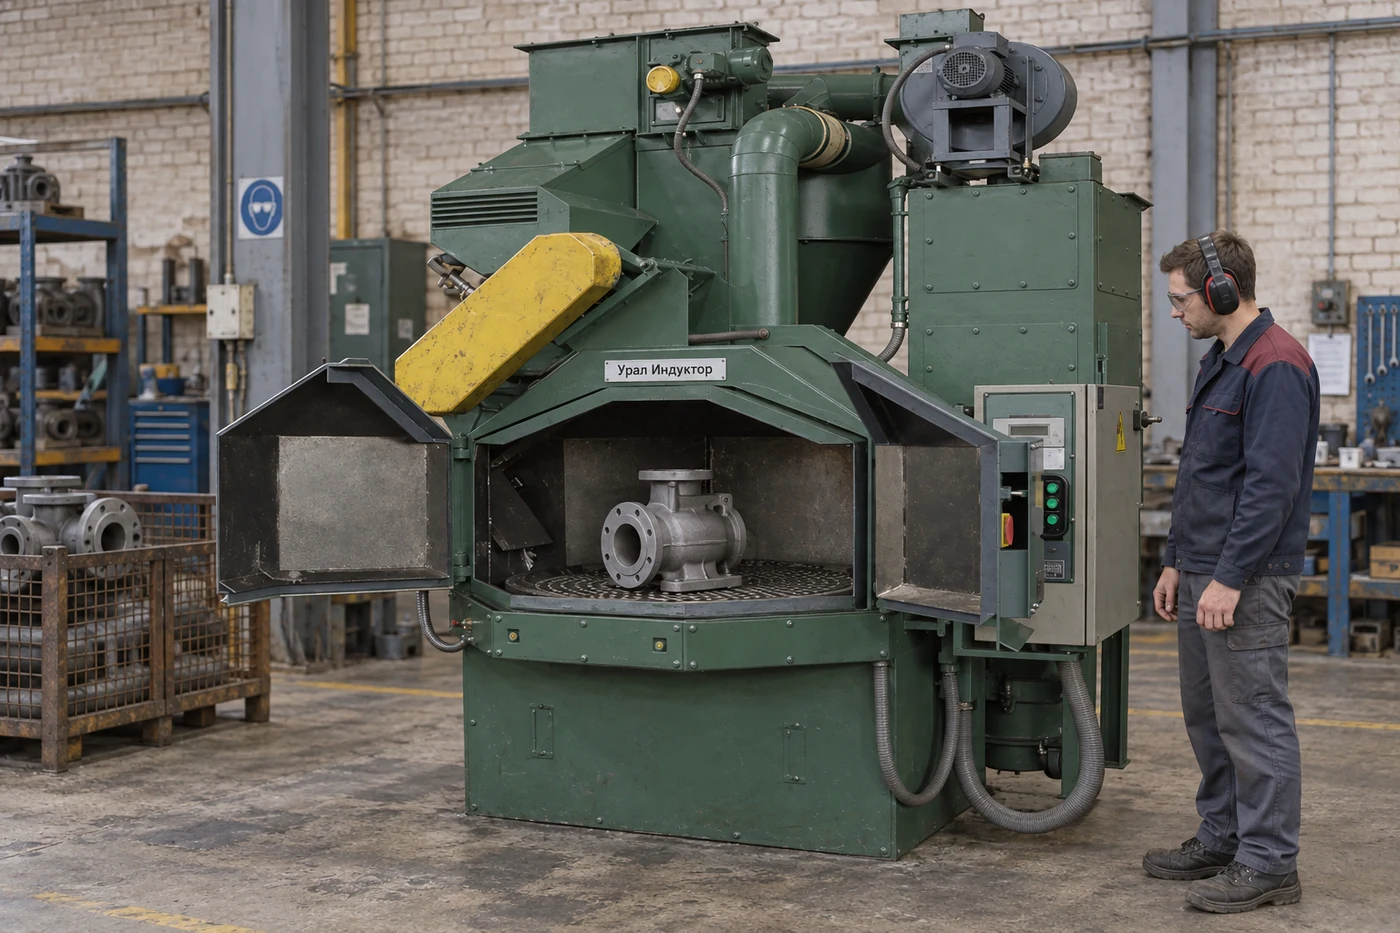
| С вращающимся столом | Корпуса, плиты, фланцы и устойчивые детали, которые удобно поставить краном или погрузчиком. | Опорная поверхность экранирована; может потребоваться переустановка или специальная оснастка. |
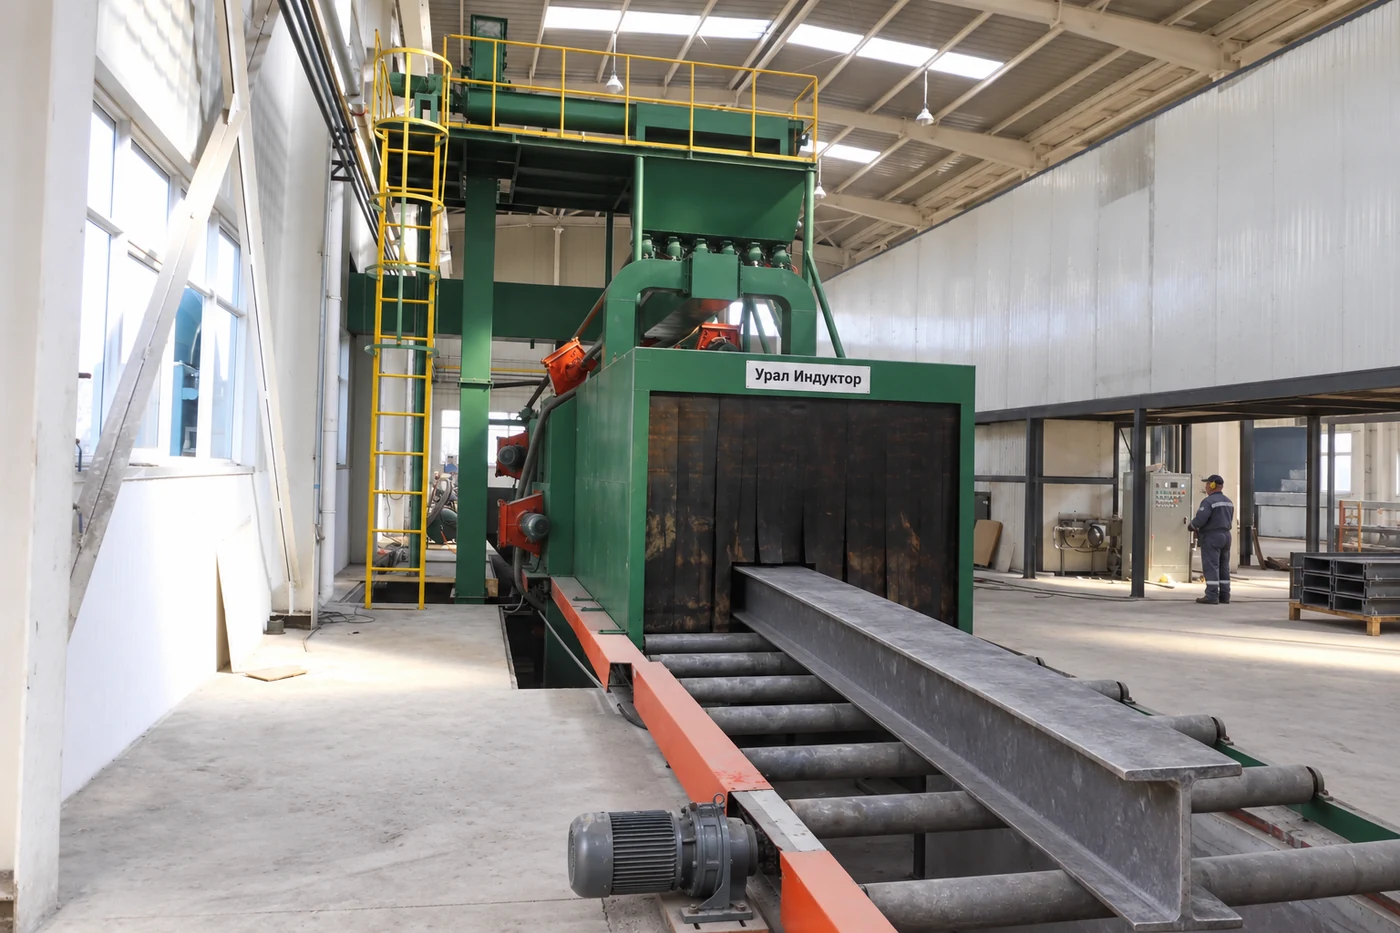
| Проходная рольганговая | Лист, профиль, балки, рамы и протяжённые конструкции с поточной подачей. | Сечение должно проходить через рабочее окно, а скорость рольганга — обеспечивать требуемую экспозицию. |
| Для наружной очистки труб | Серийные трубы и цилиндрические изделия, которые можно одновременно подавать и вращать. | Диаметр, прямолинейность, длина и состояние концов должны соответствовать роликовому тракту. |
| С сетчатым конвейером | Непрерывный поток небольших деталей, устойчиво лежащих на ленте. | Сетка и соседние изделия создают тени; проверяют ориентацию и необходимость обработки снизу. |
| Передвижная | Очистка полов, плит и практически горизонтальных поверхностей непосредственно на объекте. | Не заменяет камерную установку для объёмных деталей и требует согласованной системы сбора пыли и дроби. |
Факел дроби должен видеть поверхность
Турбина создаёт не точечную струю, а вытянутый факел. Его положение зависит от конструкции колеса, распределительной камеры, направления вращения и настройки выпускного окна. Если изделие неподвижно или одна поверхность всё время закрыта другой, увеличение продолжительности цикла не обязательно устранит тень.
Сложные детали вращают, качают, переворачивают или проводят через несколько факелов. При проектировании оценивают не только внешний габарит, но и отверстия, карманы, ребра, глубокие полости, сварные узлы и места контакта с подвесом или столом. Защитить резьбу, обработанную поверхность или тонкую кромку иногда проще маской и оснасткой, чем попыткой уменьшить интенсивность всего процесса.
Дробь выбирают по результату, а рабочую смесь поддерживают в процессе
Круглая литая дробь оказывает более равномерное ударное воздействие и обычно формирует сглаженный профиль. Колотая дробь с угловатыми кромками действует агрессивнее и создаёт более выраженную шероховатость. Рубленая проволока и специальные варианты применяются там, где их свойства подтверждены технологией и конструкцией оборудования.
Размер частицы определяет компромисс между энергией единичного удара и количеством попаданий. Крупная дробь лучше передаёт импульс, но хуже входит в небольшие радиусы и может грубее воздействовать на тонкие элементы. Мелкая даёт больше контактов, однако быстрее уносится с пылью и не всегда снимает тяжёлый пригар. Твёрдость выбирают вместе с материалом изделия, требуемой шероховатостью и ресурсом рабочих органов.
В установке циркулирует не новая дробь одного размера, а рабочая смесь: целые частицы, дробь после износа и свежая добавка. Её состояние контролируют отбором проб, рассевом, оценкой формы и загрязнения. Простая досыпка без контроля способна постепенно изменить и качество поверхности, и нагрузку на оборудование.
Сепаратор очищает дробь, аспирация очищает воздух
После камеры смесь дроби, окалины, песка и пыли попадает в нижний бункер, затем шнеком и ковшовым элеватором поднимается к сепаратору. Там отделяют крупные включения, пыль и разрушенные частицы. Пригодная рабочая смесь возвращается в накопительный бункер и через дозирующие устройства снова поступает к турбинам.
Аспирация поддерживает разрежение в камере, удаляет запылённый воздух и снижает выброс пыли в цех. Она не должна использоваться вместо сепаратора. Если поток воздуха слишком мал, ухудшаются видимость и удержание пыли; если чрезмерен — вместе с отходами может уноситься пригодная мелкая дробь. Воздуховоды, фильтр и сепарацию рассчитывают как связанную систему.
Турбина задаёт поток, но качество создаёт весь контур
Производительность турбины характеризует количество дроби, которое она способна разогнать за единицу времени. На результат также влияют частота вращения, состояние лопаток и распределительного устройства, положение факела, равномерность подачи, рабочая смесь и движение изделия. Две турбины одинаковой мощности могут по-разному обрабатывать конкретную геометрию.
Смещение факела увеличивает износ брони и оставляет часть изделия в тени. Износ лопаток меняет балансировку и траекторию частиц. Ток двигателя помогает увидеть изменение нагрузки, но не подтверждает качество поверхности: одинаковый ток возможен при неправильной ориентации детали или загрязнённой дроби.
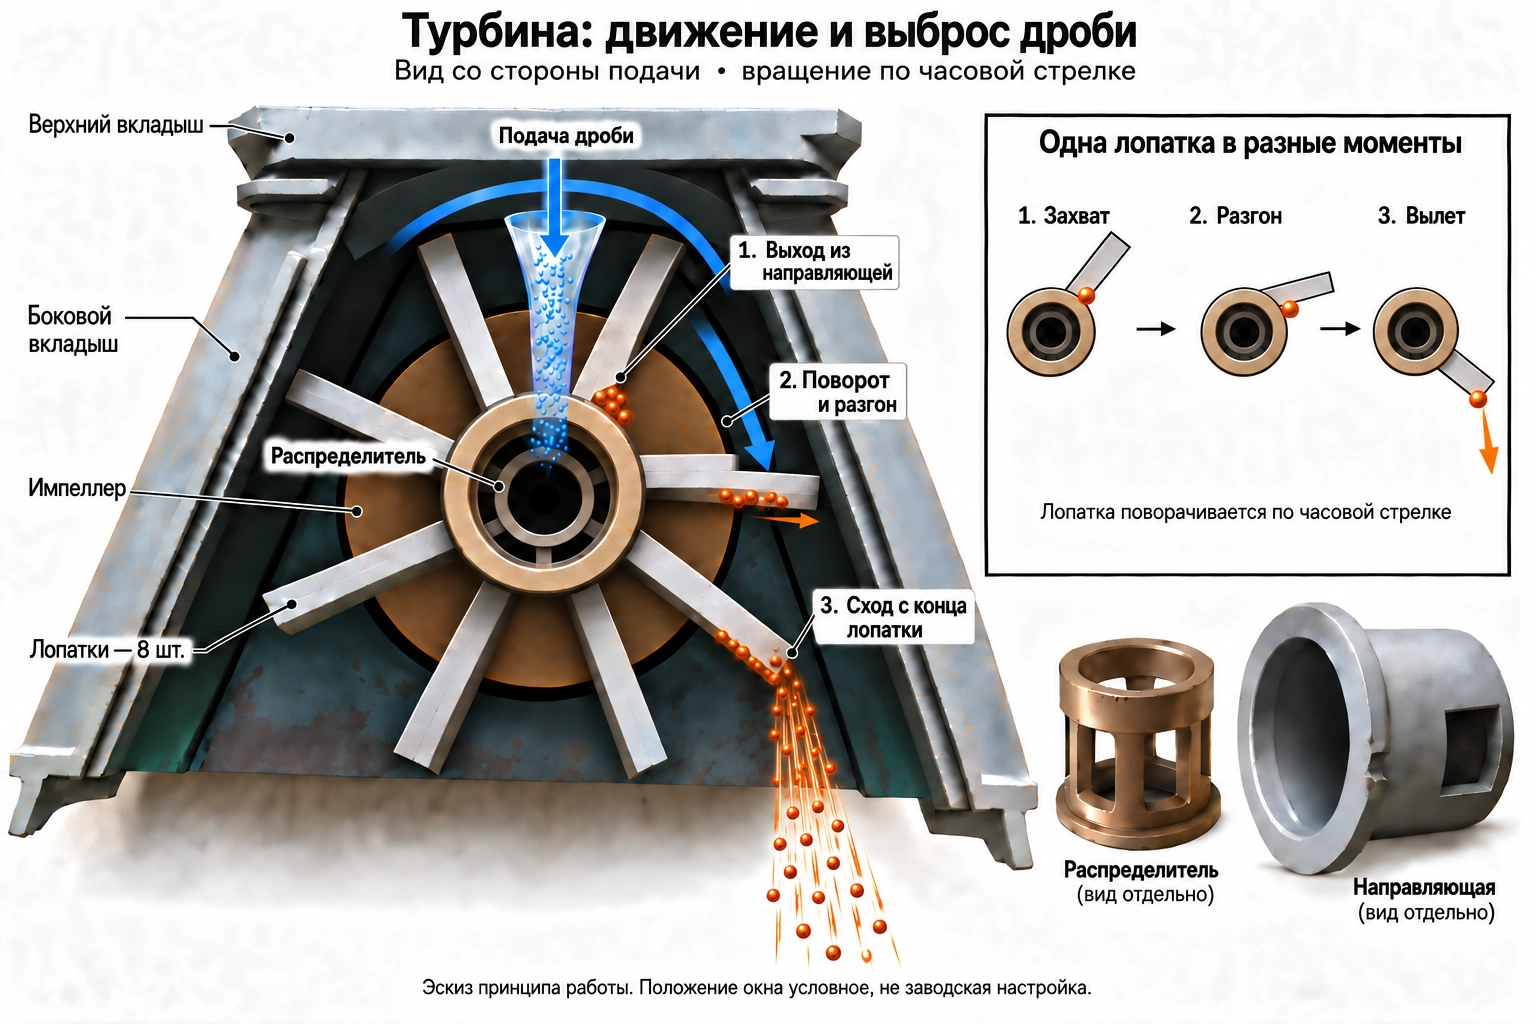
На этой схеме показаны восемь лопаток и вращение по часовой стрелке при взгляде со стороны подачи. Число лопаток и направление вращения относятся к показанному примеру, а не ко всем турбинам. Распределитель вращается вместе с колесом; направляющая с выпускным окном остаётся неподвижной относительно корпуса.
Синяя стрелка подачи условно вынесена вверх для наглядности: в узел дробь поступает со стороны оси. При сходе с лопатки движение частицы складывается из движения вместе с колесом и перемещения вдоль лопатки. Поэтому направление вылета нельзя определять только по продолжению лопатки. Положение окна на рисунке не задаёт заводскую настройку факела.
Производительность считают по полному циклу участка
Для машины периодического действия в цикл входят загрузка, закрытие и блокировка камеры, разгон турбин, собственно обработка, остановка, очистка от остаточной дроби, открытие и выгрузка. Паспортная масса загрузки не равна производительности в смену, если кран, тара или соседняя операция задерживают каждый цикл.
Для проходной линии определяющими становятся скорость транспортёра, размер рабочего окна, плотность размещения и фактический коэффициент загрузки. Увеличение скорости повышает поток, но сокращает экспозицию. Номинальную производительность подтверждают на принятой номенклатуре и с заранее согласованным состоянием поверхности.
Качество поверхности подтверждают по назначению детали
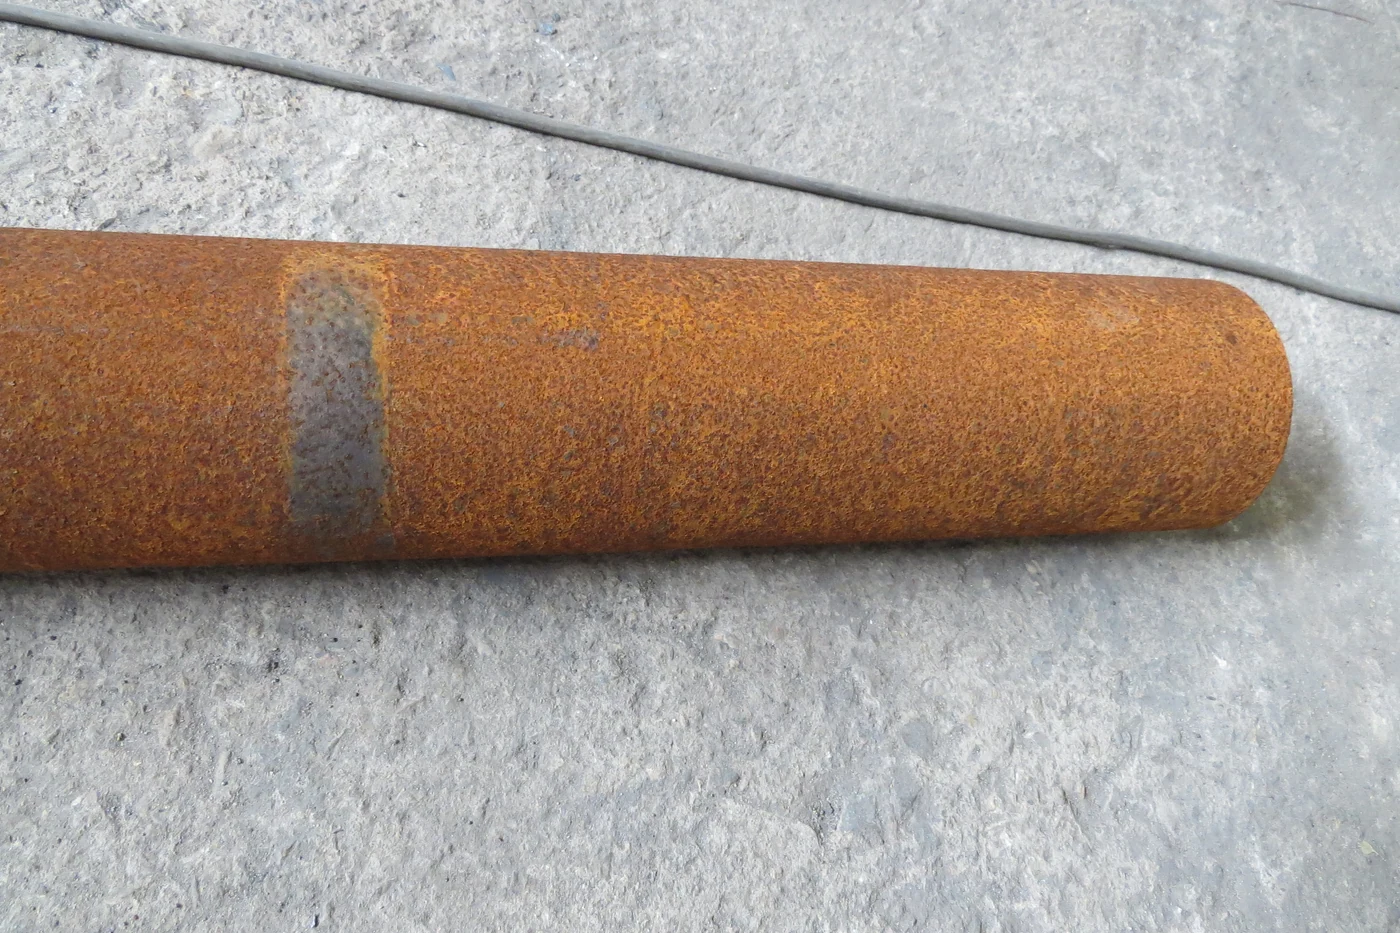
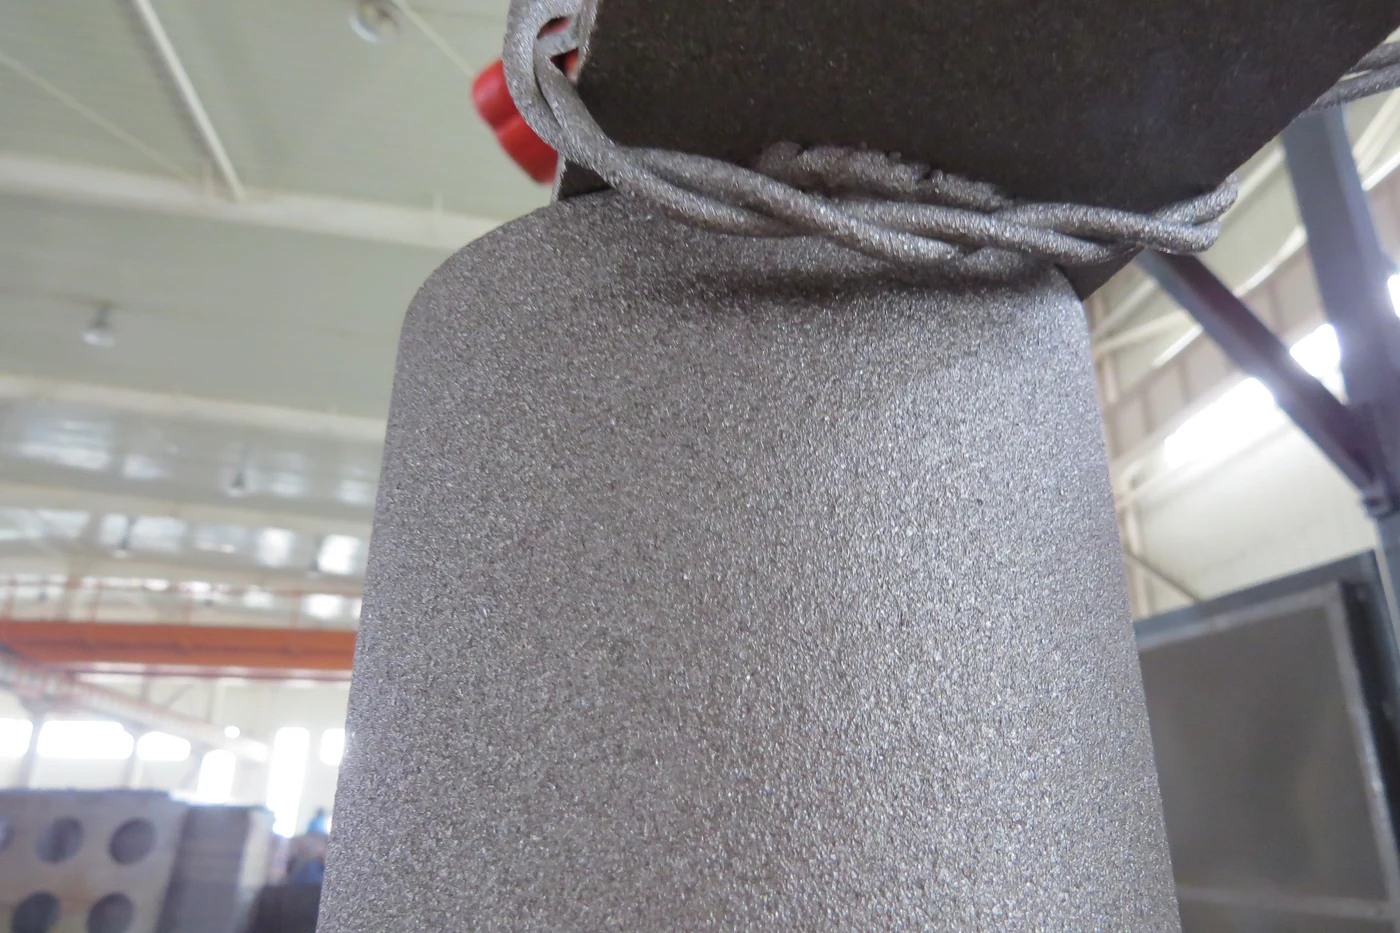
Для подготовки стального проката под окраску степень очистки задают принятой на предприятии нормативной системой и оценивают визуально по установленным эталонам. Обозначения Sa относятся к подготовке стальной поверхности перед нанесением покрытий; их нельзя без пояснения переносить на чугунную отливку с литейной коркой или использовать как единственный критерий.
Профиль поверхности проверяют отдельно — компаратором, профилометром или другим средством, указанным в технологической карте. При необходимости дополнительно контролируют остаточную пыль, растворимые соли, окалину в углублениях и время до грунтования. Для литейных деталей часто важны удаление формовочной смеси, доступность поверхности для дефектоскопии и сохранность базовых мест.
Отклонение разбирают от поверхности к рабочему контуру
| Признак | Вероятные группы причин | Что проверить сначала |
|---|---|---|
| Теневые или недоочищенные зоны | Ориентация детали, перекрытие соседними изделиями, факел, недостаточное вращение или переворот. | Карту загрузки, траекторию детали и след факела на контрольном образце. |
| Очистка стала медленнее | Износ лопаток, снижение подачи дроби, загрязнение смеси, утечки, проскальзывание привода. | Токи турбин, дозаторы, уровень бункера, состояние лопаток и результаты анализа дроби. |
| Резко изнашивается броня | Смещённый факел, повреждение уплотнения, неправильная установка турбины, рикошет от детали. | Расположение локального износа, настройку распределительного устройства и ориентацию изделия. |
| Много дроби в отходах | Неверная настройка воздушной сепарации, повреждение сит, чрезмерная тяга, неподходящий состав смеси. | Фракции в отходе и рабочей смеси, расход воздуха и состояние сепаратора. |
| Пыль выходит в цех | Недостаточное разрежение, негерметичность, забитые фильтры, открывание до осаждения пыли. | Перепад давления на фильтре, заслонки, уплотнения, воздуховоды и алгоритм открытия. |
| Детали получают забоины | Слишком тяжёлый абразив, большая партия, взаимные удары, чрезмерный цикл, неправильный тип машины. | Состав партии, допустимость перекатывания, фракцию и пробный режим. |
| Нестабильная шероховатость | Изменение рабочей смеси, разная исходная поверхность, неравномерное покрытие, износ турбины. | Прослеживаемость партий, рассев дроби, контрольные образцы и положение деталей. |
В каталоге есть машины для разных маршрутов детали
Ниже приведены примеры опубликованных исполнений дробемётного оборудования «УралИндуктора». Значения относятся к указанным моделям на дату подготовки материала. Окончательную комплектацию, производительность и пригодность подтверждают по техническому заданию и пробной обработке.
| Модель | Опубликованные параметры | Основной сценарий |
|---|---|---|
| УИД-376 | Камера 1500×1500×2200 мм; 2 турбины по 7,5 кВт; общая мощность 24,9 кВт; тельфер базового исполнения до 1000 кг. | Циклическая очистка подвешенных отливок и узлов сложной формы. |
| УИД-3210 | Разовая загрузка до 600 кг; масса одной детали до 30 кг; мощность 28,45 кВт; обычная продолжительность обработки 7–15 минут. | Серийная очистка прочных деталей россыпью. |
| УИД-3515 | Стол диаметром 1500 мм; грузоподъёмность до 800 кг; мощность 22 кВт; обычная продолжительность обработки 7–15 минут. | Корпусные и плоские изделия в устойчивом положении. |
| УИД-3800/1700 | Рабочее окно 3800×1700 мм; 12 турбин; общая мощность 125–135 кВт; скорость рольганга 0,5–2,0 м/мин. | Проходная очистка крупного проката и сварных конструкций. |
| УИДТ-100 | Трубы диаметром 350–1000 мм; 4 турбины с подачей дроби по 250 кг/мин; скорость 1–1,5 м/мин. | Наружная очистка труб с продольной подачей и вращением. |
Реализованный проект показывает больше, чем паспорт модели
УИД-3710Е для очистки чугунных отливок в Липецке
В 2017 году «УралИндуктор» поставил крановую дробемётную установку УИД-3710Е научно-производственному предприятию в Липецке. В карточке проекта указаны расчётная производительность 30 т/ч, общая мощность 50 кВт, две турбины по 15 кВт и габарит изделия до 1200 мм по диаметру и 1600 мм по высоте. В состав работ вошли проектирование, изготовление, поставка, шефмонтаж и обучение персонала. Посмотреть проект.
Для другой детали эти параметры не являются готовым решением. В проектах литейного участка в Рыбинске и производственного участка в Екатеринбурге применены другие модели и состав оборудования. Сравнивать нужно не только мощность, но и маршрут изделия, способ загрузки и организацию соседних операций.
Хорошее техническое задание начинается с фотографии грязной детали
- Номенклатура: чертежи, фотографии, материал, минимальные и максимальные габариты, масса и центр тяжести.
- Исходная поверхность: вид загрязнения, его толщина и прочность, наличие краски, масла, формовочной смеси и опасных компонентов.
- Требуемый результат: степень очистки, шероховатость, допустимая остаточная пыль, защищаемые поверхности и следующая операция.
- Программа: штук, тонн или квадратных метров в смену; размер партии; сменность; сезонные и пиковые нагрузки.
- Допустимое обращение: можно ли детали перекатывать, сталкивать, подвешивать, переворачивать и устанавливать на опоры.
- Абразив: применяемая дробь, расход, доступность поставок, требования к загрязнению и способ контроля рабочей смеси.
- Загрузка: кран, тельфер, погрузчик, тара, рольганг, ручная операция, высота входа и свободные зоны.
- Площадка: план и высота цеха, фундамент, электропитание, сжатый воздух, вентиляция, отопление и условия размещения фильтра.
- Приёмка: пробная партия, контрольные образцы, время цикла, критерии годности, обучение и комплект документов.
- Сервис: запас изнашиваемых деталей, доступ к турбинам, броне, элеватору, шнекам, фильтрам и точкам отбора проб.
Закрытая камера не отменяет риски участка
- Блокировки. Турбины и подача дроби не должны работать при открытой или незапертой камере. Обход защиты ради продолжения цикла недопустим.
- Подвешенный груз. Персонал не находится под деталью и вне безопасной позиции не направляет её руками. Подвес и захваты рассчитывают на массу и динамику движения.
- Движущиеся механизмы. Стол, барабан, рольганг, элеватор и шнеки обслуживают после отключения энергии и предотвращения самопроизвольного пуска.
- Дробь на полу. Просыпь быстро создаёт риск падения. Источник утечки устраняют, а уборку проводят предусмотренным способом, не раздувая пыль сжатым воздухом.
- Пыль и покрытия. До очистки выясняют состав снимаемого слоя. Фильтрация, удаление отходов и средства защиты зависят от фактических загрязнений.
- Шум. Турбины, удары дроби, транспортные механизмы и аспирация создают совместную шумовую нагрузку, которую оценивают на рабочем месте.
- Пожарный риск. Масло, горючие покрытия и пыль цветных металлов требуют отдельной оценки; неизвестное изделие нельзя запускать в камеру без проверки.
Ответы инженера на вопросы заказчиков
Можно ли выбрать дробемёт только по массе партии?
Нет. Партия одинаковой массы может состоять из одной тяжёлой отливки или сотен небольших деталей. Для выбора нужны форма, габариты, допустимость взаимных ударов, доступность поверхностей, способ загрузки и требуемый цикл.
Почему увеличение времени не убирает тени?
Если поверхность геометрически закрыта от факела, более длинный цикл усиливает обработку открытых зон, но не создаёт нового направления удара. Нужно изменить ориентацию, движение, расположение турбин или оснастку.
Одна и та же дробь подходит для чугуна и сварной конструкции?
Не обязательно. Различаются загрязнение, требуемый профиль, толщина стенки, кромки и следующая операция. Абразив и рабочую смесь подтверждают пробой на реальных изделиях и принятой методикой контроля.
Можно ли оценить качество по току турбины?
Ток показывает электрическую нагрузку и помогает заметить изменение подачи или механического состояния. Он не показывает теневые зоны, чистоту рабочей смеси и состояние поверхности, поэтому нужен отдельный технологический контроль.
Какие материалы отправить для предварительного подбора?
Чертежи и фотографии деталей до и после желаемой обработки, массу и габариты, материал, описание загрязнения, программу выпуска, требования к поверхности, план цеха и данные по электропитанию, воздуху и вентиляции.
Нужно подобрать дробемёт под конкретные детали?
Передайте инженеру номенклатуру, фотографии загрязнения, массу, габариты, программу выпуска и критерий готовности поверхности. По этим данным можно выбрать тип машины, рабочую зону, число турбин, транспорт детали, сепарацию, аспирацию и состав поставки.
Посмотреть дробемётное оборудование · Проекты · Отзывы · Передать задачу инженеру