Автоматизация модельных автоматов и керамики
Автоматизация сокращает долю ручных операций и стабилизирует цикл. Ожидаемый эффект рассчитываем по текущему маршруту и требуемому такту заказчика.
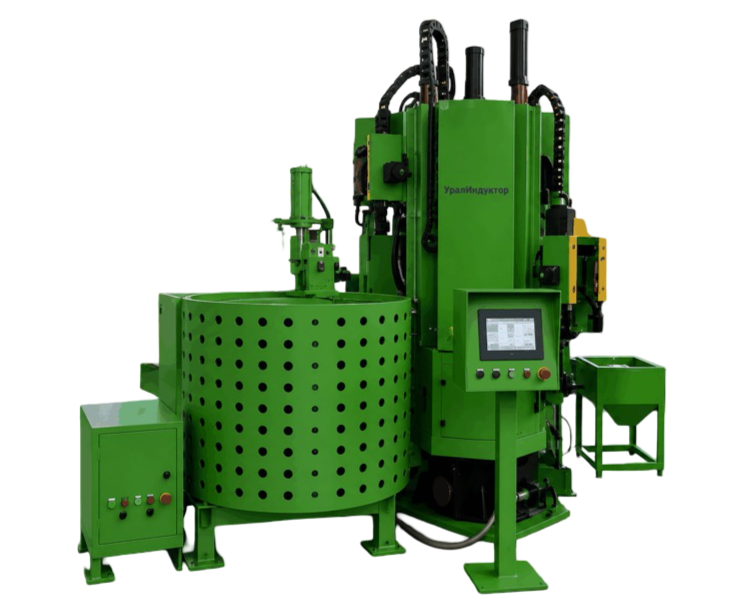
Оборудование модельного и керамического участков: подготовка и литьё воска, сборка блоков, нанесение и сушка оболочек, депарафинизация, очистка и регенерация. Эффект автоматизации и долю возврата воска рассчитываем по процессу заказчика.
Инженер подберёт оборудование ЛВМ под ваши отливки и пришлёт расчёт.
От модельных автоматов и автоклавов до систем регенерации воска, пылеулавливания и вспомогательного оборудования. Сервис и поставку ЗИП согласуем в составе проекта.


4 типовые болевые точки литья по выплавляемым моделям — и то, как мы их закрываем технологически.
Автоматизация сокращает долю ручных операций и стабилизирует цикл. Ожидаемый эффект рассчитываем по текущему маршруту и требуемому такту заказчика.
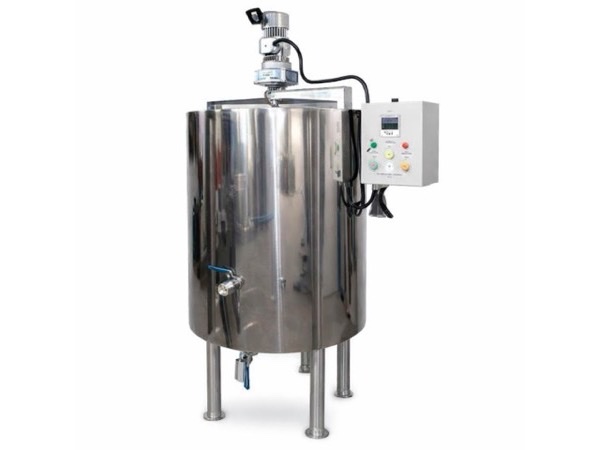
Точность поддержания температуры зависит от выбранной машины и настроенного режима. Автоматика снижает риск перегрева и деформации модели.
Материальный баланс и допустимую долю возврата определяем для конкретного модельного состава после анализа воды, зольности и механических примесей.
Контроль вязкости суспензии и режима обсыпки помогает стабилизировать толщину оболочки. Качество подтверждают технологическими пробами.
Восковые модели собирают в блок, послойно покрывают керамикой, выплавляют модельный состав и заливают металл в обожжённую оболочку. После охлаждения керамику удаляют.
Фотографии показывают принцип технологии и тип результата. Оборудование на снимках не является изображением поставки УралИндуктор.
Инженер ЛВМ свяжется с вами в течение рабочего дня, уточнит сплав, геометрию и тираж — предложит комплект под ваше производство.
31 позиция оборудования закрывает 8 функций — от подготовки и впрыска воска до изготовления оболочки, депарафинизации, очистки и возврата модельного состава.
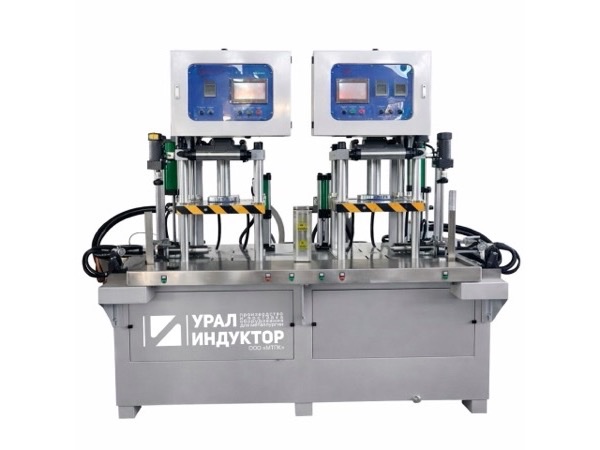
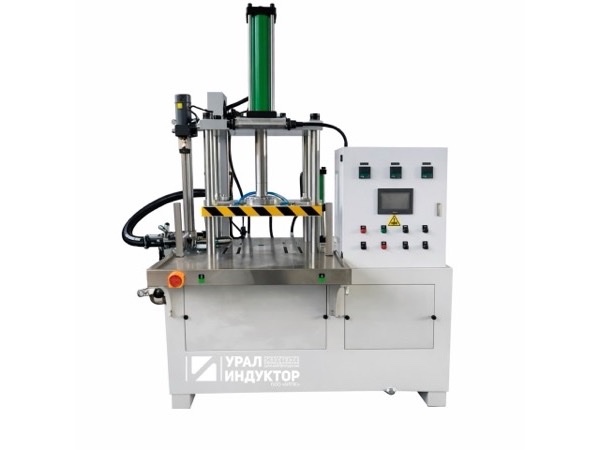
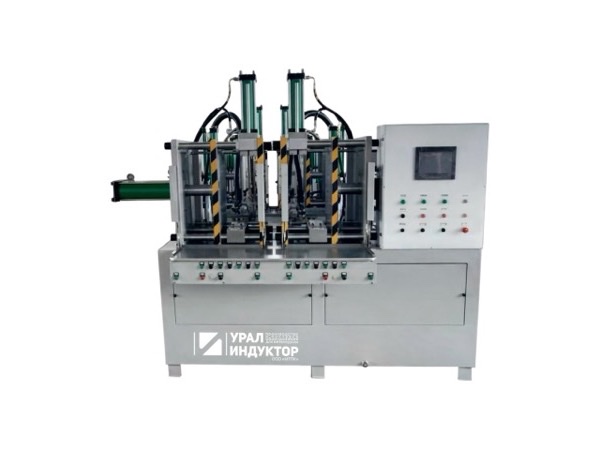
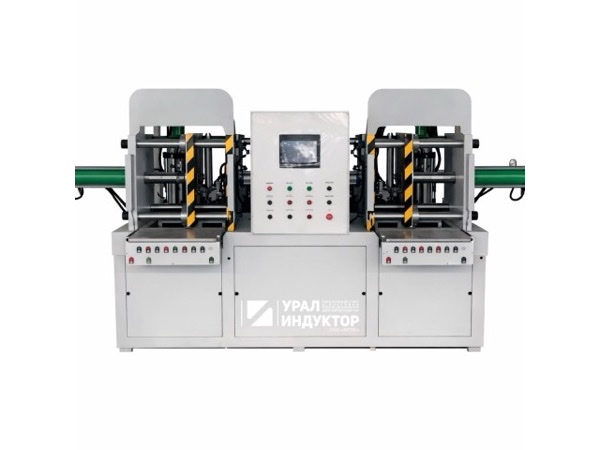
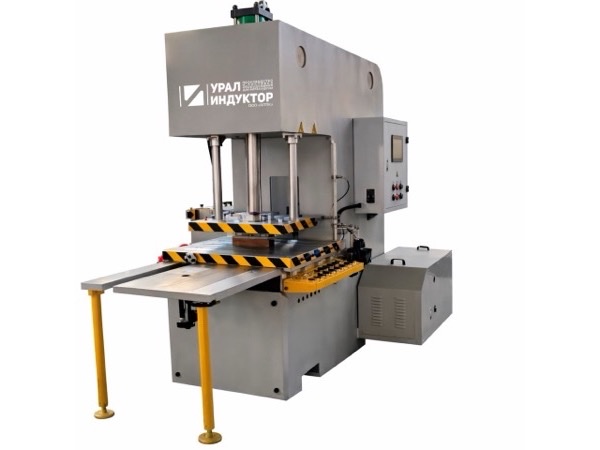
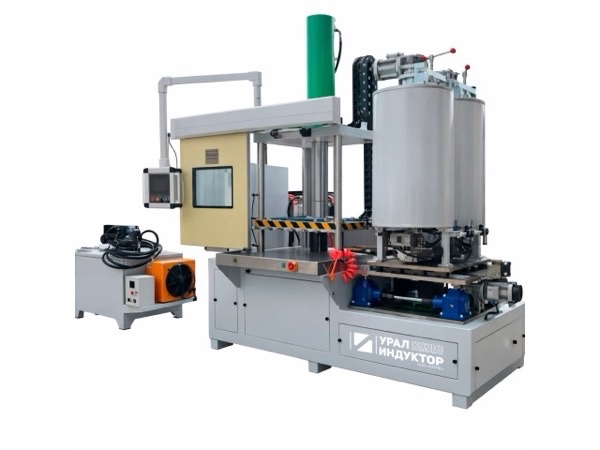
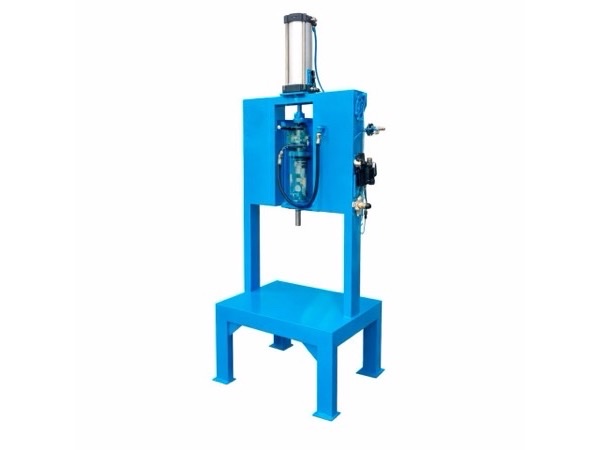
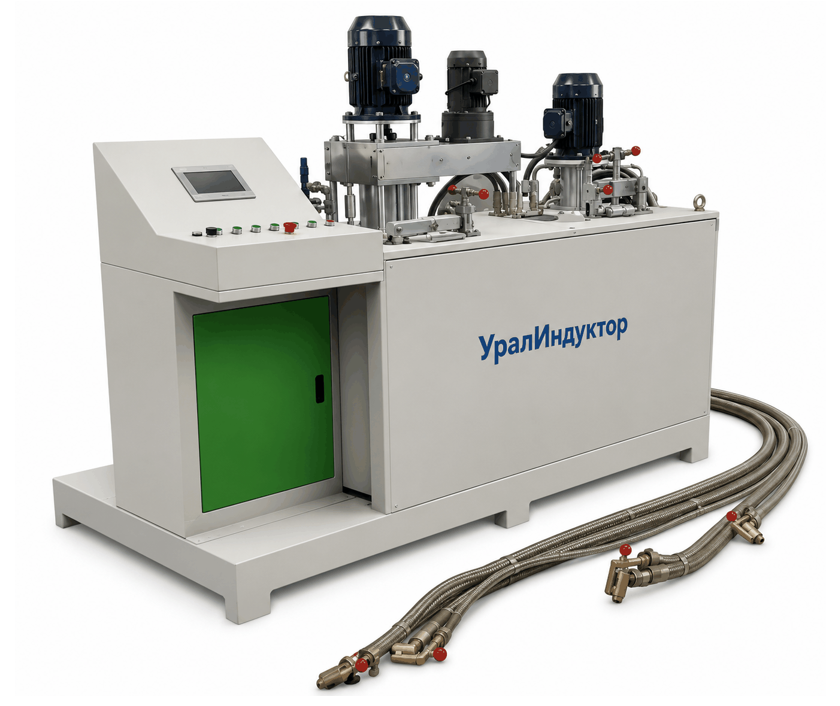
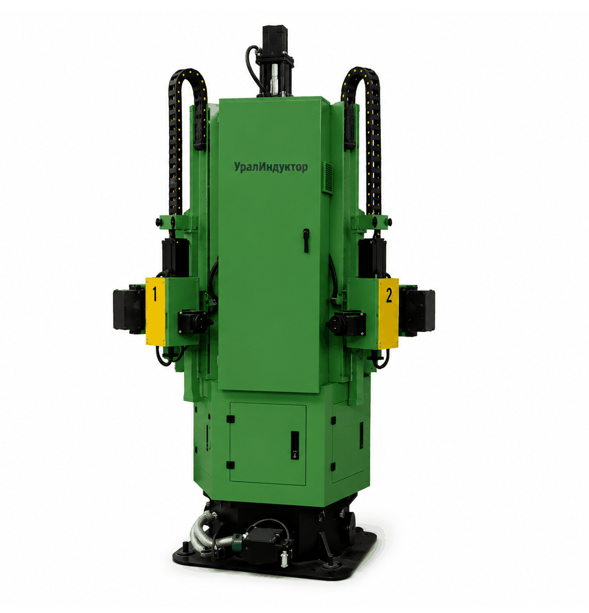
Вертикальные и горизонтальные машины с одной или двумя позициями — под разные габариты пресс-форм и схемы загрузки.
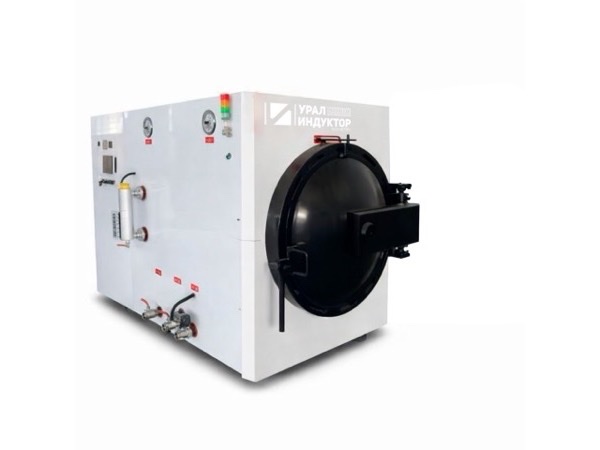
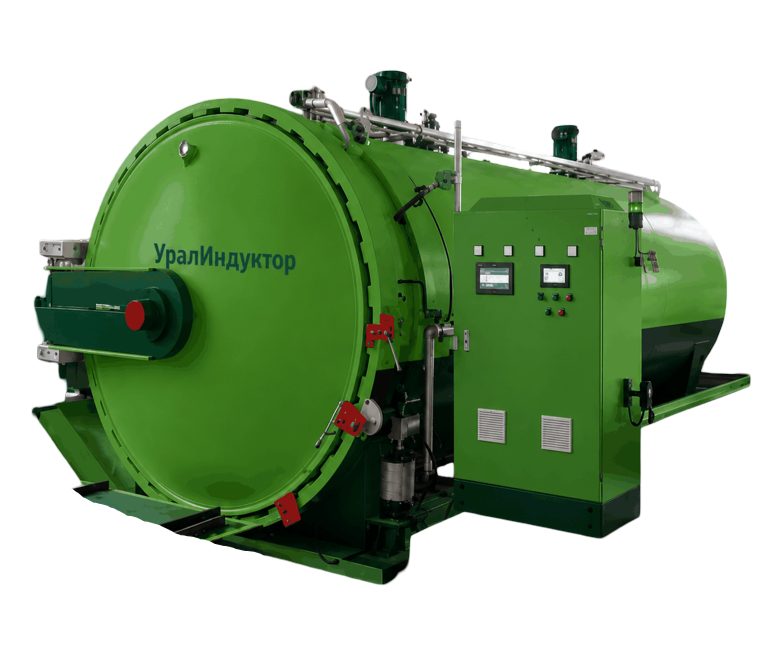
Рабочее давление базовой линейки 0,85 МПа, расчётное — 0,95 МПа, рабочая температура — 185 °C; режим назначают под модельный состав и оболочку.
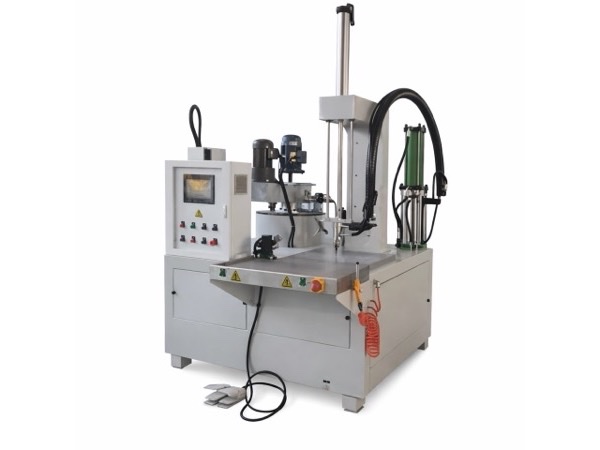
Стабильная вязкость, повторяемость от партии к партии.
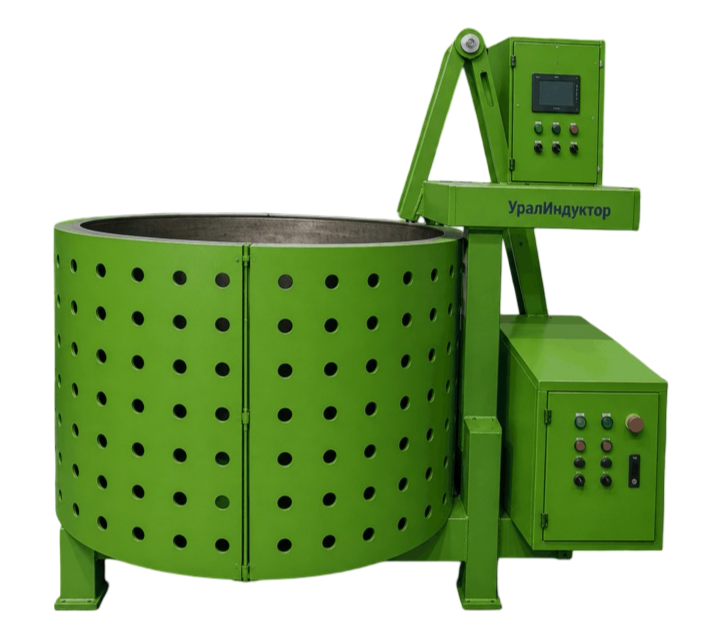
Ровная обсыпка кварцем или электрокорундом по всей поверхности модели.
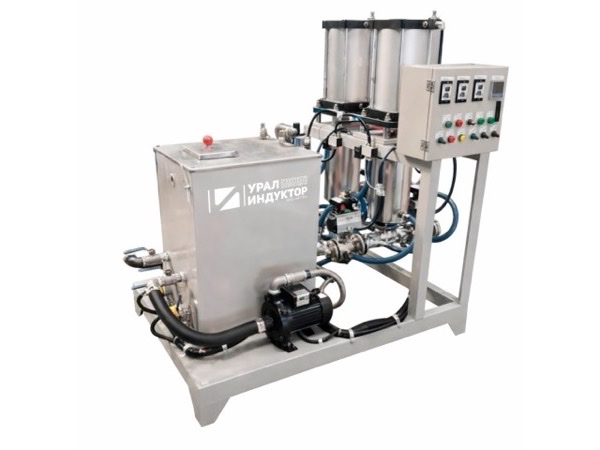
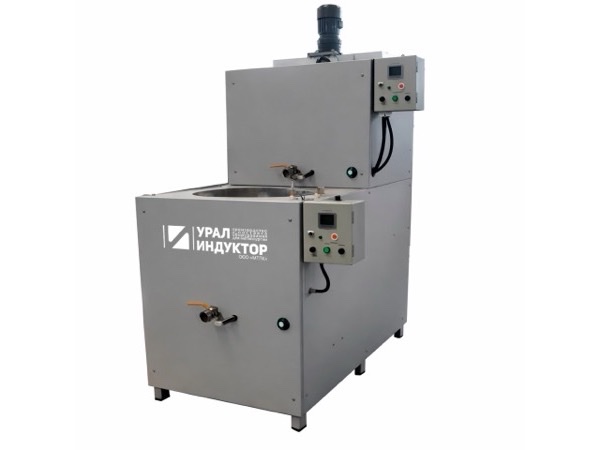
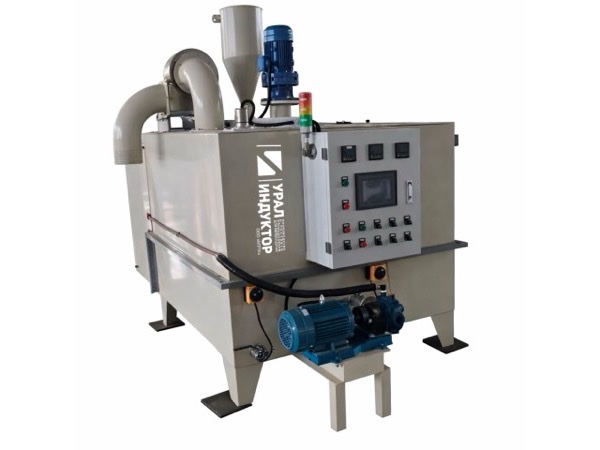
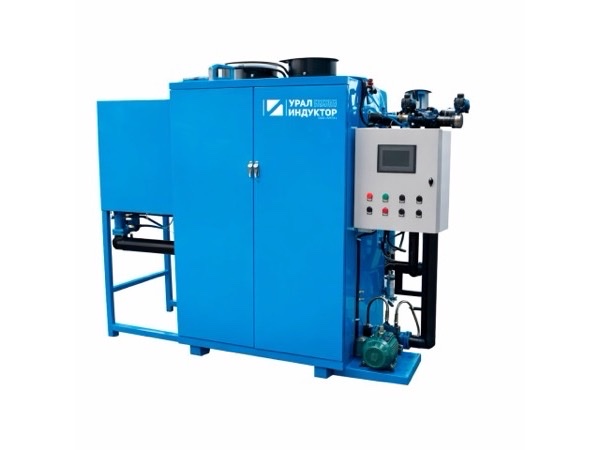
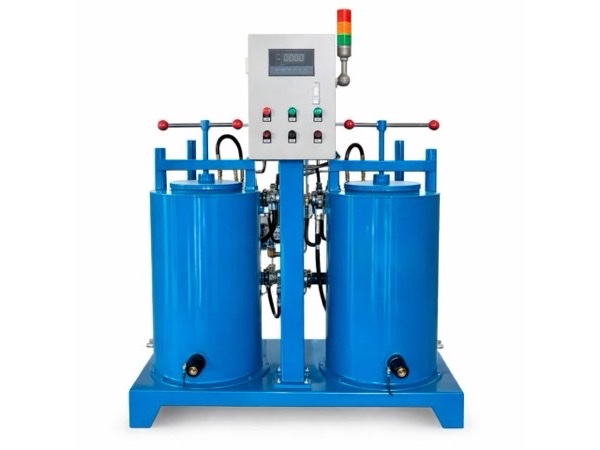
Очищает выплавленный модельный состав от воды и механических примесей. Допустимую долю возврата определяют по анализу воска и требованиям к моделям.
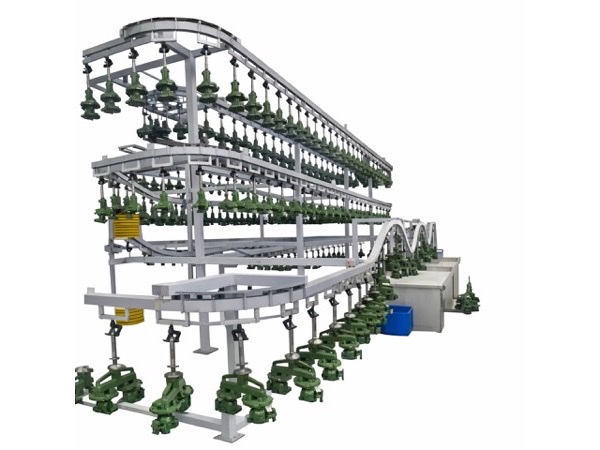
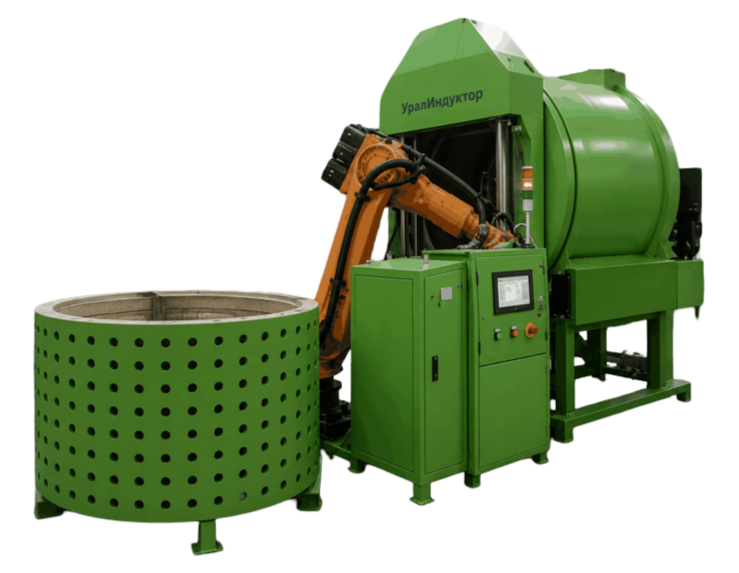
Погружение модельных блоков в суспензию, обсыпка и межоперационное перемещение на керамическом участке.
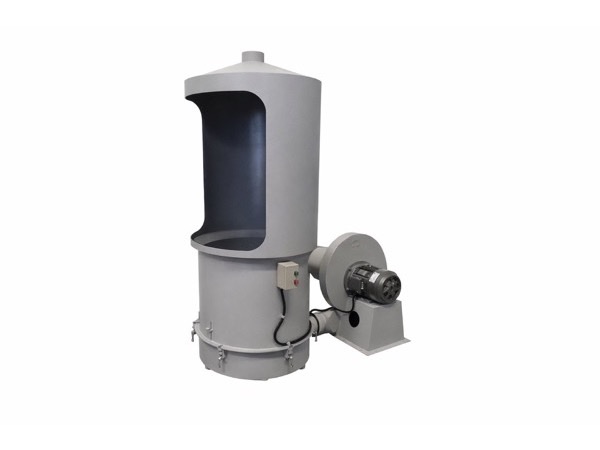
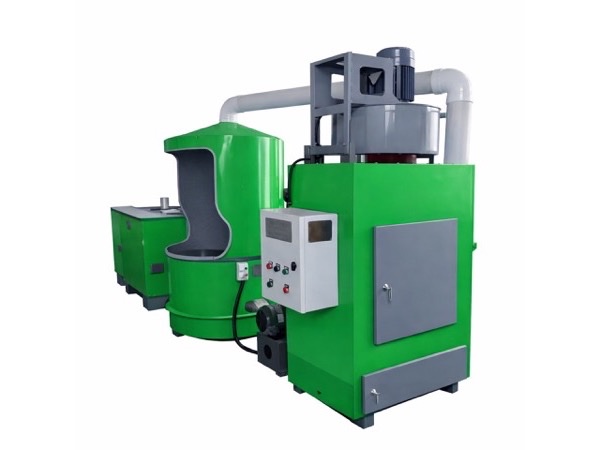
Импульсный фильтр для кварца, корунда и циркона. Расход воздуха и исполнение фильтра подбираем по абразиву и пылевой нагрузке.
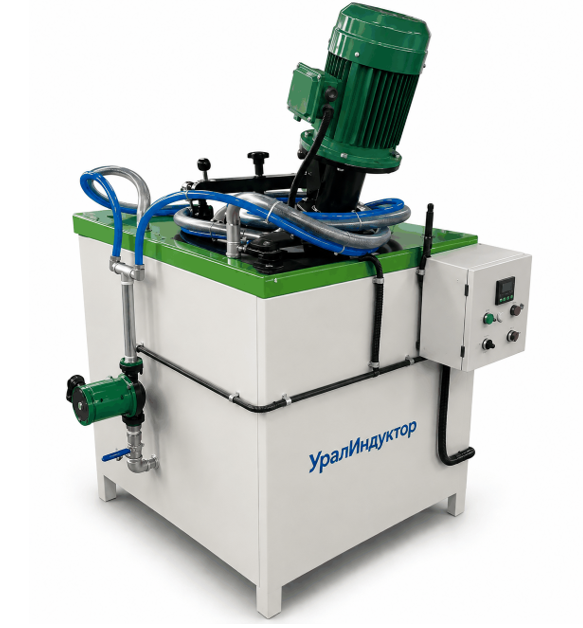
Отделяет воду и механические примеси от воска после автоклава. Возможность возврата в процесс определяют по анализу модельного состава.
УралИндуктор — инженерная компания: проектирование, поставка, шефмонтаж и сервис под одной ответственностью. Инженерный центр находится в Челябинской области; оборудование и ЗИП поставляем по согласованной спецификации.
Инженерный центр рассчитывает узлы под ваш сплав, геометрию, тираж и производственные условия. Не продаём каталог — собираем решение под задачу.
Подбираем и поставляем оборудование и узлы линии под проект. Входной контроль и приёмку выполняют наши инженеры. Номенклатуру ЗИП и сроки поставки фиксируем в спецификации.
Шефмонтаж, пусконаладка, обучение операторов. Срок и объём гарантии фиксируем в договоре и паспорте конкретного оборудования. Выполняем сервис, ремонт и модернизацию.
Допустимая доля возвратного состава зависит от марки воска, загрязнения водой и керамикой, требований к моделям и необходимого освежения.
Параметры проверяем на материале и режиме заказчика
| Параметр | Исходные данные | Результат расчёта |
|---|---|---|
| Модельный состав | Марка, цена, объём и текущие потери | Потребность в свежем воске |
| Загрязнения | Вода, зольность и механические примеси | Схема очистки и освежения |
| Качество моделей | Требования к прочности и геометрии | Допустимая доля возврата |
| Инвестиции | Оборудование, энергия, персонал и сервис | Экономический сценарий участка |
по составу, загрязнениям, программе и стоимости свежего воска
Сроки проектирования, изготовления и пусконаладки определяем после фиксации состава линии, ТЗ и готовности площадки; график закрепляем в договоре. Условия лизинга подтверждает выбранная лизинговая компания.
Уточняем сплав, геометрию, программу, модельный состав, пресс-формы, рецептуру оболочки и смежные участки.
Фиксируем границы поставки, производительность, компоновку, требования к сетям и программу приёмки.
Контрольные точки, сроки готовности узлов и условия оплаты указываем в календарном плане договора.
Выполняем шефмонтаж, настраиваем восковой и керамический участки, обучаем операторов и проводим согласованные технологические пробы.
Если не нашли ответ — позвоните, инженер разберёт вашу ситуацию лично.
Да. Комплектуем восковой и керамический участки, подбираем совместимые плавильные печи и печи обжига и интегрируем оборудование в единый цикл с общей пусконаладкой.
Да, после обследования и проверки интерфейсов. Инженер снимает размеры и технические характеристики, затем мы проектируем совместимый узел. План монтажа согласуем с производственным графиком, чтобы сократить необходимый простой.
Стоимость зависит от производительности, состава модельного и керамического участков, автоматизации, инфраструктуры и границ поставки. Расчёт готовим после получения технического задания.
Помогаем подготовить технические и коммерческие материалы для лизинговой заявки. Доступность программы, аванс, срок и ставку определяет выбранная лизинговая компания после рассмотрения.
Передаём предусмотренный договором комплект паспортов, руководств, сертификатов, программ пусконаладки и актов приёмки. Требования конкретной приёмки или аудита согласуем до заключения договора.
Состав участия технолога фиксируем в договоре: это может быть настройка режимов под конкретный модельный состав и сплав, пробные циклы и обучение операторов. Критерии приёмки согласуем до пуска.
Возможность работы с жаропрочными и реакционноспособными сплавами оцениваем отдельно по требованиям к отливке и действующему процессу заказчика. Для титана нужны специализированные плавка и заливка, контролируемая атмосфера и совместимые лицевые слои оболочки; состав решения подтверждают технологическими пробами.
Пришлите исходные данные или КП по линии ЛВМ — сопоставим состав поставки, характеристики и сервис, затем рассчитаем стоимость для вашей задачи.