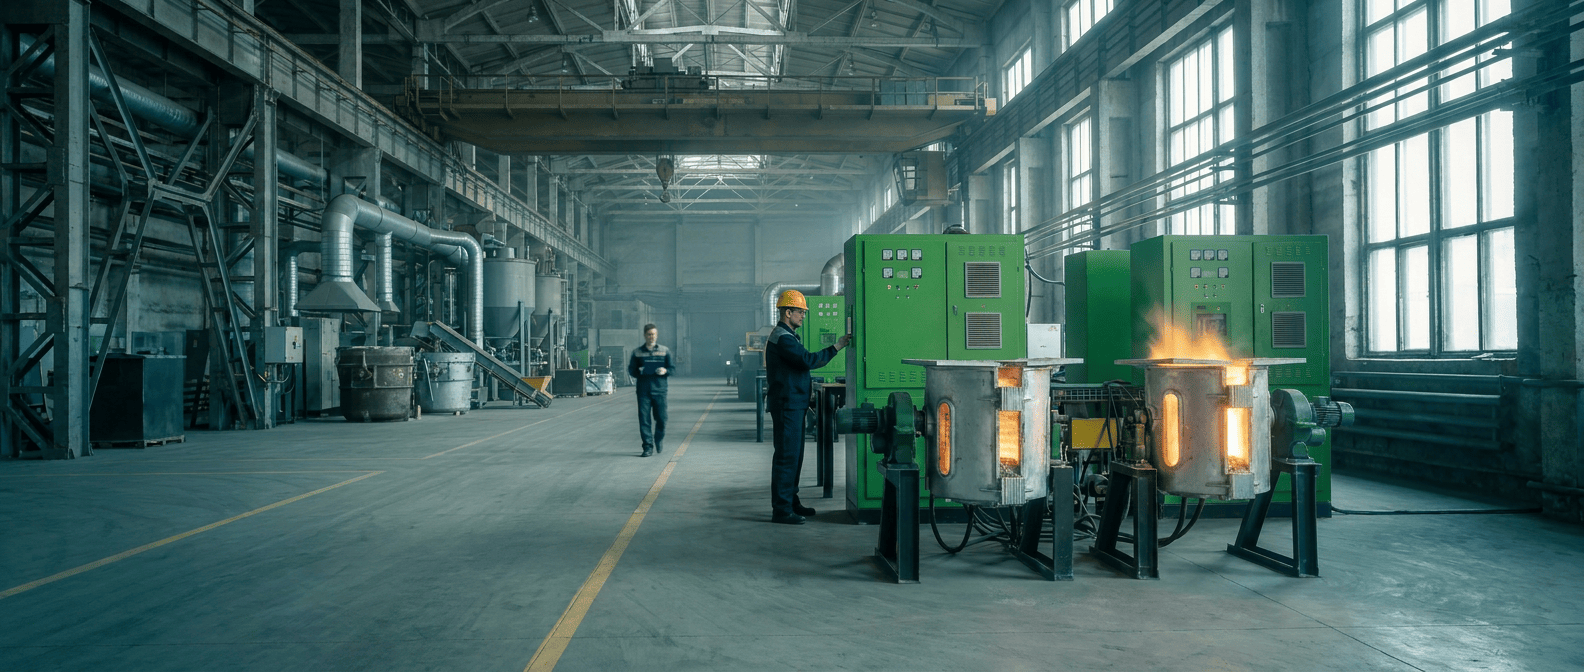
Что входит в поставку плавильного комплекса
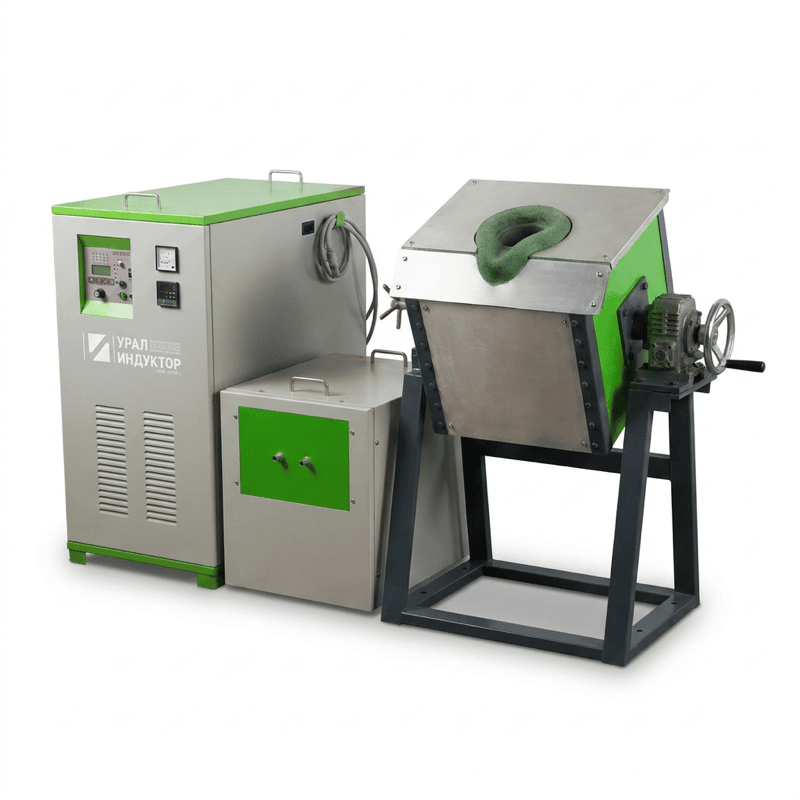
Базовая комплектация одинакова для всех садок, отличается исполнение узлов.
Опции — весовой контроль, пирометр, автоматическая крышка, система дымоудаления
и резервный тигель — согласуются отдельно по ТЗ.
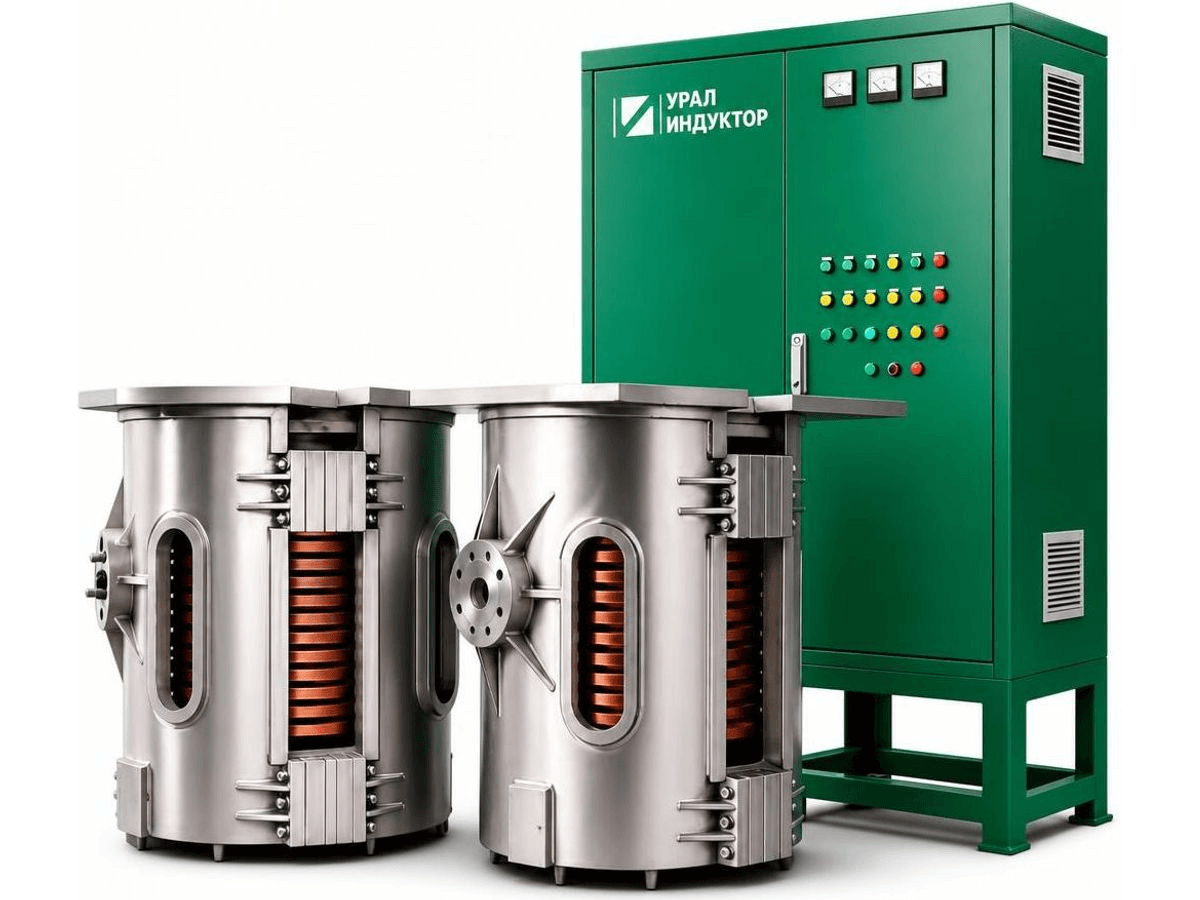
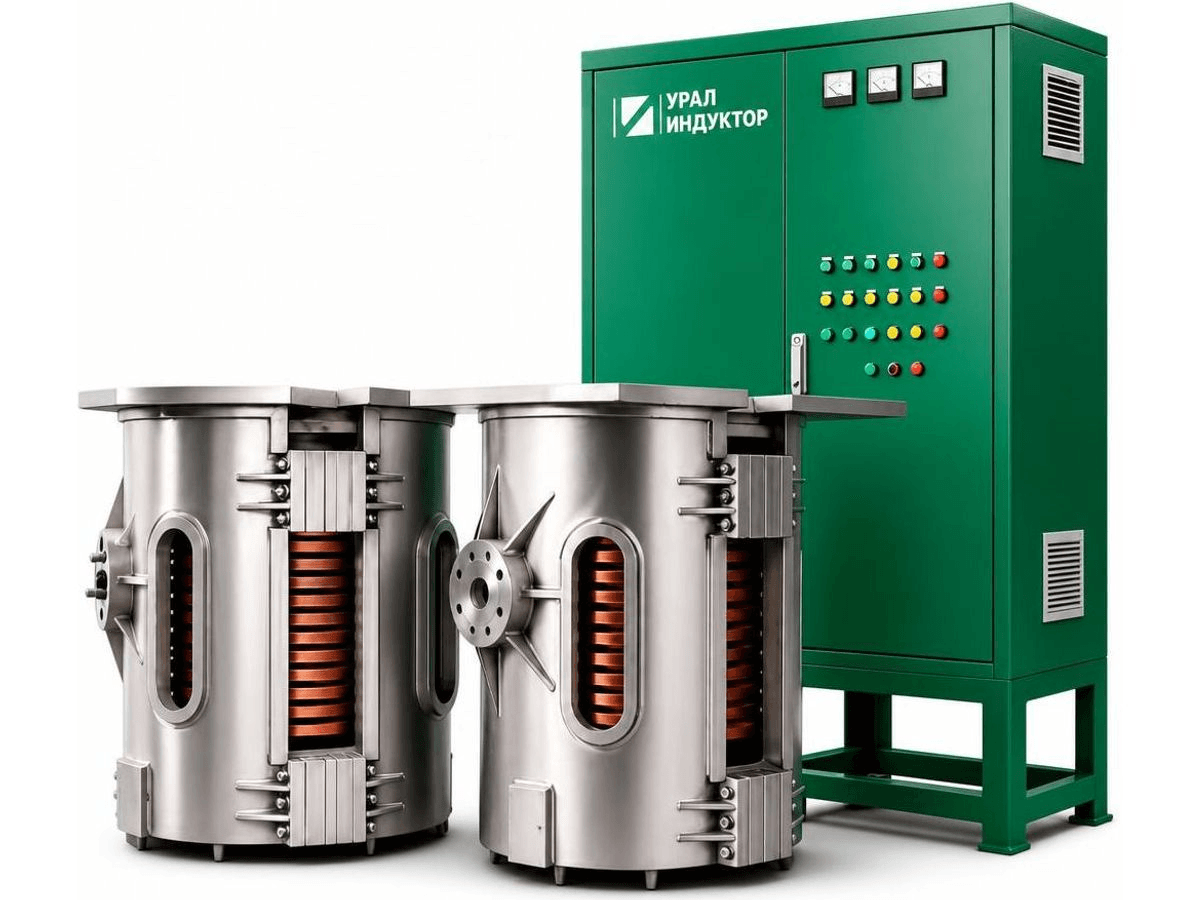
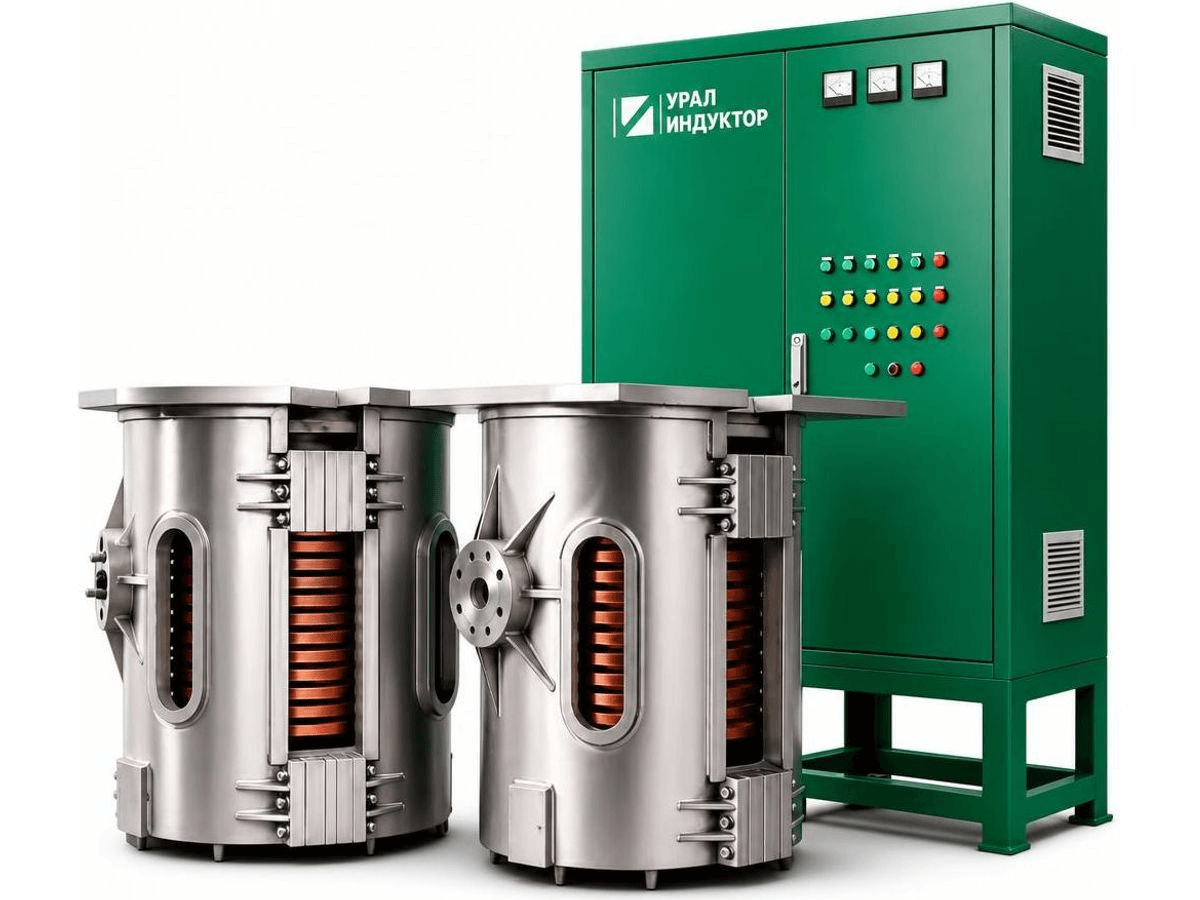
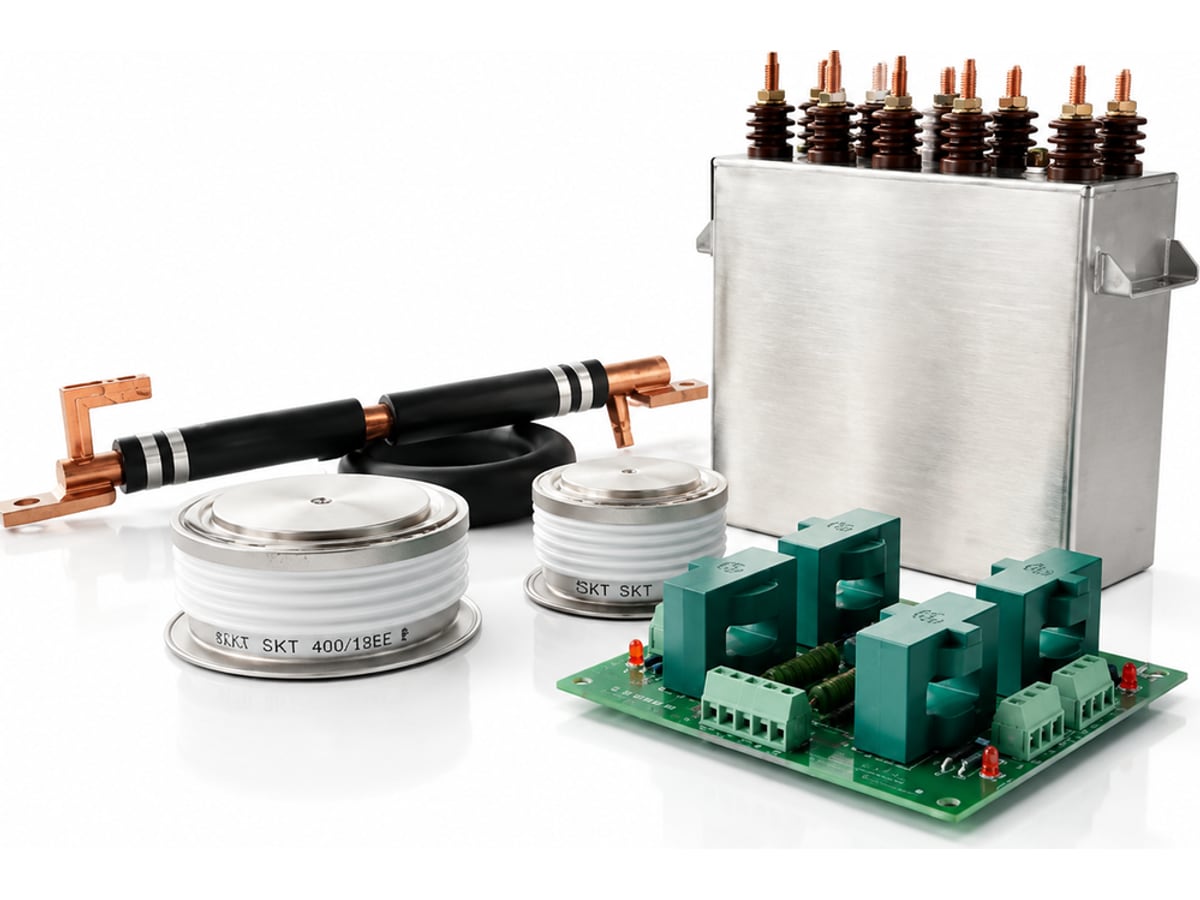
- Силовой преобразователь частоты. Шкаф ТПЧ на тиристорах Techsem для средних и крупных печей либо транзисторный IGBT-генератор для малых садок. Микропроцессорное управление с автоподстройкой резонансной частоты и комплексом электронных защит. Отдельный раздел: запчасти силовой части.
- Конденсаторная батарея в шкафу. Электротермические водоохлаждаемые конденсаторы в защитном металлическом шкафу, с датчиками давления и протока воды и шинопроводом увеличенного сечения для компенсации реактивной мощности.
- Плавильный узел с индуктором. Тигель заданной ёмкости в стальном сварном или силуминовом корпусе — по проекту. Индуктор из профилированной медной трубки с межвитковой изоляцией повышенной термостойкости.
- Гибкие водоохлаждаемые кабели. Силовые кабели собственного производства для передачи тока от батареи к индуктору: работают на наклоне печи без перегибов и механических напряжений.
- Механизм наклона печи. Гидравлическая насосная станция с цилиндрами двойного действия и ручным аварийным дублированием либо электромеханический редуктор — по садке и компоновке участка.
- Документация, паспорта и пусковой ЗИП. Электрические и гидравлические схемы, руководство оператора, регламент футеровки и спекания тигля, паспорт оборудования и пусковой комплект запасных частей.
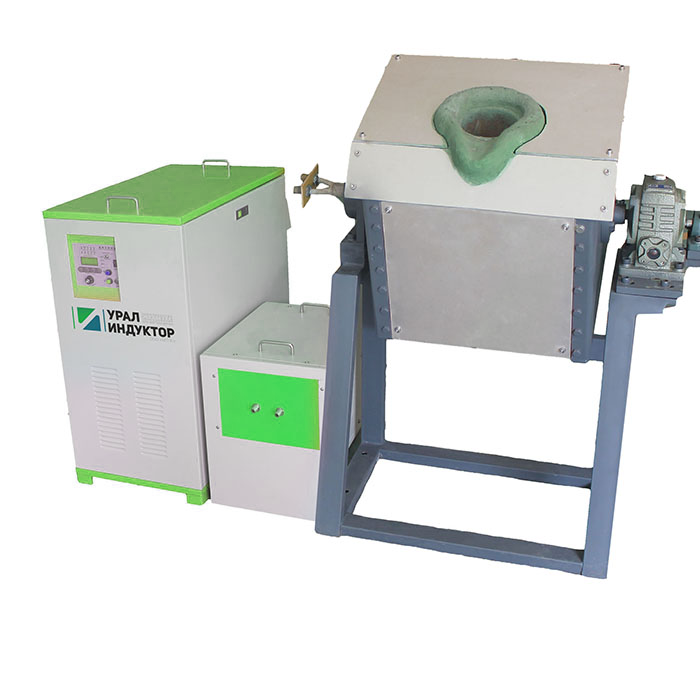
транзисторные модели: сталь и чугун 3–100 кг, медь 10–200 кг, алюминий 3–66 кг; малые модели для золота — от 1–2 до 8–10 кг;
тиристорные модели каталога: от 100 кг до 15 т; большая или меньшая садка, иная мощность и автоматизация выполняются по техническому заданию;
редукторный или гидравлический наклон — по массе и режиму сливов;
для тиристорных комплексов рабочая схема включает ТПЧ, конденсаторную батарею и один подключённый плавильный узел; для малых и средних мощностей типично исполнение с водоохлаждаемыми кабелями 2 + 2, а для мощных комплексов число параллельных кабелей увеличивается; для сокращения простоев рекомендуется второй, резервный узел;
собственная сборка ТПЧ, конденсаторных батарей и водоохлаждаемых кабелей в Миассе; официальные поставки транзисторных установок; гарантия от 18 месяцев.
Расход электроэнергии на тонну расплава
Это не гарантированный расход и не одинаковая норма для всех печей. Расход на конкретной плавке фиксирует счётчик активной энергии. На него влияют загрузка, горячий или холодный старт, доля стружки, влага и загрязнения, шлакование, перегрев, выдержка и навыки оператора.
Индукционная, дуговая, газовая или печь сопротивления
Индукционная печь обычно выигрывает там, где нужны компактность, частые смены марок, точное управление мощностью и нет задачи глубокого рафинирования в самой печи. Для крупнотоннажной стали с интенсивным рафинированием дуговая технология может быть предпочтительнее.
Из чего состоит плавильный комплекс
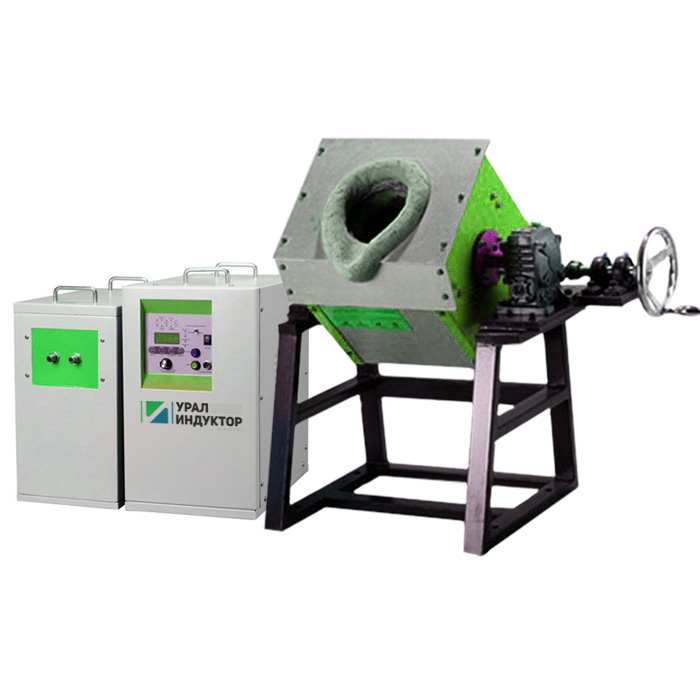
Стандартная рабочая схема тиристорного комплекса: ТПЧ — конденсаторная батарея — один подключённый плавильный узел. В базовую поставку входит один плавильный узел. Для малых и средних мощностей типично применяются четыре водоохлаждаемых кабеля внутреннего высокочастотного контура — два между ТПЧ и батареей и два между батареей и узлом. Для крупных и многопульсных систем количество определяется расчётом. Второй узел — рекомендуемый резерв и отдельная опция; одновременно один ТПЧ питает только один узел. Водоохлаждаемые кабели не являются жилами сетевого ввода 380/660 В.
- ТПЧ или транзисторный преобразователь с силовыми защитами;
- индуктор из профилированной медной трубки с жидкостным охлаждением;
- футерованный плавильный узел либо сменный тигель;
- редукторный привод с ручным дублированием или гидравлический привод;
- оборотная система охлаждения, рассчитанная по тепловой нагрузке;
- местная вытяжка и безопасная организация загрузки и выпуска.
Что инженер проверяет до выбора модели
Металл и марки сплавов: они определяют температуру, футеровку, тигель и шлаковый режим.
Массу плавки и выпуск: считаются полный цикл и количество плавок, а не только время расплавления.
Шихту: размер, насыпная плотность, долю возврата, стружки, загрязнений и влаги.
Электроснабжение: напряжение, выделенную мощность, трансформатор и кабельные трассы.
Охлаждение: тепловую мощность, качество охлаждающей жидкости, резервный насос и аварийный запас.
Планировку: фундамент, высоты, загрузочную технику, разливочные ковши и ограждения.
Автоматизацию: датчики, рецепты, архив, учёт энергии, АСУ ТП и блокировки.
Рабочую частоту: для тиристорных печей частота, указанная в таблицах, является типовой — по согласованию УралИндуктор может изготовить комплекс с другим расчётным значением. Для печей садкой до 250 кг одним из возможных и часто предпочтительных исполнений является 2,5 кГц, если оно соответствует металлу, размеру и плотности шихты, геометрии плавильного узла и требуемому движению ванны.
Бесплатный инженерный подбор от 1 рабочего дня
Бесплатно анализируем техническое задание, подбираем модель и комплектацию, предварительно рассчитываем мощность, сменную производительность, охлаждение и основные коммуникации. Данные можно направить в свободной форме или приложить заполненный опросный лист.
Почему нельзя обещать одну производительность для любого металла
Киловатты и масса тигля не дают готовую производительность. На реальный такт влияют теплоёмкость и температура плавления сплава, начальная температура шихты, её крупность, горячий или холодный старт, длительность металлургических операций и потери при выпуске. Поэтому на страницах указываются номинальная загрузка и мощность, а производительность рассчитывается в техническом предложении для заданного режима.
Номинальная загрузка тиристорной печи — это масса одной расчётной плавки при проектной геометрии футеровки, а не часовая производительность. По мере естественного эксплуатационного износа футеровки полезный объём рабочей полости увеличивается, и фактическая загрузка может стать выше номинальной; в отдельных случаях прирост достигает 30 %. Это не является разрешением на перегрузку: допустимую загрузку определяют по состоянию и безопасной толщине футеровки, уровню расплава и запасу до борта.
Такой подход полезнее покупателю и безопаснее для проекта: главный металлург получает понятные исходные допущения, главный энергетик — реальную присоединённую нагрузку, а служба эксплуатации — требования к охлаждению, футеровке и запасным частям.
Охлаждение и электробезопасность
Непрерывная циркуляция охлаждающей жидкости через индуктор и силовую электронику является условием разрешения мощности. В контуре применяют подготовленную воду либо водно-этиленгликолевую или водно-пропиленгликолевую смесь. Гликоль используют преимущественно при риске отрицательных температур; его концентрацию учитывают в тепловом и гидравлическом расчёте. Для тиристорного комплекса обычно рассчитывается градирня УИГ, для компактной транзисторной установки — промышленный чиллер. Охлаждение всегда указывается отдельной позицией.
Рабочее давление охлаждения тиристорного комплекса — 0,2 МПа (около 2 бар). Требуемый расход, теплоотвод и точки контроля уточняются для согласованного исполнения; это рабочее давление, а не давление опрессовки. Для транзисторных установок действуют отдельные паспортные диапазоны давления.
Для оборудования этого класса проектируются отдельные заземляющие связи, коммутация, аварийное отключение, защита кабелей и ограждение рабочей зоны. Охлаждающая жидкость, тоководы, горячий металл и гидравлика рассматриваются совместно в анализе рисков.
Питающая линия до входа ТПЧ является отдельным трёхфазным вводом L1, L2, L3 с PE. Для моделей с сетью 380 В и мощностью ТПЧ до 500 кВт в карточках указан расчётный ориентир суммарного сечения меди на фазу при трассе до 30 м. Методика: P / (1,732 × U × 0,93), запас 10 % по току, расчётная плотность не более 3 А/мм². Это не готовая кабельная схема: количество параллельных кабелей и номинальное сечение каждой жилы выбирает проектировщик заказчика; по допустимому току конкретного кабеля, прокладке, температуре, гармоникам, падению напряжения, защите и току короткого замыкания фактическое сечение может быть увеличено. Для мощных и проектных вводов числовое сечение на сайте не назначается.
Почему у печей с номиналом 500 кг разные кабельные ориентиры: сечение определяет электрическая мощность и напряжение, а не масса плавки. При 380 В по методике V9 УИ-0.5Т-400 для стали и чугуна имеет ТПЧ 400 кВт, расчётный ток около 654 А, ток с запасом 10 % около 719 А и ориентир суммарной меди около 240 мм² на фазу. Для УИ-0.5Т-350М по меди при 350 кВт ориентиры составляют около 572/629 А и 210 мм²; для УИ-0.5Т-250А по алюминию при 250 кВт — около 409/450 А и 150 мм². Число параллельных кабелей и сечение каждой жилы определяет проектировщик; фактическое сечение может быть увеличено по условиям прокладки и допустимому току выбранного кабеля.
Собственная силовая часть и заводская проверка
ООО «МТПК» самостоятельно собирает в Миассе тиристорные преобразователи частоты (ТПЧ), конденсаторные батареи и водоохлаждаемые кабели. В малых комплексах часто применяется плата управления MPU-6. Средства измерений, для которых обязательна метрологическая поверка, используются с действующей поверкой.
проверка работоспособности под нагрузкой при мощности от 30 %;
поэлементная проверка герметичности при 6 атм: индукторов, коллекторов, катушек реакторов, соединительных патрубков, жидкостных охладителей силовых тиристоров и остальных охлаждаемых компонентов; после сборки весь контур повторно проверяется при 6 атм;
- два испытательных трансформатора по 630 кВА и один 1120 кВА на производственной площадке;
- комплексная проверка силовой части, защит, управления, охлаждения и наклона; участие заказчика возможно лично или по видеосвязи по согласованной программе.
Поставка, ПНР и сервис
Заказчик может выбрать поставку оборудования, шефмонтаж, монтаж и ПНР либо полный ввод плавильного участка. В полный объём могут входить обследование, строительные работы, фундамент, коммуникации, монтаж, технологические плавки, обучение и сдача в эксплуатацию. Состав и критерии приёмки фиксируются договором.
Срок изготовления серийного тиристорного комплекса — от 30 календарных дней. Точный срок зависит от исполнения и состава поставки и фиксируется в договоре.
В инженерной команде есть специалисты с отраслевым стажем более 40 лет. Для крупных проектов ООО «МТПК» также привлекает проверенных профильных специалистов, с которыми сотрудничает более 13 лет.
Для подбора направьте марку металла, массу одной плавки, сменный выпуск, параметры шихты, напряжение и доступную мощность. Предварительный инженерный подбор, расчёт охлаждения и коммерческое предложение выполняются бесплатно — от 1 рабочего дня; срок нестандартного расчёта зависит от полноты исходных данных.
Прозрачная структура коммерческого предложения
В коммерческом предложении раздельно указываются: 1) печь и основной согласованный комплект; 2) система охлаждения — УИГ для тиристорного комплекса либо чиллер для транзисторной установки; 3) услуги на площадке — от шефмонтажа до полного комплекса строительных и инженерных работ.
Оплата, НДС и лизинг
Для ходовых складских позиций возможна предоплата от 10 %, для крупных и индивидуально проектируемых установок — от 30 %. Лизинг до 5 лет оформляется через партнёрские лизинговые компании; решение, аванс и график определяет лизинговая компания. ООО «МТПК» применяет ОСНО: оборудование и услуги поставляются с НДС по действующей ставке и с закрывающими документами.
Подготовка площадки и компоновка в цехе
После заключения договора по запросу заказчика бесплатно размещаем комплекс на предоставленном плане цеха, указываем зоны обслуживания и характеристики коммуникаций, предоставляем рекомендуемые эскизы фундаментов и подготовительных работ. Это компоновочное задание; рабочая строительная документация разрабатывается отдельно, если включена в договор. Выезд, обмеры и консультации возможны по согласованию.
Конструкцию постоянно совершенствуем, поэтому актуальные массу и габариты оборудования сообщаем по запросу для выбранного исполнения.
Паспорта и документацию по согласованному исполнению предоставляем после заключения договора; окончательный комплект паспортов и эксплуатационной документации передаётся с оборудованием.
Диагностика и модернизация печей разных производителей
ООО «МТПК» диагностирует, ремонтирует и модернизирует тиристорные и транзисторные индукционные установки российских и зарубежных производителей. Если печь не выходит на заданный режим, проверяются силовая часть, согласование контура, индуктор, охлаждение, управление и технология плавки. Заказчик получает письменное заключение с причинами, приоритетами, работами и комплектующими. По запросу к заключению прилагаем отдельное коммерческое предложение на ремонт, замену узлов или модернизацию; заказывать последующие работы у ООО «МТПК» не обязательно. На выполненные работы предоставляется договорная гарантия.
Первичная удалённая диагностика возможна по фото, видео, показаниям приборов и сообщениям управления; её объём и условия определяются индивидуально.