
Материалы для индукционной плавки
Футеровочные смеси для индукционных печей
Подбор под сплав и режим плавки · Поэтапная набивка · Спекание и контроль износа
УралИндуктор подбирает и поставляет футеровочные смеси от партнёров для индукционных плавильных печей. При подборе учитываем марку металла, состав шлака, температуру, конструкцию печи и график работы. Это позволяет сравнивать материалы по условиям применения и затратам на плавку.
Ниже — руководство для технологов, литейщиков и снабжения: какие смеси применяют, что проверить перед набивкой, как оценить расход и какие данные подготовить для заявки. Основная область рассмотрения — тигельные индукционные печи без сердечника с набивной рабочей футеровкой. Для канальных печей, сменных тиглей и специальных вакуумных процессов требуется отдельный подбор.
Что такое футеровка индукционной печи
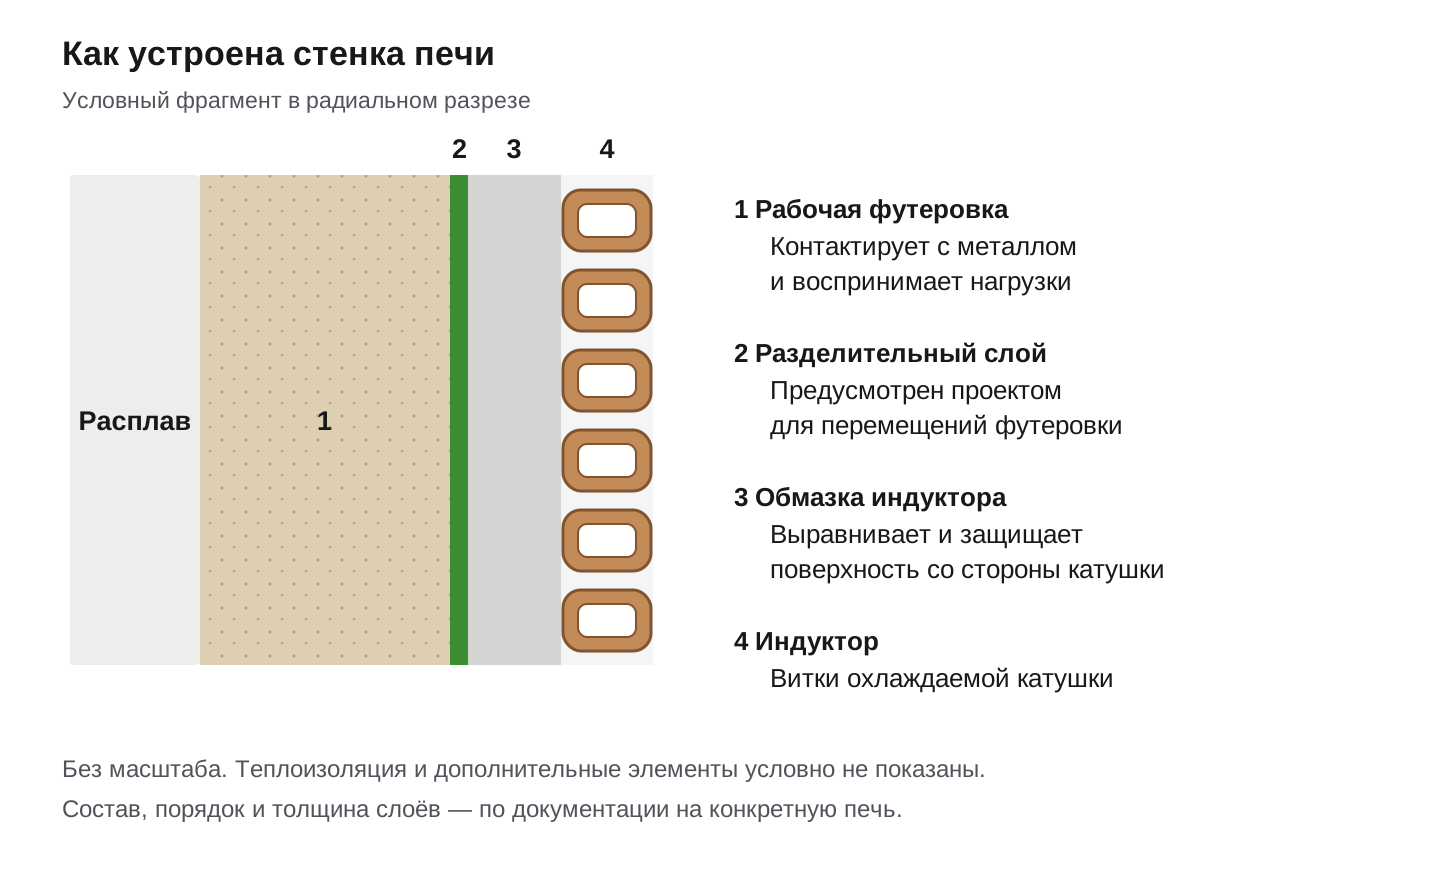
Футеровка — система огнеупорных и защитных материалов внутри печи. Рабочий слой удерживает расплав, воспринимает действие металла и шлака, нагрев, охлаждение и механические нагрузки при загрузке. Его состояние влияет на безопасность плавки, чистоту металла, полезную вместимость и стабильность работы оборудования.
Набивная футеровка формируется из смеси непосредственно в печи. Смесь уплотняют по принятой технологии, а необходимую структуру получают при первом прогреве и спекании. Сменный готовый тигель — другое конструктивное решение: инструкции по его установке нельзя автоматически переносить на набивной тигель.
| Зона | Задача | Что подбирают |
|---|---|---|
| Дно и рабочая стенка | Контакт с металлом, износ и термоциклы | Основную набивную смесь, согласованную с металлом и шлаком |
| Верхний пояс и воротник | Удары шихты, контакт со шлаком, работа вне наиболее горячей зоны | Совместимую массу для верхнего пояса с подходящим видом связки |
| Сливной носок | Направленный поток металла и локальный износ | Массу, пластичный материал или фасонный элемент для носка |
| Обмазка индуктора | Защита и выравнивание поверхности со стороны катушки | Специальную обмазку с предусмотренными проектом свойствами |
| Разделительный слой | Возможность перемещений футеровки при нагреве и охлаждении | Слюдяной или иной предусмотренный проектом материал |
| Ремонтные участки | Восстановление допустимых локальных дефектов | Совместимый ремонтный состав с отдельной инструкцией |
Одной смесью не следует автоматически заменять все перечисленные материалы. Например, сухая рабочая смесь и материал воротника могут иметь разную связку и разные условия твердения. Дополнительные изоляционные слои также нельзя вводить произвольно: они меняют температурное поле и геометрию печи.
Обмазка индуктора и воротник
Обмазку наносят на внутреннюю поверхность индуктора как отдельный защитный слой. Рабочую набивную футеровку формируют со стороны будущего расплава, с предусмотренными проектом промежуточными слоями. Воротник расположен в верхней части печи; для него подбирают материал с учётом ударов шихты, контакта со шлаком и температуры этой зоны.
Типы футеровочных смесей
В литейной практике смеси часто разделяют по химической основе. Эта классификация помогает сузить выбор, но не заменяет паспорт конкретного материала. В одной группе встречаются составы с разной зернистостью, связкой, расширением и режимом спекания.
| Семейство | Где рассматривают | Ключевое ограничение |
|---|---|---|
| Кислые кварцевые, на основе SiO₂ | Многие процессы плавки чугуна; отдельные согласованные процессы с медными сплавами или сталью | Совместимость с основными шлаками и активными компонентами расплава; чувствительность к выбранному тепловому режиму |
| Высокоглиноземистые и алюмосиликатные | Различные чёрные и цветные сплавы — в зависимости от состава и связки | Содержание Al₂O₃ само по себе не определяет пригодность; важны смачивание, фазовый состав и температура формирования связки |
| Шпинельсодержащие и шпинелеобразующие | Многие процессы плавки стали; отдельные режимы плавки чугуна и других сплавов | Необходимы согласование расширения при нагреве и режим формирования рабочей структуры |
| Основные, на основе MgO | Процессы, где требуется стойкость к основному шлаку и соответствующей металлургии | Влагочувствительность некоторых компонентов, термоциклы и особенности спекания |
| Специальные составы для цветных металлов | Алюминиевые и медные сплавы с учётом флюсов и температуры | Нужны свойства именно для данного расплава; возможны несмачивающие добавки или компоненты SiC |
Термин «нейтральная» обычно используют для ряда высокоглиноземистых и шпинельных систем. Он не означает химическую инертность к любому расплаву. Материал с более высокой паспортной температурой тоже не обязательно будет лучшим: при слишком низкой температуре конкретного процесса его связка может не сформироваться должным образом.
| Показатель | Зачем нужен при подборе |
|---|---|
| Область применения и химический состав | Проверить совместимость с металлом, шлаком и флюсами |
| Рабочая и кратковременно допустимая температура | Разделить штатный режим и ограниченное по времени превышение; не путать с огнеупорностью |
| Зерновой состав и способ укладки | Выбрать подходящий метод уплотнения и оснастку |
| Плотность после уплотнения | Рассчитать массу материала в проектном объёме |
| Тип связки и программа первого прогрева | Понять, как материал набирает прочность и какая оснастка допускается |
| Изменение размеров при нагреве | Проверить согласованность материала с конструкцией футеровки |
| Срок годности, хранение и паспорт безопасности | Организовать приёмку, складирование и работу с пылью |
Как подобрать смесь под металл и режим плавки
Подбор начинают с фактического процесса: перечня марок металла, максимальной температуры, времени выдержки и состава шлака. Особенно важны переходы между сплавами, модифицирование в печи, применение флюсов и работа с загрязнённой шихтой. Названия «печь по чугуну» или «печь по алюминию» для окончательного выбора недостаточно.
| Группа и примеры марок | Какие системы сначала рассматривают | Что определяет окончательный выбор |
|---|---|---|
| Серый чугун: СЧ15, СЧ20, СЧ25, СЧ30 | Часто кварцевые; при специальных требованиях — согласованные алюмосиликатные или высокоглиноземистые | Фактический химический состав, перегрев, выдержка, шлак, состояние шихты и число холодных пусков |
| Высокопрочный чугун: ВЧ40, ВЧ50, ВЧ60 | Кварцевые либо квалифицированные муллитообразующие и высокоглиноземистые системы | Где выполняют модифицирование, контакт с магнийсодержащими остатками, температура и характер износа нижней части тигля |
| Углеродистая литая сталь: 20Л, 35Л, 45Л | Часто высокоглиноземистые шпинелеобразующие системы | Раскисление, состав и основность шлака, температура выпуска, время выдержки и график плавок |
| Низколегированная литая сталь: 20ГЛ, 35ХГСЛ, 40ХЛ | Высокоглиноземистые или шпинелеобразующие системы, подтверждённые для полного состава | Содержание марганца, хрома и других активных элементов, металлургические добавки и шлак |
| Высокомарганцовистая сталь: 110Г13Л | Основные магнезиальные либо специально подтверждённые нейтральные системы | Основный шлак, окислительный режим, длительность выдержки и требования к загрязнению металла |
| Коррозионностойкая литая сталь: например 12Х18Н9ТЛ | Высокочистые высокоглиноземистые или шпинелеобразующие системы | Полный химический состав, раскисление, температура, шлак и допустимые включения из футеровки |
| Медь: М1, М2 | Совместимые муллитообразующие или высокоглиноземистые системы; отдельные кварцевые решения — только после подтверждения | Окислительный режим, продолжительность выдержки, чистота металла и программа первого нагрева |
| Латуни: Л63, ЛС59-1 | Специализированные системы для медных сплавов, включая отдельные муллитовые или составы с SiC | Потери цинка, флюсы, шлак, смена сплавов и взаимодействие расплава с футеровкой |
| Бронзы: БрО10Ф1, БрО5Ц5С5 | Совместимые системы для меди и бронз, подтверждённые для конкретной марки | Олово, свинец и другие компоненты, флюсы, окисление и требования к чистоте |
| Литейные алюминиевые сплавы: АК7ч, АК9ч, АК12 | Специальные высокоглиноземистые или муллитообразующие материалы с пониженной смачиваемостью алюминием | Флюсы, магний в сплаве, температура выдержки, проникновение металла и температура формирования связки |
| Никелевые жаропрочные и другие реакционноспособные сплавы | Высокочистая футеровка, согласованная с технологией; вакуумная плавка рассматривается отдельным проектом | Химия сплава, атмосфера или вакуум, допустимое загрязнение и конструкция печи |
| Частая смена разных сплавов | Система, применимость которой подтверждена для всего перечня плавок | Последовательность марок, очистка печи, переходный металл, взаимное загрязнение и самый агрессивный режим |
Марка сплава в таблице — удобная отправная точка, но не готовое назначение материала. Две плавки одной марки могут различаться по шихте, шлаку, раскислению, температуре и выдержке. До поставки проверяют химический анализ или технологическую инструкцию и совместимость конкретной смеси со всеми операциями в печи.
Шлак и флюсы
Оценивают их состав и количество, время контакта со стенкой, унос металла и практику удаления. Условное деление шлаков на кислые и основные полезно, но одного коэффициента основности для выбора недостаточно: важны и другие оксиды, флюсы и температура.
График работы
Постоянное горячее состояние и ежедневные остановки создают разные нагрузки. Учитывают длительность выдержки расплава, число холодных запусков, частоту смены сплавов и возможность выполнить предусмотренную программу спекания.
Конструкция печи
Требуются вместимость, мощность, частота, рабочий профиль и проектная толщина футеровки. Самовольное увеличение толщины уменьшает полезный объём и меняет условия электромагнитной связи; уменьшение сокращает запас до предельного износа. Геометрию согласуют с документацией на печь.
Пробная кампания
После документального согласования новый материал оценивают в сопоставимых условиях. Фиксируют массу набивки, температурные кривые, тонны выплавленного металла, ремонты и профиль износа. Обоснованный результат требует сравнения одинаковых сплавов и режимов, а не только числа плавок.
Где применяют разные виды футеровки
Термин «футеровка индукционной печи» объединяет разные конструкции. Выбор зависит не только от металла, но и от типа печи, способа нагрева, ремонтопригодности и назначения каждого участка. Технологию сухой набивки тигельной печи нельзя без проверки переносить на канал индуктора, дозирующую печь или готовый тигель.
| Оборудование или зона | Типовое направление решения | Что не следует переносить автоматически |
|---|---|---|
| Тигельная индукционная печь без сердечника | Монолитная сухая набивная рабочая футеровка; отдельные материалы для дна, стенки, верхнего пояса, носка и обмазки индуктора | Состав смеси, толщину, способ уплотнения и режим первого пуска с другой печи |
| Канальная индукционная печь | Отдельно проектируют ванну, канал и соединения индуктора; возможны набивные, бетонные и фасонные решения | Технологию стенки тигельной печи на узкие каналы и сопряжения |
| Печь выдержки, дозирования или низкого давления для алюминия | Высокоглиноземистые и другие совместимые с алюминием материалы с контролем смачивания; применяют монолитные и сборные элементы | Высокотемпературную программу стальной печи и универсальную смесь для всех зон |
| Печь со сменным готовым тиглем | Готовый тигель, опорная и засыпная система по документации оборудования | Правила послойной набивки монолитной рабочей стенки |
| Вакуумная индукционная плавка и реакционноспособные сплавы | Высокочистая система, выбранная по допустимым включениям, атмосфере, вакууму и способу разливки | Обычный подбор только по максимальной температуре |
| Верхний пояс, сливной носок и локальный ремонт | Совместимые специальные массы, пластичные материалы, покрытия или фасонные элементы по назначению зоны | Основную сухую смесь без проверки связки, сцепления и теплового режима |
Для закупки полезно составлять ведомость по зонам: основная рабочая смесь, верхний пояс и носок, обмазка индуктора, разделительный слой, ремонтный материал и оснастка. Это уменьшает риск, что подходящую смесь применят в неподходящем узле.
Набивка футеровки индукционной печи
Задача набивки — получить предусмотренную плотность и равномерную стенку без пустот, загрязнений и смещения шаблона. Повторяемость процесса зависит от состояния печи, подготовки оснастки и выбранного способа уплотнения. Готовую смесь применяют в том виде, который указан в её технической документации.
| Способ | Особенность | Что контролируют |
|---|---|---|
| Послойное уплотнение ручным инструментом или переносной машиной | Материал укладывают и обрабатывают по принятой технологической карте | Массу порций, обработку переходов, доступ инструмента и равномерность плотности |
| Вибрационное уплотнение через шаблон | Колебания передаются смеси от специальной оснастки | Жёсткость и центрирование шаблона, режим вибрации и признаки расслоения смеси |
| Влажная набивная масса или огнеупорный бетон | Самостоятельная технология для предназначенных для неё материалов | Дозирование жидкости, укладку, твердение, сушку и первый нагрев |
| Установка готового тигля | Рабочий сосуд изготовлен заранее | Опору, зазоры, засыпку и прогрев по документации на тигель и печь |
Сухую смесь нельзя превращать во влажную добавлением воды. Вибрационный метод также не означает, что любой материал можно уплотнять дольше или сильнее: параметры выбирают для конкретной смеси и оборудования. При переходе на другой способ набивки технологическую карту пересматривают.
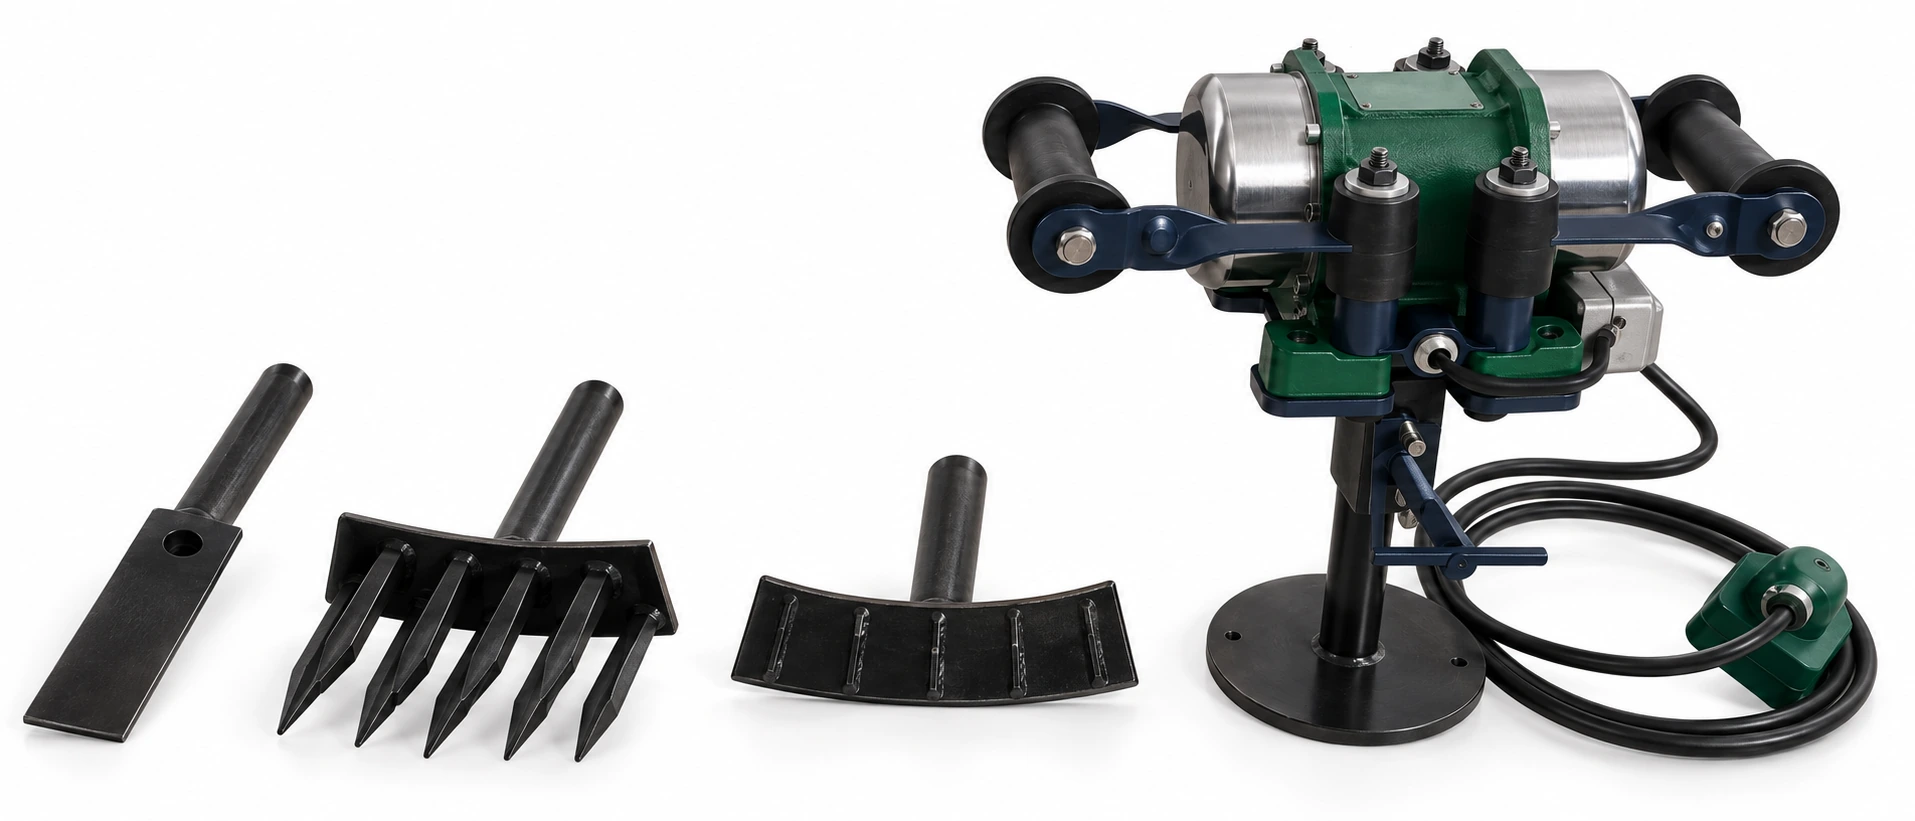
Ручной электрический вибротрамбовщик для набивки футеровки
Ручной электрический вибротрамбовщик применяют для уплотнения сухой набивной смеси при устройстве футеровки тигельной индукционной печи. Электропривод создаёт колебания, которые передаются материалу через установленную оснастку. Рукоятки позволяют оператору направлять инструмент по рабочей зоне.
На изображении показаны виброблок, донная плита и сменные насадки разной формы. Тип и размеры насадок, последовательность их применения и режим уплотнения выбирают по технологической карте для конкретной смеси и геометрии футеровки.
| Параметр | Что согласовать |
|---|---|
| Дно тигля | Размер и форму донной плиты, доступ к переходу между дном и стенкой |
| Стенка и кольцевой зазор | Профиль и ширину насадки, возможность обработки по окружности и высоте |
| Насадки и удлинители | Состав комплекта, длину рабочей части, крепление и совместимость с виброблоком |
| Смесь и способ набивки | Пригодность материала для выбранного инструмента, порции смеси и порядок уплотнения |
| Электропитание | Напряжение, число фаз, частоту сети и подключение по паспорту конкретного исполнения |
| Рабочий режим | Мощность и массу машины, частоту и усилие колебаний, допустимую продолжительность работы |
Ручная машина требует последовательной обработки всей рабочей зоны. В технологической карте фиксируют проходы и контроль уплотнения; подбор только по мощности двигателя или вместимости печи не определяет подходящего режима набивки.
| Объект проверки | Что должно быть подтверждено | Почему это важно |
|---|---|---|
| Печь и рабочее место | Печь опорожнена, приведена в безопасное состояние; работы разрешены по принятому порядку | Исключить воздействие расплава, энергии и движущихся узлов |
| Предыдущая футеровка | Причина замены и фактический профиль износа записаны | Не повторить скрытую причину разрушения |
| Индуктор и его обмазка | Нет выявленных повреждений; поверхность и просушка соответствуют документации | Сохранить защиту катушки и проектную геометрию |
| Охлаждение и защитные устройства | Проверки выполнены в предусмотренном порядке | Предотвратить запуск с неработоспособной защитой или дефектами охлаждения |
| Смесь | Верная марка и партия; упаковка целая; срок и условия хранения соблюдены | Не использовать подмокший, загрязнённый или неподтверждённый материал |
| Шаблон и инструмент | Размеры, центрирование, жёсткость, чистота и метод уплотнения согласованы | Получить равномерную стенку и избежать включений |
Поэтапная последовательность работ
Ниже приведён каркас технологической карты для тигельной печи с монолитной сухой футеровкой. Конкретные массы порций, высоту слоя, инструмент, режим вибрации, толщины и тепловой график вписывают только из документации на выбранную смесь и печь.
| Этап | Что выполняют | Контрольная запись |
|---|---|---|
| 1. Утверждение задания | Фиксируют печь, рабочий профиль, перечень сплавов, шлак и флюсы, выбранные материалы по зонам, способ уплотнения и программу первого пуска | Номер технологической карты, чертежа, паспорта смеси и ответственные лица |
| 2. Безопасная подготовка | Печь останавливают, охлаждают и изолируют по правилам предприятия; оформляют допуск, организуют удаление пыли и сбор отходов | Допуск к работам, проверка отсутствия опасной энергии, применяемые меры защиты |
| 3. Демонтаж и карта износа | Старую футеровку удаляют, не повреждая сохраняемые элементы. До зачистки фотографируют и измеряют профиль износа | Причина замены, фотографии, толщина в контрольных точках и обнаруженные дефекты |
| 4. Осмотр конструкции | Проверяют индуктор, его изоляцию и обмазку, опоры, верхние и нижние элементы, охлаждение, заземление и предусмотренную защиту от проникновения металла | Акт осмотра и перечень устранённых замечаний |
| 5. Подготовка поверхности | Восстанавливают и выравнивают обмазку индуктора. Все элементы, которым положена сушка, высушивают по собственной инструкции | Результат осмотра, подтверждение сухого состояния и проектной геометрии |
| 6. Защитные и разделительные слои | Устанавливают слюдяной или иной разделительный слой, сетку контроля утечки и другие предусмотренные проектом элементы без разрывов и случайных клеящих добавок | Материал, схема нахлёстов и соединений, отсутствие повреждений |
| 7. Входной контроль смеси | Сверяют назначение, партию, срок, целостность упаковки и хранение. Подмокшую, загрязнённую или смешанную с остатками массу отделяют до решения специалиста | Номер партии, количество мешков и масса, состояние упаковки, температура материала при необходимости |
| 8. Проверка шаблона | Шаблон очищают и проверяют по диаметру, конусности, высоте, круглости и жёсткости. Предусматривают способ фиксации и вариант удаления либо расплавления | Фактические размеры, отклонения, контрольные риски и способ работы с шаблоном |
| 9. Формирование дна | Смесь подают отмеренными порциями и уплотняют принятым методом. Формируют проектный уровень, толщину и переход к стенке без рыхлых углов | Масса смеси на дно, высотные отметки, инструмент и параметры из утверждённой карты |
| 10. Центрирование шаблона | Шаблон устанавливают на подготовленное дно, фиксируют и измеряют кольцевой зазор в нескольких направлениях и по высоте | Зазоры, вертикальность, высотное положение и подпись принимающего |
| 11. Заполнение стенки | Кольцевое пространство заполняют в заданной последовательности. Каждую порцию распределяют равномерно, не загрязняя смесь и не смещая шаблон | Масса каждой порции, уровень заполнения и время операции |
| 12. Уплотнение стенки | Работают только согласованным методом: ручным или пневматическим инструментом, погружным вибратором либо вибрацией через шаблон. Методы не объединяют произвольно | Тип инструмента, заданный режим, фактическое время, оператор и замечания |
| 13. Верхний переход и слив | Формируют верхний пояс, воротник и сливной носок из совместимых материалов в последовательности, принятой для данной конструкции | Материал каждой зоны, подготовка стыка, масса и геометрия |
| 14. Итоговая приёмка набивки | Сверяют суммарный расход с расчётом, профиль, положение шаблона, верхнюю отметку, отсутствие посторонних включений и завершённость всех зон | Баланс массы, контрольные размеры, фотофиксация и разрешение на нагрев |
| 15. Первый прогрев и спекание | Размещают средства измерения и выполняют утверждённую программу. Записывают фактическую температуру и время на каждой стадии, отклонения и действия ответственного лица | План и фактическая кривая, места измерений, решение о переходе к плавке |
| 16. Первая рабочая плавка | Загружают шихту предусмотренным способом, не повреждая новую стенку. Фиксируют сплав, температуру, время выдержки, шлак и наблюдения после запуска | Паспорт первой плавки, замечания и решение о начале рабочей кампании |
| Точка приёмки | Что должно быть подтверждено | Кто фиксирует |
|---|---|---|
| После осмотра индуктора | Замечания устранены, обмазка и сохраняемые элементы готовы к закрытию | Ответственный за печь и электротехническую часть по порядку предприятия |
| После установки защитных слоёв | Система собрана по проекту, разделительный слой и контроль утечки не повреждены | Ответственный за футеровочные работы |
| После устройства дна | Толщина, уровень, профиль перехода, масса и уплотнение приняты | Мастер или технолог |
| После центрирования шаблона | Зазор и положение находятся в допуске утверждённого чертежа | Мастер или технолог |
| Перед первым нагревом | Все зоны завершены, расход и геометрия записаны, измерение температуры подготовлено | Комиссия или назначенные ответственные лица |
| После программы спекания | Фактическая кривая проверена, отклонения рассмотрены, дальнейшая работа разрешена | Технолог и ответственный за эксплуатацию печи |
Работы с сухими огнеупорами организуют с местным удалением пыли и средствами защиты по оценке условий труда и паспорту безопасности. Для уборки применяют подходящее промышленное пылеудаление; сухое подметание и обдув сжатым воздухом распространяют пыль. Образование пыли при демонтаже старой футеровки также требует контроля.
Чтобы не восстанавливать историю установки по памяти, используйте заполняемую форму из пакета. Она связывает партию материала, геометрию, массу по этапам, параметры из утверждённой карты и фактическую кривую первого пуска.
Типовые ошибки при набивке футеровки
Большинство дефектов нельзя надёжно определить только по внешней поверхности готовой стенки. Поэтому предупреждение ошибки и запись фактических параметров важнее попытки исправить уже закрытый слой.
| Ошибка | Возможное последствие | Как предупреждать |
|---|---|---|
| Использование влажной или загрязнённой сухой смеси | Неравномерное уплотнение, газообразование, дефекты связки и непредсказуемый первый нагрев | Закрытое сухое хранение, входной контроль партии и изоляция повреждённой упаковки |
| Самовольное добавление воды, связки или другой смеси | Изменение состава, спекания, объёма и химической стойкости | Применять готовый материал без изменений; любое смешение оформлять как отдельно разработанную рецептуру |
| Неровная либо непросушенная обмазка индуктора | Переменная толщина стенки, локальные напряжения и риск дефекта защитной системы | Проверять профиль и сухое состояние до установки закрывающих слоёв |
| Разрывы разделительного слоя или повреждение системы контроля утечки | Нарушение проектной системы защиты и невозможность корректной диагностики | Устанавливать по чертежу, защищать от инструмента, принимать до засыпки |
| Недостаточно жёсткий, деформированный или смещённый шаблон | Разная толщина стенки, изменение рабочего объёма и локальный перегрев | Проверять размеры и жёсткость, фиксировать шаблон, измерять зазор по окружности и высоте |
| Случайный размер порций и пропущенные участки уплотнения | Рыхлые зоны, слоистость и локальное проникновение металла | Отмерять массу, вести журнал уровней и работать по маршруту, указанному в технологической карте |
| Чрезмерная либо несогласованная вибрация | Расслоение зернового состава, смещение шаблона или повреждение защитного слоя | Использовать параметры и оснастку, подтверждённые для выбранной смеси и геометрии |
| Произвольное сочетание ручной набивки и вибрации через шаблон | Неодинаковая плотность и границы между зонами обработки | Выбрать один согласованный метод либо заранее описать переходы в карте |
| Применение одной массы для стенки, воротника, носка и ремонта без проверки | Раннее разрушение холодного верхнего пояса, стыков или зоны слива | Подбирать материалы по функции каждой зоны и проверять их совместимость |
| Первый нагрев без записи температуры в заданных точках | Невозможно подтвердить формирование связки и разобраться в дефекте | Подготовить приборы заранее и вести план-факт по каждой стадии |
| Ударная загрузка тяжёлой шихты на новую стенку | Сколы и трещины до формирования стабильной рабочей структуры | Соблюдать инструкцию загрузки, размер и порядок укладки шихты для первой плавки |
| Отсутствие баланса массы и фотофиксации | Скрытое отклонение геометрии и потеря данных для анализа кампании | Сверять расчётный и фактический расход, фиксировать контрольные точки до нагрева |
Спекание и запуск печи
Первый прогрев формирует рабочую структуру футеровки. Для материалов с водой или жидким связующим до высокотемпературной стадии требуется предусмотренное удаление влаги и продуктов связки. У сухих смесей тоже есть собственная программа первого нагрева: отсутствие добавленной воды не отменяет требований к запуску.
Для многих сухих набивных систем предусмотрены спечённый рабочий слой, переходная область и менее спечённая или порошковая зона с холодной стороны. Поэтому спекание всей толщины не является универсальной целью. При этом рыхлость на поверхности, контактирующей с металлом, нельзя объяснять наличием нормальной холодной зоны.
| Параметр | Что фиксируют |
|---|---|
| Применяемый материал | Марку, партию, толщину и сочетание с материалами соседних зон |
| Шаблон | Материал и способ применения: удаляемый, расплавляемый или иной предусмотренный вариант |
| Источник и стадии нагрева | Способ нагрева, допустимую загрузку, последовательность этапов |
| Температура и выдержки | Скорости изменения температуры, контрольные значения и длительность выдержек |
| Измерения | Тип и место датчиков, измеряемую среду и запись фактической кривой |
| Охлаждение или переход к плавке | Условия завершения спекания, допустимые остановки и последующий запуск |
Универсальной программы «столько-то градусов в час для любой печи» не существует. Режим зависит от состава, связки, толщины, способа нагрева и конструкции шаблона. Температура металла, поверхности шаблона и глубинных слоёв футеровки различается: показания одного прибора интерпретируют с учётом места измерения.
Порядок охлаждения и повторного запуска также берут из документации для конкретной системы. Для разных футеровок рекомендации могут существенно отличаться. Нельзя самостоятельно назначать ускоренное охлаждение, заливать футеровку водой или переносить режим с другой печи только потому, что её вместимость похожа.
Что влияет на стойкость футеровки
В эксплуатации одновременно действуют химический износ от металла и шлака, размыв потоком, удары шихты и термические напряжения. Ресурс зависит от их сочетания. Более дорогая смесь не компенсирует систематический перегрев, нарушение набивки или повреждённую защиту индуктора.
- Поддерживайте согласованные температуру выпуска и время выдержки; фиксируйте отклонения.
- Контролируйте состояние шихты и её загрузку по инструкции печи. Влажная шихта, закрытые ёмкости и образование зависшего свода требуют предусмотренных мер предотвращения.
- Удаляйте шлак и настыли разрешённым способом, не повреждая рабочую стенку.
- Записывайте холодные пуски, смены сплавов, ремонты и нештатные события.
- Контролируйте толщину и состояние футеровки по установленному графику и в одних и тех же контрольных точках.
| Наблюдение | Возможные причины | Что проверяют |
|---|---|---|
| Ускоренный износ у зеркала металла | Шлак, флюсы, длительная выдержка на одном уровне | Химию шлака, температурный журнал и локальную толщину |
| Локальная выработка внизу стенки | Потоки расплава, химическое воздействие, геометрия и неоднородная набивка | Профиль износа, режим плавки и карту установки |
| Трещины или сколы после остановки | Термоциклы, механические нагрузки, особенности структуры | Условия охлаждения и запуска, глубину дефекта и остаточную толщину |
| Обильные настыли | Состав шлака и шихты, температура, смачивание поверхности | Причину отложений и допустимый метод очистки |
| Рыхлая рабочая поверхность после первого прогрева | Неподходящий режим, материал или нарушение уплотнения | Фактическую температурную кривую, партию и технологию набивки |
| Металлические включения или признаки проникновения вглубь | Трещины, недостаточная плотность, несовместимость или износ | Состояние всей защитной системы; допуск к дальнейшей работе принимает ответственное лицо |
| Сигнал защиты, подозрение на утечку воды или металла | Потенциально опасное повреждение либо неисправность системы | Действуют по аварийной инструкции печи; обход или повторный сброс защиты не заменяет диагностику |
Эта таблица помогает организовать диагностику, но не разрешает продолжение плавки при обнаружении опасного признака. При аварийном сигнале выполняют установленную процедуру останова и обращения с расплавом. Порядок работы охлаждения и других систем определяет инструкция на оборудование.
Контроль утечки и проникновения металла дополняет осмотр футеровки. Отсутствие сигнала не подтверждает достаточную остаточную толщину. Предельную толщину, допустимость дефектов и условия вывода печи из эксплуатации устанавливают в документации на конкретную печь и её футеровку.
Ремонт и замена футеровки
Локальный ремонт рассматривают, когда обследование подтверждает допустимость восстановления и сохранность остальной футеровки. Для него нужен совместимый состав, подходящая подготовка поверхности и собственный режим твердения, сушки или нагрева. Нанесение массы поверх настыли либо повреждённого основания не устраняет причину износа.
Поверхностное покрытие, ремонтная масса и новая рабочая набивка выполняют разные задачи. Покрытием нельзя восстановить утраченную несущую толщину или скрыть опасную трещину. При недопустимом износе, проникновении металла либо невозможности подтвердить пригодность футеровки решение принимают по процедуре вывода из эксплуатации и замены.
При замене полезно сохранить фотографии и измерения по высоте и окружности тигля. Карта износа показывает, где искать причину: в подборе состава, набивке, загрузке, шлаковом режиме или тепловых циклах. Старый извлечённый материал не возвращают в новую набивку без специально разработанной и подтверждённой технологии.
Как рассчитать расход футеровочной смеси
Для заказа рассчитывают объём каждой зоны и умножают его на плотность соответствующего материала после уплотнения. Плотность зерна и насыпная плотность рыхлого порошка для этой задачи неравнозначны. Данные берут из паспорта смеси или согласованного опыта установки.
Масса смеси = объём набивки × плотность после уплотнения
Для упрощённого цилиндрического тигля со сплошным плоским дном объём рабочей набивки можно оценить так:
V = π / 4 × [(D² − d²) × H + D² × t]
Здесь D — наружный диаметр рабочей набивки; d — внутренний диаметр тигля; H — высота стенки от верхней поверхности рабочего дна; t — толщина рабочего дна. Все размеры подставляют в метрах, объём получают в м³. Высота H не включает толщину дна, поэтому оно не учитывается дважды.
| Исходные данные или результат | Значение |
|---|---|
| Наружный диаметр рабочей набивки D | 0,60 м |
| Внутренний диаметр тигля d | 0,50 м |
| Высота стенки H | 0,50 м |
| Толщина дна t | 0,08 м |
| Условная плотность после уплотнения | 2 200 кг/м³ |
| Расчётный объём стенки и дна | 0,0658 м³ |
| Масса в проектном объёме | Около 145 кг |
| С условным запасом на установку 10% | Около 160 кг до округления по упаковке |
Размеры, плотность и запас в примере условные: это пояснение метода, а не рекомендуемая конструкция футеровки. Для реальной печи отдельно учитывают конусность, переходы, воротник, носок и другие зоны. Запас согласуют по способу установки; обмазку индуктора и ремонтные материалы считают отдельно.
Как сравнивать стоимость и ресурс смесей
Цена за килограмм показывает только стоимость закупки. Для производственного сравнения нужны затраты на одну кампанию и тоннаж качественного металла за эту кампанию. Кампанией называют период работы от установки новой рабочей футеровки до её замены.
Затраты на футеровку, ₽/т = затраты за кампанию / тоннаж за кампанию
| Показатель | Что включать или фиксировать |
|---|---|
| Материалы за кампанию, ₽ | Основную смесь, материалы соседних зон, ремонт и доставку |
| Установка и ввод в работу, ₽ | Подготовку, труд, оснастку, энергию на согласованный прогрев |
| Простой, ч и ₽ | Время замены, ремонта и запуска; стоимость простоя считать по принятой на предприятии методике |
| Выплавка за кампанию, т | Сопоставимый тоннаж по одинаковому критерию качества |
| Эксплуатационные условия | Сплавы, температуры, выдержки, холодные пуски и ремонты |
| Профиль износа и причина замены | Измерения в контрольных точках и заключение о завершении кампании |
Сравнивать только количество плавок некорректно, если отличаются масса садки, температура или график работы. Стойкость в чужом цехе полезна как ориентир для обсуждения, но не является гарантией для другой печи. Ожидаемый результат уточняют по данным эксплуатации и согласованным испытаниям.
Приёмка и хранение футеровочных материалов
При приёмке сверяют марку, массу, номера партий, дату изготовления, срок годности и комплект документов. Проверяют упаковку и следы увлажнения. Материал с нарушенными условиями хранения отделяют от пригодного до решения ответственного специалиста; просушка на месте не означает автоматического восстановления свойств.
Смеси хранят по требованиям поставки: в подходящем сухом помещении, в закрытой упаковке, с защитой от конденсата и загрязнений. Партии сохраняют идентифицируемыми, открытые мешки учитывают отдельно. Нельзя самостоятельно просеивать готовый состав, добавлять связку или смешивать остатки разных марок ради экономии.
Частые вопросы о футеровке и набивке
Можно ли подобрать смесь только по вместимости печи
Нет. Вместимость помогает оценить расход, но не определяет химическую совместимость. Для подбора нужны сплав, температуры, шлак, режим работы и конструкция рабочей футеровки.
Достаточно ли знать марку сплава
Нет. Марка задаёт диапазон состава, но для выбора важны фактический химический анализ, шихта, шлак, флюсы, раскисление, температура и выдержка. Примеры марок на странице показывают только направление первичного подбора.
Какая футеровка лучше для чугуна
Для многих процессов подходит кварцевая система. При агрессивных условиях, особом составе чугуна или другой задаче рассматривают альтернативы. Окончательный выбор делают по условиям конкретной плавки.
Подходит ли одна смесь для стали и алюминия
Только если её применимость для обоих процессов подтверждена. Различаются химическое воздействие, температура и условия формирования связки. Универсальность нельзя определять по одному значению огнеупорности.
Нужно ли добавлять воду в сухую набивную смесь
Нет, если документация определяет её как готовую сухую смесь без добавления жидкости. Материалы для влажной набивки и бетоны — отдельные составы с собственным дозированием и сушкой.
Можно ли самостоятельно добавить борную кислоту или другую связку
В готовую смесь добавки не вводят без согласованной рецептуры и инструкции. Изменение связки влияет на спекание, свойства и рабочий диапазон материала.
Какой должна быть толщина футеровки
Её определяют проектом печи с учётом выбранной системы. Важны начальный профиль, дно, переходы и предельный износ. Таблица по мощности или вместимости без чертежа не заменяет эти данные.
Сколько времени занимает спекание
Продолжительность задаёт программа для конкретной смеси и конструкции. На неё влияют связка, толщина, шаблон, нагрев и выдержки. Универсального времени на тонну вместимости нет.
Можно ли менять способ набивки без смены смеси
Возможность проверяют по документации материала. Для нового инструмента или виброоснастки согласуют технологическую карту и контроль качества установки.
Что лучше — ручная набивка или вибрация через шаблон
Лучшим является метод, подтверждённый для конкретной смеси, геометрии печи и доступной оснастки. Вибрация через жёсткий шаблон может повысить повторяемость, но требует правильного центрирования и заданного режима. Самовольное объединение методов создаёт неодинаковую плотность.
Нужна ли отдельная масса для воротника и сливного носка
Часто да, потому что верхний пояс работает при другой температуре, получает удары шихты и контактирует со шлаком, а носок испытывает направленный поток. Возможность применения основной смеси в этих зонах должна быть прямо подтверждена.
Нормальна ли порошковая зона снаружи спечённого слоя
Для ряда сухих набивных систем такая зона предусмотрена конструкцией. Её допустимость оценивают для конкретного материала. Рыхлая рабочая поверхность и сквозные дефекты требуют отдельной проверки.
Как определить окончание ресурса
Ориентируются на установленную предельную толщину, состояние рабочей поверхности, результаты контроля и критерии изготовителя печи. Число плавок само по себе не подтверждает пригодность.
Можно ли увеличить ресурс нанесением покрытия
Покрытие может выполнять предусмотренную технологией поверхностную функцию. Оно не заменяет основную футеровку и не восстанавливает недопустимо изношенную стенку.
Какие данные нужны при неизвестной марке старой смеси
Пришлите данные печи, марки металла, температуры, описание режима, чертёж или размеры тигля и фотографии футеровки. По внешнему виду порошка достоверно определить марку нельзя.
Подбор и поставка футеровочных смесей
УралИндуктор поможет подобрать футеровочные смеси от партнёров под условия вашей индукционной печи. В заявке можно указать потребность в основной набивке, материалах воротника и носка, обмазке индуктора и ремонтных составах. Комплект поставки, документацию, стоимость и срок согласуем для выбранного решения.
| Данные | Что указать в заявке |
|---|---|
| Оборудование | Модель, вместимость, мощность и рабочую частоту печи |
| Металл | Марки сплавов, состав шихты, модифицирование и раскисление в печи |
| Температура | Обычную и максимальную температуру металла, длительность выдержки |
| Шлак и флюсы | Применяемые материалы, дозировки при наличии и способ удаления |
| Режим работы | Плавок в смену, длительность остановок, холодные пуски и смену сплавов |
| Геометрия | Чертёж либо размеры рабочей полости, дна и стенки; тип шаблона |
| Текущая футеровка | Известную марку, массу набивки, тоннаж кампании, фотографии и причину замены |
| Установка | Применяемую оснастку, способ набивки и доступную программу прогрева |
| Закупка | Требуемый объём, город поставки и желаемый срок |
Если часть данных пока отсутствует, начните с модели печи, марок металла, температур и фотографий. Уточним недостающие параметры для технического подбора и расчёта поставки.