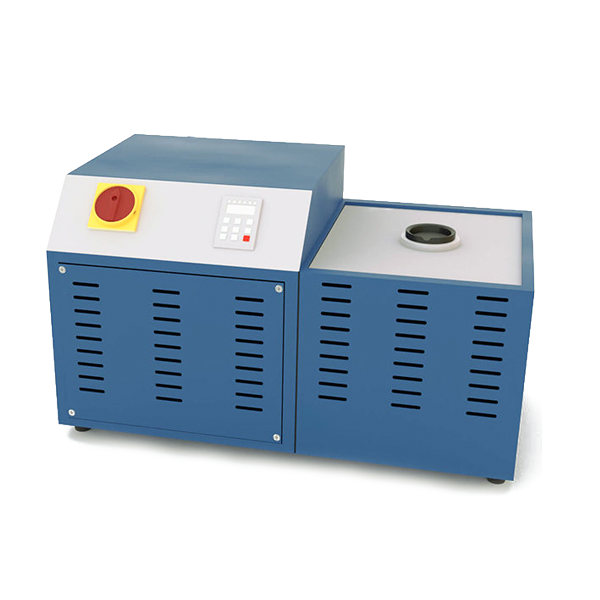
Транзисторная печь УИ-1П
- Загрузка по металлу
- золото 1–2 кг; медь до 0,55 кг и алюминий до 0,15 кг (расчёт)
- Расчётная потребляемая мощность
- 7,11 кВт
- Рабочая частота
- 30–80 кГц
- Напряжение питания
- 220 В
- Механизм слива
- без наклона

Транзисторные плавильные печи подбирают по металлу и массе одной плавки. В каталоге три направления: сталь и чугун 3–100 кг; медь 10–200 кг, медные сплавы и золото; алюминий и алюминиевые сплавы. Для алюминия загрузки составляют 3–66 кг; для сплавов рабочую массу уточняют по марке. Малые модели УИ-1П…УИ-10П входят в подбор меди и алюминия; загрузка определяется выбранным тиглем. Для золота сохранены диапазоны от 1–2 до 8–10 кг. УИ-8П и УИ-10П также доступны для стали с магнезитовыми тиглями на 3 и 5 кг. В линейке 14 моделей, а комплектация каждой рассчитывается для выбранного металла.
Инженер подберёт модель под ваш металл и пришлёт расчёт стоимости.
Одна модель может входить в несколько направлений. В каждом подразделе показана загрузка выбранного металла, а полная карточка содержит параметры и варианты комплектации.
14 моделей транзисторных печей от проверенного завода-партнёра — меньшая масса загрузки, чем у тиристорных, компактность и низкое энергопотребление. Подберите модель по массе плавки и мощности.
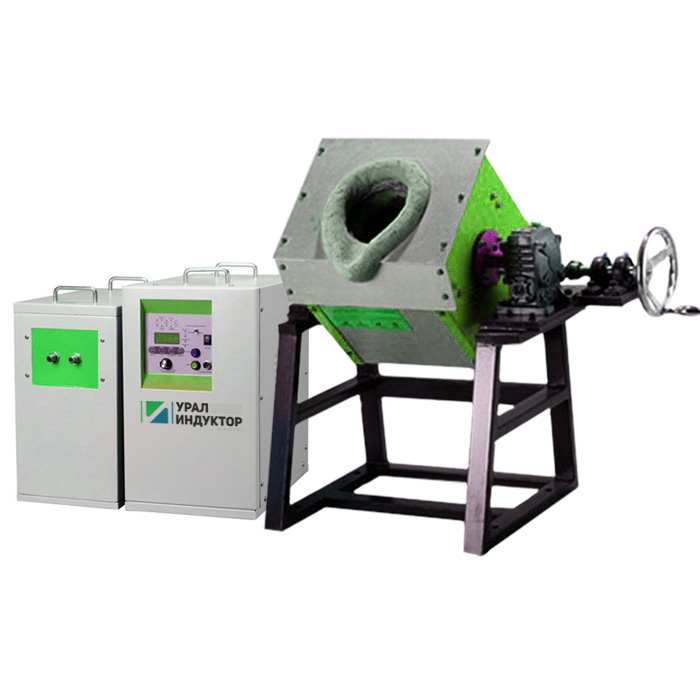 В наличии
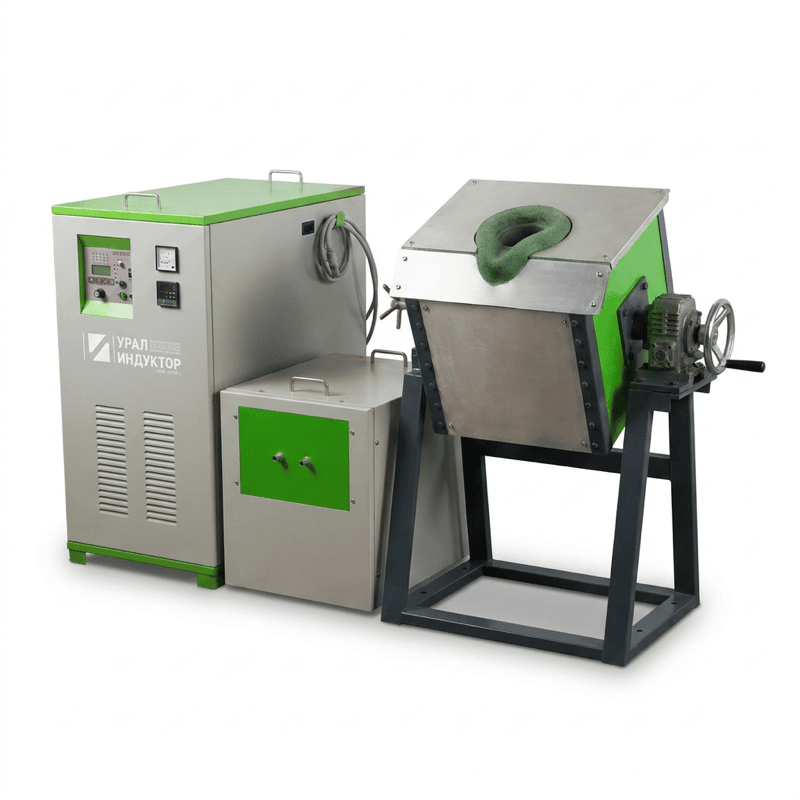 В наличии
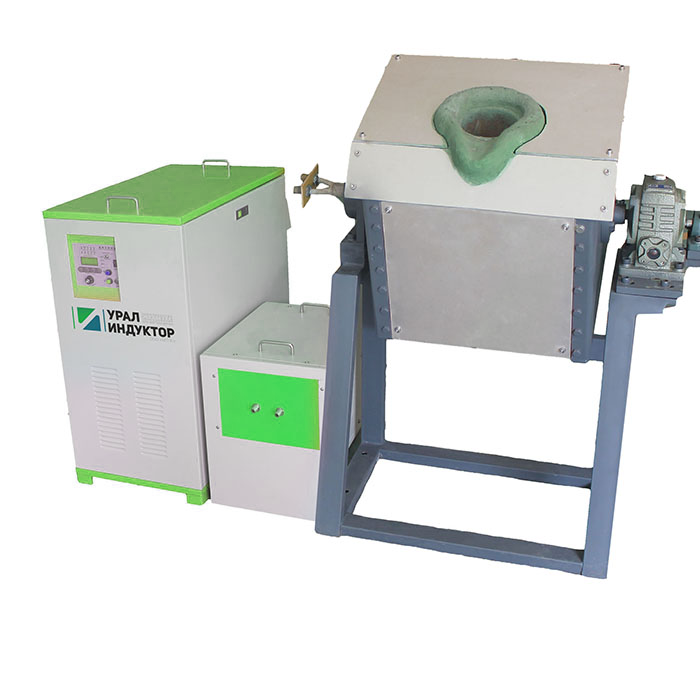
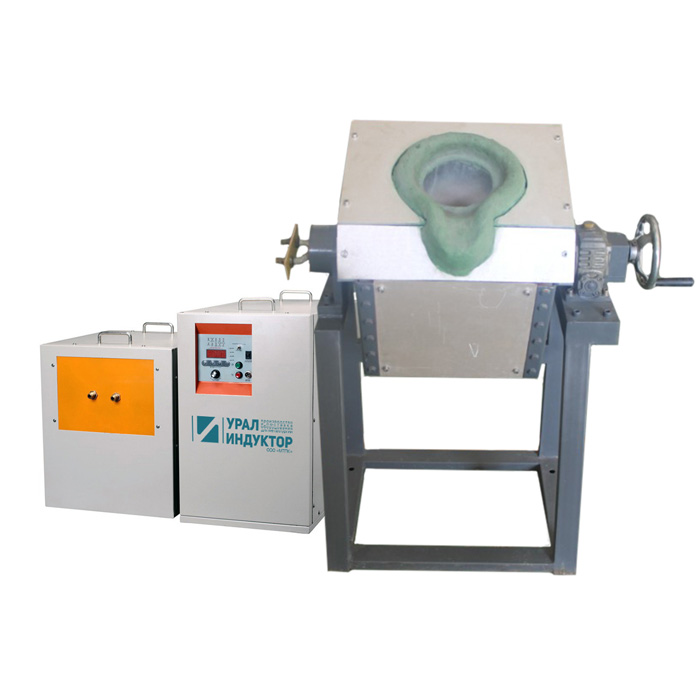
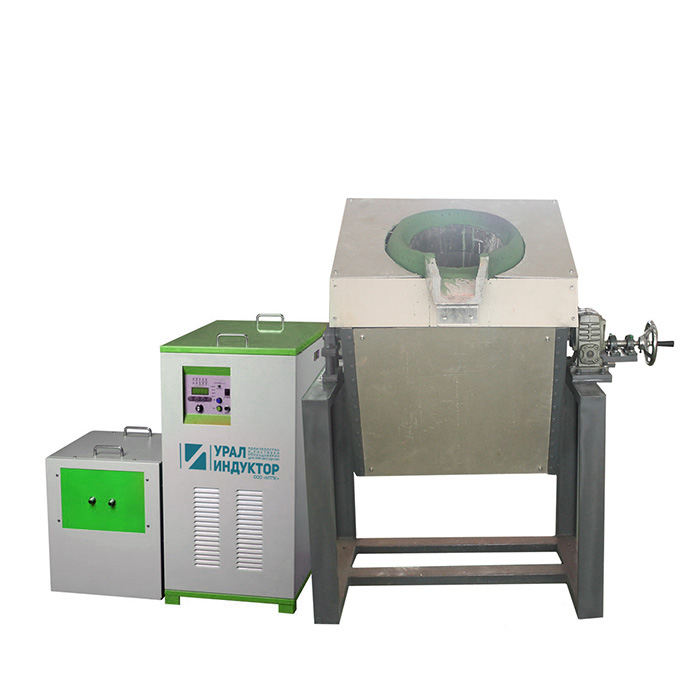
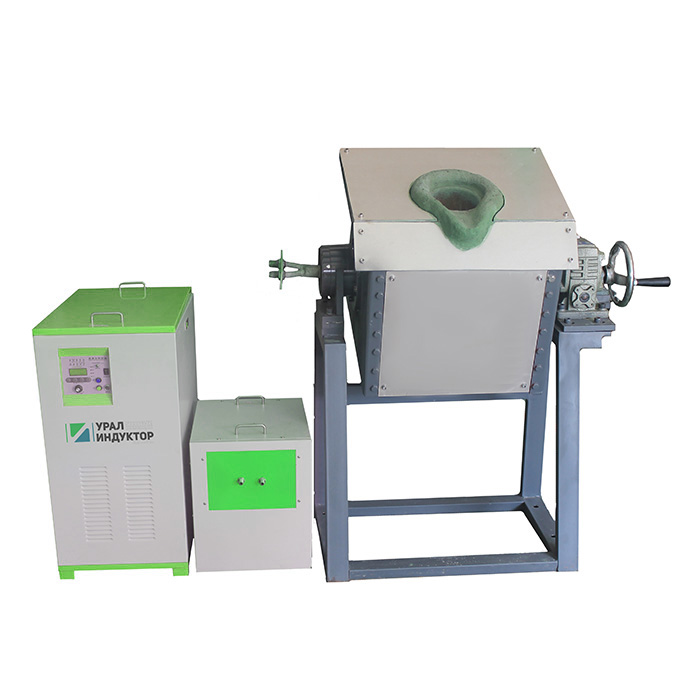
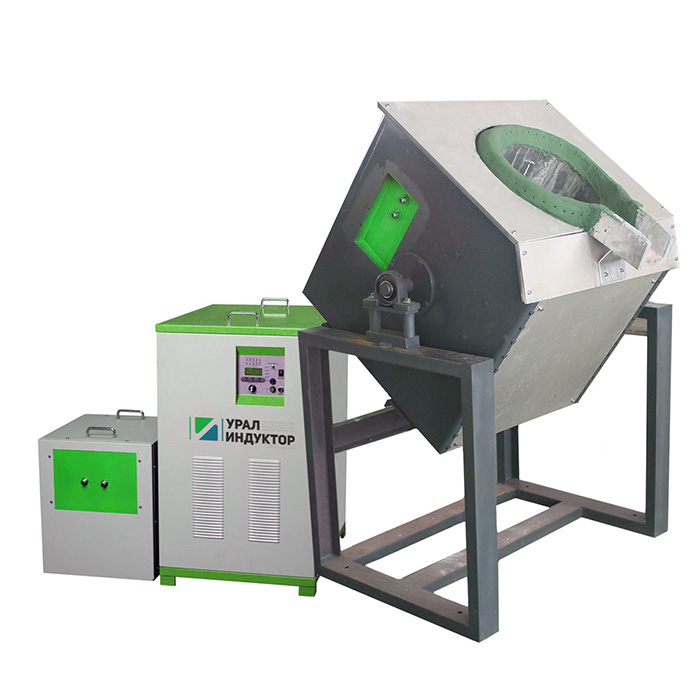
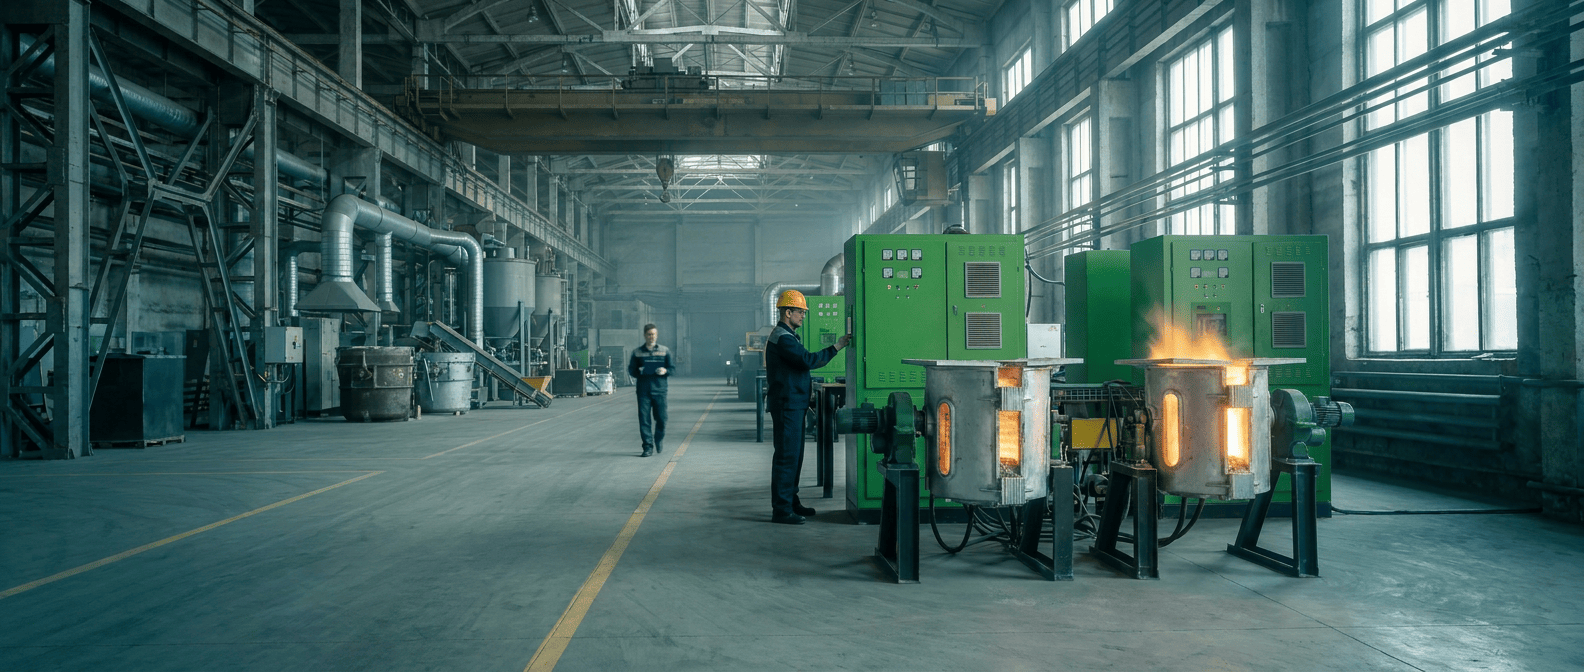
| Модель | Загрузка по металлу | Потребляемая мощность, кВт расчётная | Питание, В | Частота, кГц | Ток потребления, А |
|---|---|---|---|---|---|
| УИ-1П | золото 1–2 кг; медь до 0,55 кг и алюминий до 0,15 кг (расчёт) | 7,11 | 220 | 30–80 | 34 |
| УИ-2П | золото 3–4 кг; медь до 1,10 кг и алюминий до 0,30 кг (расчёт) | 15,96 | 380 | 30–80 | 26 |
| УИ-3П | золото 4–5 кг; медь до 1,95 кг и алюминий до 0,55 кг (расчёт) | 21,48 | 380 | 30–80 | 35 |
| УИ-5П | золото 5–6 кг; медь до 2,50 кг и алюминий до 0,75 кг (расчёт) | 26,39 | 380 | 30–80 | 43 |
| УИ-8П | золото 6–8 кг; медь до 5,90 кг и алюминий до 1,75 кг (расчёт); сталь 3 кг с магнезитовым тиглем | 31,91 | 380 | 30–80 | 52 |
| УИ-10П | золото 8–10 кг; медь до 6,80 кг и алюминий до 2,00 кг (расчёт); сталь 5 кг с магнезитовым тиглем | 42,96 | 380 | 30–80 | 70 |
| УИ-15П | сталь и чугун 3 кг; медь 10 кг; алюминий 3 кг | 20,01 | 380 | 1–20 | 32 |
| УИ-25П | сталь и чугун 5 кг; медь 20 кг; алюминий 6 кг | 25,64 | 380 | 1–20 | 41 |
| УИ-35П | сталь и чугун 10 кг; медь 30 кг; алюминий 10 кг | 32,51 | 380 | 1–20 | 52 |
| УИ-45П | сталь и чугун 18 кг; медь 50 кг; алюминий 16 кг | 42,52 | 380 | 1–20 | 68 |
| УИ-70П | сталь и чугун 25 кг; медь 100 кг; алюминий 33 кг | 65,65 | 380 | 1–20 | 105 |
| УИ-90П | сталь и чугун 40 кг; медь 120 кг; алюминий 40 кг | 87,54 | 380 | 1–20 | 140 |
| УИ-110П | сталь и чугун 50 кг; медь 150 кг; алюминий 50 кг | 112,55 | 380 | 1–20 | 180 |
| УИ-160П | сталь и чугун 100 кг; медь 200 кг; алюминий 66 кг | 150,06 | 380 | 1–20 | 240 |
Для серии УИ-1П…УИ-10П загрузка золота приведена диапазоном. Тигель подбирают по полезному объёму, составу сплава, температуре и способу разливки. Загрузка печи и номинальное обозначение типоразмера тигля не заменяют друг друга.
Для УИ-15П…УИ-160П в каталоге указаны карбидокремниевые тигли для меди и магнезитовые тигли на основе оксида магния (MgO) для стали. Для алюминия и алюминиевых сплавов материал и размеры тигля назначают отдельно по сплаву и применяемым флюсам. Для чугуна совместимость тигля проверяют по составу и режиму.
| Модель | Карбид кремния, мм | Тигель MgO, мм |
|---|---|---|
| УИ-15П | 142(110) × 90 × 180 | 91(65) × 180(165) |
| УИ-25П | 222(180) × 153 × 295 | 119(95) × 140(115) |
| УИ-35П | 235(195) × 170 × 285 | 130(106) × 225(200) |
| УИ-45П | 295(250) × 170 × 365 | 150(120) × 300(285) |
| УИ-70П | 340(280) × 200 × 365 | 175(140) × 320(300) |
| УИ-90П | 340(285) × 170 × 390 | По чертежу исполнения |
| УИ-110П | 370(310) × 150 × 452 | По чертежу исполнения |
| УИ-160П | 400(345) × 190 × 510 | 250(205) × 515(475) |
Расчёт до верхней кромки выполнен для цилиндрической полости: V = πd²h/4, m = ρV. В записи D(d) × H(h) числа в скобках приняты за внутренний диаметр и глубину. Плотность жидкой стали принята 7,0 кг/л. Конусность, скругления и температурное расширение тигля не учтены.
| Модель | d × h, мм принятые | Объём до края, л | Сталь до края, кг теоретически | Номинал по стали, кг |
|---|---|---|---|---|
| УИ-15П | 65 × 165 | 0,548 | ≈ 3,8 | 3 |
| УИ-25П | 95 × 115 | 0,815 | ≈ 5,7 | 5 |
| УИ-35П | 106 × 200 | 1,765 | ≈ 12,4 | 10 |
| УИ-45П | 120 × 285 | 3,223 | ≈ 22,6 | 18 |
| УИ-70П | 140 × 300 | 4,618 | ≈ 32,3 | 25 |
| УИ-90П | — | — | — | 40 |
| УИ-110П | — | — | — | 50 |
| УИ-160П | 205 × 475 | 15,678 | ≈ 109,7 | 100 |
Вместимость до края — теоретическая оценка при указанных допущениях. Рабочий уровень расплава устанавливают ниже кромки; номинальная загрузка печи приведена отдельно.
Расчётные значения приведены для шести магнезитовых тиглей. Для УИ-90П и УИ-110П размеры рабочей полости уточняют по чертежу исполнения; прежняя геометрия не подтверждает текущую рабочую загрузку.
Размеры приведены в формате каталога, в миллиметрах, с сохранением порядка чисел и скобок. Посадочные размеры для замены тигля сверяют с чертежом согласованного плавильного узла.
Таблица предназначена для первичного отбора. Для всех моделей УИ-1П…УИ-160П стандартом является один транзисторный преобразователь и один согласованный плавильный узел. Второй узел поставляется только как дополнительное исполнение по техническому заданию. Напряжение на индукторе, согласующий блок, охлаждение, корпус, футеровка и фактическая производительность подтверждаются расчётом и спецификацией.
Для малых транзисторных печей удельный расход нельзя корректно переносить с тоннажных печей: велика доля прогрева тигля и потерь на одну малую загрузку. Поэтому расход считается по металлу, тиглю и серии плавок.
Сменную производительность участка рассчитывают по полному такту малой плавки, а не делением мощности на массу. В такт входят загрузка, расплавление, металлургические операции, перегрев, слив и подготовка следующей плавки.
Если две транзисторные модели имеют одинаковую загрузку, но разную мощность, более мощная не всегда выгоднее. Она требует большей присоединённой мощности и производительности системы охлаждения, но может сократить электрическую часть цикла. Выбор выполняют по полному такту, графику разливки и стоимости инфраструктуры.
Для малой загрузки нужен запас объёма тигля, обеспечивающий безопасный уровень ванны при заданной шихте. Постоянная работа с существенно недогруженным тиглем также нежелательна: инженер проверяет электрическое согласование, глубину ванны, перемешивание и допустимый технологический остаток.
Транзисторную печь выбирают не только по массе металла. Рабочая частота влияет на глубину проникновения тока, характер электродинамического перемешивания и согласование преобразователя с индуктором. Линия 30–80 кГц рассчитана на самые малые плавильные узлы, а линия 1–20 кГц — на более крупные загрузки.
Для УИ-15П…УИ-160П указаны раздельные загрузки стали и чугуна, меди и алюминия. Для младшей серии УИ-1П…УИ-10П приведены диапазоны загрузки золота и подбор тиглей для меди и алюминия. Для УИ-8П и УИ-10П отдельно подтверждены 3 и 5 кг стали с магнезитовыми тиглями; эти значения не относятся к чугуну. Латунь, бронзу, силумин и другие сплавы подбирают по марке; загрузку одного металла автоматически на другой не переносят.
Для компактной транзисторной печи УралИндуктор может подобрать и поставить сменный и резервный тигли, а также изоляционные материалы. Материал и типоразмер выбирают по точному сплаву, температуре, флюсам, частоте и индуктору; несовместимым группам нужны отдельные тигли. Точное обозначение закрепляется спецификацией, а набивной узел, если он предусмотрен проектом, рассчитывается отдельно.
В таблице приведена расчётная потребляемая мощность для предварительной оценки электроснабжения. Она не является номинальной выходной мощностью преобразователя. Кабель, защиту и выделенную мощность участка выбирают по паспорту оборудования, условиям подключения и нагрузке вспомогательных систем.
Для транзисторных печей расход, напор и холодопроизводительность рассчитываются по преобразователю, индуктору, длине трасс и температурному режиму. Типовой компактный вариант — промышленный чиллер того же производителя, указанный отдельной позицией. Существующее охлаждение заказчика допускается после проверки температуры, расхода, давления, качества теплоносителя, холодопроизводительности и одновременной нагрузки.
Стандартная комплектация включает один транзисторный преобразователь и один согласованный плавильный узел. Второй узел, чиллер, вытяжка, фундамент, монтаж и ПНР указываются отдельными позициями, если прямо не включены спецификацией. ПЛК и сенсорный экран применяются для рецептов, архива и интеграции с АСУ ТП и также относятся к согласуемым опциям.
ПЛК и сенсорный экран применяются для хранения рецептов, архивирования параметров и интеграции с АСУ ТП; без прямого указания в спецификации они не входят в стандартную комплектацию. Контроль футеровки, взвешивание, пирометрия, вибротрамбовщик и резервирование охлаждения также оформляются как отдельные опции.
Перед поставкой транзисторная установка проверяется по согласованной программе. Заказчик или его представитель может участвовать в приёмке лично либо по видеосвязи; место, объём нагрузки и критерии фиксируются в предложении или договоре.
Ходовые транзисторные модели имеются на складе. Поставки от завода-партнёра идут регулярно, до одного контейнера в месяц; если требуемой модели или комплектации нет, срок поставки — от 45 календарных дней. Точная готовность фиксируется в коммерческом предложении.
Транзисторные установки официально поставляются от одного китайского завода-партнёра, с которым ООО «МТПК» работает 13 лет; ввоз сопровождается необходимой разрешительной документацией. Для исполнений с сенсорной панелью меню русифицировано, эксплуатационная документация предоставляется на русском языке. В Миассе доступны склад запчастей, диагностика и ремонт, разработка индукторов и автоматизации, монтаж и ПНР.
Бесплатно подберём транзисторную установку по металлу, массе садки, сменному выпуску, доступной мощности и планировке участка. Подготовим предварительный расчёт печи, охлаждения и основных коммуникаций вместе с коммерческим предложением. Срок подготовки — от 1 рабочего дня; для нестандартного проекта его определяем после анализа технического задания.
Стоимость зависит от мощности, числа узлов, привода, охлаждения, автоматизации и состава работ. Её указывают только в актуальном коммерческом предложении. Для ходовых складских позиций возможна предоплата от 10 %, для крупных и индивидуальных проектов — от 30 %. Порядок оплаты и фиксации цены согласуется индивидуально. Оборудование и услуги ООО «МТПК» поставляются с НДС по действующей ставке; доступен лизинг до 5 лет через партнёрские компании.
Диагностируем и ремонтируем транзисторные установки разных производителей, разрабатываем индукторы и автоматизацию под нестандартные процессы. По результатам выдаём письменное заключение с причинами неисправности, последовательностью работ и перечнем комплектующих. Аудит можно заказать отдельно, без обязательного ремонта; на выполненные работы предоставляется гарантия по договору.
После получения исходных данных инженер предлагает модель или несколько сравнимых вариантов, показывает границы поставки и отдельно рассчитывает монтаж, ПНР и инфраструктуру.
Актуальные массу и габариты оборудования сообщаем по запросу для выбранного исполнения.
После заключения договора предоставляем паспорт согласованного исполнения и задание на фундамент и строительную подготовку. Окончательный комплект паспортов и эксплуатационной документации передаётся с оборудованием. Задание на подготовку площадки не заменяет рабочую строительную документацию: её разработка включается в договор отдельно.
Выберите один из трёх разделов по металлу и сравните модели по массе одной плавки. Из разных подразделов открывается одна и та же полная карточка модели: в ней доступны все характеристики, варианты тиглей, охлаждение, комплектация и условия поставки. Малая серия УИ-1П…УИ-10П показана отдельно от серии УИ-15П…УИ-160П, поскольку частоты, плавильные узлы и основания для указания загрузок различаются.
Массу расплава определяют полезный объём и материал тигля, свойства металла и выбранное исполнение плавильного узла. Поэтому загрузки стали, меди, алюминия и золота приведены отдельно. Латунь, бронзу и силумин подбирают по марке сплава; цифру чистого металла на сплав автоматически не переносят.
Для расчёта нужны масса годного металла на выдачу, полный цикл плавки и доступное время работы. В цикл входят загрузка, нагрев, доведение состава, выдержка, разливка и подготовка следующей плавки. Угар, съём шлака и технологический остаток учитывают отдельно. Масса загрузки в килограммах не означает такую же производительность в килограммах в час.
Да, после проверки температуры, расхода и давления теплоносителя, его качества и доступной холодопроизводительности. Проверяют одновременную нагрузку преобразователя и плавильного узла, длину трасс и работу блокировок. Наличие насоса или чиллера на участке само по себе не подтверждает совместимость с печью.
В предложении отдельно указывают преобразователь, плавильный узел, тигель, способ разливки, охлаждение, управление, документацию и работы на площадке. Стандартная схема содержит один преобразователь и один согласованный плавильный узел. Второй узел, чиллер, вытяжку, монтаж и пусконаладку включают в поставку только по согласованной спецификации.
Инженер свяжется с вами, уточнит задачу и предложит решение под ваше производство.
Производитель полного инженерного цикла: от подбора оборудования до запуска и сервиса — в рамках одной компании.
Сами производим индукционные плавильные печи и нагреватели, дробемётное оборудование, системы охлаждения и сталеразливочные ковши — отвечаем за всё как производитель.
Подбор, проектирование, поставка, монтаж, пусконаладка, обучение и сервис — в рамках одной компании.
Закрываем большинство задач металлургического и литейного производства — от отдельной печи до участка под ключ.
Работаем с 2013 года. Реализованные проекты разного уровня сложности, инженеры с практическим опытом запусков.
Часть оборудования доступна со склада — сокращаем сроки реализации при срочных задачах.
Гарантия 18 месяцев на собственное производство. Постгарантийное обслуживание, запчасти и сервис — на постоянной основе.
Пришлите предложение другой компании — сравним состав оборудования, комплектацию и стоимость.