
Дробемётное упрочнение: наклёп поверхности и обработка рессор
Рессорный лист может выглядеть чистым и ровным, но при каждом прогибе испытывать растягивающие напряжения, которые способны привести к усталостному разрушению. Дробемётное упрочнение работает с поверхностным слоем: удары дроби пластически деформируют его и создают остаточные сжимающие напряжения. Однако чистая поверхность и правильно упрочнённая поверхность — не одно и то же.
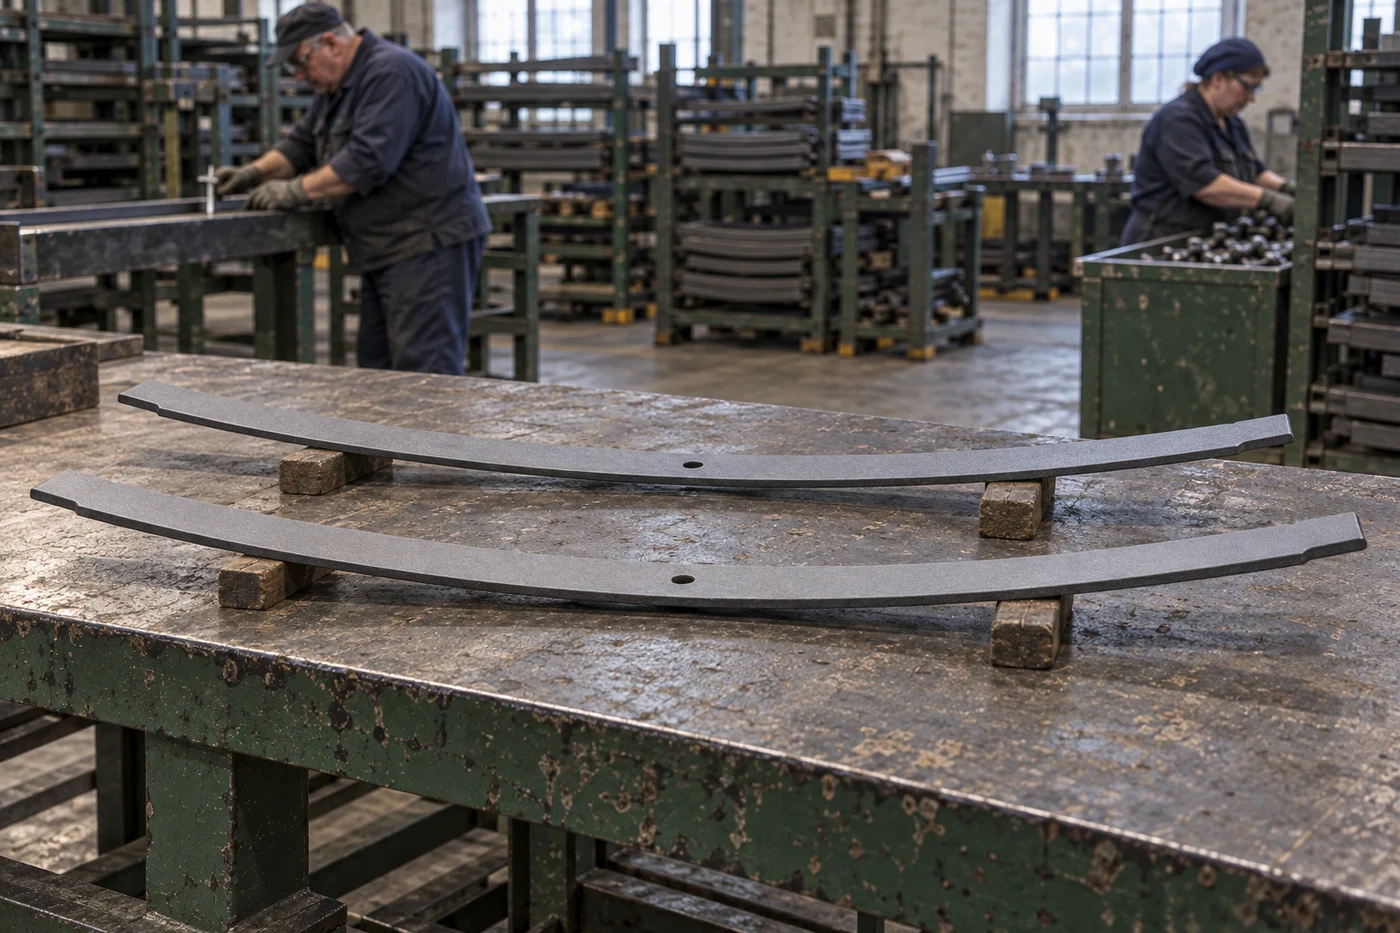
Наклёп и остаточное сжатие: два связанных, но разных эффекта
Округлая дробинка оставляет на металле небольшую вмятину. В зоне удара возникает пластическая деформация — изменение формы, которое не исчезает после снятия нагрузки. Наклёпом называют деформационное упрочнение металла; оно может сопровождаться повышением твёрдости поверхностного слоя.
Есть и другой эффект. Изменившийся при ударах слой связан с нижележащим металлом, который ограничивает его свободную деформацию. В результате вблизи поверхности формируются остаточные сжимающие напряжения. Они существуют и после остановки дробемёта, без внешнего прижима детали.
При повторном изгибе рессоры такое состояние способно затруднить зарождение поверхностной усталостной трещины и замедлить её раннее развитие. Но наклёп, твёрдость и остаточные напряжения нельзя считать одной характеристикой. Например, измерение твёрдости не показывает распределение остаточных напряжений по глубине.

Упрочнение не ремонтирует трещины. Деталь с недопустимыми повреждениями нельзя возвращать в работу только потому, что её очистили и обработали дробью. Критерии годности задаёт документация на изделие.
Почему обычной очистки недостаточно для подтверждения наклёпа
При очистке удаляют окалину, ржавчину, пригар и другие загрязнения. При управляемом упрочнении, которое в международной практике называют shot peening, получают и воспроизводят заданное состояние поверхности. Турбинный дробемёт и пневматическая установка могут решать эту задачу, но их пригодность определяется оснащением и проверенным процессом, а не одним названием.
| Что сравниваем | Дробемётная очистка | Управляемое упрочнение |
|---|---|---|
| Основная цель | Удалить загрязнения и подготовить поверхность к следующей операции | Получить требуемое состояние поверхностного слоя для работы детали под нагрузкой |
| Рабочая среда | Выбирается по материалу, загрязнению и требованиям к поверхности | Нормируются материал, размер, твёрдость и форма дроби; контролируется её состояние в обороте |
| Подтверждение | Чистота, отсутствие остатков загрязнений, заданная шероховатость | Контроль процесса и поверхности, а при обосновании ресурса — испытания изделия |
| Повторяемость | Стабильная очистка при заданной загрузке | Дополнительно — подтверждённые интенсивность, покрытие и доступ к заданным зонам |
Совместить очистку и упрочнение одним циклом можно только после проверки обоих результатов. Ровный серый цвет, удалённая окалина или соответствие требованию к степени очистки сами по себе наклёп не подтверждают. Общие вопросы загрузки, факела и очистки разобраны в статье «Дробемётная обработка металла».
Грузовые рессоры: обрабатывают рабочие зоны, а не просто весь пакет
Рессора многократно изгибается под действием дорожных нагрузок. При разработке процесса определяют, где и при каких нагрузках возникают опасные растягивающие напряжения. Учитывают форму листа, отверстия, переходы сечения, кромки и контакт с соседними листами. Не вся поверхность нагружена одинаково.
Если обрабатывать собранный многолистовой пакет, соседние листы закрывают часть поверхностей от дроби. Поэтому в производстве рассматривают обработку отдельных листов до сборки. Оснастка должна удерживать деталь, но не перекрывать нужные зоны. Затенение нельзя надёжно устранить одним увеличением времени цикла.
Что означает упрочнение с предварительным нагружением
В отдельном процессе — stress peening — лист удерживают в рассчитанном напряжённом состоянии во время обработки. Предварительное нагружение выбирают с учётом будущей работы рессоры. После разгрузки может быть получено другое распределение остаточных напряжений, чем при обработке свободного листа.
Это не предложение «сильнее согнуть рессору». Нужны рассчитанная оснастка, контролируемая нагрузка, безопасное удержание и подтверждение режима. Обычную очистную машину нельзя объявить установкой для такой технологии без соответствующей проверки.
Пример из практики «УралИндуктора»
Один из заказчиков приобрёл дробемёт для очистки и наклёпа грузовых рессор. По полученной обратной связи, применение оборудования дало положительный результат.
Количественный прирост ресурса здесь не приводим: для него нужны сопоставимые испытания или эксплуатационные данные. Этот пример не означает, что такой же результат получит любая рессора на любом дробемёте.
Что известно из исследований рессор
Усталостную долговечность после обработки проверяли не только на небольших образцах, но и на полноразмерных рессорах. В работе M. L. Aggarwal и соавторов, опубликованной в 2005 году, исследовали сталь 65Si7, разные условия упрочнения и влияние контакта между листами. Практический смысл такого подхода — оценивать обработку вместе с реальными условиями работы детали.
В исследовании B. G. Scuracchio и соавторов 2013 года сравнивались десять режимов обработки автомобильных рессор. Авторы сопоставляли усталостные испытания с рентгеновскими измерениями остаточных напряжений. В их условиях последовательная обработка дробью разного размера улучшала результат при определённом сочетании режимов.
Но есть и важное ограничение. В работе R. Fragoudakis и соавторов, вышедшей в журнальном выпуске 2013 года, исследованный маршрут изготовления грузовых рессор практически не дал ожидаемого улучшения долговечности. Авторы подчеркнули необходимость согласовывать термообработку и последующее упрочнение.
Вывод для производства: метод имеет научное обоснование, а результат зависит от стали, состояния поверхности, термообработки и режима наклёпа. Чужие значения ресурса и настройки нельзя переносить в технологическую карту без проверки.
Дробь, скорость и положение детали задают совместно
Для упрочнения используют предназначенную для этой задачи округлую рабочую среду. Литая дробь и подготовленная рубленая проволока со скруглёнными кромками — не то же самое, что остроугольный абразив или необработанные отрезки проволоки. Рабочий состав выбирают под материал и требуемый результат.
Новая дробь постепенно смешивается с изношенной. Поэтому проверяют не только закупленную партию, но и материал в циркуляции: фракционный состав, долю разрушенных частиц, загрязнения и своевременность пополнения. Система отделения пыли не заменяет контроль размеров и формы дроби.
Режим связывает скорость и расход дроби, направление потока, время воздействия, положение детали и её движение. Изменение одного параметра может потребовать повторного подтверждения процесса. Ток двигателя турбины помогает наблюдать работу установки, но не заменяет проверку интенсивности и покрытия поверхности.
Дольше и интенсивнее — не обязательно лучше. Чрезмерная обработка может увеличить шероховатость, повредить поверхность или изменить геометрию тонкой детали. Режим оценивают по принятому изделию, а не по максимальной мощности двигателя.
Интенсивность по Альмену и покрытие поверхности проверяют раздельно
Интенсивность: как воспроизводится воздействие
Метод Альмена использует стандартную контрольную пластинку, закреплённую в установленном держателе. После обработки и освобождения пластинка изгибается. По серии испытаний с разной длительностью строят кривую насыщения и определяют интенсивность согласно выбранной методике. Тип пластинки, положение держателя и условия измерения должны быть заданы.
Это контроль воздействия потока, а не прямое измерение остаточного напряжения в рессоре. Одна случайная пластинка, обработанная произвольное время и положенная в удобном месте камеры, не подтверждает весь процесс.
Покрытие: куда дробь действительно попала
Покрытие показывает, какая доля заданной поверхности имеет следы ударов. Его оценивают установленным способом на нужных участках детали либо по согласованной методике с контрольными средствами. Важны карманы, переходы, кромки и места рядом с захватами.
Время достижения насыщения контрольной пластинки нельзя автоматически принять за время полного покрытия рессоры. Это разные проверки. Численное требование к покрытию и способ его определения должны быть указаны в технологической документации.

Упрочнение согласуют с термообработкой и последующими операциями
При изготовлении рессор состояние металла сначала формируют выбранным маршрутом, включая необходимую закалку и отпуск. Дробемётное упрочнение не заменяет эти операции. Его место в маршруте определяют вместе с требованиями к поверхности и окончательной геометрии.
Нагрев после наклёпа способен изменить остаточные напряжения. Поэтому даже сушку покрытия оценивают с учётом температуры и времени, а не считают заведомо безразличной операцией. Последующее шлифование или иная обработка со снятием металла также может изменить упрочнённый слой. Совместимость этапов проверяют для конкретной стали и детали.
После приёмки поверхность защищают от повреждения и коррозии по принятой технологии. Перемещение, укладка и хранение не должны сводить результат обработки к появлению новых забоин на ответственных участках.
Для бывших в эксплуатации рессор сначала нужен отдельный порядок оценки состояния. Очистка может облегчить осмотр, но не делает лист с усталостным повреждением пригодным к дальнейшей работе.
Как выбрать дробемёт под упрочнение
В каталоге дробемётного оборудования «УралИндуктора» представлены машины разных компоновок. Для задачи наклёпа необходимо отдельно согласовать рабочую среду, оснастку, движение изделий, контроль процесса и критерии приёмки. Пригодность серийной очистной модели не следует только из того, что деталь помещается в камере.
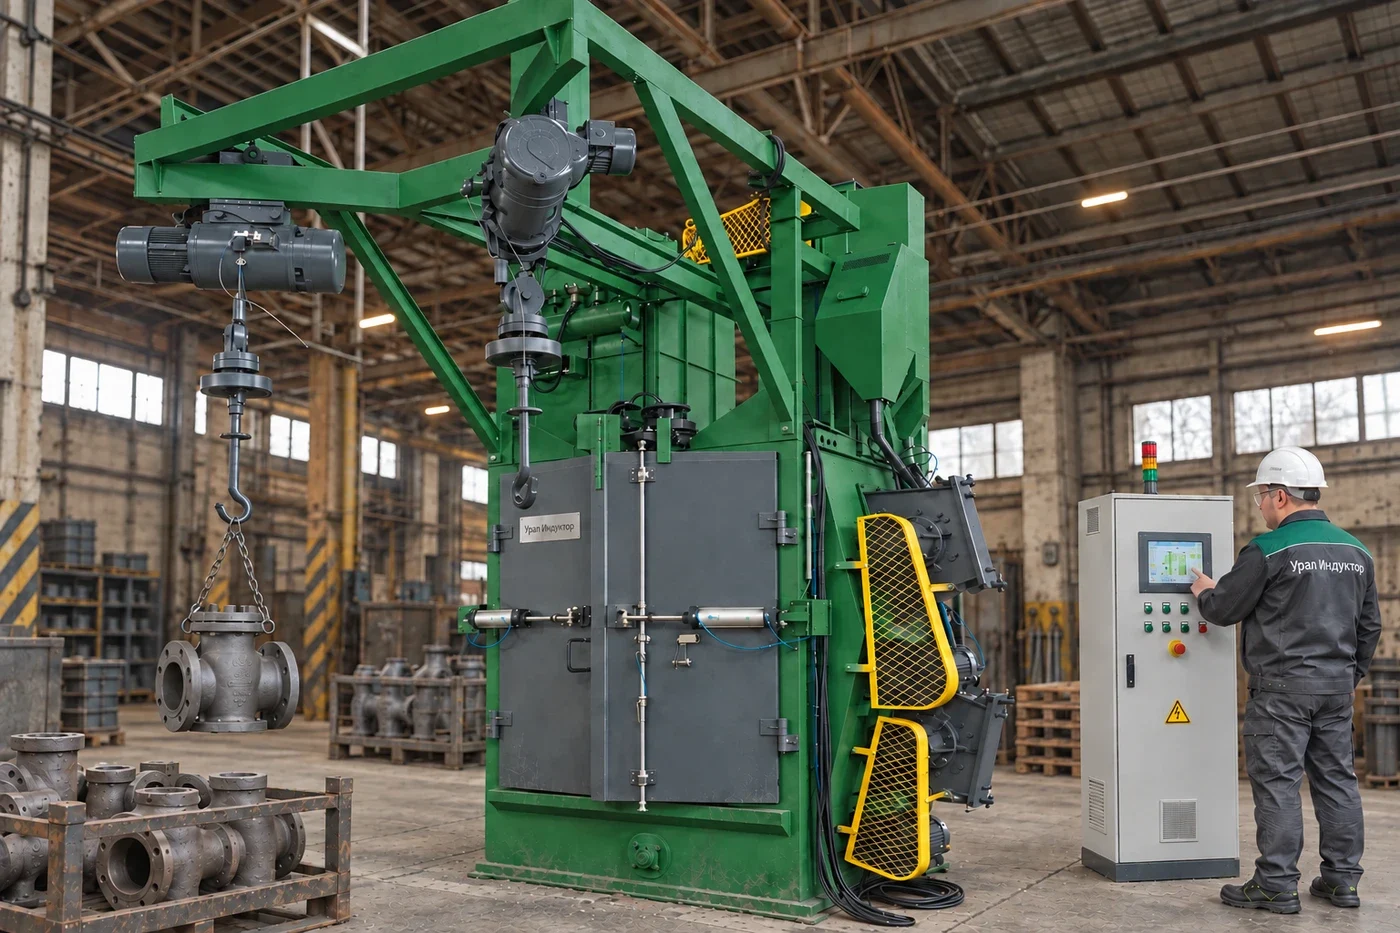
Подвесную компоновку рассматривают с учётом доступности нужных поверхностей и следов от захватов. Для поштучного потока сравнивают транспортные схемы и положение листа в факеле. Если изделие обрабатывают с предварительным нагружением, оснастка и система её управления становятся частью технологического оборудования.
- Повторяемая подача. Детали занимают заданное положение и проходят согласованный цикл.
- Контроль рабочей среды. Предусмотрены отбор проб, отделение непригодных частиц и пополнение дроби.
- Контроль режима. Доступны нужные настройки, проверка интенсивности и регистрация согласованных параметров партии.
- Безопасное обслуживание. Работают ограждения, блокировки, удаление пыли; есть доступ для осмотра и замены изнашиваемых деталей.
Опыт поставок можно посмотреть в разделах «Проекты» и «Отзывы». При обсуждении упрочнения запросите подтверждение именно вашего процесса: сведения об очистке других изделий не заменяют испытания рессоры.
Как принять результат и обосновать изменение ресурса
До пробной обработки согласуют образцы, состояние материала, зоны воздействия и критерии годности. После неё проверяют поверхность и геометрию; интенсивность и покрытие подтверждают предусмотренными методами. Если задание требует измерений остаточных напряжений или характеристики упрочнённого слоя, их выполняет оснащённая для этого лаборатория.
Для заявления о долговечности нужны сопоставимые условия испытаний. Сравнивают одинаковые по конструкции и состоянию детали, учитывают разброс результатов, нагрузку, число циклов и критерий отказа. Эксплуатационные наблюдения тоже полезны, но на пробег влияют дороги, перегрузки, коррозия и обслуживание автомобиля.
Положительная обратная связь — повод продолжить проверку технологии. Она не заменяет протокол и не позволяет заранее назначить единый коэффициент увеличения ресурса.
Что передать для подбора: чертёж рессорного листа, марку стали и её состояние после термообработки, производительность, зоны обработки, требования к поверхности, интенсивности и покрытию, способ подтверждения результата. Неизвестные требования лучше отметить прямо.
Частые вопросы об упрочнении дробью
Можно ли использовать имеющийся дробемёт для очистки?
Возможно, но это выясняют проверкой конструкции и пробной обработкой. Нужно обеспечить требуемую рабочую среду, доступ дроби, повторяемый режим и его контроль. Иногда достаточно доработки, иногда требуется иная компоновка.
Если твёрдость почти не изменилась, значит наклёпа нет?
Одного показания твёрдости недостаточно. Важны исходное состояние стали, чувствительность и глубина измерения, а также остаточные напряжения. Результат оценивают по согласованному набору характеристик.
Нужно ли обрабатывать все стороны рессорного листа?
Зоны задают по конструкции и условиям нагружения. Нельзя автоматически назначить одинаковый режим всем сторонам или оставить необработанным ответственный участок только потому, что к нему неудобно подвести дробь.
Чем подтвердить, что процесс стабилен от партии к партии?
Контролем среды, положения деталей, установленных параметров, интенсивности и покрытия с заданной периодичностью. После существенных изменений оснастки, дроби или оборудования необходимость повторного подтверждения определяют по технологической документации.
Можно ли гарантировать прирост ресурса без испытаний?
Нет. Научные работы объясняют возможности метода, но не устанавливают ресурс произвольной детали. Для конкретного обещания нужны согласованные условия и результаты проверки.
Подбор начинается с рессорного листа и требований к нему
Пришлите чертёж, сведения о стали и термообработке, объём выпуска и критерии приёмки. По этим данным можно обсуждать компоновку дробемёта, оснастку и программу пробной обработки.
Передать исходные данные инженеру · Посмотреть дробемётное оборудование