
Закалка стальных деталей: нагрев в термической печи и индукционная закалка ТВЧ
Два одинаковых с виду вала могут требовать разной закалки. Одному нужны заданные свойства по всему сечению, другому — износостойкие шейки при сохранении вязкой сердцевины. Выбор между печью и индукционным нагревом начинается с чертежа детали и требований к металлу, а не с мощности установки.
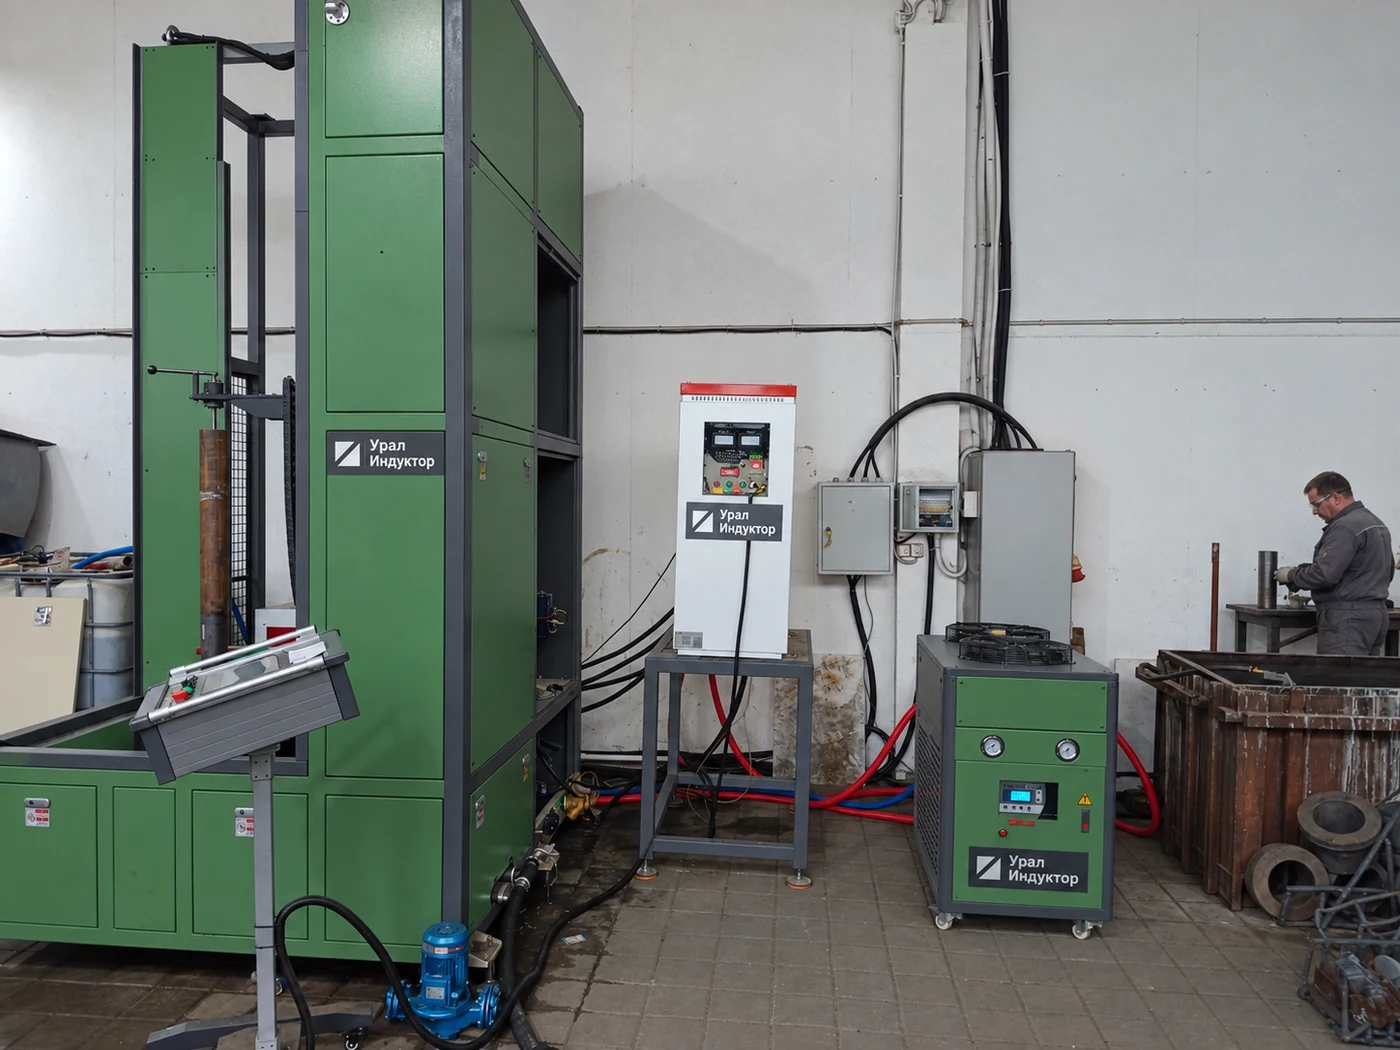
Коротко: печь позволяет нагревать садку и получать нужное температурное состояние деталей по сечению. Индукционный нагрев удобен для выборочной обработки участков. Но нагрев насквозь ещё не означает сквозную закалку, а нагрев ТВЧ не гарантирует заданную глубину слоя без испытаний.
На чертеже задают результат, а не только слово «закалить»
При обычной закалке на мартенсит сталь сначала нагревают до состояния, в котором образуется необходимое количество аустенита — высокотемпературной структурной составляющей. Затем охлаждают по выбранному режиму. Мартенситное превращение позволяет получить высокую твёрдость, но одновременно создаёт напряжения. Нагрев, охлаждение и последующий отпуск рассматривают вместе.
Этот маршрут подходит не любой стали. Важны содержание углерода, легирование и исходная структура. Простая смена печи на ТВЧ не превратит неподходящий материал в износостойкую закалённую деталь. Цементация, азотирование и закалка алюминиевых сплавов решают другие задачи и здесь не рассматриваются.
- Материал: марка стали, документ о качестве, состояние поставки и предшествующая термообработка.
- Зоны обработки: поверхности, которые нужно закалить, границы перехода и участки, нагрев которых ограничен.
- Свойства: диапазон твёрдости, требования к сердцевине, глубина упрочнения с методом её определения.
- Геометрия: допуск на биение и коробление, припуск под окончательную обработку, отверстия, галтели и резкие переходы сечения.
- Выпуск: номенклатура, размер партии, необходимый такт, способ загрузки и прослеживаемость результатов.
Закаливаемость описывает способность стали получить высокую твёрдость после закалки. Прокаливаемость — способность закаливаться на определённую глубину при заданных условиях. Поэтому твёрдая поверхность крупного вала ещё ничего не доказывает о его середине.
Печь и ТВЧ: два способа организовать нагрев
| Вопрос | Термическая печь | Индукционный нагрев |
|---|---|---|
| Что нагревают | Обычно деталь целиком или садку деталей; контролируют прогрев характерных сечений. | Заданные участки или поверхность; при соответствующей технологии возможен и сквозной нагрев. |
| Где удобен способ | Разнообразные партии, детали сложной формы, маршрут с требованиями к свойствам по сечению. | Шейки валов, оси, дорожки и другие повторяющиеся зоны, для которых можно обеспечить устойчивую связь с индуктором. |
| Главные настройки | Температурный цикл, атмосфера, укладка и масса садки, выдержка, перенос и охлаждение. | Частота, мощность, время или скорость сканирования, зазор, положение детали и работа спрейера. |
| Что ограничивает результат | Прокаливаемость стали, толщина сечения, неоднородность прогрева и охлаждения, окисление и обезуглероживание. | Геометрия электромагнитной связи, переходы сечения, локальный перегрев, исходная структура и доступ охлаждающей среды. |
| Как оценить экономику | По полной садке, оснастке, времени цикла, переналадкам и выходу годных деталей. | По времени на деталь, комплекту индукторов, переналадкам, охлаждению и выходу годных деталей. |
Нельзя заранее обещать, что ТВЧ всегда дешевле или совсем не вызывает деформации. При серийной обработке одной зоны локальный нагрев может быть выгоден; при частой смене деталей стоимость оснастки и переналадки меняет картину. Сравнивать следует готовую годную деталь, а не только расход энергии во время нагрева.
Закалка с нагревом в печи: выдержка начинается не с цифры на дисплее
Печь вышла на уставку — это ещё не значит, что середина массивной детали достигла нужной температуры. На прогрев влияют сечение, размещение изделий, оснастка, циркуляция и загрузка камеры. Начало технологической выдержки определяют принятой методикой контроля садки, а не автоматически по показанию одного датчика печи.
- Подготовить детали и оснастку. Проверить материал, поверхность, опорные места и укладку. Загрязнения, исходные трещины и остаточные напряжения от предыдущих операций могут проявиться уже после закалки.
- Выполнить нагрев и выдержку. Ступени нагрева, температура и время назначаются для марки стали и реального сечения. Плотная садка не должна мешать требуемому прогреву. Универсальный режим «столько-то минут на миллиметр» здесь ненадёжен.
- Обеспечить заданный переход к охлаждению. Для печи с внешним баком проверяют извлечение, перенос, ориентацию и погружение всей садки. В установке со встроенной закалочной камерой контролируют предусмотренный конструкцией переход.
- Провести охлаждение и отпуск. Среду и её движение согласуют с материалом. Последующие операции выполняют по технологической карте, сохраняя идентификацию партии.
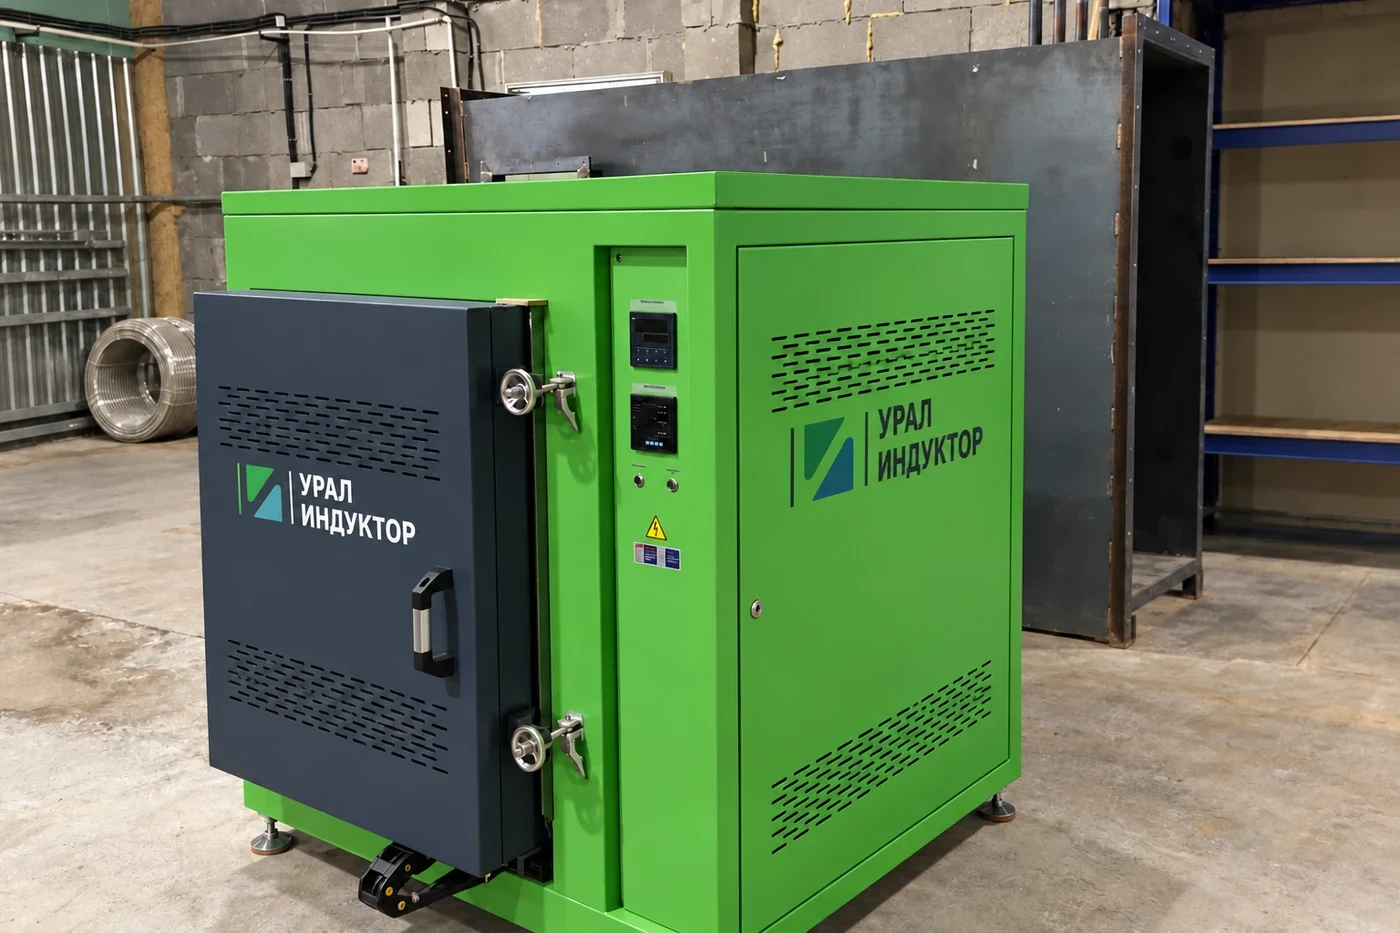
При нагреве в окислительной атмосфере поверхность может покрываться окалиной и терять углерод. Обезуглероженный слой способен дать пониженную твёрдость даже при правильно выбранном охлаждении. Защитную атмосферу, вакуум или предусмотренный припуск выбирают под материал и последующую обработку, а не как универсальное дополнение к любой печи.
Конструкции и компоновку садки подробно разбираем в материале «Термическая обработка металлов». Выбор воды, масла, полимерного раствора и расчёт теплоотвода вынесены в отдельную статью о закалочном охлаждении.
Индукционная закалка: нагрев и охлаждение согласуют для каждой зоны
Переменный ток в индукторе создаёт электромагнитное поле, которое нагревает металл детали. Для закалки нужно не просто получить горячую поверхность, а сформировать нужное температурное состояние слоя и затем обеспечить его охлаждение. Распространённое название «закалка ТВЧ» не заменяет выбор рабочего диапазона частот: его согласуют с деталью и источником питания.
Одновременная и сканирующая обработка
При одновременном способе заданную зону нагревают за одну установку без продольного прохода индуктора, затем охлаждают. При сканировании индуктор и деталь перемещаются относительно друг друга, последовательно обрабатывая длину. Для осесимметричных деталей часто применяют вращение, но необходимость и скорость вращения определяются схемой обработки.
У сканирующей установки согласуют зазор, соосность, скорость перемещения, мощность и подачу закалочной среды. Спрейер должен охлаждать уже нагретый участок; его положение зависит от направления относительного движения. Одинаковые настройки на прямой шейке, у уступа и возле отверстия могут дать разный результат. Вход и выход из зоны проверяют отдельно.
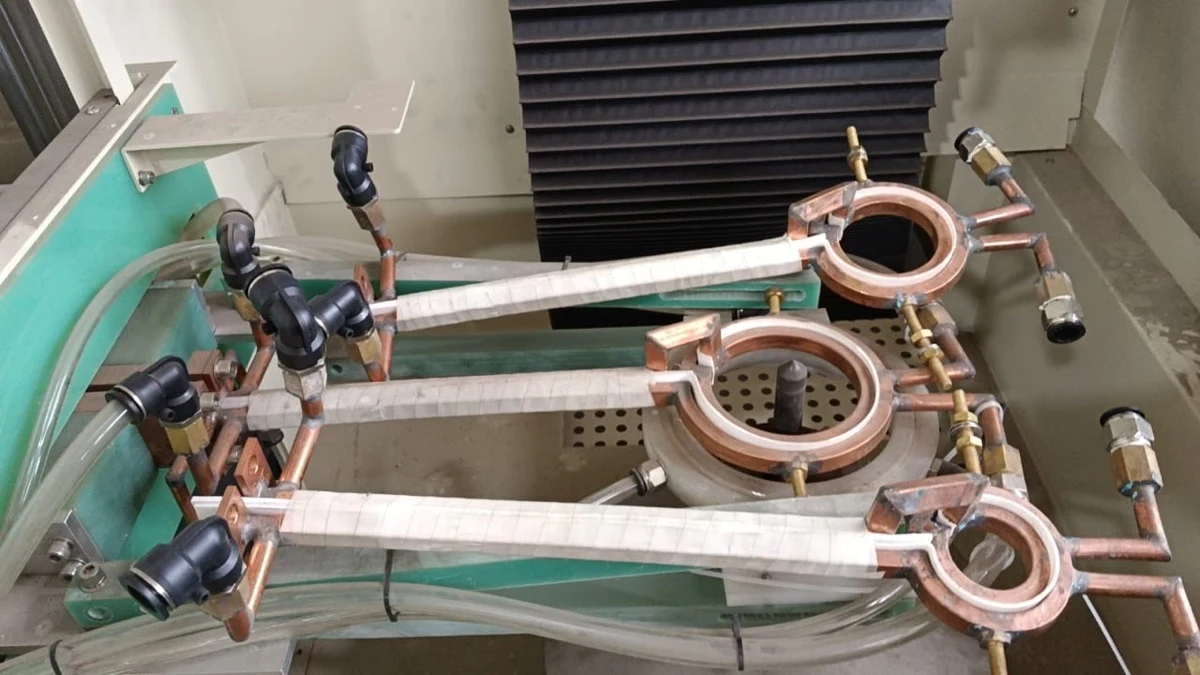
Не путать два назначения жидкости. Вода внутри медной трубки охлаждает индуктор. Закалочная среда у поверхности детали управляет теплоотводом от стали. Это разные задачи и, как правило, отдельные контуры с собственными требованиями к расходу, температуре и чистоте.
Геометрию витка, подводы и устойчивость зазора рассматриваем в статье «Как выбрать индуктор». Здесь критерий другой: какой слой и какие свойства получаются на детали после полного цикла.
Глубина закалки — не глубина проникновения тока
Частота влияет на распределение индуцированного тока, но фактическая глубина закалки зависит также от мощности, длительности нагрева, теплопроводности, формы изделия, стали и охлаждения. Поэтому формула для электромагнитного проникновения не является готовым расчётом глубины упрочнённого слоя.

В техническом задании указывают, какую глубину проверяют, где делают сечение, по какому критерию определяют границу и на какой стадии обработки принимают результат. Для эффективной глубины используют согласованный порог твёрдости и методику измерения. Нельзя автоматически подставлять один и тот же порог для всех материалов и способов упрочнения.
Припуск на шлифование тоже входит в расчёт: часть слоя будет снята. Проверять только заготовку до окончательной обработки недостаточно, если требования относятся к готовой рабочей поверхности.
Пример: у вала изнашиваются шейки, но сердцевина должна держать нагрузку
Это учебная задача, а не описание конкретной поставки. Сначала конструктор задаёт свойства сердцевины и рабочих шеек. Если исходное состояние стали не обеспечивает требуемую прочность по сечению, одной поверхностной закалки может оказаться недостаточно. Тогда рассматривают предварительную объёмную термообработку, механическую подготовку и последующую локальную закалку шеек.
При отработке ТВЧ проверяют середину каждой шейки, начало и конец прохода, галтели и соседние участки. Отдельно измеряют биение после закалки и отпуска. Если вал имеет тонкие стенки или близко расположенное отверстие, результаты для сплошного цилиндра того же наружного диаметра нельзя переносить без проверки.
Так печь и индукционный станок могут дополнять друг друга. Выбор не всегда сводится к покупке только одного из них.
Закалка тонких плоских деталей на АВЗ и АВН: три практических разбора
С тонким ножом трудность часто не в том, чтобы его нагреть. Труднее получить нужную твёрдость и сохранить прямую кромку. Пока одна сторона расширяется от нагрева, другая ещё холоднее; при охлаждении добавляются структурные превращения и напряжения. Небольшая разница условий способна превратить ровную заготовку в «пропеллер».
Для плоского изделия задают отдельно толщину металла, ширину закаливаемой полосы в плоскости и, если нужен поверхностный слой, глубину упрочнения от поверхности. Например, рабочую полосу ножа можно закалить по всей её толщине, сохранив другие свойства у крепёжной части. Это не то же самое, что сделать тонкий твёрдый слой по всей площади листа.
Ниже — три учебные постановки задачи с условными размерами. Во всех примерах предполагается сталь, пригодная для выбранного способа закалки; её марку и исходное состояние уточняют до подбора оборудования. Примеры показывают логику выбора АВЗ или АВН, но не являются отчётами о наших поставках и не задают готовую температуру, мощность или время цикла.
Длинный плоский нож: закалить рабочую полосу, не перегрев крепление
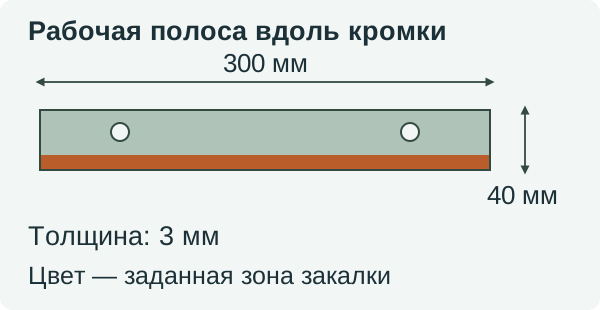
Представим партию сменных ножей. Кромка должна сопротивляться износу, а возле крепёжных отверстий чрезмерная хрупкость нежелательна. Нагревать всю заготовку до одного состояния не обязательно: сначала рассматривают локальную обработку рабочей полосы.
Для такой задачи можно оценить установку серии АВЗ с индуктором под кромку. Один из вариантов — проходная обработка: нож движется в направляющей относительно индуктора, а уже нагретый участок поступает на закалочное охлаждение. Для короткой кромки можно сравнить нагрев всей рабочей полосы за одну установку. Выбор определяется длиной, требуемой зоной и допустимым короблением.
На первой пробе проверяют не только середину ножа. Концы могут нагреваться иначе, а отверстия и вырезы меняют распределение токов. Если середина уже соответствует заданию, а один конец перегрет, увеличение общего времени проблему усугубит. Проверяют форму индуктора, его положение, вход и выход из зоны и программу подачи.
Что принимают: твёрдость на заданном отступе от кромки, ширину упрочнённой полосы, структуру по толщине, прямолинейность и отсутствие трещин после предусмотренного отпуска. Окончательную заточку и контроль связывают между собой: снятый припуск не должен убрать нужную упрочнённую область.
Плоская пластина: когда имеет смысл рассмотреть АВН
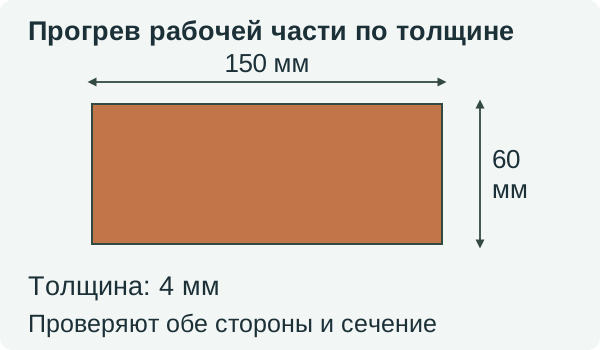
Теперь задача другая: износостойкая сменная пластина должна получить заданные свойства по всей рабочей части. Сохранить мягкий центр внутри её толщины не требуется. Здесь полезно сравнить АВЗ с подходящим исполнением АВН — особенно если на предприятии такая установка уже есть. Но наличие АВН ещё не подтверждает её пригодность для тонкой пластины.
Для пробы проектируют индуктор, согласованный с плоской нагрузкой: например, с расположением рабочих проводников по обе стороны детали. Это не означает, что два произвольных витка дадут равномерный нагрев. Проверяют электромагнитную связь, токи в индукторе, зазоры, нагрев середины и краёв, а также влияние опор.
У тонкого сечения на сравнительно низкой частоте связь с индуктором может оказаться недостаточной, особенно по мере изменения магнитных свойств нагретой стали. Поэтому правило «ниже частота — обязательно лучше прогреется пластина» неверно. Если нужный нагрев требует слишком долгого цикла, сопровождается перегревом краёв или перегрузкой контура, меняют согласование и конструкцию либо выбирают другое частотное исполнение.
Затем проверяют охлаждение обеих сторон. Поток, свободно обтекающий одну плоскость и задерживающийся у другой, создаёт разные условия по толщине. Оснастка должна поддерживать деталь, не перекрывая необходимый теплоотвод. Приёмка включает плоскостность после освобождения из приспособления: пластина, ровная только под прижимом, ещё не считается годной.
Тонкий дисковый нож: твёрдая окружность и ровная плоскость
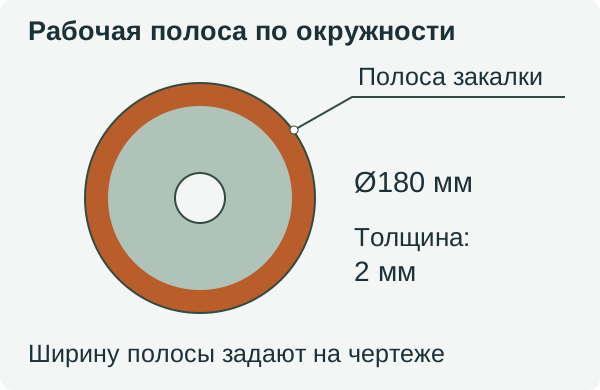
Диск может получить нужную твёрдость по окружности и всё же оказаться непригодным из-за торцевого биения. Поэтому проверять его только твердомером недостаточно.
Если упрочняют наружную полосу, рассматривают охватывающий индуктор либо обработку локальным индуктором при вращении диска. Для АВЗ такую задачу оценивают вместе с зазором, биением заготовки и способом охлаждения. При последовательном обходе окружности важен участок замыкания: повторный нагрев уже обработанной зоны может изменить структуру и твёрдость. Его нельзя оставлять как незаметный «стык» программы.
Если требуется обработать весь диск по толщине, сравнивают другое решение, в том числе АВН подходящего исполнения или печной маршрут. Прижимы и опоры не должны создавать неконтролируемые холодные участки. После цикла проверяют рабочую окружность в нескольких положениях, переход к посадочной части, плоскостность и торцевое биение.
Как различать АВЗ и АВН при подборе
В карточке УИ-25АВЗ указан диапазон 30–80 кГц. В рассматриваемой категории АВН УИ-60АВН имеет исполнение 15–20 кГц, а модели от УИ-80АВН — отдельные аппаратные версии 15–20 или 20–50 кГц. Это не переключение одного аппарата между всеми диапазонами. Рабочая точка зависит от согласования установки, индуктора и детали.
Диапазоны некоторых исполнений частично перекрываются. Поэтому АВЗ нельзя выбирать только по слову «тонкий», а АВН — только по требованию прогреть толщину. Сравнивают конкретное исполнение, индуктор, управляемость мощности, такт и результат на образце. Если нужный узкий нагрев не получается, не нужно принуждать задачу к этим двум сериям: рассматривают другой диапазон частот или другой маршрут.
Для запроса на плоскую деталь добавьте к чертежу: толщину, ширину рабочей полосы, расстояние до отверстий и вырезов, допустимую неплоскостность, припуск на заточку или шлифование, состояние металла после резки и требования после отпуска. Если установка уже есть, укажите её точное исполнение и фактический индуктор.
Остаточные напряжения после раскроя и механической обработки тоже влияют на форму. Приспособление не должно просто силой удерживать горячую деталь ровной: его проектируют с учётом расширения, доступа среды и принятого способа закалки. Прессовая закалка — отдельное технологическое решение, а не случайный прижим между двумя плитами.
Отпуск — часть маршрута, а не исправление неудачной закалки
После закалки высокая твёрдость может сочетаться с повышенной хрупкостью и внутренними напряжениями. Отпуск позволяет получить требуемое сочетание свойств. Его режим и допустимую задержку после закалки задают для материала и детали. Индукционный нагрев сам по себе не отменяет эту операцию.
Отпуск можно организовать в подходящей печи или по отработанной технологии локального нагрева. В любом случае проверяют температуру металла и равномерность результата. Нельзя выбирать режим только по цвету побежалости или считать снижение показаний твёрдости единственным признаком правильно выполненного отпуска.
Контроль: одной отметки твёрдости недостаточно
До запуска серии согласуют пробную партию и план приёмки. В него включают характерные детали, предельные размеры, контрольные зоны и критерии годности. При смене индуктора, материала, оснастки или существенном изменении режима определяют необходимый объём повторной проверки.
- Твёрдость: точки измерения, состояние поверхности, метод и шкала. Для тонкого слоя метод должен исключать недопустимое влияние сердцевины.
- Слой и структура: металлографическое сечение и профиль микротвёрдости в согласованных местах при квалификации процесса и далее по плану контроля.
- Трещины: визуальный осмотр и назначенный неразрушающий контроль. Магнитопорошковый метод применим к ферромагнитным материалам; выбор метода зависит от возможного дефекта.
- Геометрия: биение, прямолинейность и размеры после предусмотренных операций.
- Запись цикла: партия материала, программа, садка или номер детали, параметры нагрева и охлаждения, отпуск и результаты приёмки.
| Что обнаружено | Что проверить в первую очередь |
|---|---|
| Твёрдость ниже требования | Материал и исходную структуру, обезуглероживание, достаточность нагрева, охлаждение, отпуск и корректность измерения. |
| Мягкие пятна или полосы | Локальный зазор, центровку, вращение, положение спрейера, загрязнение или перекрытие струй; для садки — доступ среды к деталям. |
| Глубина меняется по длине | Сечение, скорость и мощность на переходах, устойчивость положения детали, начало и конец прохода. |
| Трещины | Исходные дефекты, концентраторы напряжений, нагрев, охлаждение и сроки отпуска. Не сводить поиск причины только к «слишком холодной воде». |
| Коробление или биение | Исходные напряжения, опоры, укладку, симметрию нагрева и охлаждения, припуски и весь предшествующий маршрут. |
Это направления диагностики, а не готовые команды изменить температуру или подачу воды. Спорные детали изолируют, причину подтверждают и только затем корректируют процесс. Принципы выбора методов контроля также разобраны в статье о контроле качества отливок; критерии приёмки закалённой детали задаются её собственной документацией.
Что сравнивать в предложениях на оборудование
В каталоге термических печей представлены разные способы размещения и нагрева садки. Для партии деталей рассматривают, например, камерные печи. Однако максимальная температура из карточки не подтверждает пригодность к закалке: нужны рабочий диапазон, равномерность, загрузка и согласованный переход к охлаждению.
Для последовательной обработки валов и осей в каталоге есть станки сканирующей закалки. Например, у УИ-1000 число в обозначении связано с базовым ходом индуктора, а не с гарантированной длиной любой обрабатываемой детали. Генератор, центры, вращение, индуктор и закалочную систему согласуют по техническому заданию.
Сравнение комплектности включает источник питания, механизацию, рабочую оснастку, контуры охлаждения, фильтрацию, ограждения, блокировки, измерение параметров, отработку на деталях и обучение. Одной мощности недостаточно, чтобы оценить готовность участка к выпуску продукции.
Подготовьте данные для предметного подбора
Приложите чертёж с зонами закалки, марку и исходное состояние стали, требования к твёрдости и глубине, допуски после обработки, массу и габариты, объём выпуска. Укажите доступную электрическую мощность, систему охлаждения и ограничения размещения.
В разделах «Проекты» и «Отзывы» можно ознакомиться с опытом поставок и запуска оборудования. Применимость решения к вашей детали всё равно подтверждают отдельным подбором и испытаниями.
Рабочий цикл должен быть безопасен не только во время нагрева
Опасные этапы включают перенос горячей садки, парообразование, разбрызгивание, обращение с горючей средой, вращение детали и доступ к токоведущим частям. Проект предусматривает защитные ограждения, блокировки, вентиляцию, меры пожарной защиты и безопасное обслуживание. Средства защиты и порядок действий определяются оценкой рисков, паспортами и правилами предприятия.
Открытая рабочая зона на фотографии не означает, что разрешён доступ к ней при включённой установке. Осмотр и замена индуктора, оснастки или защит выполняются после установленной процедуры остановки, отключения и проверки безопасного состояния. Статья не заменяет технологическую карту и инструкцию по эксплуатации.
Ответы на вопросы заказчиков
Можно ли закалить любую сталь на установке ТВЧ?
Нет. Результат зависит от состава, исходной структуры и требуемых свойств. Если материал не подходит для выбранного способа упрочнения, увеличение мощности проблему не решит.
После печи деталь обязательно закаливается насквозь?
Нет. Равномерный нагрев не гарантирует одинаковых превращений при охлаждении. Прокаливаемость стали, сечение и условия теплоотвода определяют свойства в глубине.
Можно ли выбрать частоту по требуемой глубине слоя?
Частота — один из параметров выбора. Вместе с ней проверяют мощность, время или скорость прохода, индуктор, материал, геометрию и охлаждение. Глубину подтверждают на пробной детали по согласованной методике.
ТВЧ полностью заменяет термическую печь?
Не всегда. Печь может понадобиться для предварительной обработки сердцевины, другой номенклатуры или отпуска. Сравнивают весь технологический маршрут.
Можно ли использовать имеющуюся АВН для тонкой плоской детали?
Это проверяют для конкретного исполнения, индуктора и детали. Низкая частота не гарантирует эффективного нагрева тонкой пластины. Нужны пробный нагрев, согласование нагрузки и проверка структуры, твёрдости и плоскостности после полного цикла.
Достаточно ли переносного твердомера для приёмки?
Не всегда. Поверхностное измерение не показывает глубину слоя и не исключает трещины. Метод твердометрии и дополнительные проверки выбирают под геометрию, толщину слоя и требования к изделию.
Подберём маршрут и состав участка под вашу деталь
Начните с чертежа и требований к свойствам. По ним можно обсудить печной или индукционный нагрев, охлаждение, оснастку и программу проверки пробной партии.