
УИ-15АВз (раздельное исполнение)
- Номинальная выходная мощность
- 7,5 кВт
- Рабочая частота
- 30–80 кГц
- ПВ (продолжительность включения)
- 80 %
- Потребление при полной нагрузке
- 7,5 кВт
- Напряжение питания
- 220 В, 1 фаза

Установки ТВЧ (токов высокой частоты) серии УИ-АВЗ с рабочим диапазоном 30–80 кГц и мощностью от 15 до 80 кВт предназначены для скоростного локального и поверхностного нагрева стальных деталей. Применяются на машиностроительных и металлообрабатывающих предприятиях: поверхностная закалка зубчатых колёс, валов и втулок, пайка твердосплавного инструмента, горячая высадка крепежа и термопосадка.
Инженер подберёт модель под ваш металл и пришлёт расчёт стоимости.
Шесть типоразмеров одного диапазона: рабочая частота 30–80 кГц и ПВ 80 % у всех. Число в названии — обозначение типоразмера, рабочая выходная мощность указана отдельной колонкой.
| Модель | Выходная мощность | Питание | Ток потребления | Типовые детали |
|---|---|---|---|---|
| УИ-15АВЗ | 7,5 кВт | 220 В, 1 фаза | 34 А | Нагрев и закалка небольших деталей |
| УИ-25АВЗ | 15 кВт | 380 В, 3 фазы | 26 А | Закалка шестерён, пальцев и втулок |
| УИ-30АВЗ | 20 кВт | 380 В, 3 фазы | 30 А | Закалка валов, роликов и звёздочек |
| УИ-40АВЗ | 28,5 кВт | 380 В, 3 фазы | до 43 А | Закалка шеек валов и кулачков |
| УИ-60АВЗ | 30 кВт | 380 В, 3 фазы | до 52 А | Универсальная закалка, нагрев и пайка |
| УИ-80АВЗ | 40 кВт | 380 В, 3 фазы | до 70 А | Закалка крупных валов и колец |
Подберём установку и индуктор под вашу деталь, материал и режим закалки.
Шестерни зуб за зубом, валы, шейки, кулачки, ролики и звёздочки. Глубина слоя задаётся частотой и временем нагрева, форма пятна — геометрией индуктора.
Напайка пластин на резцы, фрезы, свёрла и буровой инструмент. Локальный нагрев зоны пайки без отпуска остальной части детали.
Посадка шестерён, муфт, втулок и колец подшипников с натягом: деталь греется до расчётной температуры за секунды, сборка идёт без механического усилия.
Горячая высадка крепежа, нагрев концов прутка и трубы под ковку и гибку. Повторяемый режим вместо горна: одинаковая температура от детали к детали.
Высокочастотные установки для поверхностной закалки, локального нагрева и пайки. Частота 30–100 кГц, мощность 7–113 кВт. Гарантия 18 месяцев.


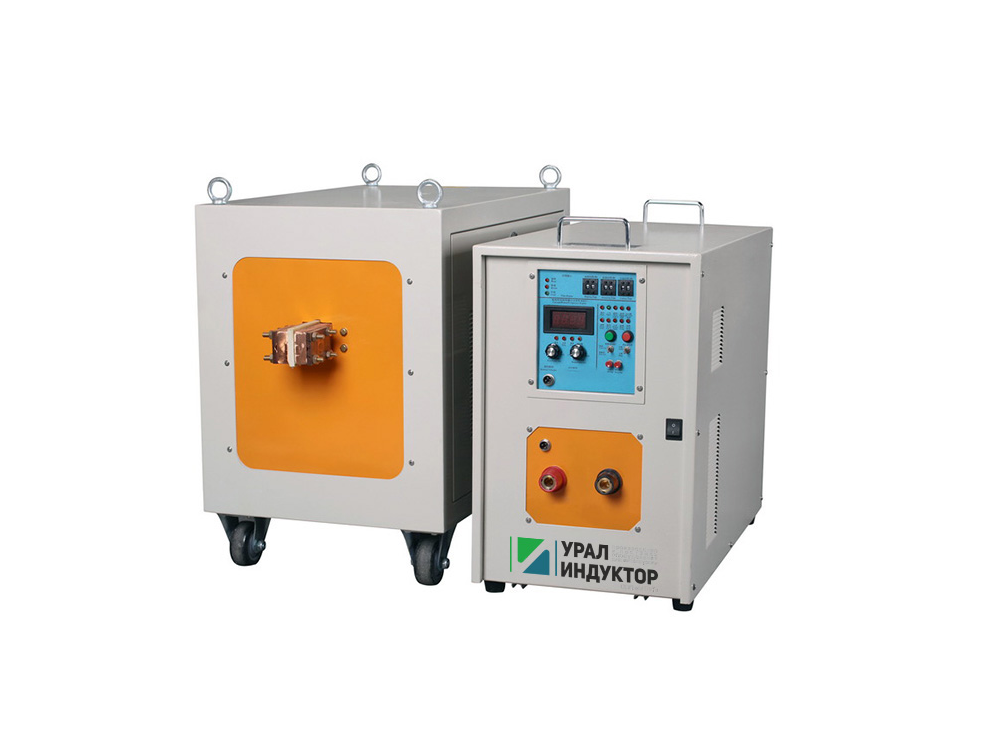
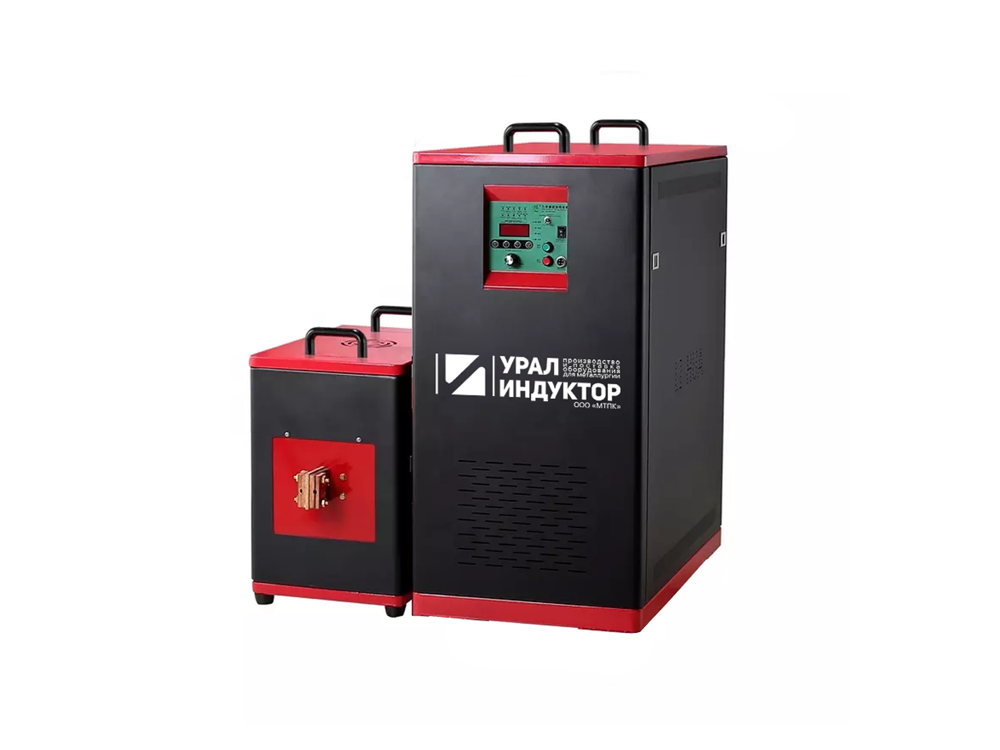
Характер нагрева: поверхностный или локальный, с возможностью умеренно глубокого прогрева. Типичные детали и узлы: валы, оси, пальцы, шестерни, звёздочки, втулки, ролики и концы труб. Частота не задаётся оператором произвольно: установка автоматически находит рабочую точку внутри диапазона выбранной аппаратной версии в зависимости от индуктора и детали.
| УИ-15АВЗ | 30–80 кГц; потребление при полной нагрузке 7,5 кВт; локальный нагрев, пайка и закалка небольших деталей |
|---|---|
| УИ-25АВЗ | 30–80 кГц; потребление при полной нагрузке 15 кВт; закалка шестерён, пальцев и втулок, нагрев под посадку |
| УИ-30АВЗ | 30–80 кГц; потребление при полной нагрузке — уточняется; поверхностная закалка валов, роликов и зубчатых деталей |
| УИ-40АВЗ | 30–80 кГц; потребление при полной нагрузке 28,5 кВт; закалка шеек валов, кулачков и посадочных поверхностей |
| УИ-60АВЗ | 30–80 кГц; потребление при полной нагрузке 30 кВт; универсальная закалка, нагрев и пайка деталей среднего сечения |
| УИ-80АВЗ | 30–80 кГц; потребление при полной нагрузке 40 кВт; поверхностная закалка крупных шестерён, валов, осей и роликов |
УралИндуктор формирует концепцию комплекса и техническое решение, подбирает конфигурацию, индуктор и охлаждение. Детальное конструирование и изготовление выполняет проверенный китайский завод-партнёр, с которым компания работает более 13 лет. Оборудование поступает с русскоязычным управлением и документацией.
После сборки установка проверяется на заводе вместе с заказанным индуктором и деталью клиента либо согласованной заготовкой-аналогом. Заказчику можно предоставить фото и видео нужных этапов. Перед отгрузкой из Миасса УралИндуктор повторно проверяет комплектность и работу всех систем с полным подключением, но без нагрева детали.
Гарантия — 18 месяцев; начало срока — по договору, от даты отгрузки или акта ПНР. Сервис в России: удалённая диагностика, выезд специалиста, ремонт в Миассе и запасные части.
Инженер свяжется с вами, уточнит задачу и предложит решение под ваше производство.
Производитель полного инженерного цикла: от подбора оборудования до запуска и сервиса — в рамках одной компании.
Сами производим индукционные плавильные печи и нагреватели, дробемётное оборудование, системы охлаждения и сталеразливочные ковши — отвечаем за всё как производитель.
Подбор, проектирование, поставка, монтаж, пусконаладка, обучение и сервис — в рамках одной компании.
Закрываем большинство задач металлургического и литейного производства — от отдельной печи до участка под ключ.
Работаем с 2013 года. Реализованные проекты разного уровня сложности, инженеры с практическим опытом запусков.
Часть оборудования доступна со склада — сокращаем сроки реализации при срочных задачах.
Гарантия 18 месяцев на собственное производство. Постгарантийное обслуживание, запчасти и сервис — на постоянной основе.
Пришлите предложение другой компании — сравним состав оборудования, комплектацию и стоимость.
Не нашли ответ — позвоните, инженер разберёт вашу деталь и режим.
Частота задаёт глубину проникновения тока: диапазон 30–80 кГц серии УИ-АВЗ работает по поверхностному слою. Для сквозного прогрева и крупных заготовок берут среднечастотные установки серии УИ-АВН. Мощность подбирают по площади нагреваемой зоны, требуемому такту и марке стали: в серии от 7,5 кВт (УИ-15АВЗ) до 40 кВт (УИ-80АВЗ) по выходной мощности.
Базовый индуктор под одну согласованную деталь входит в поставку. Под сложную геометрию — шестерни, шлицевые валы, ножи, коронки — конструкторский отдел проектирует и изготавливает профильные водоохлаждаемые индукторы из медной трубки. Отдельный раздел по оснастке: индукторы.
Силовая часть, трансформатор и индуктор охлаждаются водой — это условие работы с ПВ 80 %. Контур подбирают под мощность: замкнутые градирни серии УИГ либо промышленный чиллер. Подбор и схема — в разделе системы охлаждения.
Чертёж или эскиз детали с обозначенной зоной обработки, марку стали, требуемую твёрдость и глубину слоя, программу выпуска и такт. По этим данным инженер подбирает модель, рассчитывает индуктор и готовит предложение с ценой и сроком.