
Контроль качества отливок: что, когда и каким методом проверяют
Контроль начинается не с прибора, а с требования: какой дефект недопустим, где он критичен и какой метод способен его обнаружить. Внешний осмотр, твёрдость, химический анализ, капиллярный, магнитопорошковый и ультразвуковой контроль не заменяют друг друга. Их связывают в маршрут и фиксируют результат по партии.
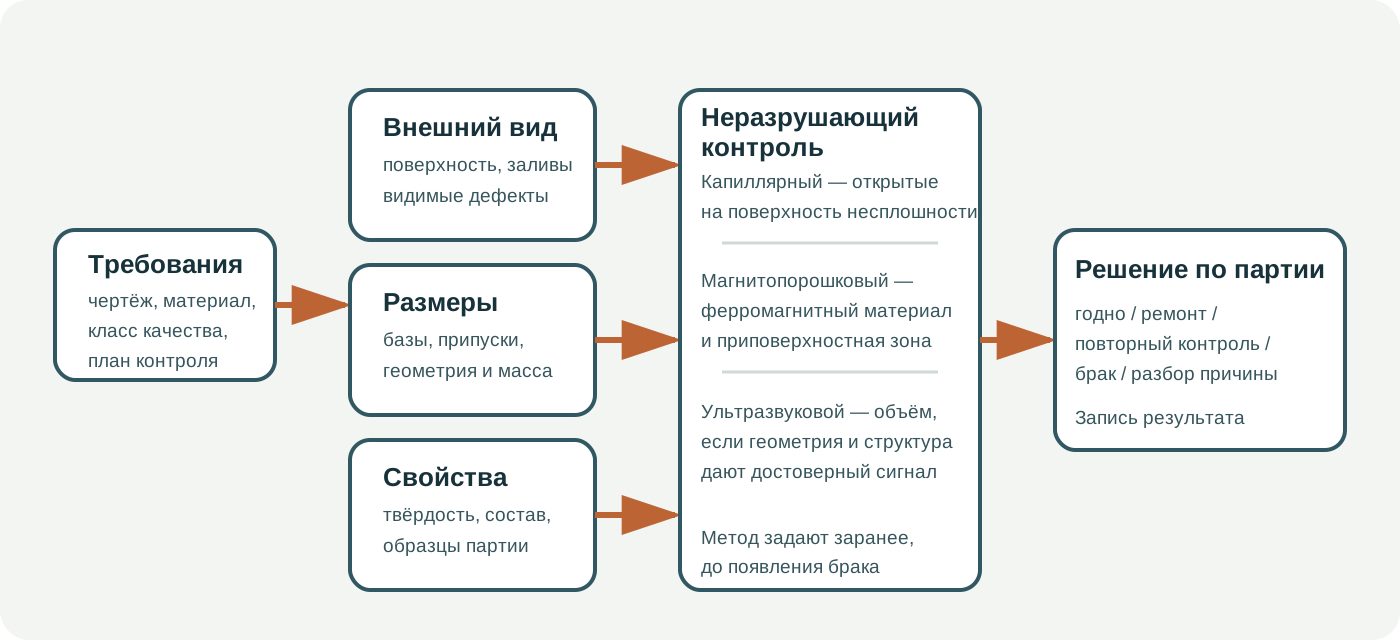
План контроля связывает риск, метод и критерий приёмки
До запуска партии определяют характеристики, которые влияют на работу детали: материал, геометрия и припуски, состояние поверхности, механические свойства, допустимые поверхностные и внутренние несплошности. Для ответственных зон указывают объём контроля, доступ, момент выполнения и критерии оценки.
Выбор метода зависит не только от названия сплава. Важны ферромагнитность, зернистость структуры, толщина, кривизна, шероховатость, доступ с одной или двух сторон и ориентация ожидаемого дефекта. Рабочая инструкция должна также задавать подготовку поверхности, оборудование, контрольные образцы, квалификацию персонала и форму записи.
Индикация ещё не означает брак. Сначала её подтверждают, локализуют и классифицируют, затем сравнивают с чертежом, стандартом или согласованными критериями. Сам метод контроля обычно не устанавливает допустимый размер дефекта.
Осмотр и размеры — первый фильтр качества
Внешний контроль проводят после достаточной очистки и при освещении, которое позволяет видеть рельеф. Ищут недоливы, спаи, трещины, раковины, засоры, заливы, пригар, смещение разъёма и следы неправильной обрубки. Подозрительный участок отмечают на схеме или фотографии, а не описывают только словами «сбоку» или «около литника».
Размеры контролируют от предусмотренных баз. Помимо габарита проверяют толщины, взаимное положение отверстий и поверхностей, припуски, коробление и смещение стержней. Горячая отливка и деталь после термообработки могут иметь разную геометрию, поэтому момент измерения должен быть определён.
Твёрдость показывает локальное состояние, а не всю деталь
Метод, нагрузку и точки выбирают по материалу, толщине и требованию чертежа. Поверхность очищают от окалины, обезуглероженного слоя и грубой шероховатости, не перегревая участок шлифованием. Для переносных приборов учитывают массу детали, опору, кривизну и направление измерения.
Разброс твёрдости может указывать на неравномерное охлаждение, изменение структуры или термообработки, но сам по себе не объясняет причину. Перевод между шкалами является приближением и не должен подменять измерение требуемым методом, если это существенно для приёмки.
Химический состав привязывают к плавке и месту отбора
Химический анализ отвечает на вопрос, соответствует ли металл заданной марке и технологическим ограничениям. Пробу отбирают так, чтобы она представляла плавку; поверхность под спектральный анализ готовят по методике прибора. Результат связывают с номером плавки, партией и конкретными отливками.
Искровая оптико-эмиссионная спектрометрия широко применяется для железных и цветных сплавов, но программа, эталоны и подготовка зависят от матрицы. Рентгенофлуоресцентный анализ удобен для идентификации многих элементов, но обычный ручной XRF-анализатор не определяет углерод. Для проверки углеродистых и низколегированных сталей требуется метод, который непосредственно измеряет его содержание, например подходящая искровая оптико-эмиссионная система. Поэтому нельзя автоматически считать любой ручной анализатор полной заменой лабораторной методике.
Неразрушающие методы «видят» разные зоны
Капиллярный контроль требует чистой непористой поверхности
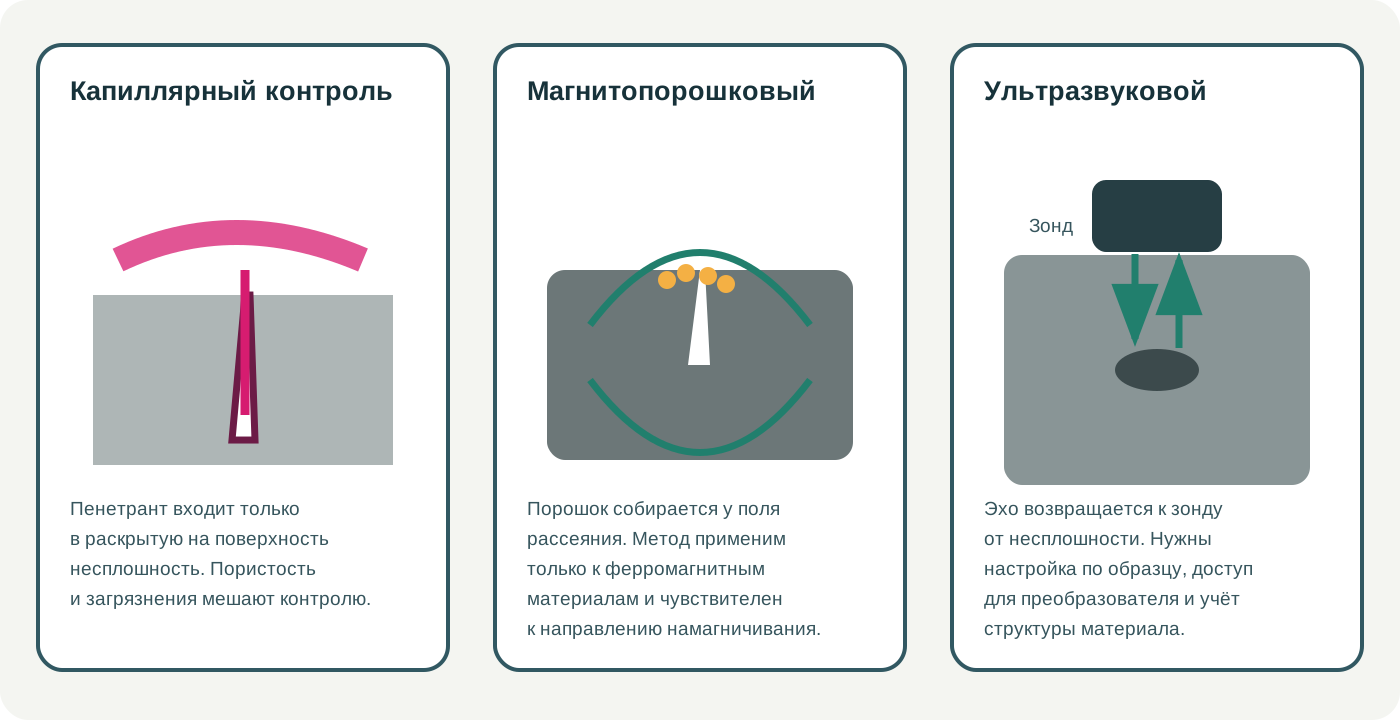
Пенетрант смачивает поверхность и проникает в открытую трещину или пору. После выдержки избыток аккуратно удаляют, наносят проявитель и оценивают индикацию. Если поверхность плохо обезжирена, слишком груба или сама пориста, фон затрудняет интерпретацию. Чрезмерная очистка может вымыть пенетрант из дефекта.
Метод применим к многим немагнитным и магнитным материалам, но не обнаруживает закрытую внутреннюю несплошность. Температура детали, время выдержки, совместимость материалов и освещение входят в процедуру. После контроля поверхность очищают, если реагенты могут повлиять на покрытие или эксплуатацию.
Магнитопорошковый метод применим только к ферромагнитному металлу
При намагничивании трещина нарушает поток и создаёт поле рассеяния, возле которого собираются частицы. Чувствительность максимальна, когда поле пересекает предполагаемое направление дефекта, поэтому сложную деталь проверяют в нескольких направлениях. Сухой порошок и суспензия имеют разные области применения; флуоресцентный вариант требует контролируемого освещения.
Алюминий, медь и аустенитные немагнитные сплавы этим способом не проверяют. После операции может потребоваться размагничивание. Остаточное поле, контактные прижоги и чрезмерный ток также контролируют технологически.
Ультразвук исследует объём, но зависит от структуры и геометрии
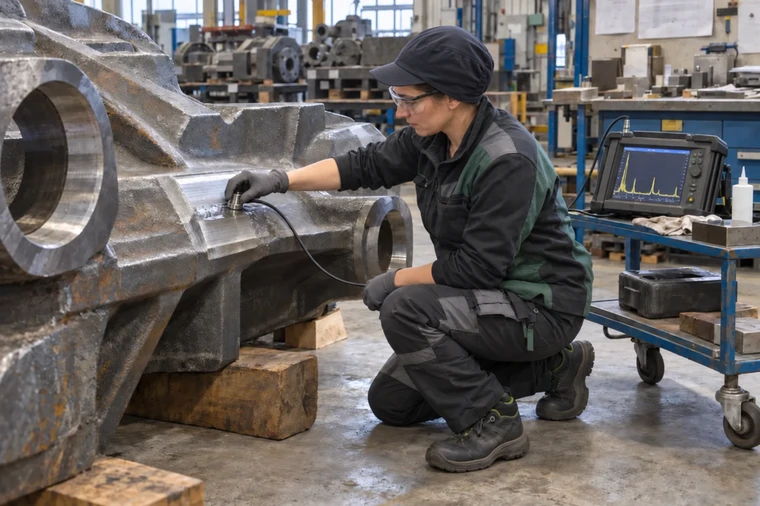
Преобразователь вводит импульс в металл, а прибор регистрирует отражения от границ и несплошностей. Для оценки нужны настроечные образцы или предусмотренная методикой опорная поверхность, контактная среда и стабильное перемещение. Сигнал зависит от ориентации и размера дефекта, пути луча и качества контакта.
Крупнозернистая литая структура может сильно рассеивать ультразвук. Сложная кривизна, тонкая стенка и близость дефекта к поверхности образуют мёртвые зоны и геометрические сигналы. Поэтому пригодность метода подтверждают на конкретном материале и изделии. Ультразвук и радиография дополняют друг друга, но их результаты нельзя считать прямыми эквивалентами.
Протокол должен позволять повторить контроль
- обозначение отливки, плавки и партии;
- чертёж, технические требования и редакция процедуры;
- метод, оборудование, преобразователь или материалы контроля;
- настройка, контрольный образец и дата проверки средств измерения;
- подготовка, температура и состояние поверхности;
- объём и зоны контроля, схема сканирования;
- координаты, размер и характер каждой значимой индикации;
- критерий приёмки и итоговое решение;
- оператор, дата, повторный контроль после ремонта.
Статистика по координатам дефектов полезнее общего процента брака. Повторяемая зона связывает контроль с причиной: формой, стержнем, литниковой системой, питанием, плавкой или термообработкой. Для анализа используйте материал «Дефекты отливок».
Что заказчику указать в требованиях
Фраза «100% контроль качества» неоднозначна. В заказе лучше указать материал и чертёж, контролируемые характеристики, критические зоны, объём выборки, стадию контроля, применимую методику, критерии приёмки, необходимость протокола и действия при несоответствии. Если стандарт обязателен, фиксируют точное обозначение и редакцию.
| Задача | Базовый метод | Ограничение |
|---|---|---|
| Открытая трещина на алюминиевой отливке | Капиллярный после подготовки | Трещина должна выходить на поверхность. |
| Приповерхностная трещина в ферромагнитной стали | Магнитопорошковый | Нужно подходящее направление поля. |
| Внутренняя несплошность массивной стальной отливки | Ультразвуковой по процедуре | Структура и геометрия должны давать интерпретируемый сигнал. |
| Соответствие марки сплава | Химический анализ | Представительная проба и метод под матрицу. |
| Геометрия после термообработки | Размерный контроль | Базы, температура и измерительный маршрут. |
Ответы инженера
Нужно ли контролировать отливку до дробемёта?
Грубые нарушения можно увидеть раньше, но окончательный визуальный и поверхностный контроль обычно требует установленной чистоты. Порядок выбирают так, чтобы очистка не скрыла важную индикацию и не тратилась на очевидный брак.
Можно ли измерять твёрдость на литейной корке?
Такой результат часто отражает состояние корки, шероховатость и обезуглероживание, а не требуемую структуру. Площадку готовят по принятой методике и чертежу.
Какой метод лучше для всех внутренних дефектов?
Универсального нет. Ультразвук, радиография и разрушающий контроль имеют разные чувствительность и ограничения. Решение принимают по материалу, толщине, типу дефекта и уровню ответственности.
Качество создают процессом, а подтверждают контролем
В разделе «Проекты» показаны производственные решения, а в «Отзывах» — опыт заказчиков. Подбор плавильного, термического и очистного оборудования начинайте с общего каталога.
Нужно составить маршрут контроля для новой отливки?
Отправьте чертёж, сплав, назначение детали и действующие требования через раздел «Контакты». Мы поможем связать точки контроля с технологическими операциями и данными для оборудования.