
Дефекты отливок: причины, диагностика и предупреждение
Раковина, трещина или недолив — это не ответ, а наблюдаемый признак. Один и тот же вид брака может начинаться в плавильной печи, ковше, форме, стержне, литниковой системе или при охлаждении. Поэтому хороший разбор не ищет виноватую операцию по фотографии: он восстанавливает всю историю отливки и проверяет гипотезы по одной.
Сначала описывают проявление, затем называют причину
Полезное первичное описание отвечает на пять вопросов: где расположен дефект, какова его форма, открыт ли он на поверхности, повторяется ли в одном месте и на какой доле партии встречается. Фраза «газовая раковина» уже содержит предположение о механизме. До разреза или контроля точнее записать: «округлая полость диаметром … на обработанной поверхности фланца, в зоне …».
Международная практика группирует литейные дефекты по проявлению: выступы металла, полости, разрывы сплошности, нарушения поверхности, неполное заполнение, отклонения размеров и включения. Такое деление удобно: оно не заставляет преждевременно выбирать единственную причину.
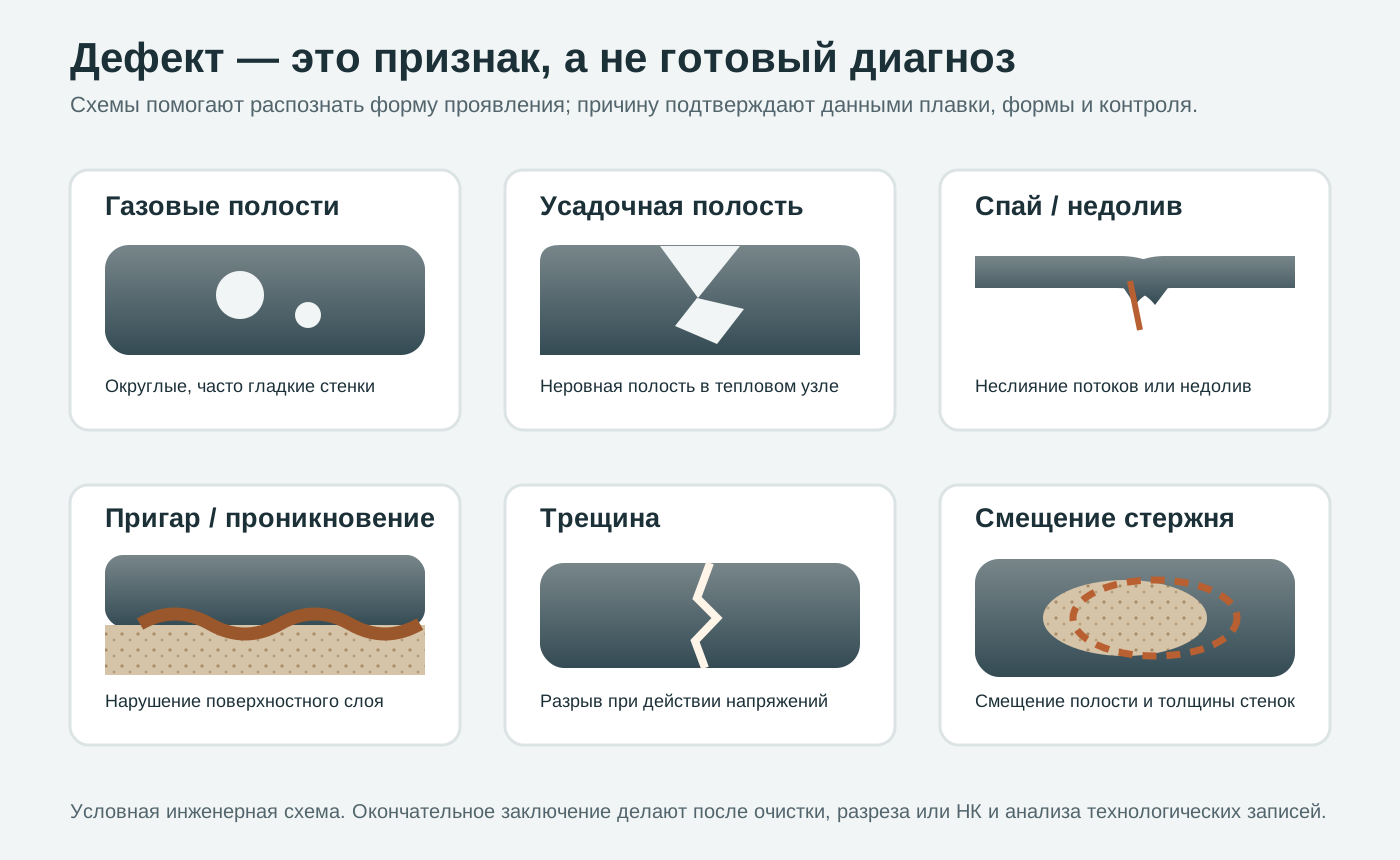
Газовые раковины и пористость
Газовая полость образуется, когда газ выделяется или попадает в металл, но не успевает выйти до затвердевания. Источником могут быть растворённые газы в расплаве, влажная или газотворная форма, непросушенное покрытие, стержневое связующее, захват воздуха турбулентной струёй и недостаточный отвод газов.
Округлая форма и гладкая стенка поддерживают газовую гипотезу, но сами по себе её не доказывают. Проверяют распределение полостей по сечению, связь с поверхностью формы и стержнем, влажность и газопроницаемость смеси, состояние вентиляционных каналов, выдержку покрытий, температуру и продолжительность заливки, а для цветных сплавов — предусмотренную технологией подготовку расплава.
Не начинайте с универсального «дегазировать сильнее». Если газ поступает из непросушенного стержня или вовлекается разрывающейся струёй, изменение обработки расплава не устранит первопричину.
Усадочные раковины, рыхлота и питание теплового узла
Большинство литейных сплавов уменьшается в объёме при затвердевании. У графитизирующихся чугунов выделение графита может частично компенсировать усадку; условия питания для них рассматривают отдельно. Если затвердевающий участок не получает жидкого металла, внутри остаётся полость или рыхлота. Риск растёт в массивных пересечениях стенок, резких переходах сечения и изолированных тепловых узлах.
Проверяют направление затвердевания, положение и работоспособность прибылей, шейки питания, холодильники, фактическую температуру заливки и геометрию модели. Прибыль оценивают не только по объёму: она должна оставаться жидкой дольше питаемого узла и иметь рабочий канал до него. Иногда увеличение прибыли лишь снижает выход годного, не меняя последовательности затвердевания.
Недолив и спай: когда металл не сформировал единое тело
Недолив — неполное заполнение полости. Спай возникает там, где два потока встретились, но не соединились в монолит. Общие группы причин: недостаточная жидкотекучесть для выбранной геометрии, тепловые потери в ковше и форме, слишком медленная либо прерывающаяся заливка, малая пропускная способность литников, тонкие протяжённые стенки, газы с противодавлением и несогласованная температура формы.
Исправление начинают не с произвольного повышения температуры. Сначала строят временную цепочку: выпуск из печи — обработка — транспортировка — начало и конец заливки. Затем оценивают массу металла, высоту напора, заполнение чаши, сечения литниковой системы и путь последних порций расплава.
Подробнее саму операцию разбирает статья «Заливка металла в литейные формы».
Пригар, проникновение металла и засоры
Пригар проявляется прочно удерживаемым слоем смеси или продуктами взаимодействия на поверхности. На него влияют огнеупорность и зерновой состав наполнителя, уплотнение, покрытие, температура металла, металлостатический напор и химическое взаимодействие на границе. Механическое проникновение особенно вероятно при крупных порах формы и высоком давлении металла.
Засор — неметаллическое включение, вышедшее на поверхность или обнаруженное в сечении. Его источником могут быть разрушенная форма или стержень, шлак, окисная плёнка, огнеупор ковша и загрязнение литниковой системы. До заключения образец сохраняют: цвет, форма и структура включения помогают отличить песок от шлака и продуктов окисления.
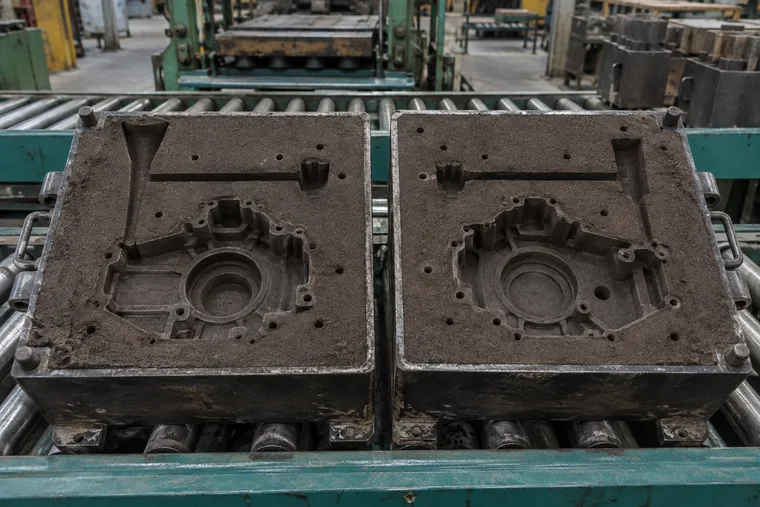
Горячие и холодные трещины
Трещина возникает, когда напряжения превышают способность металла деформироваться без разрушения. На поздних стадиях затвердевания сплав имеет малую пластичность; затруднённая усадка, жёсткий стержень, острый переход сечения или раннее приложение нагрузки могут вызвать горячую трещину. После охлаждения причиной становятся термический перепад, остаточные напряжения, удар при выбивке и неподходящий режим термообработки.
Записывают расположение и направление трещины, состояние излома, температуру выбивки, время охлаждения формы и способ обращения с отливкой. Следы окисления в раскрытии могут подсказать, возник ли разрыв при высокой температуре, но оценивать их нужно вместе с металлографией и историей процесса.
Смещение и разрушение стержней
Смещение стержня изменяет положение внутренней полости и толщину стенок. Причины ищут в стержневых знаках, зазорах, сборке формы, фиксации, прочности стержня, плавучести в расплаве и ударе струи. Если стержень разрушился, одновременно возможны засоры, локальные наплывы и отклонение размеров.
Размеры проверяют относительно технологических баз, а не только по одной стенке. Материалы об изготовлении стержней, ПГС и ХТС помогают связать геометрию с предыдущими операциями.
Рабочий алгоритм: не менять пять факторов одновременно
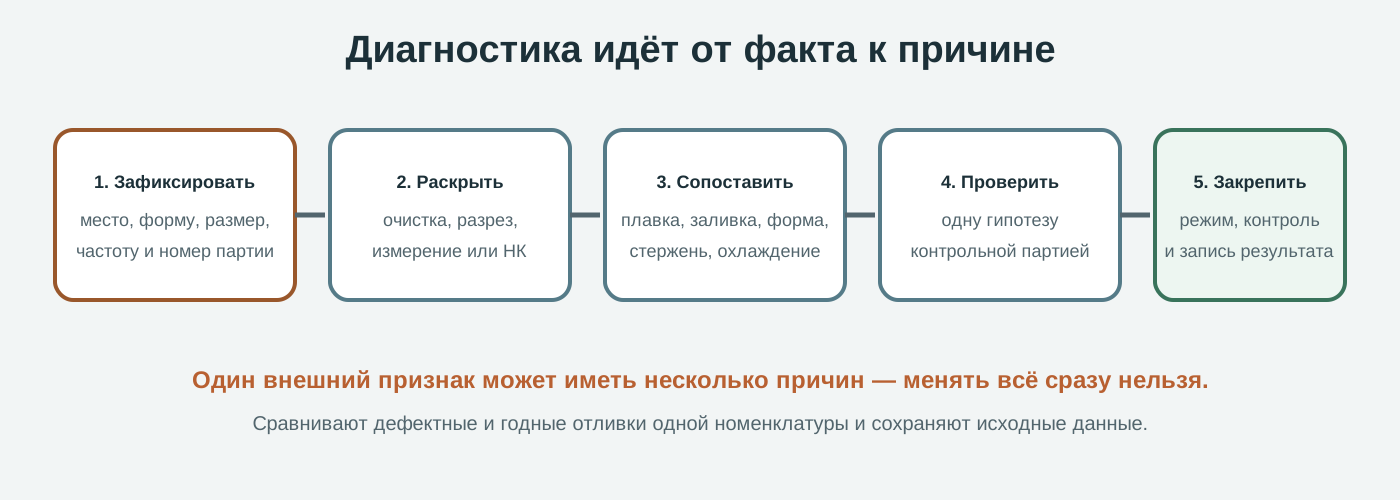
- Изолировать партию. Сохранить маркировку плавки, формы, стержня и времени изготовления.
- Зафиксировать дефект до исправления. Общий вид, масштаб, координаты, состояние до и после очистки.
- Определить границы. Разрез, измерение, капиллярный, магнитопорошковый, ультразвуковой или радиографический контроль — по материалу, задаче и документации.
- Сравнить с годной отливкой. Желательно той же номенклатуры и близкой по времени.
- Построить перечень причин. Металл, форма, стержень, заливка, затвердевание, выбивка и последующая обработка.
- Проверить гипотезу. Одно управляемое изменение, заранее заданный критерий результата.
Предупреждение начинается с прослеживаемости
Статистика должна считать не только общий процент брака, но и дефект по номенклатуре, месту, смене, плавке и форме. Карта расположения часто показывает закономерность быстрее сводной цифры.
Что передать инженеру для разбора
- чертёж отливки, материал и требования к качеству;
- фотографии общего вида и дефекта с масштабом до и после очистки;
- координаты, глубина, частота и номера затронутых партий;
- карта технологического процесса и фактические журналы;
- данные плавки, температуры и времени заливки;
- рецептура и контроль формы, стержня, покрытия и сушки;
- условия охлаждения, выбивки, обрубки, дробемётной и термической обработки;
- результаты разреза, анализа включений, металлографии и НК, если они выполнены.
Безопасность важнее сохранения образца. Горячая отливка, острые литники, остатки химически связанной смеси и пыль требуют установленного на предприятии порядка работ, ограждений, вентиляции и средств защиты.
Ответы инженера
Можно ли определить причину по фотографии?
Фотография помогает сформулировать гипотезу и выбрать следующую проверку. Надёжно отделить газовую полость от усадочной или трещину от механического повреждения без дополнительных данных удаётся не всегда.
Почему после дробемёта стало видно больше дефектов?
Очистка сняла окалину, пригар и остатки смеси, поэтому раскрылись уже существовавшие раковины, включения и трещины. Это не означает, что дробемёт их создал; но слишком агрессивный режим способен повредить тонкие кромки, поэтому процесс тоже контролируют.
Что исправлять первым?
Фактор, связь которого с дефектом подтверждается данными и который можно изменить контролируемо. Сначала исключают нарушения установленной технологии, затем проводят проверочную серию.
Связать дефект с оборудованием и маршрутом
«УралИндуктор» рассматривает задачу участком: оборудование, технология, производительность и контроль. Посмотрите выполненные проекты и отзывы. Для предметного разговора приложите маршрут отливки и фактические данные партии.
Нужно разобрать повторяющийся дефект?
Отправьте чертёж, сплав, фотографии, частоту брака и технологические записи через раздел «Контакты». Мы поможем составить перечень проверок и определить, какое оборудование действительно относится к причине.