
Литьё в ПГС: как готовят смесь, форму и замыкают оборот песка
В процессе ПГС песок не просто засыпают в опоку. Его возвращают после выбивки, очищают от металла и комьев, охлаждают, дозируют добавки и повторно готовят смесь. Качество формы решается не одним смесителем, а всей цепочкой.
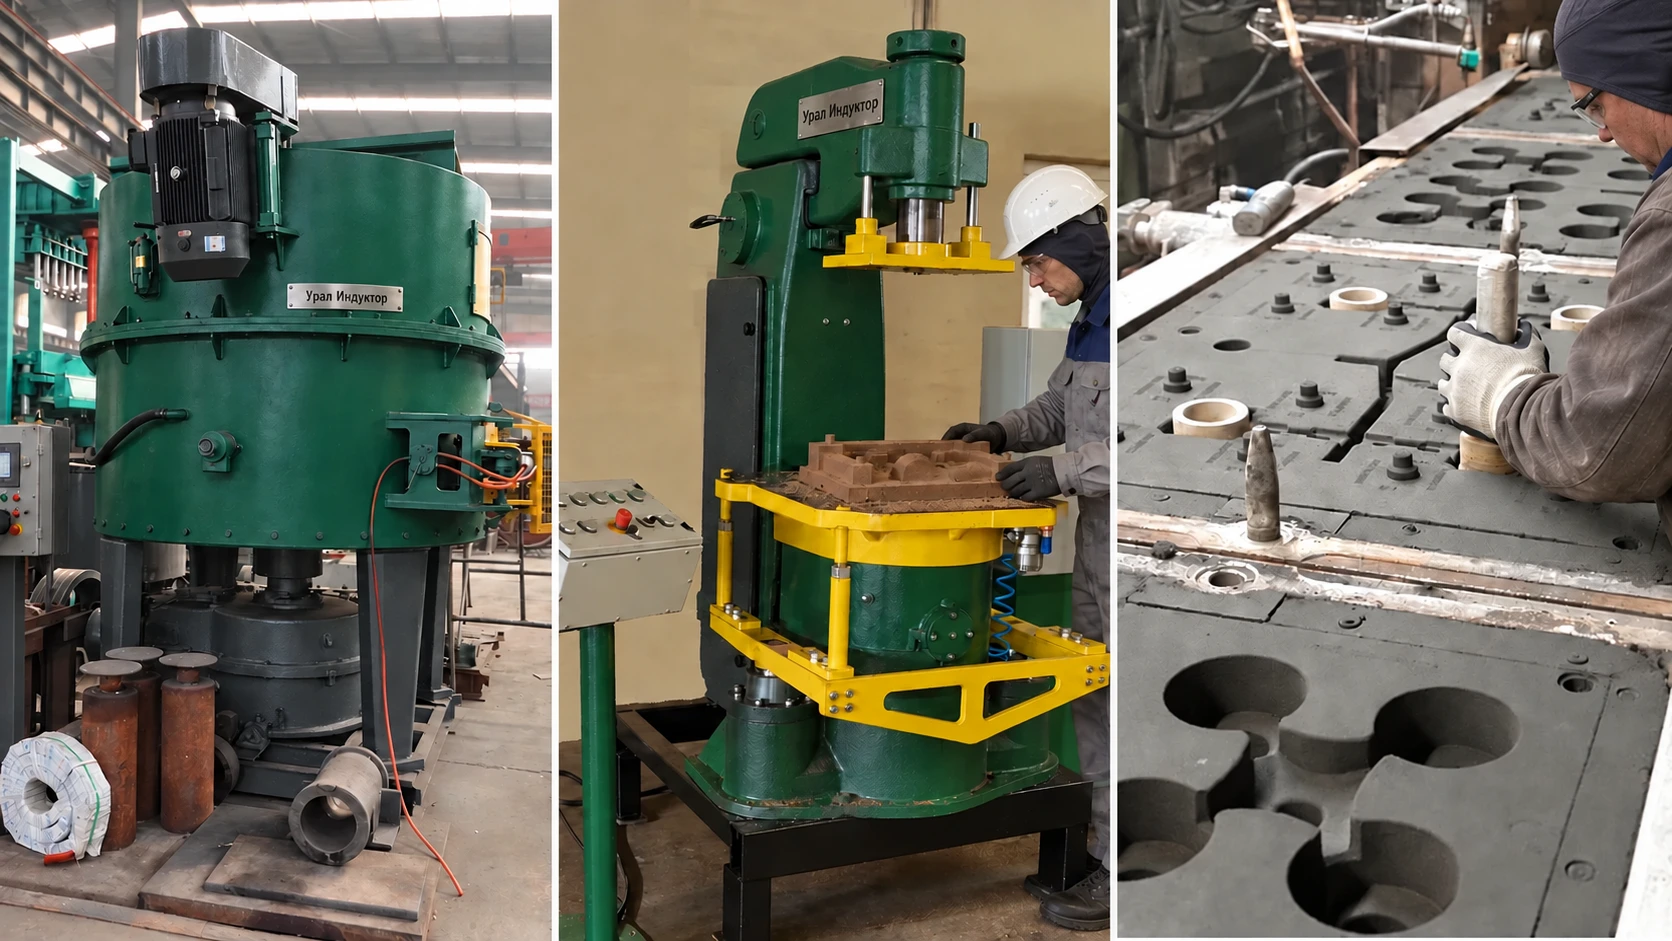
В этом материале — формовка в сырую ПГС
Песчано-глинистая смесь (ПГС) состоит из огнеупорной зернистой основы, глинистого связующего, воды и добавок, которые назначает технолог. ПГС применяют для разных вариантов песчаных форм. Здесь рассматривается формовка по-сырому: перед заливкой форму не сушат и не подвергают химическому отверждению.
Слово «сырая» здесь не означает «мокрая». Вода активирует глинистое связующее, но её количество задаётся рецептурой. Свободная вода, мокрый инструмент или случайно попавшая жидкость рядом с заливкой — уже аварийный фактор.
Технологию ценят за быстрое изготовление форм и возврат значительной части смеси в оборот. Но экономия появляется только тогда, когда возвратный песок стабилен по температуре, влаге, составу и засорённости.
Оборотная смесь проходит несколько разных узлов
После охлаждения отливку извлекают из формы. Оборотная смесь выходит из выбивки неоднородной: в ней есть комья, пыль, частицы металла, остатки стержней и участки, прогретые неравномерно. В таком виде подавать её в смеситель нельзя.
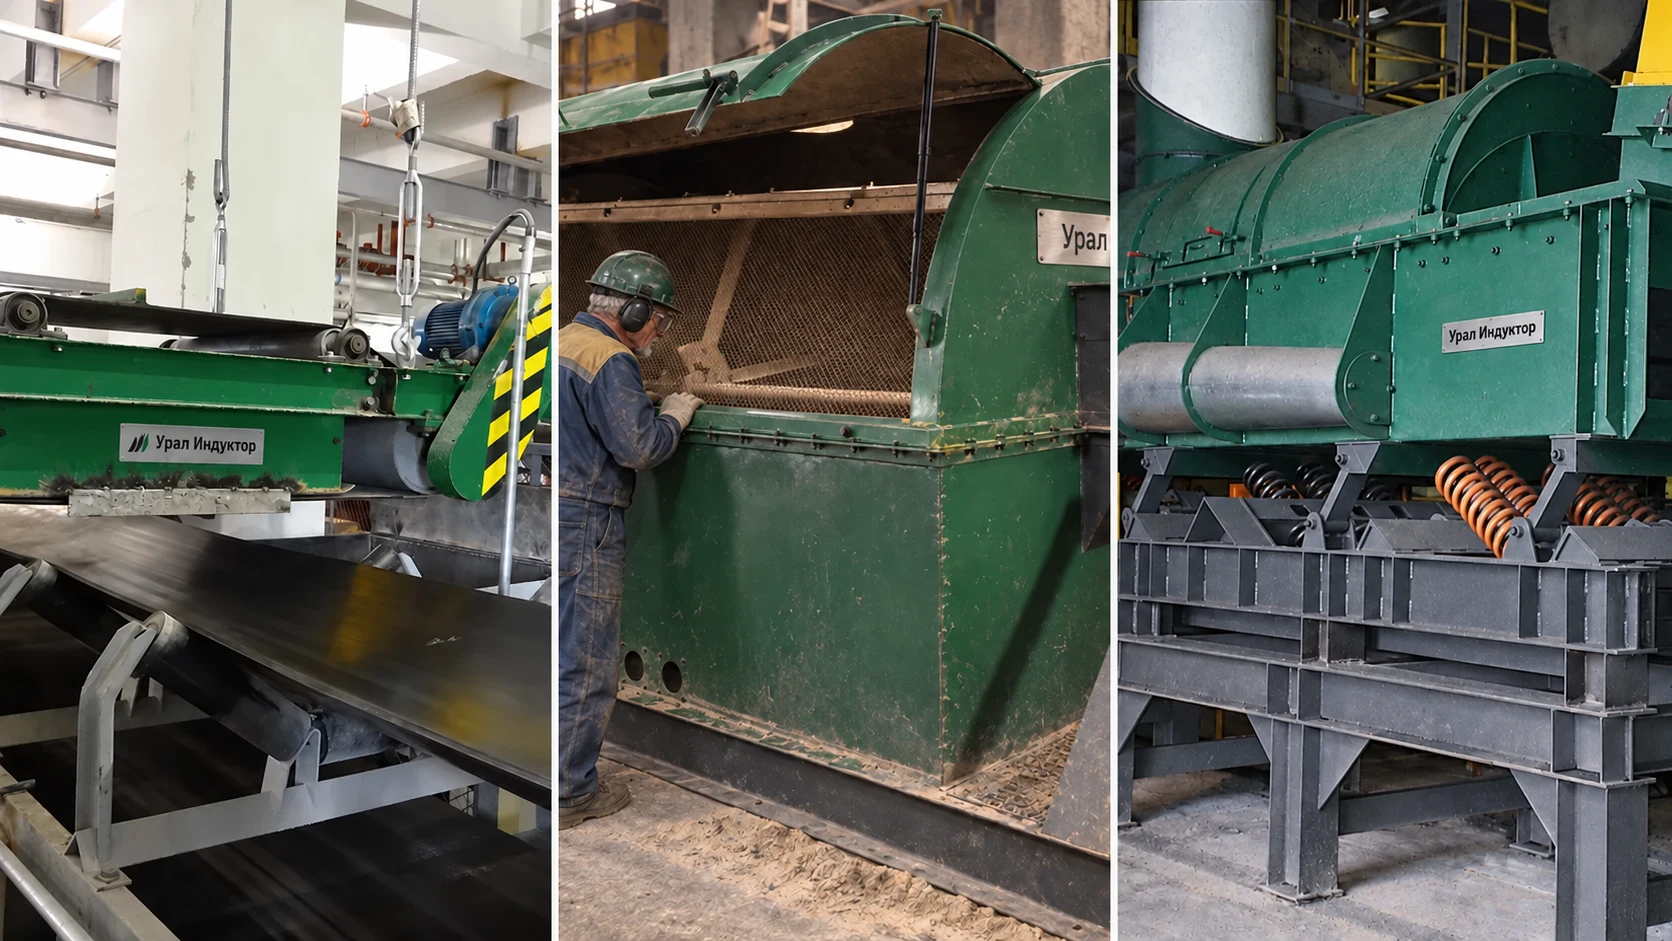
- Выбивка. Форма разрушается, отливка отделяется, а смесь уходит на транспортирование.
- Разрушение комьев. Спёкшиеся фрагменты измельчают до фракции, которую может принять следующий узел.
- Магнитная сепарация. Металлические включения удаляют до оборудования, которое они могут повредить.
- Просев. Сито отделяет крупные включения и оставшиеся комья. Аспирация забирает пыль в точке её образования.
- Охлаждение и кондиционирование. Горячая смесь плохо принимает воду и даёт нестабильные свойства, поэтому её температуру приводят к заданному диапазону.
- Накопление и усреднение. Бункеры создают запас между операциями и снижают влияние кратковременных скачков.
- Дозирование и смешивание. Оборотную смесь, свежий песок, связующее, воду и добавки подают по рецептуре.
- Формовка. Готовую смесь передают на формовочную машину без длительного ожидания и потери свойств.
Порядок отдельных узлов может меняться в зависимости от компоновки, типа выбивки и задачи оборудования. Решающая проверка — баланс материала: каждый узел должен пропускать пиковый поток линии, а бункеры — перекрывать неравномерность цикла.
Готовая смесь — не «песок плюс вода»
Типовая система включает оборотную смесь, свежий песок, бентонитовую глину, воду и технологические добавки. Точный состав зависит от зерновой основы, сплава, массы отливки, отношения металла к смеси, требуемой поверхности и оборота линии.
При каждом возврате меняются активность глины, количество мелочи, потери при прокаливании и состав поверхности зёрен. Поэтому дозирование «как вчера» без проверки параметров постепенно уводит смесь из рабочего окна.
Рецептура — это не одна цифра влажности. Две смеси с одинаковым содержанием воды могут по-разному уплотняться и давать разную прочность. Оценивают комплекс свойств и их стабильность во времени.
Смесь проверяют измерениями, а не только на ощупь
Опытный работник заметит, что смесь изменилась. Но ручная проба не заменяет лабораторный контроль. Перечень показателей и частоту отбора проб устанавливает технологическая карта.
| Показатель | О чём он говорит | Почему одного числа мало |
|---|---|---|
| Температура | Готова ли оборотная смесь принять воду и стабильно смешиваться. | Температура может быть неравномерной по потоку и бункеру. |
| Влажность | Фактическое количество воды в отобранной пробе. | Одинаковая влажность не гарантирует одинаковую формуемость. |
| Уплотняемость | Как смесь реагирует на стандартизованное уплотнение. | Показатель зависит от влаги, глины, мелочи и температуры. |
| Прочность в сыром состоянии | Способна ли форма сохранить кромки и противостоять нагрузке до и во время заливки. | Излишняя прочность не отменяет требования к газопроницаемости и податливости. |
| Газопроницаемость | Способность уплотнённого образца пропускать газ. | На отливку также влияют вентиляция, стержни, расплав и режим заливки. |
| Активная глина, мелочь, потери при прокаливании | Как меняется оборотная система и сколько компонентов нужно восстановить. | Эти испытания нужны для коррекции рецептуры, а не для оценки одного замеса. |
Проба должна представлять весь замес, а испытание — проходить по одинаковой методике. Иначе красивый график опишет не процесс, а разницу в месте отбора и подготовке образца.
Чашечный или вихревой: выбор начинают не с названия
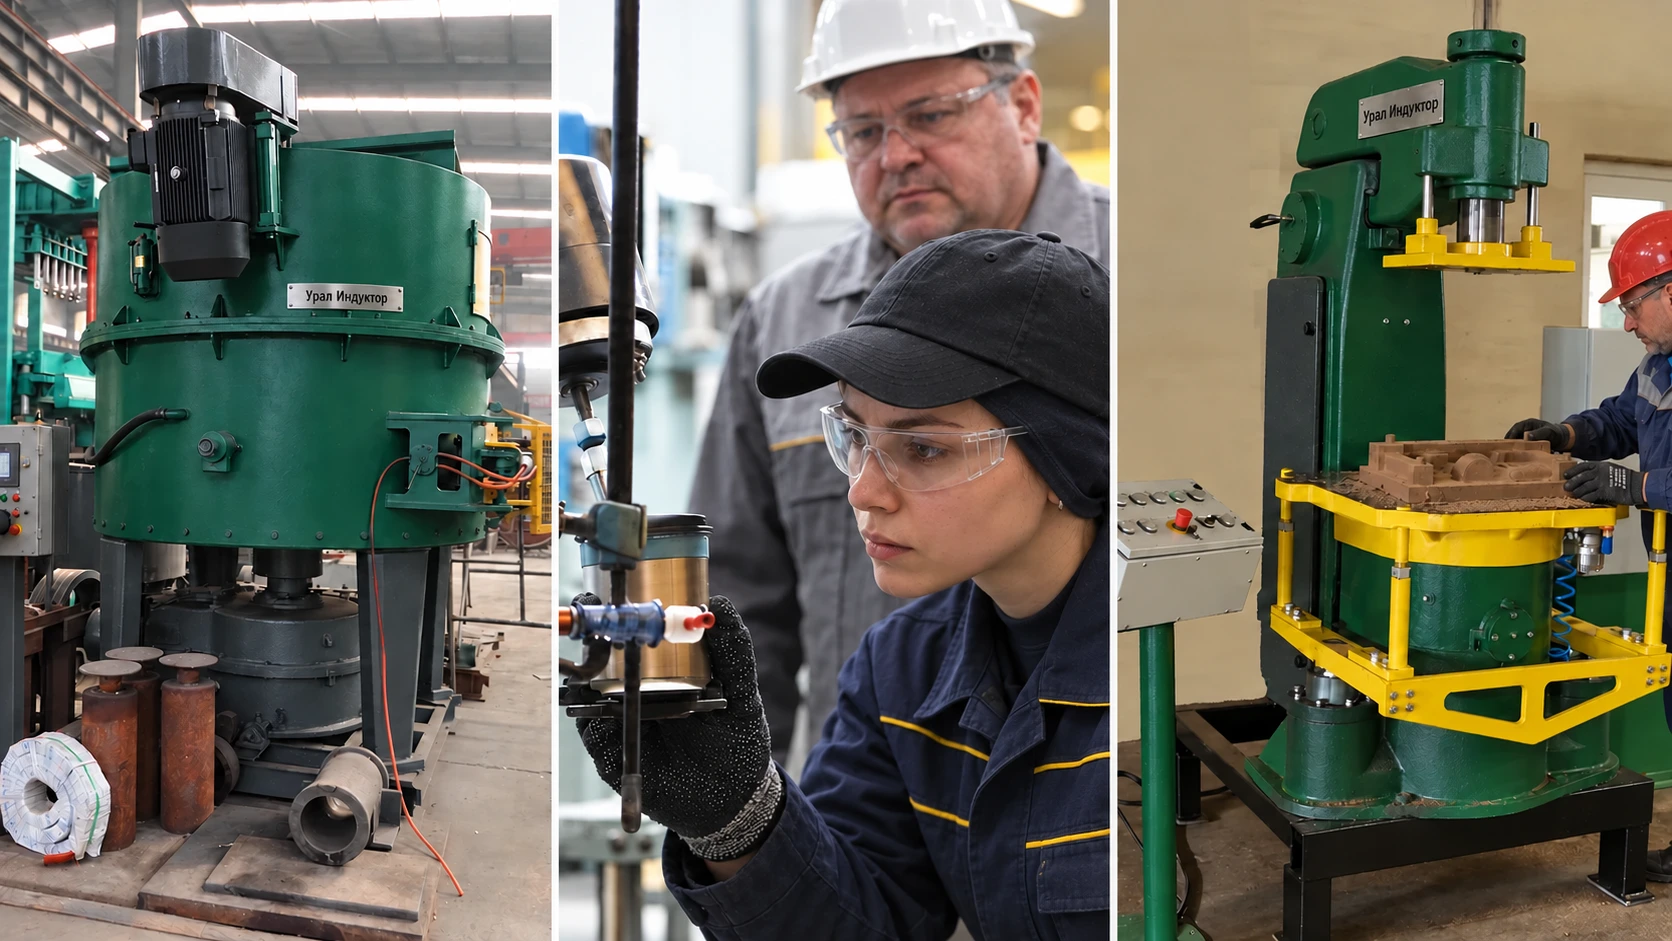
В линейке оборудования ПГС «УралИндуктора» есть два базовых класса смесителей. Чашечные УИ-СБ используют вертикальные катки и скребки. Вихревые УИ-СВ работают активатором и вихревыми головками со сменными износостойкими элементами.
Выбор определяют требуемая масса замеса, часовой поток, рецептура, цикл дозирования, место в линии, режим работы и ожидаемый износ. Производительность смесителя должна быть согласована с тактом формовки, а не просто выбрана с запасом «побольше».
По актуальным каталожным данным УИ-СБ закрывают диапазон 1,5–6 т/ч и замес до 500 кг, а УИ-СВ — 12–25 т/ч и замес до 1250 кг. Эти числа помогают отсеять неподходящий класс, но не заменяют расчёт цикла.
Формовочная машина не исправит нестабильную смесь
При формовке смесь должна заполнить рельеф модели, уплотниться без рыхлых зон и не стать излишне плотной там, где должен выходить газ. Результат зависит от текучести смеси, способа заполнения опоки, рельефа модели, высоты смеси и режима машины.
Актуальная товарная страница описывает УИФ-14 как серию для отдельной формовки верхней и нижней полуопоки с уплотнением микровстряской и пружинно-пневматической системой. Мультиконтактная машина УИФ-0806 оснащена наборной верхней плитой из 48 независимых элементов и рассчитана на опоку до 800×630×300 мм.
Работа формовщика остаётся важной и на механизированной линии: нужно проверить оснастку, состояние полуформы, извлечение модели, установку стержней и сборку. Отдельный материал объясняет, как изготавливают и контролируют литейные стержни. Машина воспроизводит режим, но не распознаёт все причины повреждённой кромки или неверно установленного стержня.
От полуформы до очереди на заливку: примеры ПГС
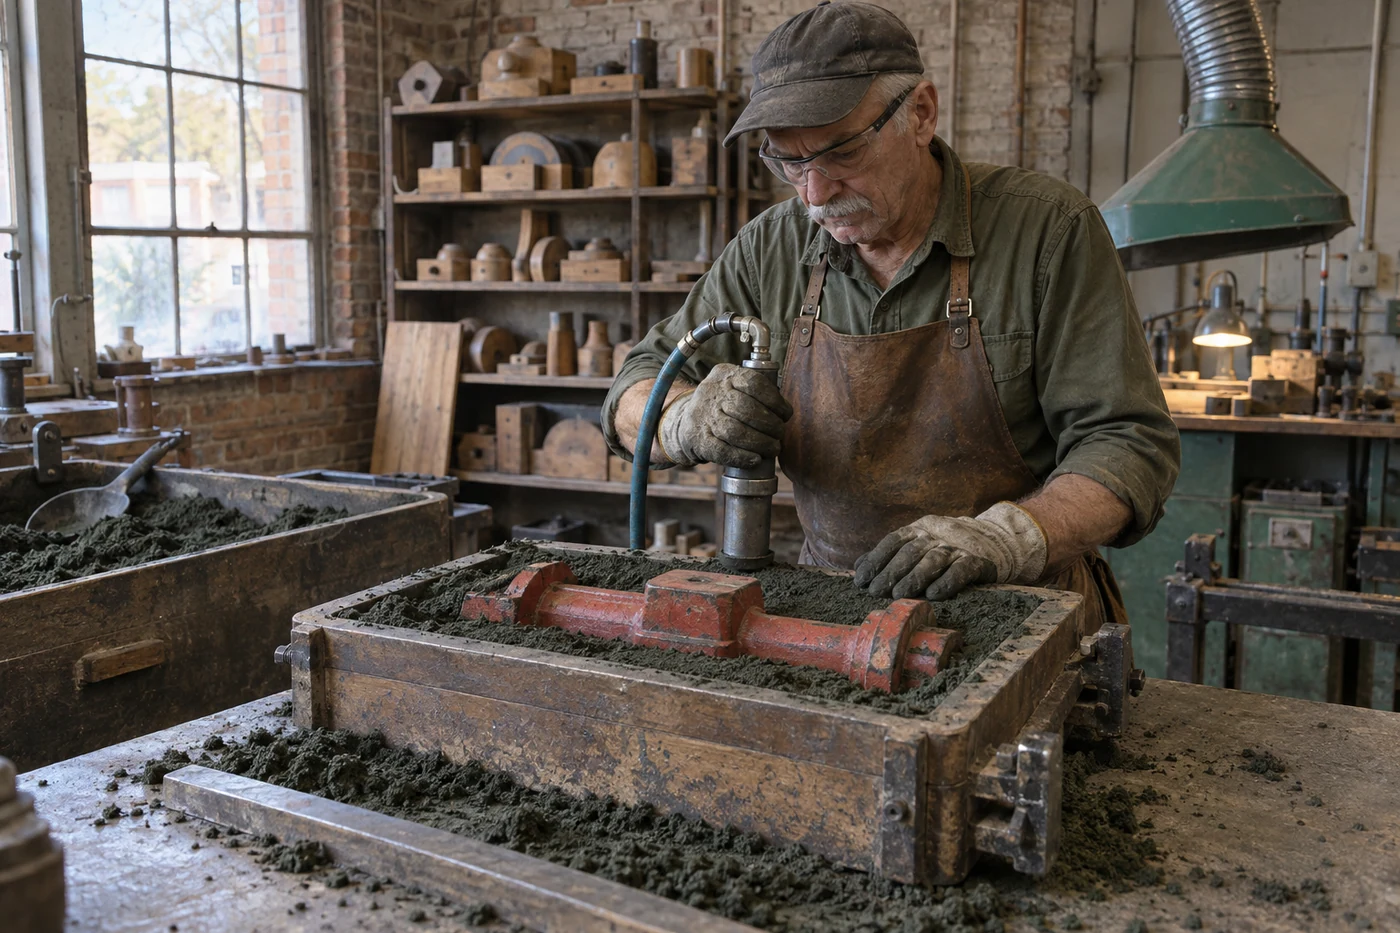
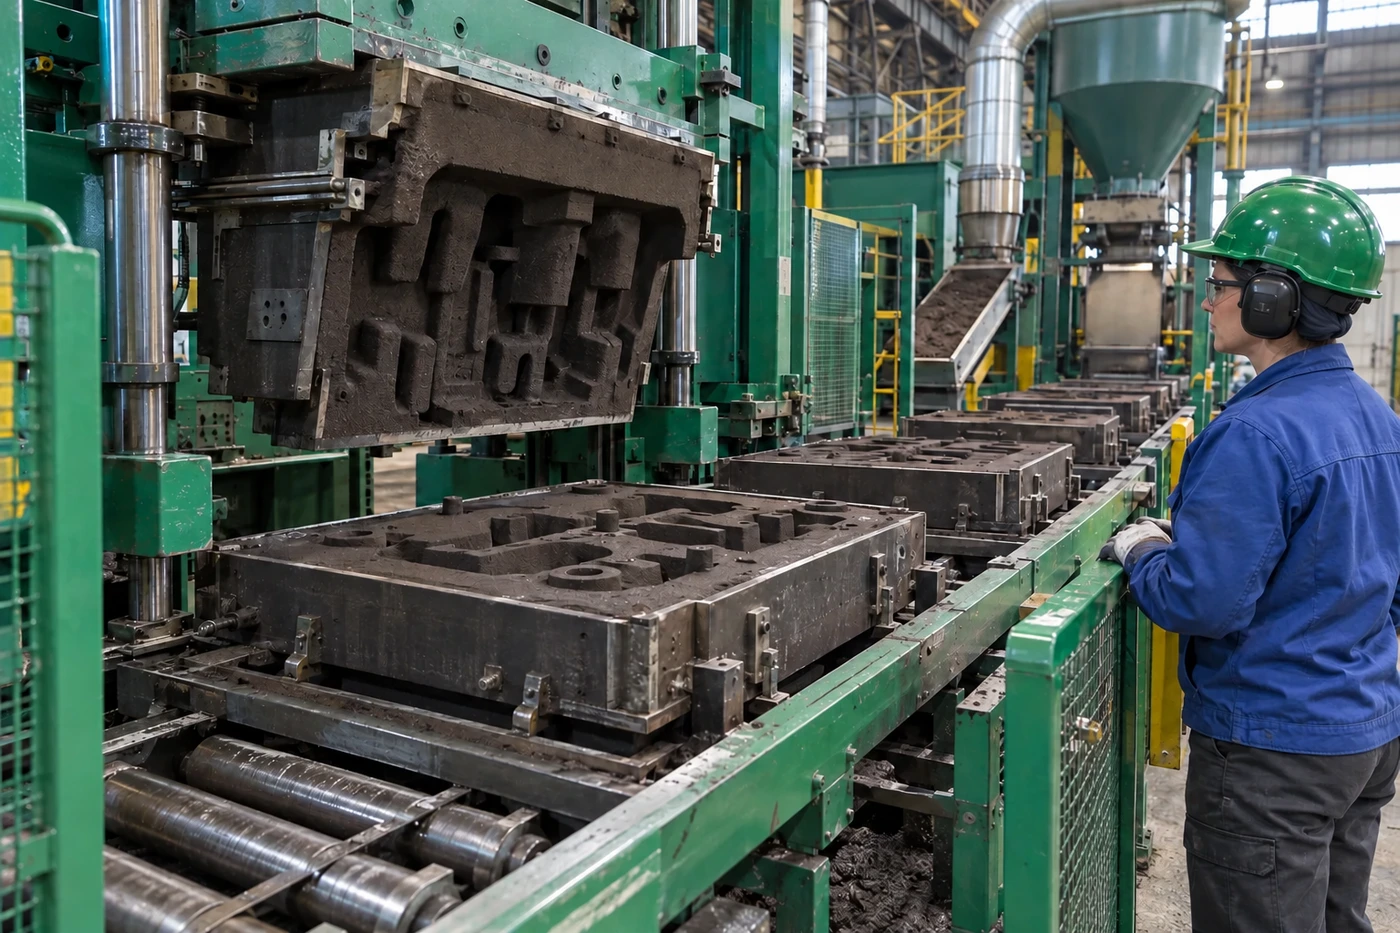
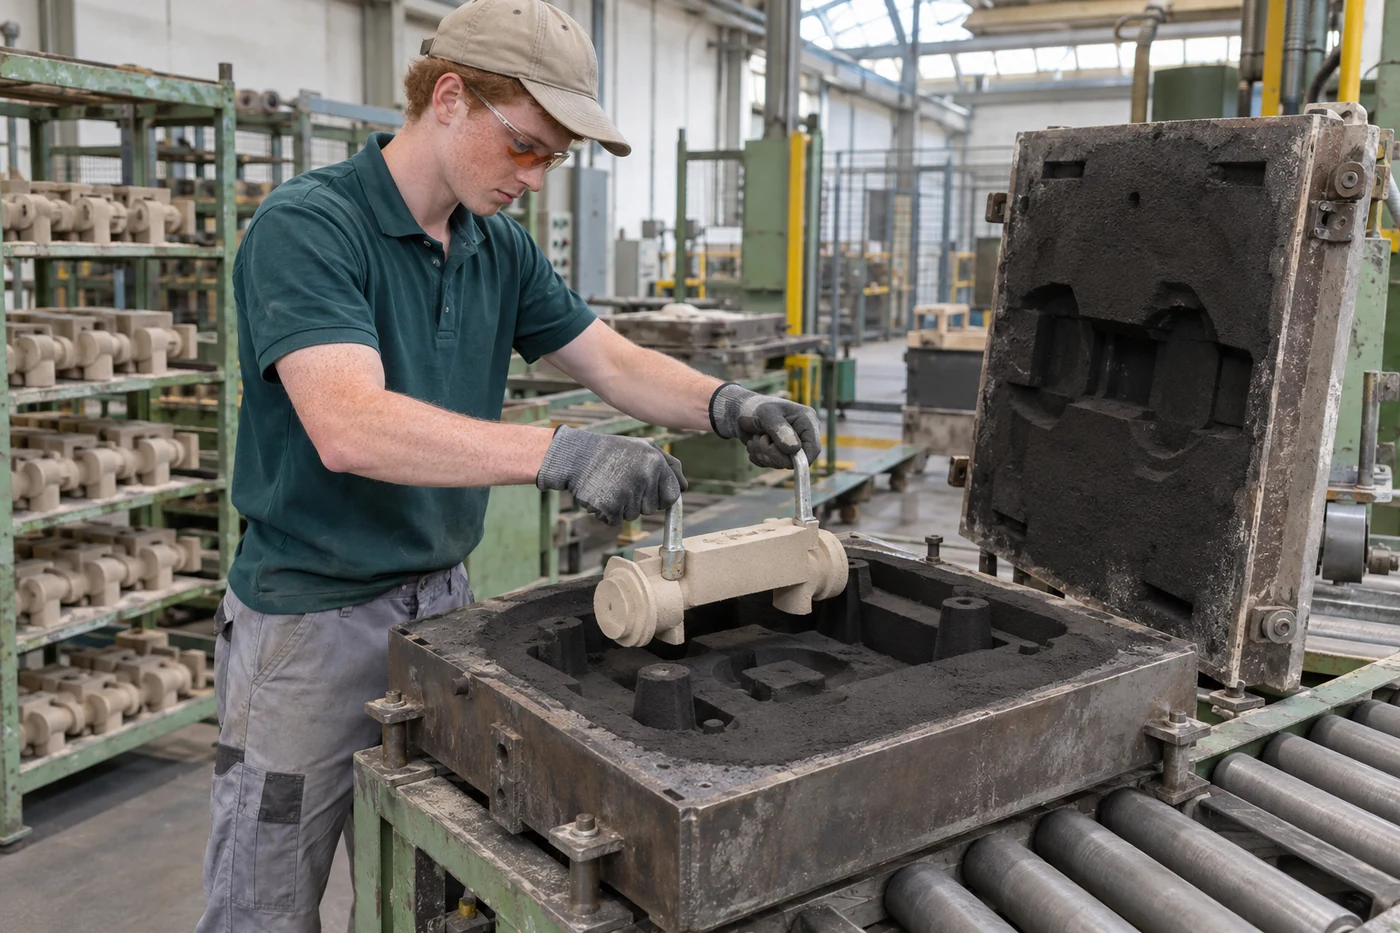
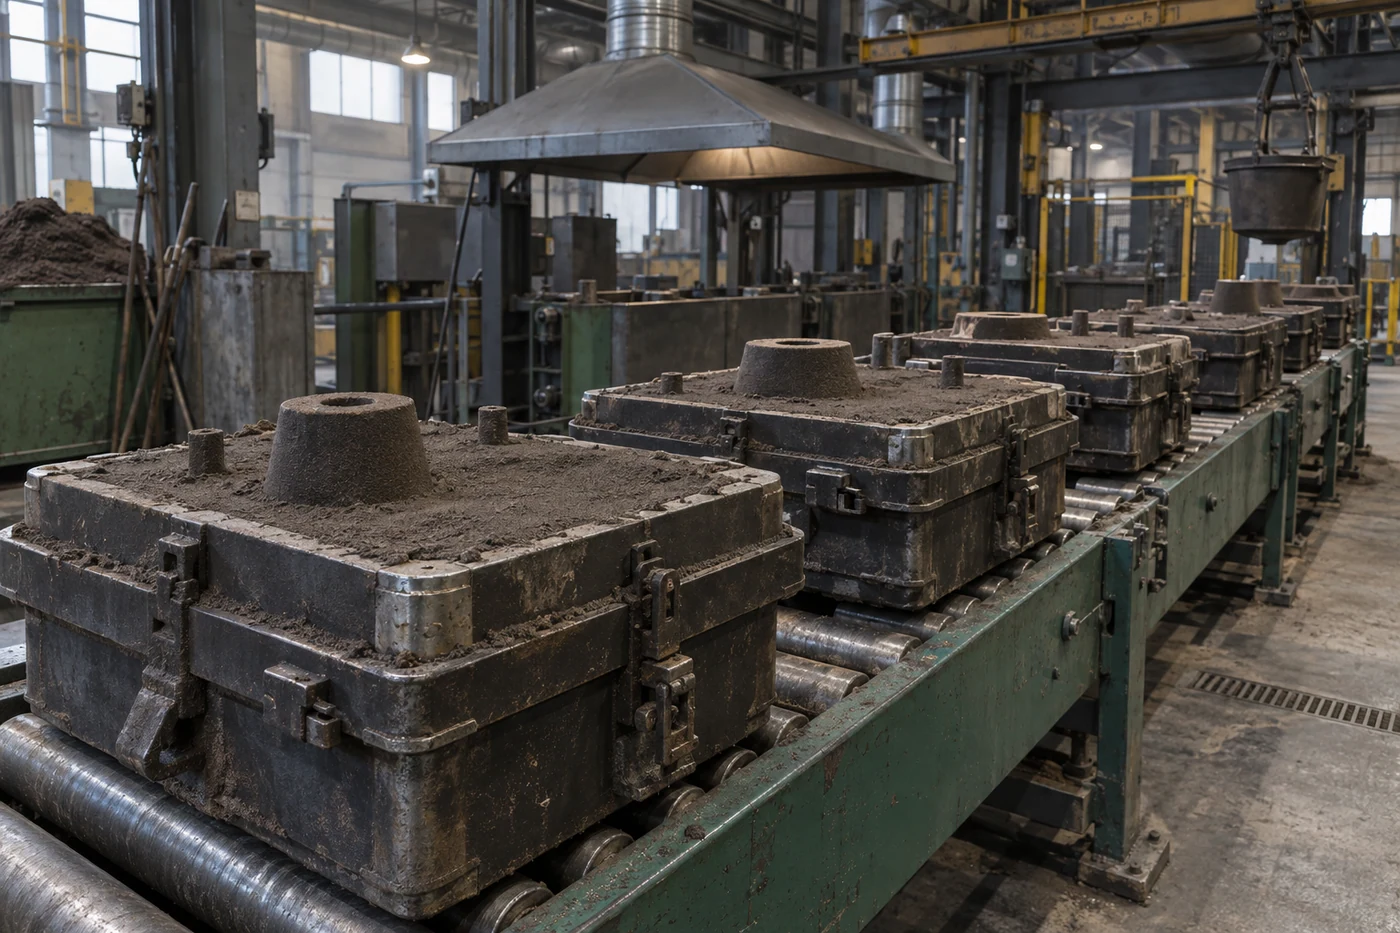
Фотографии показывают ручную и механизированную формовку в песчано-глинистой смеси. Оборудование и размеры опок на разных предприятиях отличаются, но контрольные точки остаются общими: качество уплотнения, целостность полости, правильная установка стержней и надёжная сборка формы.
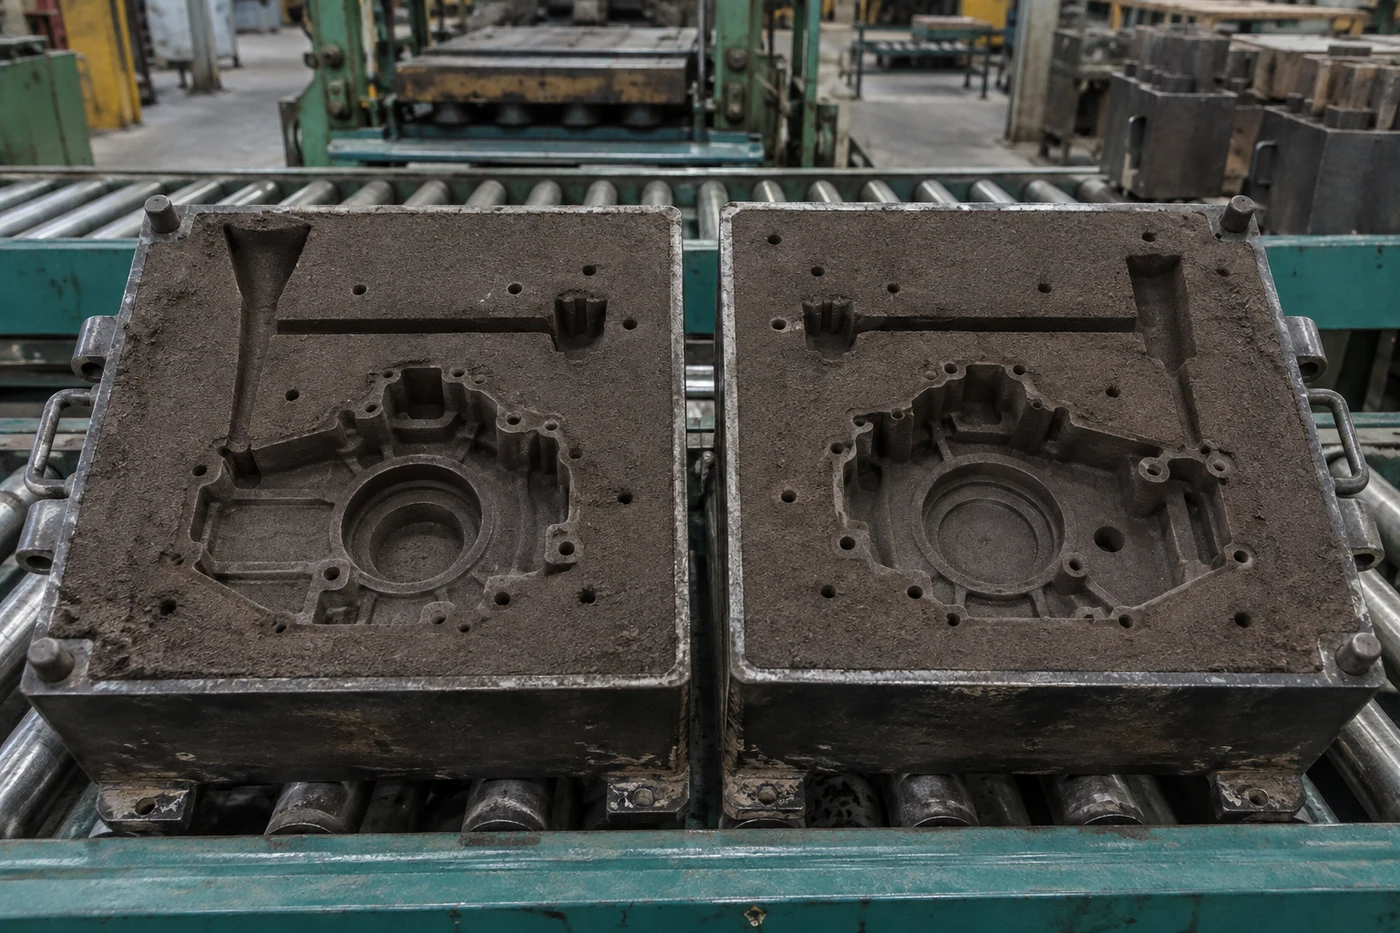
Дефект отливки нельзя объяснять только смесью
Один внешний признак может иметь несколько причин. Например, газовая полость может быть связана со смесью, стержнем, вентиляцией формы, состоянием расплава или скоростью заливки. Разбор начинают с карты дефекта, места его появления, параметров замеса, формы, расплава и заливки.
| Признак | Что проверить на участке ПГС | Что нельзя исключать |
|---|---|---|
| Песчаные включения, засор | Прочность и равномерность уплотнения, целостность кромок, чистоту полости, эрозию каналов. | Конструкцию литников, скорость металла и нарушения при сборке. |
| Газовые полости | Влажность, газопроницаемость, уплотнение, вентиляцию и состояние стержней. | Газосодержание расплава, состояние ковша, турбулентную заливку и задержку газа геометрией отливки. |
| Пригар и проникновение металла | Зерновой состав, уплотнение, мелочь, добавки и покрытие, если оно задано. | Температуру и химический состав металла, напор и время контакта. |
| Ужимины, коросты, деформации поверхности | Расширение зерна, податливость смеси, локальное переуплотнение и накопление мелочи. | Литниковую систему, локальный перегрев и геометрию отливки. |
| Раздутие формы, уход размера | Прочность смеси, равномерность уплотнения, заполнение опоки и крепление формы. | Напор металла, выталкивающую силу на стержень и жёсткость опоки. |
| Смещение по разъёму, залив | Чистоту плоскостей, штыри, втулки, замки, сборку и фиксацию. | Износ опоки и модельной оснастки. |
Связь с плавильным участком принципиальна. Даже стабильная форма не компенсирует ошибку по температуре, модифицированию, шлаку или заливке. О подготовке металла рассказано в разборе индукционной плавки. После выбивки маршрут продолжается удалением пригара и остатков смеси; выбор машины для этой операции разобран в статье о дробемётной обработке.
Для подбора линии нужна программа, а не список желаемых машин
Состав участка подбирают по материальному балансу, такту и фактической компоновке. Если один конвейер или сито не принимает пиковую нагрузку, паспортная производительность смесителя не спасёт линию.
- Отливки: сплавы, минимальная и максимальная масса, габариты, толщины стенок и ожидаемое качество поверхности.
- Программа: номенклатура, форм в час, сменность, коэффициент готовности и перспектива роста.
- Форма: размеры опок, высота полуформ, масса смеси на форму, модельная оснастка и стержни.
- Смесь: песчаная основа, текущая рецептура, доля возврата, температура после выбивки, пыль и фактические лабораторные данные.
- Поток: масса возвратной смеси в среднем и в пике, число замесов, время хранения и необходимый буфер.
- Площадка: план, высоты, фундаменты, существующие конвейеры, места обслуживания, электроснабжение, сжатый воздух и аспирация.
- Текущая проблема: карта дефектов, протоколы испытаний, простои, износ и расход свежих материалов.
Этих данных достаточно, чтобы сопоставить чашечный и вихревой смесители, выбрать класс формовочной машины, рассчитать бункеры и проверить, нужны ли все восемь узлов из каталога или часть процесса уже закрыта существующим оборудованием.
Оборудование ПГС в каталоге
В разделе «УралИндуктора» представлены смесители УИ-СБ и УИ-СВ, формовочные машины УИФ-14 и УИФ-0806, охладитель УИВО, полигональное сито УИ-ПА, установка дробления комьев и сепаратор УИ-ЛМ.
Перед запросом можно посмотреть выполненные проекты и отзывы заказчиков. Они помогут понять границы поставки, но не заменяют техническое задание.
Пыль, горячий песок и приводы требуют инженерных мер
Пересыпка, выбивка, просев и очистка отливок образуют пыль, в том числе респирабельную фракцию кристаллического кремнезёма. Основная защита — не маска вместо всего, а закрытая подача, местная аспирация, герметизация точек пересыпки и уборка без сухого подметания и сдува сжатым воздухом.
Перед очисткой сита, смесителя, дробилки или конвейера оборудование отключают от всех источников энергии по принятой на предприятии процедуре. Остановленный мотор не делает машину безопасной: остаются накопленная пневматическая энергия, поднятые части, горячий материал и возможность самопроизвольного движения.
Вода в смеси и вода в зоне расплава — разные ситуации. Технологическую влагу дозируют и контролируют. Свободная вода, скопление жидкости или мокрый инструмент в зоне заливки недопустимы.
Ответы инженера на частые вопросы
ПГС и «зелёный песок» — это одно и то же?
В англоязычной литейной практике применяют термин green sand. Слово green означает не цвет, а сырое, неотверждённое состояние формы. Русское «ПГС» точнее описывает состав.
Можно ли сразу назвать хорошую влажность?
Нет. Диапазон устанавливают после подбора песка, связующего, добавок, режима уплотнения и требований отливки. Контролируют не только влажность, но и рабочие свойства смеси.
Можно ли установить только новый смеситель?
Можно, если остальной маршрут даёт смесителю стабильное сырьё и успевает отводить готовую смесь. Перед заменой одного узла проверяют температуру возврата, дозаторы, бункеры, транспорт и аспирацию. Иначе новая машина лишь быстрее воспроизведёт старую нестабильность.
Возвратную ПГС правильно называть регенератом?
В разговорной речи так говорят, но инженеру лучше уточнить операцию. В типовом обороте ПГС смесь охлаждают, просеивают, очищают и восстанавливают её свойства в смесителе. Механическая или термическая регенерация песка из смоляных систем — другая задача; она разобрана в статье о литье по ХТС.
Нужен расчёт участка ПГС?
Пришлите чертежи отливок, сплавы, размеры опок, программу выпуска, данные по смеси и план цеха. Инженер сопоставит производительность узлов, буферы, аспирацию и границы поставки. Передать исходные данные.