
Формовщик литейного производства: как от формы зависит качество отливки
Плавильщик готовит металл, но геометрию будущей детали ему задаёт форма. Формовщик превращает модель и технологическую карту в полость, которая должна выдержать заливку, вывести газы и сохранить размеры до затвердевания металла.
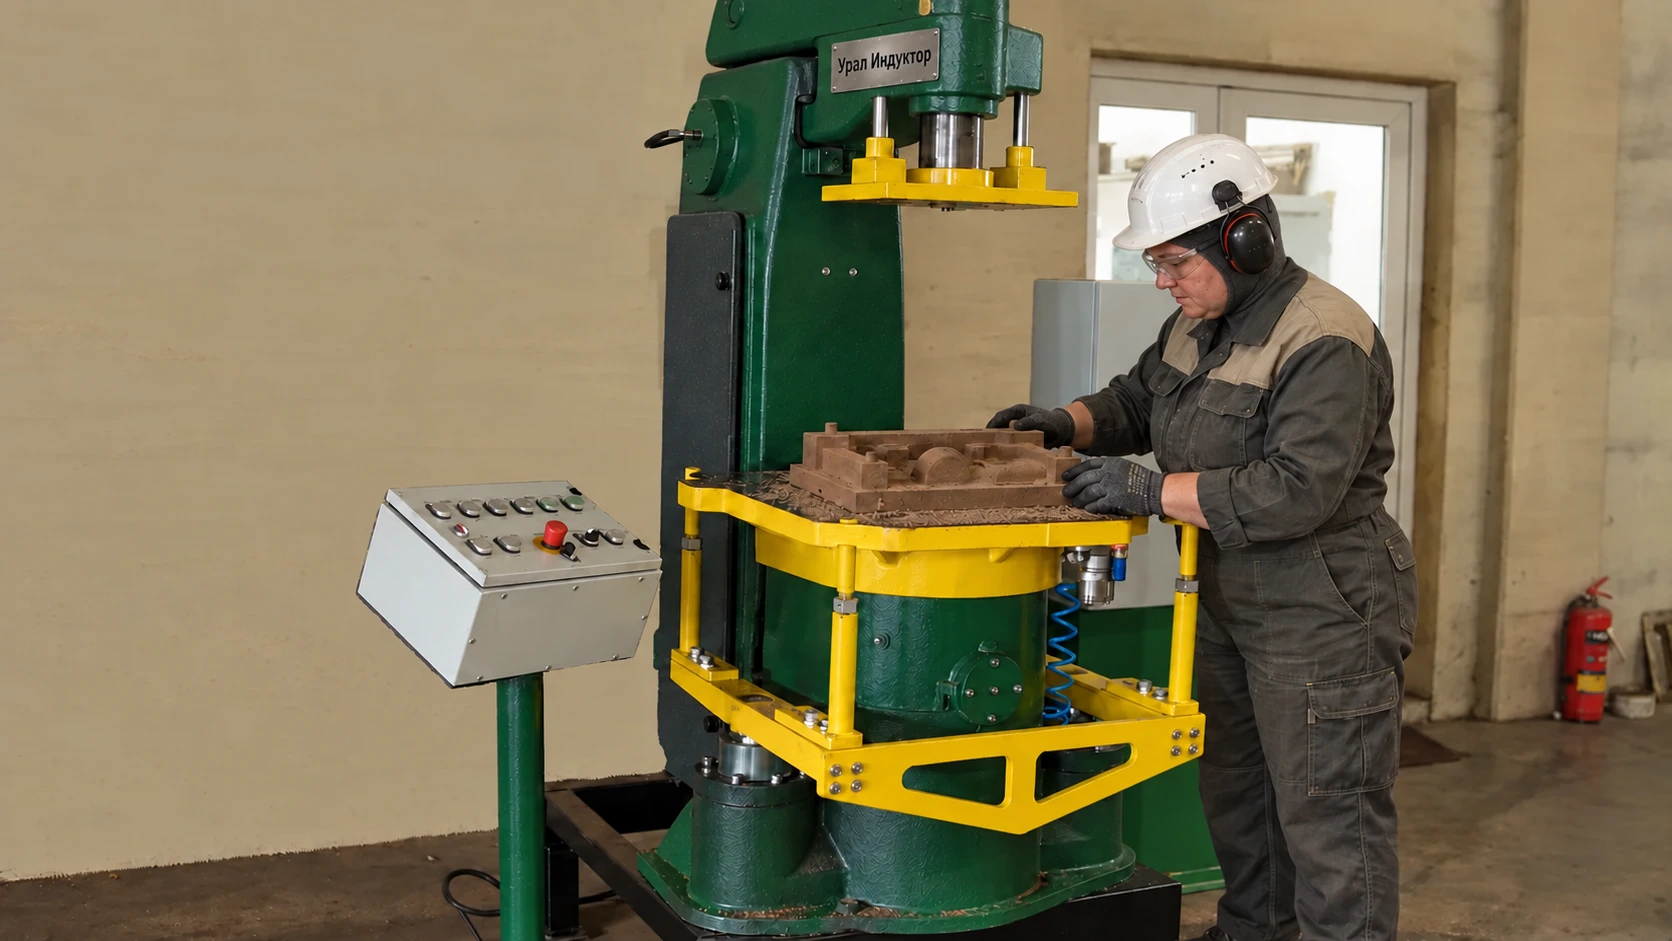
Формовщик — не человек, который просто утрамбовывает песок
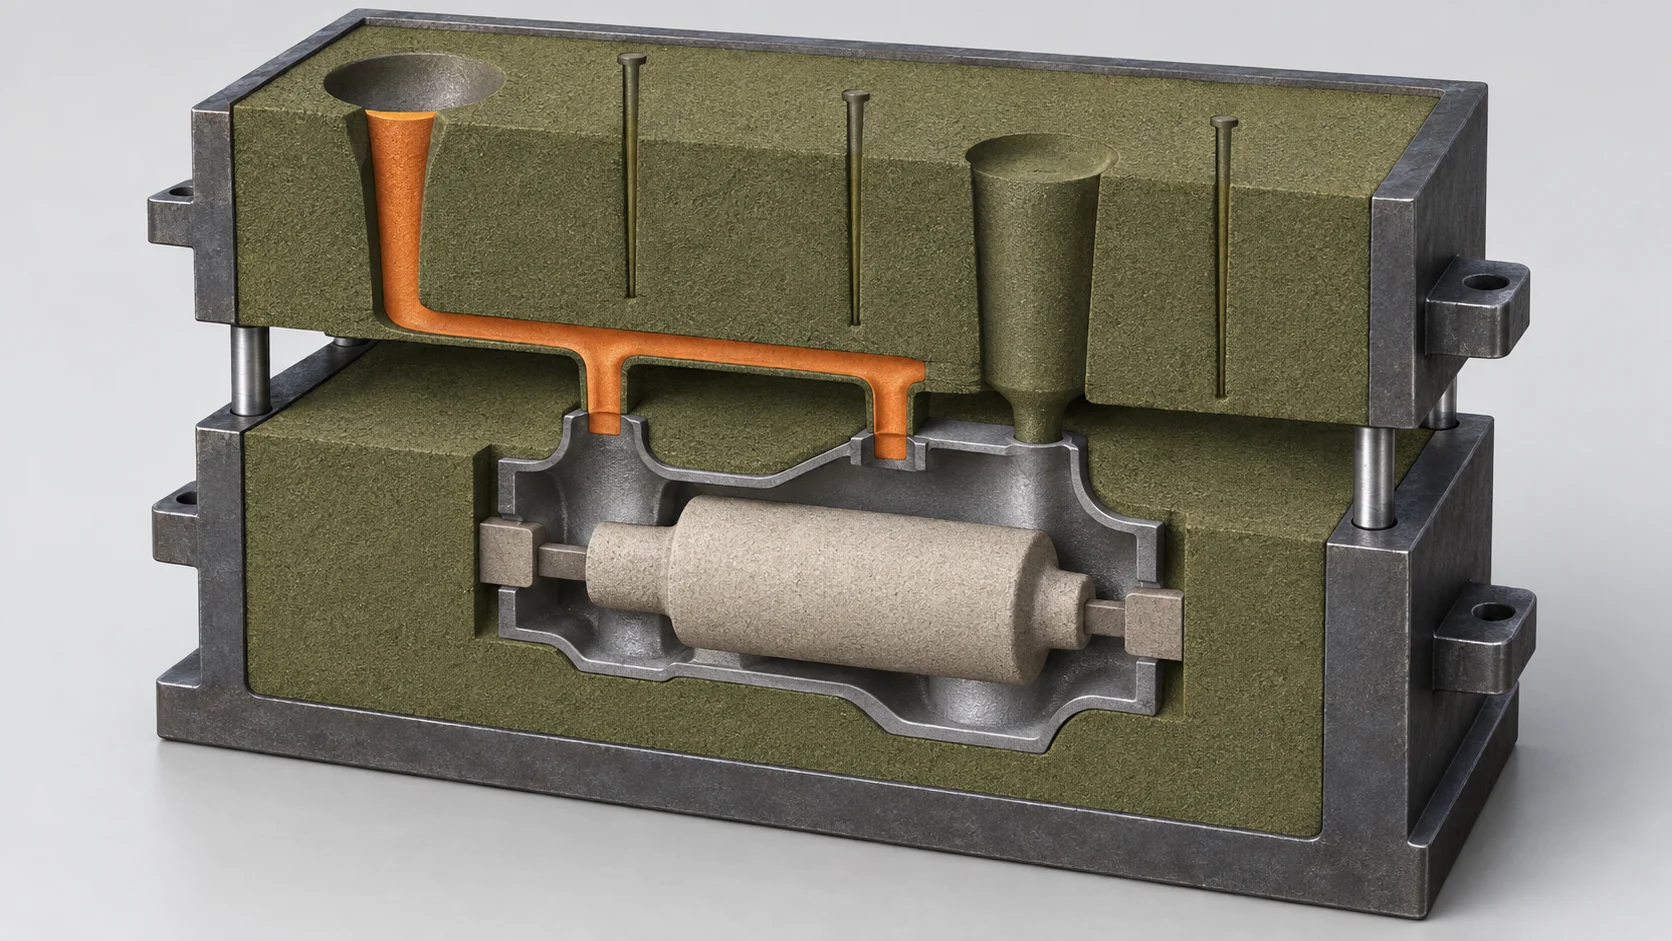
Литейная форма похожа на отрицательное изображение будущей отливки. Там, где в форме оставлена полость, появится металл. Ошибка в разъёме, литниковом канале, знаке стержня или плотности смеси после заливки уже не исчезнет — она перейдёт в отливку.
Формовщик литейного производства изготавливает, собирает и подготавливает формы к заливке в соответствии с технологической документацией. На ручном участке он выполняет больше операций самостоятельно. На механизированной линии контролирует оснастку, работу машины, качество полуформ и правильность сборки. На автоматической линии часть функций распределена между операторами, наладчиками, лабораторией смеси и контролёрами.
Точное наименование должности зависит от процесса и организации производства: формовщик ручной формовки, формовщик машинной формовки, оператор формовочной линии. В ЛГМ и ЛВМ сходные по смыслу операции могут выполнять работники с другими названиями профессий.
Где заканчивается ответственность формовщика
Формовщик отвечает за выполнение операций по утверждённой технологии и не должен самостоятельно менять состав смеси, расположение литников, количество выпоров, марку покрытия или время отверждения. Такие изменения относятся к технологическому процессу и требуют решения технолога.
Лаборатория или ответственное подразделение подтверждает свойства смеси. Наладчик отвечает за исправность и настройку оборудования в пределах своих полномочий. Плавильщик — за подготовку расплава. Контролёр — за предусмотренный контроль. Однако формовщик обязан не передавать форму на следующую операцию, если видит повреждение, загрязнение полости, неверно установленный стержень или другое несоответствие.
Хорошая форма не создаётся одной операцией. Её качество складывается из исправной оснастки, стабильной смеси, правильного уплотнения, аккуратного извлечения модели, установки стержней и точной сборки.
До начала формовки проверяют не только смесь
- Задание и технологическую карту: номер детали, сплав, тип формы, оснастку, стержни, фильтры, холодильники и способ крепления.
- Модель и модельную плиту: чистоту, отсутствие повреждений, состояние уклонов, знаков, литниковых элементов и креплений.
- Опоки: соответствие размера, чистоту плоскостей разъёма, исправность штырей, втулок, цапф и замков.
- Смесь: разрешение лаборатории или показания системы контроля, отсутствие посторонних включений и соответствие маршруту подачи.
- Машину: ограждения, блокировки, рабочую зону, давление энергоносителей и готовность оснастки по сменному регламенту.
- Стержни и закладные элементы: маркировку, целостность, состояние покрытия и срок выдержки, если он установлен технологией.
Сырая песчано-глинистая смесь содержит технологически заданную влагу. Поэтому требование «форма должна быть совершенно сухой» для ПГС неверно. Опасны свободная вода, мокрые посторонние предметы и отклонение влажности от рецептуры. Для ХТС, ЛГМ и ЛВМ требования будут другими.
Как появляется готовая песчаная форма
- Устанавливают оснастку. Модельную плиту и опоку позиционируют и закрепляют по принятой схеме.
- Подают подготовленную смесь. Количество и способ заполнения должны обеспечивать последующее равномерное уплотнение.
- Уплотняют полуформу. Способ зависит от линии: ручная набивка, встряхивание, прессование, гидропневматическое или мультиконтактное уплотнение.
- Удаляют избыток и выполняют предусмотренные операции. Поверхность выравнивают, при необходимости формируют вентиляционные каналы и элементы литниковой системы.
- Извлекают модель. Полость должна сохранить кромки, уклоны и мелкие элементы без отрыва смеси.
- Осматривают и доводят полуформу. Допустимость ремонта и применяемый состав устанавливает технологическая инструкция.
- Ставят стержни, фильтры, холодильники и втулки. Каждый элемент занимает заданное положение и не должен смещаться при закрытии.
- Собирают форму. Полуформы совмещают по направляющим, закрывают и закрепляют предусмотренным способом.
- Маркируют и передают на заливку. Форма получает идентификацию, а результат контроля фиксируют по правилам предприятия.
Механизированная формовка в ПГС
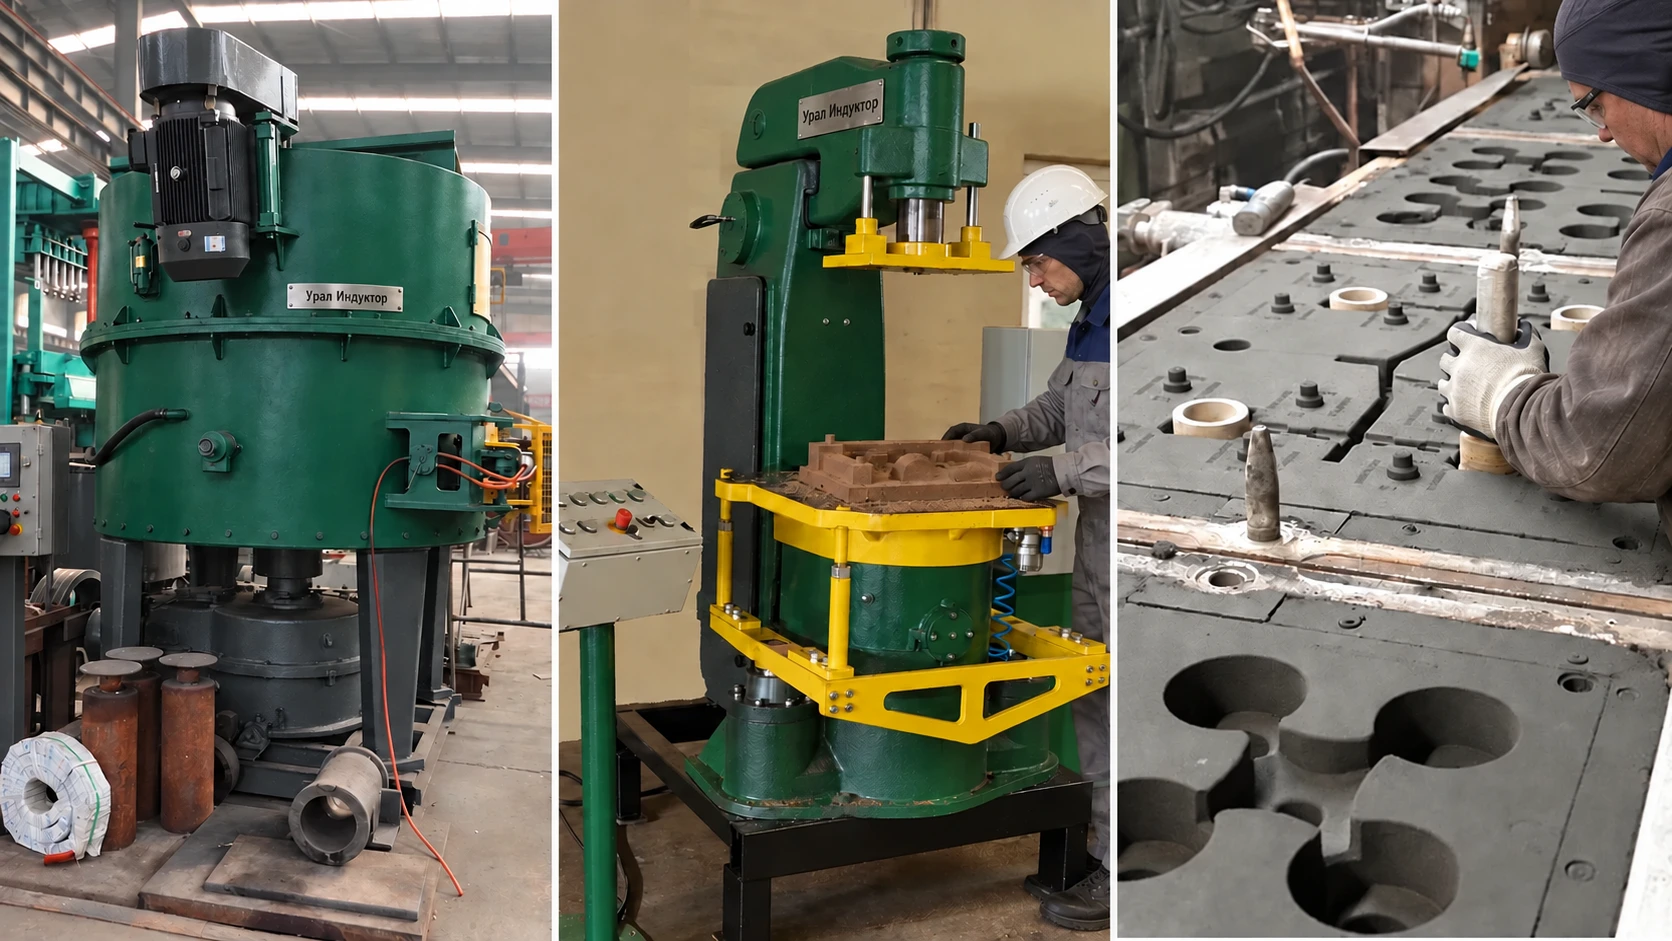
На участке ПГС формовочная машина — только один узел. Сначала оборотную и свежую составляющие дозируют и перемешивают. Затем подготовленная смесь поступает к формовке, а после заливки, охлаждения и выбивки возвращается через отделение комьев, просев, магнитную сепарацию и охлаждение.
В линейке оборудования ПГС «УралИндуктор» этот маршрут представлен чашечными и вихревыми смесителями, формовочными машинами УИФ‑14 и УИФ‑0806, охладителем, полигональным ситом, дроблением комьев и магнитным сепаратором. Состав линии выбирают по опоке, программе выпуска, свойствам смеси и принятой технологии.
Актуальная товарная страница описывает УИФ‑14 как серию для отдельной формовки верхней и нижней полуопоки с уплотнением микровстряской и пружинно-пневматической системой. Мультиконтактная УИФ‑0806 использует наборную верхнюю плиту из 48 независимых элементов. Это не отменяет контроля смеси и оснастки: машина воспроизводит заданный режим, но не исправляет нестабильное сырьё или повреждённую модель.
Работа формовщика меняется вместе с технологией
| Процесс | Что образует форму | На что особенно смотрит оператор |
|---|---|---|
| ПГС | Сырая смесь песка, глинистого связующего, воды и технологических добавок | Состояние смеси, заполнение опоки, равномерность уплотнения, извлечение модели и сборка |
| ХТС | Песок с жидким связующим и отвердителем, твердеющий без печного обжига | Температура песка, точность дозирования, живучесть смеси, время отверждения и очистка смесителя |
| ЛГМ | Сухой несвязанный песок вокруг газифицируемой модели; в рассматриваемой вакуумной линии — с разрежением | Целостность модели и покрытия, послойное заполнение, виброуплотнение, вакуум и подготовка опоки |
| ЛВМ | Многослойная керамическая оболочка вокруг выплавляемого модельного блока | Качество восковой модели, суспензии и обсыпки, сушка слоёв, депарафинизация и прокалка оболочки |
Называть всех работников этих участков формовщиками было бы неточно. В ЛГМ и ЛВМ операции часто разделены между изготовлением моделей, нанесением покрытия, формовкой опоки, сушкой и подготовкой оболочек. Общий принцип один: оператор должен понимать, какой параметр его операции станет свойством будущей формы.
Что действительно контролируют у формы
Свойства смеси обычно контролируют на стандартных образцах и приборах, а не «на глаз». На форме могут проверять твёрдость поверхности, размеры, положение элементов и другие параметры, предусмотренные технологической картой. Изменение цвета или поведения смеси даёт повод провести проверку, но не заменяет измерения.
Недоуплотнённая форма может осыпаться, размываться потоком и искажать геометрию. Избыточное или неравномерное уплотнение способно ухудшить отвод газов, затруднить выбивку и создать разброс свойств по объёму. Универсального значения плотности для всех деталей не существует.
Форма влияет на брак, но не каждый дефект начинается у формовщика
| Признак на отливке | Что проверяют в формовке | Какие ещё причины исключают |
|---|---|---|
| Пригар или трудноудаляемая смесь | Материал формы и покрытия, уплотнение, состояние поверхности | Температуру заливки, химический состав, металлостатический напор |
| Газовые раковины | Влажность, газотворность, вентиляцию, стержни и просушку покрытий | Газонасыщенность расплава, режим раскисления и заливки |
| Песчаные включения | Осыпание полости, повреждение кромок, чистоту, крепление стержня | Размыв струёй, шлак, состояние ковша и фильтра |
| Смещение или разностенность | Направляющие, сборку полуформ, знаки и фиксацию стержней | Деформацию модели, оснастки и самой отливки при охлаждении |
| Недолив или спай | Проходимость литников, чистоту каналов, целостность фильтра | Температуру и жидкотекучесть металла, скорость заливки, массу порции |
| Ужимина или поверхностное вздутие | Свойства и уплотнение смеси, состояние поверхности формы | Тепловой режим, геометрию детали и движение металла |
Таблица задаёт направление расследования, а не готовый диагноз. Дефект разбирают по маршруту конкретной формы и плавки: номер смеси, машина, оснастка, стержни, время изготовления, состав и температура металла, заливка и охлаждение.
Формовщик и плавильщик работают над одной отливкой
Плавильщик индукционной печи подтверждает готовность расплава. Формовочный участок — готовность формы. Между ними согласуют очередность, маркировку, время подачи, массу металла и особенности заливки.
Форма не должна ждать заливку дольше времени, установленного технологией, если её свойства меняются при выдержке. Расплав не следует выдерживать только потому, что форма не подготовлена. Для ХТС важны сроки после смесеприготовления и сборки, для ЛГМ — устойчивость вакуума, для ЛВМ — состояние и температура оболочки. Эти интервалы закрепляют в технологическом процессе.
Нельзя исправлять несогласованность «на ходу». Если форма повреждена, перепутана или не подтверждена, её не передают под заливку ради выполнения плана. Если металл вышел за допустимый режим, решение принимает ответственный технологический персонал.
Основные риски формовочного участка
- Пыль формовочных материалов. Сухой песок, выбивка и очистка могут создавать респирабельную пыль. Работают аспирация, уборка установленным способом и предусмотренные средства защиты.
- Связующие и катализаторы. Для ХТС и стержневых процессов учитывают паспорта безопасности веществ, вентиляцию и порядок обращения с реагентами.
- Движущиеся механизмы. Опоки, прессовые узлы, кантователи и захваты создают зоны защемления. Ограждения и блокировки не обходят.
- Подъём и перемещение. Строповку опок, моделей и стержней выполняют разрешёнными приспособлениями; под поднятым грузом не работают.
- Соседство с расплавом. Перед заливкой исключают свободную воду, посторонние предметы и нахождение людей в опасной зоне.
- Шум и вибрация. Встряхивающие машины, выбивка и транспорт требуют предусмотренной защиты и технического контроля.
Уборка струёй сжатого воздуха способна поднимать мелкую пыль и переносить её в зону дыхания. Конкретный способ уборки, средства защиты и контроль воздуха устанавливает предприятие на основе оценки рисков и требований к процессу.
Как выглядит рабочая смена формовщика
- Приём задания. Формовщик получает программу, документацию, оснастку и сведения о состоянии оборудования.
- Подготовка места. Проверяет машину, инструмент, опоки, модельные комплекты и маршрут смеси.
- Изготовление первой формы. Первый результат контролируют особенно внимательно; при необходимости подтверждают настройку с технологом и контролёром.
- Серийная работа. Оператор следит за повторяемостью цикла, состоянием полости, оборудования и поступающей смеси.
- Сборка и передача. Ставит стержни и другие элементы, закрывает, крепит, маркирует и передаёт формы.
- Реакция на отклонение. Останавливает процесс в пределах полномочий, сохраняет проблемную форму и сообщает фактические признаки.
- Завершение смены. Сдаёт оснастку, фиксирует выпуск, брак и замечания, участвует в установленной уборке и обслуживании.
На хорошем участке журнал не ограничивается записью «норма». Полезны номер оснастки, партия смеси, машина, время, выявленное отклонение и решение. Эти данные связывают дефект готовой отливки с реальным производственным циклом.
Оборудование помогает повторять технологию
В разделе стержневых и формовочных машин представлены решения для сырых форм, безопочной формовки, горячего и холодного ящика. Последовательность подготовки смеси, работы стержневого ящика и контроля раскрыта в материале об изготовлении литейных стержней. Для полного участка дополнительно нужны смесеприготовление, транспорт, регенерация, аспирация, выбивка и последующая дробемётная очистка отливок.
Практический опыт поставок
В каталоге реализованных объектов «УралИндуктор» указаны, в частности, поставка формовочной машины УИФМ‑600 с пусконаладкой в Москву в 2018 году и поставка УИФ‑148 в Забайкальский край в 2020 году. Эти примеры показывают, что формовочная машина рассматривается как часть производственного маршрута, а не изолированный пресс.
Другие комплектации собраны в разделе проектов. Опыт эксплуатации оборудования можно посмотреть в отзывах заказчиков.
Автоматизация снимает тяжёлые и повторяющиеся операции, но не отменяет понимания процесса. Оператору всё равно нужно распознать повреждённую полость, неверный стержень, изменение смеси и отклонение цикла раньше, чем форма попадёт под металл.
Ответы инженера
Формовщик и стерженщик — одна профессия?
Не обязательно. Формовщик изготавливает и собирает форму, стерженщик — стержни, образующие внутренние полости отливки. На небольшом производстве функции могут совмещаться, но технологически это разные операции.
Можно ли оценить смесь рукой?
Опытный работник заметит резкое изменение, но решение принимают по установленным показателям и контролю. Ощущение влажности или пластичности не заменяет лабораторные измерения.
Чем машинная формовка лучше ручной?
Она повышает повторяемость и производительность, облегчает труд и позволяет встроить контроль в цикл. Ручная формовка остаётся востребованной для единичных, крупных или сложных работ, где автоматизация экономически не оправдана.
Отвечает ли формовщик за все дефекты отливки?
Нет. Качество зависит от модели, смеси, формы, стержней, расплава, литниково-питающей системы, заливки, охлаждения и последующих операций. Ответственность определяют по фактической причине и документации.
Можно ли одной машиной работать с ПГС и ХТС?
Это разные процессы с разными требованиями к смесеприготовлению, заполнению, уплотнению или отверждению и очистке. Возможность применения конкретной машины подтверждают её назначение и проект участка.
Нужно подобрать формовочное оборудование?
Пришлите чертёж отливки, сплав, размеры опок, программу выпуска, используемую смесь и описание действующего участка. Инженеры «УралИндуктора» предложат состав оборудования и перечень данных для расчёта.