
Литьё по газифицируемым моделям: где решается качество отливки
В ЛГМ модель не вынимают из формы. Она остаётся в сухом песке и уступает место металлу прямо во время заливки. Звучит просто, но результат зависит от согласованной работы модели, покрытия, песка, вакуума и потока расплава.
- Что называют ЛГМ
- ЛГМ, ЛВМ и V-процесс
- Полный технологический маршрут
- Как получают модель
- Покрытие и сушка
- Формовка сухим песком
- Примеры моделей и формовки
- Вакуум и заливка
- Разгрузка опоки и возврат песка
- Что контролирует лаборатория
- Дефекты и причины
- Как подобрать линию
- Безопасность участка
- Ответы инженера
Модель остаётся в форме до прихода металла
Литьё по газифицируемым моделям (ЛГМ), или lost foam casting, — процесс с разовой моделью из вспененного полимера. Модель покрывают огнеупорным газопроницаемым составом, помещают в опоку, окружают сухим несвязанным песком и оставляют внутри до заливки.
Горячий металл разрушает и вытесняет материал модели, постепенно занимая её объём. Покрытие отделяет металл от песка, сохраняет поверхность будущей отливки и пропускает продукты разложения модели. Сухой песок поддерживает тонкий слой покрытия снаружи, а разрежение помогает удерживать форму и организовать отвод газов.
Главное достоинство процесса — возможность получать сложную геометрию без обычного разъёма формы и, во многих случаях, без отдельных стержней. Но отливка повторит не только полезный контур, а также вмятину, неплотный клеевой шов или деформацию модельного блока. В ЛГМ качество металла начинается с качества пенополистирольной модели.
ЛГМ нельзя путать с ЛВМ, полной формой и V-процессом
| Процесс | Что происходит с моделью | Чем удерживается форма |
|---|---|---|
| ЛГМ, lost foam | Вспененная модель остаётся в опоке и разрушается при заливке. | Сухой несвязанный песок и уплотнение; в рассматриваемой линии также вакуум. |
| ЛВМ, lost wax | Восковую модель удаляют из керамической оболочки до заливки. | Многослойная прокалённая керамическая оболочка. |
| Полная форма, full mould | Полимерная модель также остаётся до заливки. | Возможна формовочная смесь со связующим; это не обязательно сухой песок ЛГМ. |
| V-процесс | Многоразовую модель извлекают до заливки. | Сухой песок герметизируют плёнкой и удерживают вакуумом. |
| ПГС или ХТС | Модель извлекают, затем собирают форму. | Глинистое либо химическое связующее в песке. |
Различие определяет состав всей линии. Для рассматриваемой вакуумной линии ЛГМ нужны модельный участок, покрытие и сушка, вакуумные опоки, многоосное виброуплотнение и контур сухого песка. Набор оборудования обычной формовочной линии нельзя просто дополнить вакуумным насосом.
От гранулы до отливки: двенадцать связанных операций
- Анализ детали. Определяют сплав, положение отливки, направление заполнения, припуски, усадку, модельные разъёмы и литниково-питающую систему.
- Предвспенивание. Гранулы EPS или другого утверждённого модельного материала доводят паром до установленной плотности.
- Дозревание гранул. Давление внутри ячеек выравнивается, удаляется часть влаги и стабилизируются свойства сырья.
- Получение модели. Серийные модели формуют в алюминиевой пресс-форме; единичные и крупные заготовки можно вырезать на станке с ЧПУ.
- Стабилизация модели. После формования модель выдерживают до стабильных размеров и влажности.
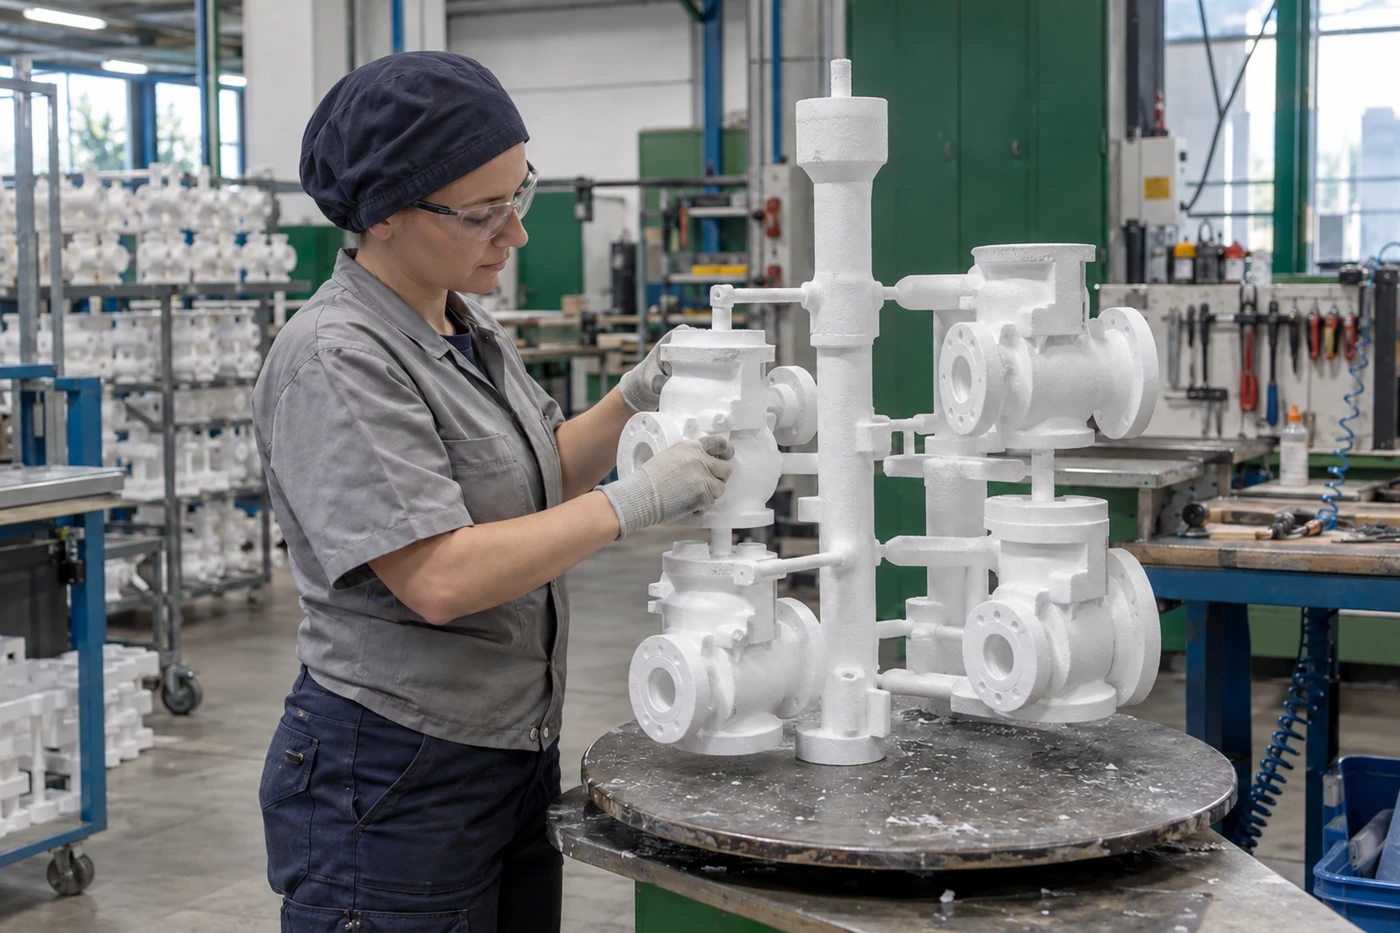
- Сборка блока. Части модели и литниковые элементы соединяют клеем, не оставляя наплывов и открытых щелей.
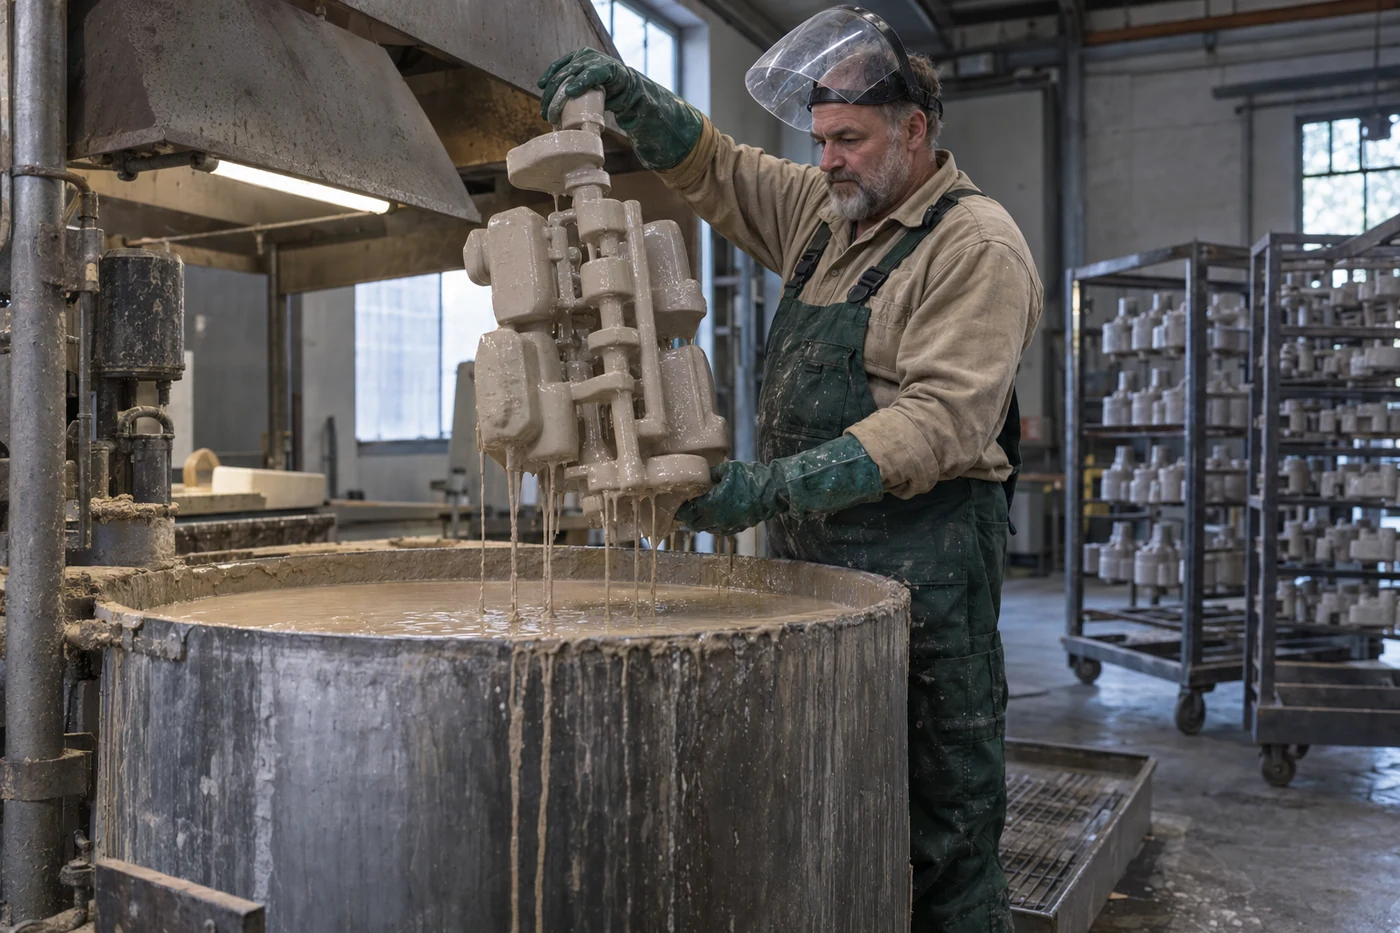
- Покрытие. Блок погружают, обливают или окрашивают огнеупорной суспензией с заданной вязкостью и газопроницаемостью.
- Сушка. Покрытие полностью высушивают, не перегревая и не деформируя модель.
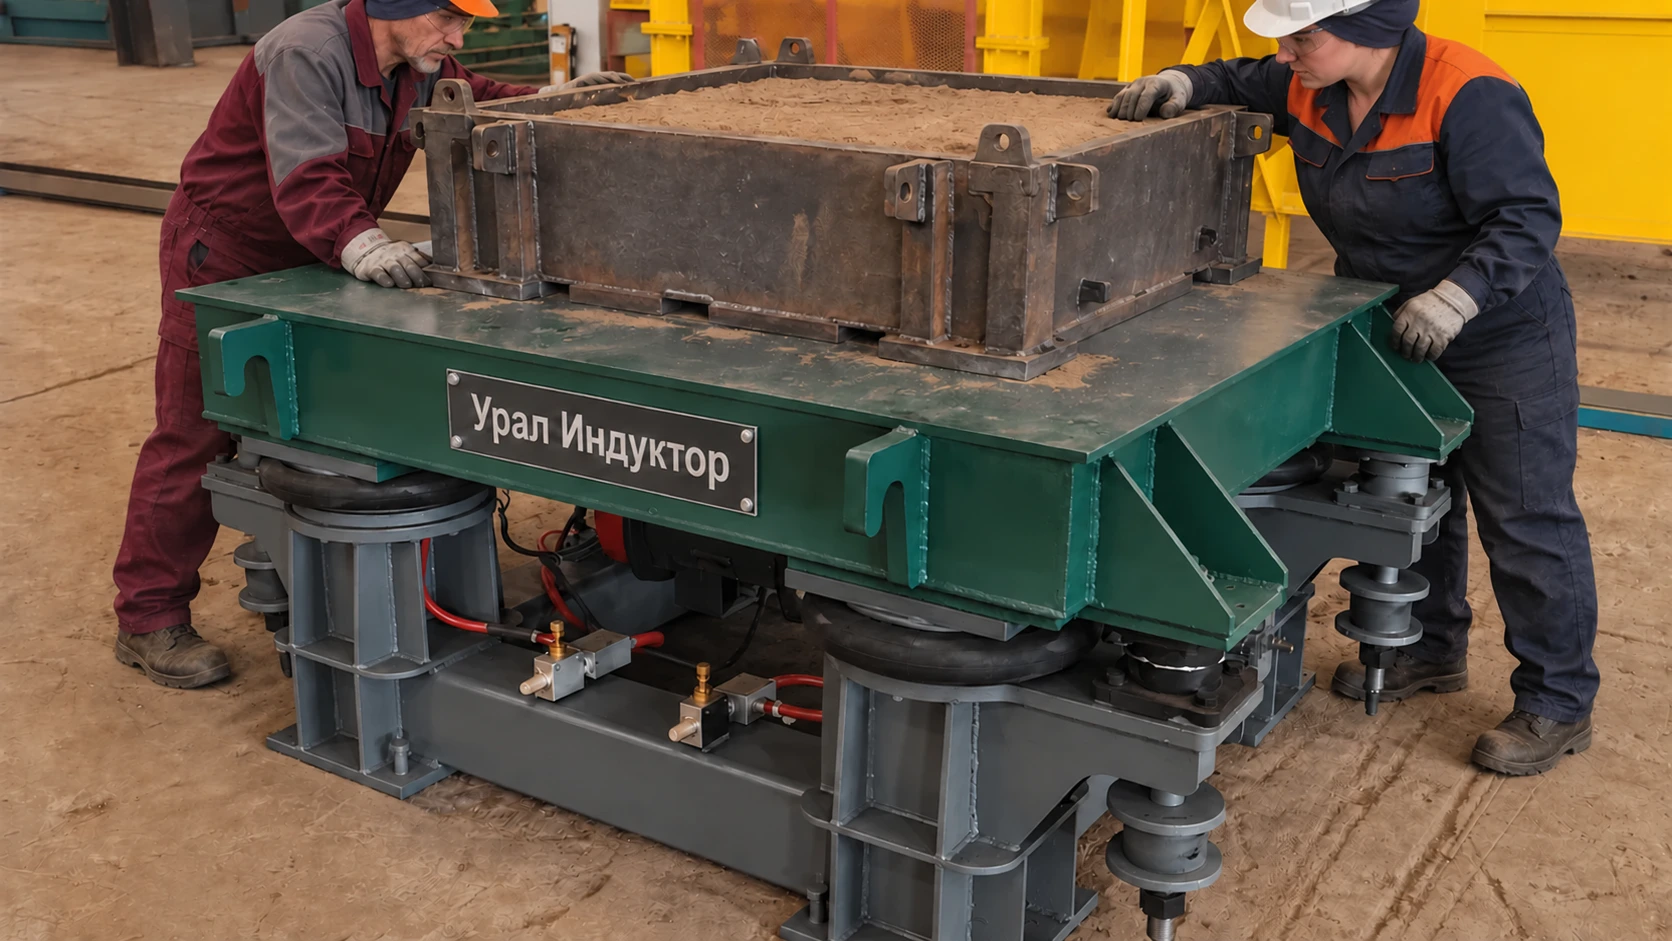
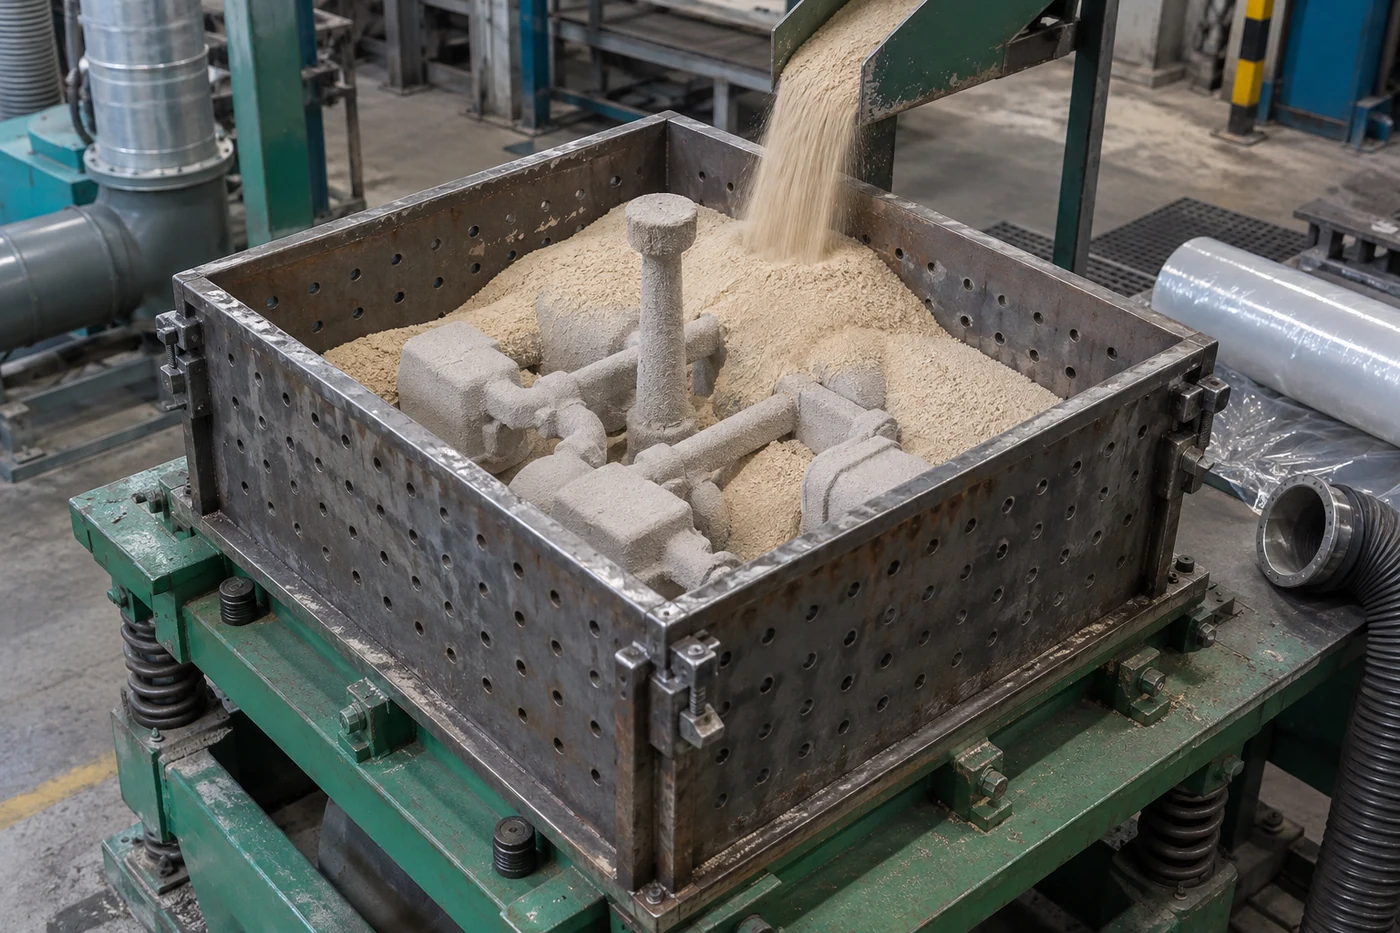
- Формовка. Блок устанавливают в опоку, послойно засыпают сухим песком и уплотняют вибрацией.
- Вакуумирование и заливка. Проверяют герметичность, включают рабочий режим разрежения и заливают металл по технологической карте.
- Охлаждение и разгрузка. Вакуум удерживают предусмотренное картой время, затем опоку кантуют над приёмной решёткой.
- Финишные операции. Отделяют литники, очищают поверхность, выполняют термообработку, контроль и механическую обработку, если они требуются.
Плотность модели — это компромисс, а не максимальное значение
Модель должна быть достаточно прочной, чтобы пережить извлечение из пресс-формы, сборку, окраску и виброуплотнение. Одновременно лишняя масса полимера означает больше продуктов разложения перед фронтом металла. Поэтому целевую плотность назначают под сплав, толщину стенки, конструкцию модели и способ формования.
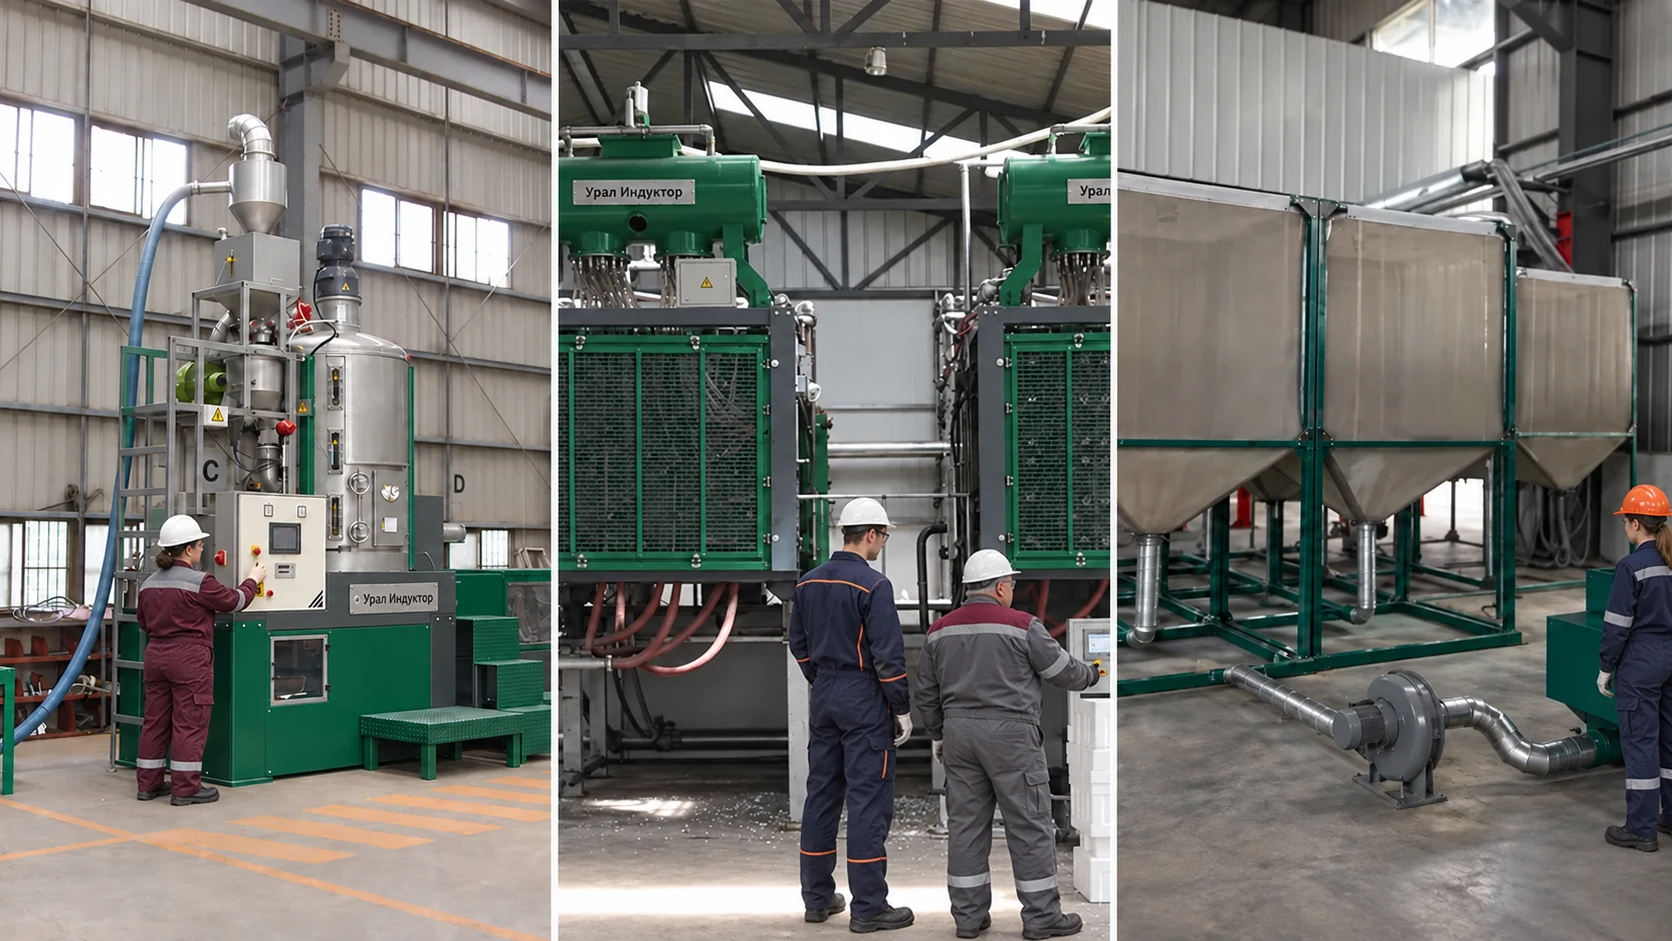
Предвспениватель УИ-П-45 имеет паспортную производительность 60–80 кг/ч и диапазон плотности после вспенивания 18–30 кг/м³. Эти числа характеризуют оборудование, но не заменяют технологическую карту конкретной отливки.
Для серийной продукции применяют пресс-автоматы УИ-П: гранулы загружаются в оснастку, повторно расширяются паром и спекаются. Линейка включает пять типоразмеров с максимальным размером формы от 800 × 730 до 1480 × 1180 мм. Резка нагретой струной удобна для опытных, единичных и крупногабаритных моделей, но качество поверхности и точность сборки всё равно проверяют до нанесения покрытия.
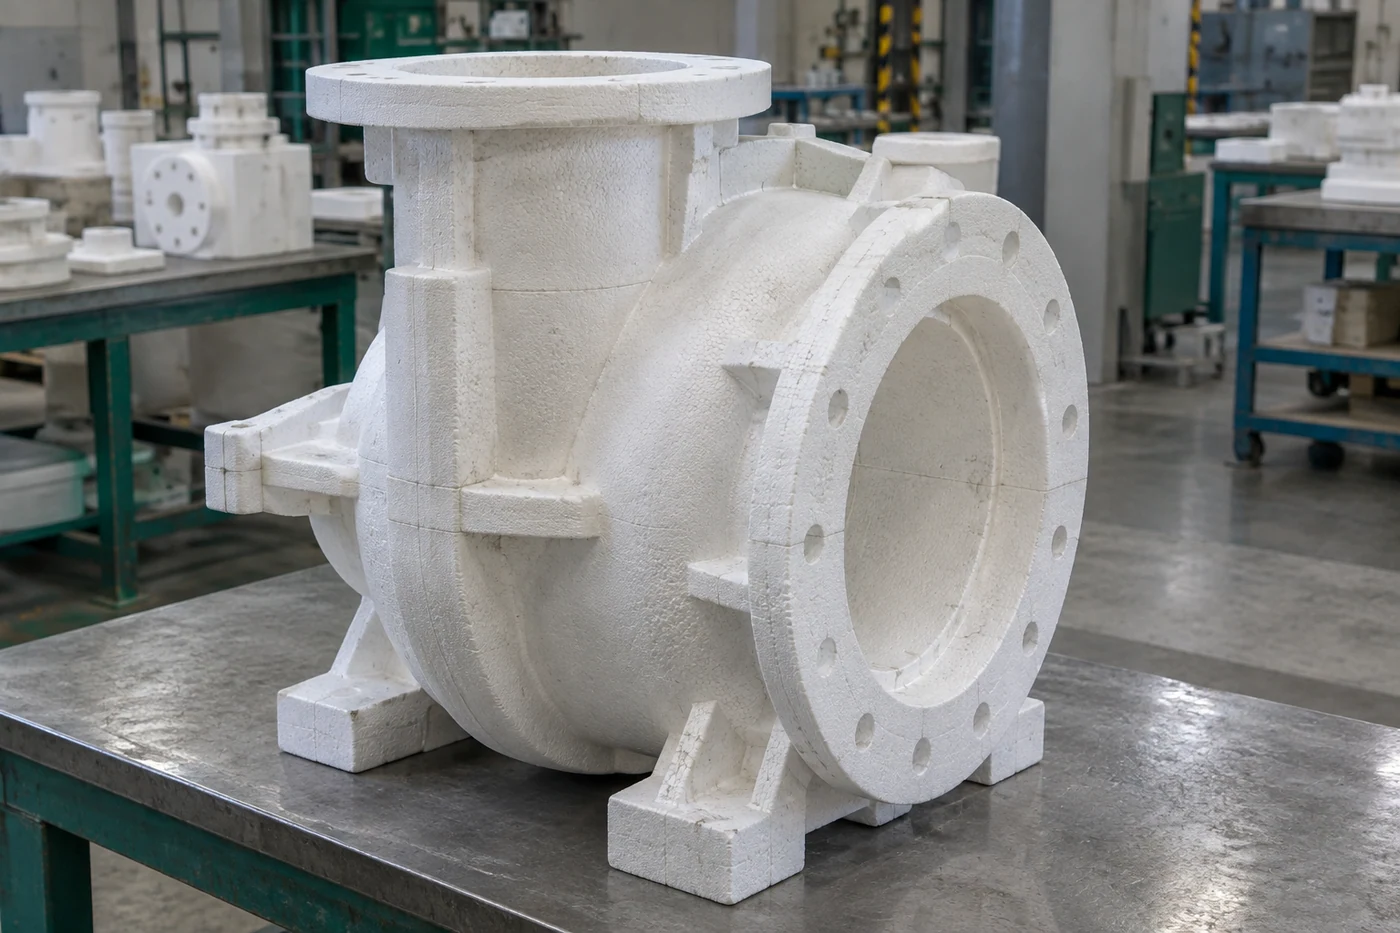
Модель — полноценная технологическая заготовка. Её контролируют по массе, геометрии, качеству спекания ячеек, влажности, состоянию поверхности и клеевых соединений. Фраза «это всего лишь пенопласт» почти всегда заканчивается дорогим поиском причин брака уже после заливки.
Покрытие одновременно тормозит металл и выпускает газы
Огнеупорное покрытие должно закрыть модель сплошным слоем, противостоять проникновению металла и при этом пропустить продукты разложения полимера. Если слой слишком плотный или плохо проницаемый, газ задерживается у фронта металла и заполнение замедляется. Если слой слабый, неоднородный или имеет непрокрасы, возрастает риск пригара, проникновения металла в песок и повреждения поверхности.
Вязкость суспензии, плотность, температура, время стекания и состояние перемешивания проверяют по принятой методике. Красомешалка RC-5 поддерживает активное перемешивание и может последовательно работать с несколькими ёмкостями. Однако качество слоя определяет не название машины, а стабильность состава, способ нанесения и полная сушка.
Сушильная зона должна удалять влагу из покрытия и модели без коробления. Время выдержки не назначают «по часам вообще»: оно зависит от толщины слоя, конфигурации блока, температуры, относительной влажности и движения воздуха. К заливке допускают только полностью высушенный блок.
Песок должен заполнить полости, не сломав модель
В ЛГМ используют сухой свободносыпучий песок без обычного связующего. Его зерновой состав, форма зерна, содержание пылевидной фракции, влажность и температура влияют на подвижность, газопроницаемость и качество поверхности.
Песок подают слоями, а режим вибрации меняют по этапам заполнения. Полости модельного блока ориентируют так, чтобы песок мог войти в них под действием тяжести и вибрации: на заполнение восходящих узких каналов одной силой тяжести рассчитывать нельзя; ориентацию модели и режим виброуплотнения проверяют на пробной формовке. Слишком слабая вибрация оставляет рыхлые зоны, слишком сильная способна деформировать модель, разрушить клеевой шов или вызвать неравномерную плотность.
Трёхмерный вибростол УИ-ВБ-5 передаёт колебания по трём пространственным осям; размер стола составляет 1500 × 1500 мм, грузоподъёмность — 5 т. Рядом с ним работает вакуумная опока серии УИ-О. Каталог содержит 13 базовых размеров — от 600 × 600 × 600 до 2500 × 2000 × 2000 мм.
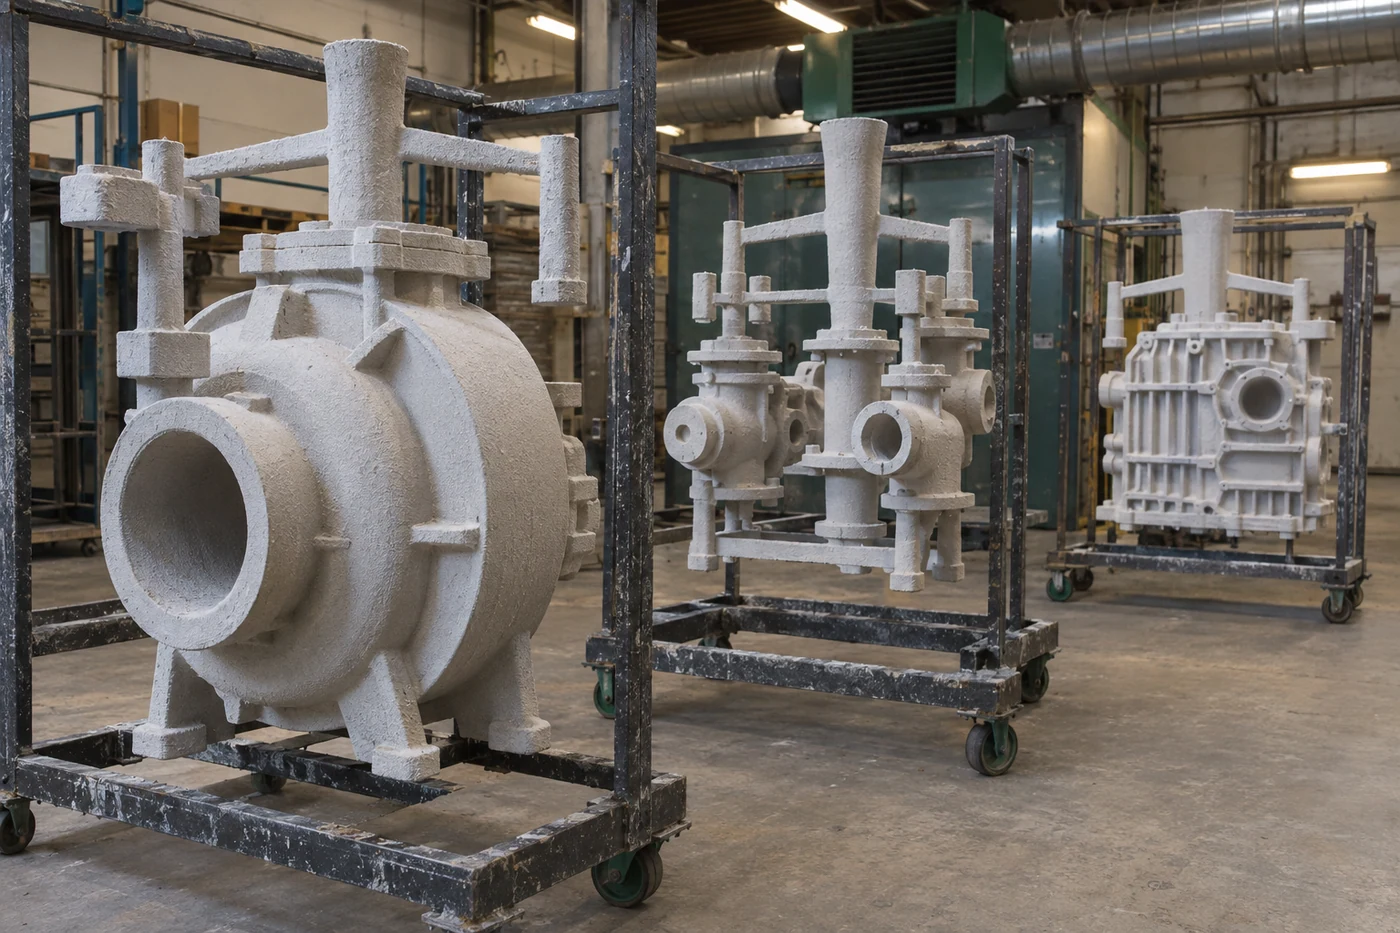
От модели до заполненной опоки: примеры операций ЛГМ
На фотографиях показаны разные стадии белого и формовочного участков. Они помогают увидеть последовательность процесса, но не задают универсальную конструкцию модельного блока или режим вибрации: эти решения принимают под конкретную отливку.
Вакуум поддерживает форму, но не исправляет неверную технологию
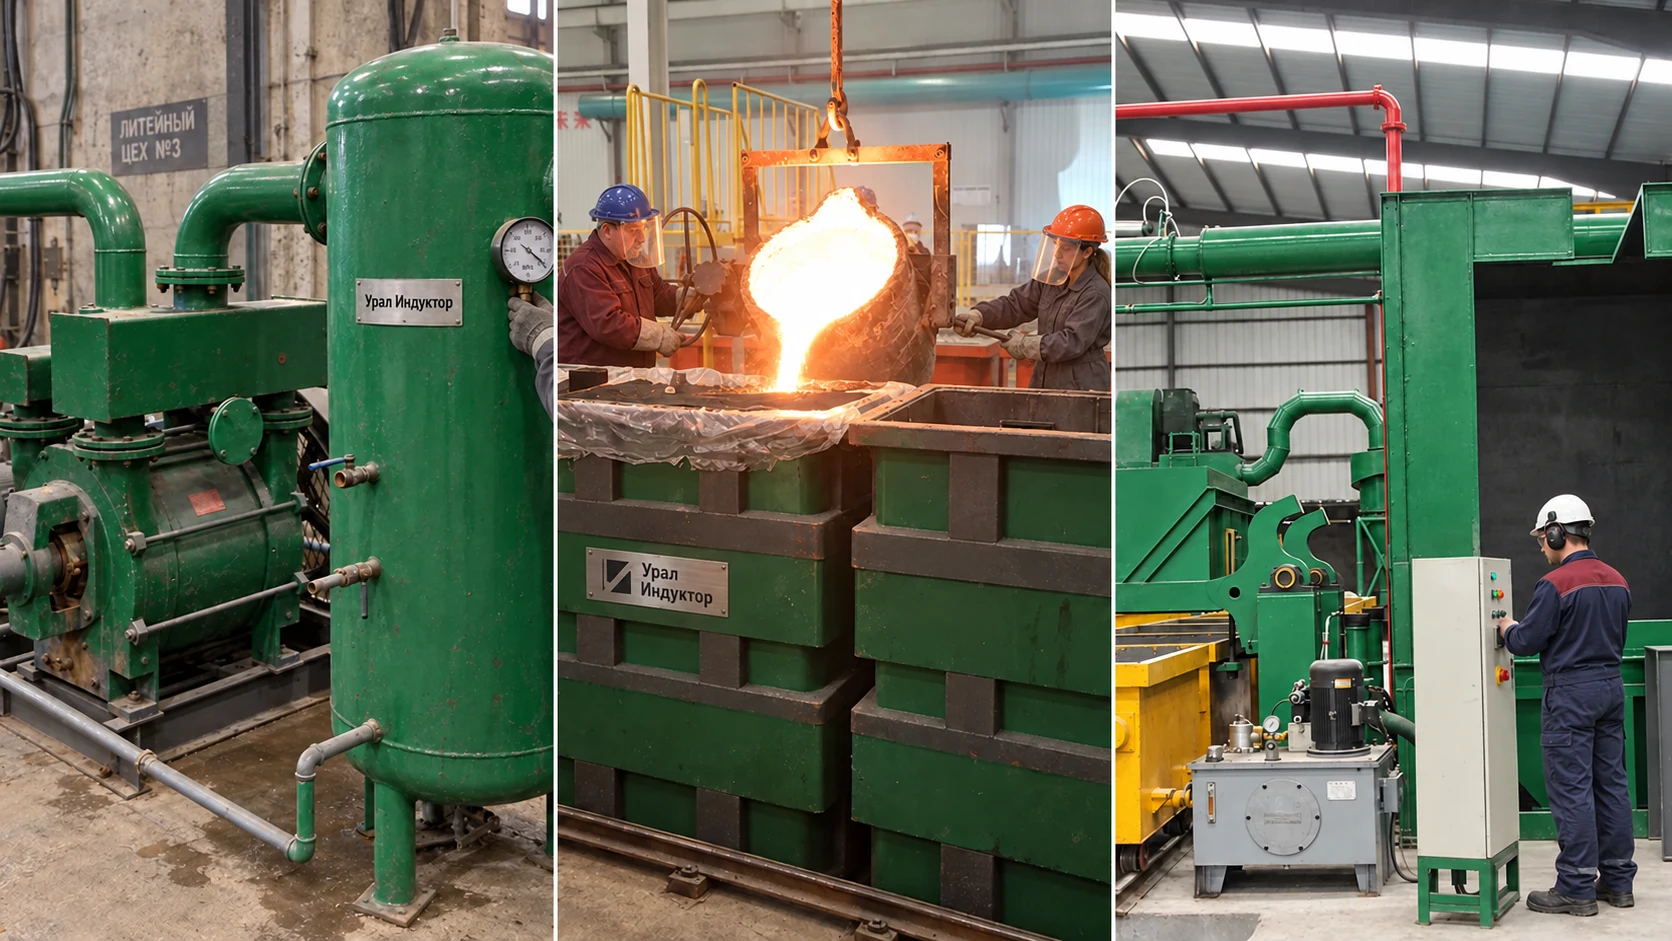
Перед заливкой проверяют соединения, арматуру, состояние сеток вакуум-проводов, герметичность опоки и фактическое разрежение. Рабочую уставку назначает технолог по результатам испытаний. Максимальное разрежение −0,1 МПа, указанное для систем УИ-СК, является характеристикой оборудования, а не универсальным режимом заливки.
Скорость заполнения определяется не одним вакуумом. На неё одновременно влияют температура и металлостатический напор расплава, площадь сечений литников, плотность и качество спекания модели, клеевые швы, проницаемость покрытия и песка. Увеличение разрежения без разбора причин может изменить поток металла, усилить проникновение в песок или замаскировать негерметичность.
Для чугуна, стали и цветных сплавов применяют разные модельные материалы, покрытия, литниковые схемы и режимы. Подготовку расплава рассматривают отдельно в статье об индукционной плавке металлов.
На разгрузке песок отделяют от отливки и возвращают в оборот
После предусмотренной выдержки опоку перемещают к разгрузочному посту. Кантователь фиксирует корпус и наклоняет его над приёмной решёткой. Сухой несвязанный песок проходит через решётку в закрытый транспортный тракт, а отливка или модельный куст остаётся сверху для отдельного удаления краном либо манипулятором.
Это не та же операция, что выбивка формы из ХТС. В песке ЛГМ нет химического связующего, которое нужно разрушать механической регенерацией. Но возврат всё равно требует удаления металлических включений, комков покрытия и пыли, контроля зернового состава, просева и охлаждения. Горячий песок нельзя без проверки возвращать к пенополистирольным моделям: он способен размягчить или деформировать их ещё до заливки.
Производительность транспортёров, сит, охладителя, элеватора и бункеров рассчитывают по пиковой массе песка при разгрузке одной опоки, а не только по среднему часовому выпуску отливок. При разных сплавах и покрытиях предусматривают правила разделения потоков и лабораторного контроля.
Контроль строят вокруг модели, покрытия, песка и заливки
| Объект | Что фиксируют | Почему это важно |
|---|---|---|
| Вспенённые гранулы | Насыпную плотность, однородность, выдержку и состояние сырья. | Определяют массу и способность гранул равномерно заполнить оснастку. |
| Модель | Массу, размеры, спекание ячеек, влажность, повреждения и клеевые швы. | Каждое отклонение может повториться на отливке или изменить газообразование. |
| Покрытие | Плотность или вязкость по методике, толщину слоя, сплошность и остаточную влажность. | Покрытие управляет контактом металла с песком и выходом продуктов разложения. |
| Песок | Зерновой состав, пыль, влажность, температуру и загрязнения. | Влияет на заполнение полостей, газопроницаемость и устойчивость формы. |
| Формовка | Массу засыпки, последовательность, режимы вибрации и плотность в контрольных точках. | Рыхлая зона меняет опору покрытия и условия движения газов. |
| Вакуум и заливка | Герметичность, разрежение во времени, температуру металла, массу и длительность заливки. | Позволяет отличить проблему формы от проблемы расплава и потока. |
Для поиска причин брака параметры связывают с номером модельного блока, партией гранул и покрытия, опокой, плавкой и временем заливки. Один замер вакуума или фотография дефекта без этой истории редко дают надёжный ответ.
Дефект ЛГМ рождается на границе нескольких процессов
| Признак | Что проверить на участке ЛГМ | Что проверить дополнительно |
|---|---|---|
| Непролив, холодный спай | Плотность модели, проницаемость покрытия, сечение литников, температуру песка и стабильность вакуума. | Температуру и жидкотекучесть расплава, длительность заливки и теплопотери ковша. |
| Складки и следы пиролиза | Спекание модели, клеевые швы, толщину и проницаемость покрытия, отвод газов. | Схождение фронтов металла, литниковую систему и темп заливки. |
| Блестящий углерод на чугуне | Материал и плотность модели, газоотвод, тип покрытия, количество клея. | Химию чугуна, модифицирование и направление заполнения. |
| Газовая пористость | Влажность модели и покрытия, непросушенные участки, герметичность и загрязнение песка. | Газосодержание расплава, подготовку ковша и турбулентность потока. |
| Пригар, шероховатость, прорыв металла | Непрокрасы, трещины покрытия, недостаточную сухую прочность и рыхлые зоны песка. | Температуру металла, напор и химическое взаимодействие со слоем покрытия. |
| Коробление и отклонение размеров | Стабилизацию модели, обращение с блоком, опору песка и чрезмерную вибрацию. | Усадку сплава, конструкцию детали, питание и режим охлаждения. |
| Обвал или смещение формы | Уплотнение, утечку вакуума, состояние сеток, соединений и момент отключения системы. | Металлостатический напор, нагрузку на опоку и технологию перемещения. |
Внешне похожие дефекты могут иметь разные причины. Сначала собирают факты, затем меняют один фактор и повторяют контролируемую плавку. Одновременная корректировка температуры, вакуума, покрытия и литников лишает эксперимент диагностической ценности.
Линию ЛГМ подбирают от отливки, а не от списка машин
- Номенклатура: сплавы, масса и габариты отливок, минимальная стенка, внутренние каналы, припуски и требования к поверхности.
- Программа: годовой и сменный выпуск, размер партии, частота переналадки, число блоков на опоку и такт заливки.
- Модели: EPS, сополимер или другой материал, диапазон плотности, способ получения, количество склеек и время стабилизации.
- Покрытие: состав, способ нанесения, расход, метод контроля и площадь сушильной зоны.
- Формовка: размеры и масса опоки с песком, схема её перемещения, число осей вибрации и последовательность засыпки.
- Вакуум: число одновременно подключённых опок, объём системы, потери в трубопроводах, резервирование и очистка газа.
- Песок: тип, зерновой состав, масса на опоку, пиковый поток после разгрузки, требуемое охлаждение и аспирация.
- Плавка: тип печи, ковш, расстояние до заливки, запас металла и синхронизация с готовностью формы.
- Площадка: крановые маршруты, фундаменты, высоты, пар, вода, водоподготовка, электроэнергия, сжатый воздух и вентиляция.
| Узел «УралИндуктора» | Паспортный ориентир | Что уточнить в техническом задании |
|---|---|---|
| Предвспениватель УИ-П-45 | 60–80 кг/ч; плотность 18–30 кг/м³. | Марку гранул, плотность по деталям, расход пара и сменную программу. |
| Пресс-автоматы УИ-П | Пять типоразмеров; формы до 1480 × 1180 мм. | Оснастку, число разъёмов, цикл, загрузку гранул и охлаждение. |
| Вибростол УИ-ВБ-5 | 1500 × 1500 мм; грузоподъёмность 5 т; три оси. | Массу опоки с песком, спектр режимов, зажимы и фундамент. |
| Опоки УИ-О | 13 базовых размеров от 600 до 2500 мм по большей стороне. | Полезный объём, цапфы, рельсовый путь, сетки и схему вакуум-проводов. |
| Вакуумные системы УИ-СК | 18,5–35 кВт; трубопроводы 80–135 мм; водокольцевая схема. | Число опок, рабочее разрежение, утечки, длину сети, очистку и резерв. |
Комплект оборудования ЛГМ формируют как одну систему
В каталоге ЛГМ представлены предвспениватель, склад дозревания, пресс-автомат, станок для резки моделей, красомешалка, трёхмерный вибростол, вакуумные опоки и система, парогенератор, водоподготовка и вспомогательные ёмкости.
Перед запросом расчёта можно изучить выполненные проекты и отзывы. Они подтверждают опыт поставок, но производительность и состав именно вашего участка определяются расчётом по номенклатуре.
Белый и чёрный участки имеют разные опасности
На модельном участке учитывают горючесть вспенивающего агента и полимерного сырья, пар, горячие поверхности, давление, подвижные части прессов и накопление статического заряда. Нужны предусмотренные проектом вентиляция, контроль источников воспламенения, исправные блокировки, заземление и порядок хранения сырья.
На формовочном участке основными рисками становятся пыль песка и покрытия, вибрация, грузоподъёмные операции, вакуумные трубопроводы и движение опок. Точки пересыпки и разгрузки закрывают и подключают к аспирации; уборку выполняют способом, который не поднимает пыль обратно в воздух.
При заливке работают только по утверждённой карте и из-за ограждения опасной зоны. Опока, рукава, арматура и вытяжка должны быть готовы до подхода ковша. Присутствие влаги в модели, покрытии, песке, ковше или инструменте рядом с расплавом недопустимо. Пиролизные газы улавливают местной вытяжкой и обрабатывают в соответствии с проектом участка.
Перед обслуживанием пресса, вибростола, кантователя, транспортёра, вакуумной системы и пылеуловителя оборудование отключают от электрической, гидравлической, пневматической, паровой и механической энергии по процедуре предприятия.
Ответы инженера на вопросы о ЛГМ
Можно ли использовать ЛГМ без вакуума?
Отдельные варианты процесса существуют, но для промышленной линии решение принимают по отливке, песку, покрытию и требованиям к стабильности. Нельзя просто удалить вакуумную систему из рассчитанного процесса без повторной отработки технологии.
Песок после разгрузки сразу возвращают в опоку?
Нет. Его просеивают, удаляют металл и пыль, контролируют зерновой состав и температуру. Состав операций зависит от загрязнения песка и принятого покрытия.
Почему модель нельзя сделать как можно плотнее?
Плотность повышает прочность модели, но одновременно увеличивает количество полимера, которое должен разрушить и вытеснить металл. Целевое значение выбирают как технологический компромисс.
Чем ЛГМ отличается от формовки по ХТС?
В ХТС модель извлекают, а песок содержит химическое связующее. В ЛГМ модель остаётся внутри сухого несвязанного песка до заливки и расходуется в каждой форме.
Какой параметр важнее: вакуум или покрытие?
Они работают вместе с моделью, песком, литниковой системой и режимом заливки. Один «главный» параметр выбрать нельзя; отклонение любого звена меняет движение металла и газов.
Что прислать для расчёта участка?
Чертежи и массу отливок, сплавы, годовую и сменную программу, требования к поверхности и контролю, доступную площадь, высоты, крановое хозяйство и сведения об энергоресурсах.
Нужно подобрать участок ЛГМ?
Пришлите чертежи отливок, сплав, массу, программу выпуска и план помещения. Инженеры сопоставят модельный участок, формовку, вакуум, плавку и возврат песка в едином такте.
Передать исходные данные инженеру