
Индукционная плавка металлов: как устроен процесс и как подобрать оборудование
Две печи с одинаковой загрузкой могут давать разный сменный выпуск. Причина обычно не в одной цифре мощности: на результат влияют металл, подготовка шихты, частота, футеровка, охлаждение, продолжительность доводки и организация выпуска. Разберём плавильный комплекс как единую технологическую систему.
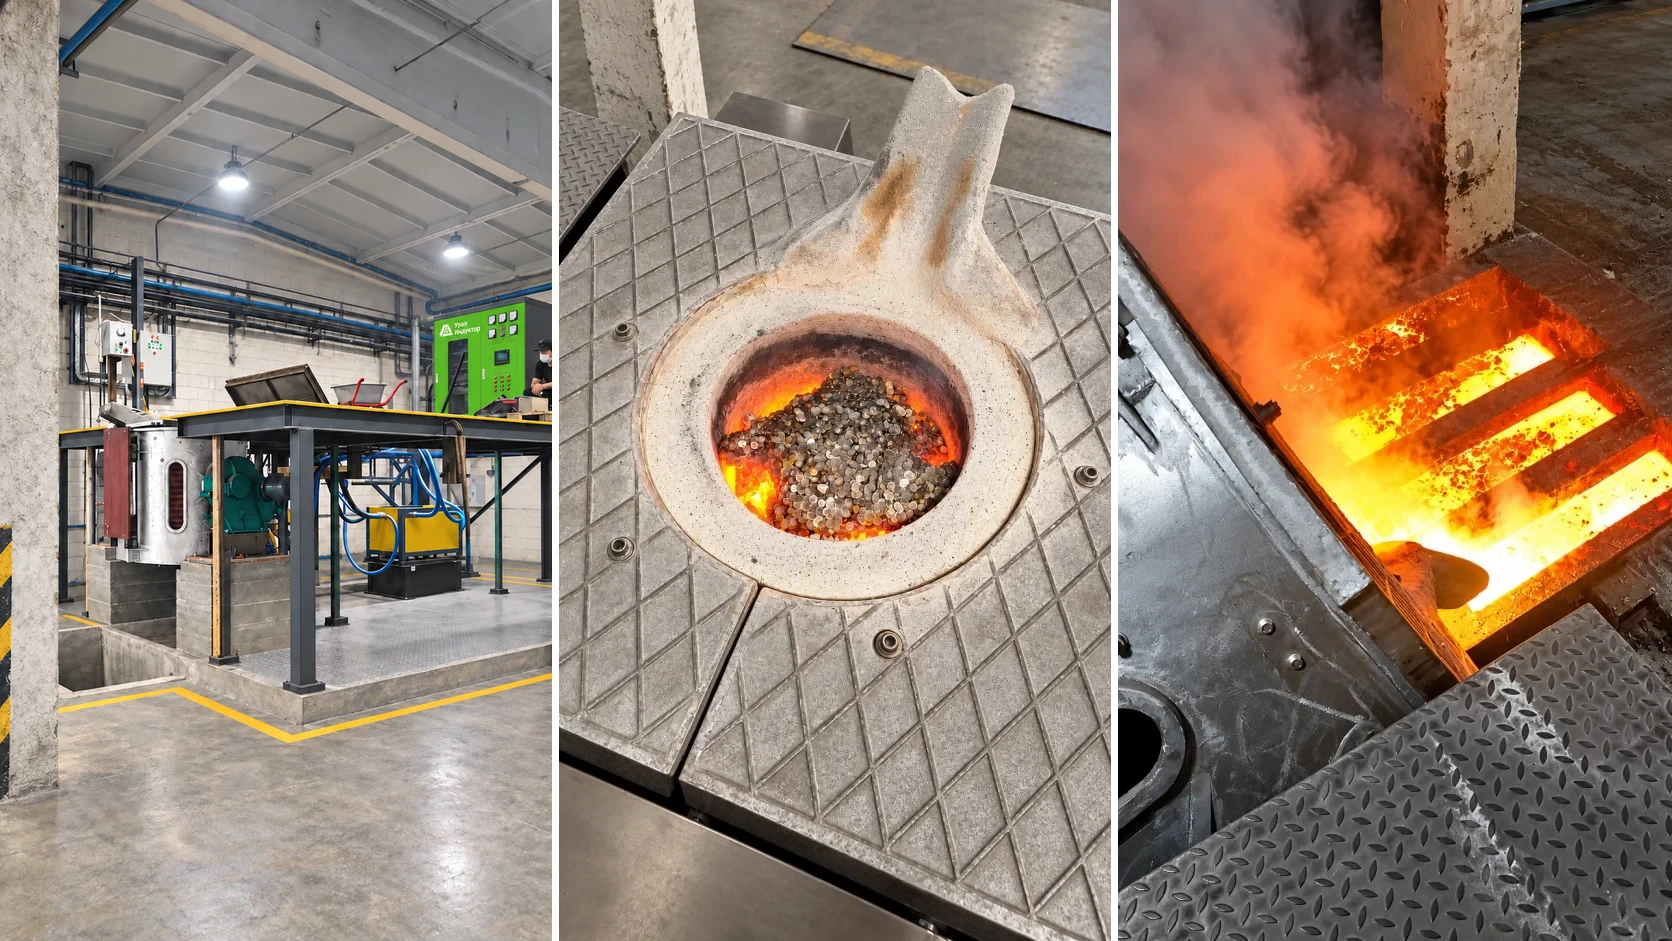
Коротко. Индукционная печь нагревает проводящий металл наведённым током. Но готовность расплава определяется не фактом расплавления: требуется подтвердить температуру, химический состав и состояние ванны по принятой на предприятии технологии.
Что именно нагревает металл в тигельной индукционной печи
Вокруг рабочей полости расположен индуктор из медного проводника с внутренним каналом охлаждения. Переменный ток создаёт магнитное поле. Оно наводит токи в металлической шихте и расплаве, а электрическое сопротивление металла превращает эту энергию в тепло.
Поэтому индуктор не является обычным нагревателем, который сначала раскаляет стенку тигля. Энергия вводится непосредственно в проводящий материал. Футеровка при этом отделяет расплав от катушки, формирует рабочую полость и воспринимает тепловую, химическую и механическую нагрузку.
После образования жидкой ванны электромагнитные силы перемещают расплав. Перемешивание помогает выравнивать температуру и состав, но его интенсивность зависит от частоты, мощности, геометрии ванны и стадии плавки. Сильнее — не всегда лучше: чрезмерно активная поверхность может вовлекать шлак и усиливать контакт расплава с атмосферой.
Ниже показан не условный «усреднённый тигель», а принципиальная схема конкретного примера: плавильный узел на 1000 кг с ТПЧ 800 кВт в силуминовом корпусе. Размеры корпуса и индуктора перенесены из предоставленной таблицы характеристик. Толщину и состав футеровки, шаблон и рабочий объём окончательно назначают под металл и согласованную массу плавки.
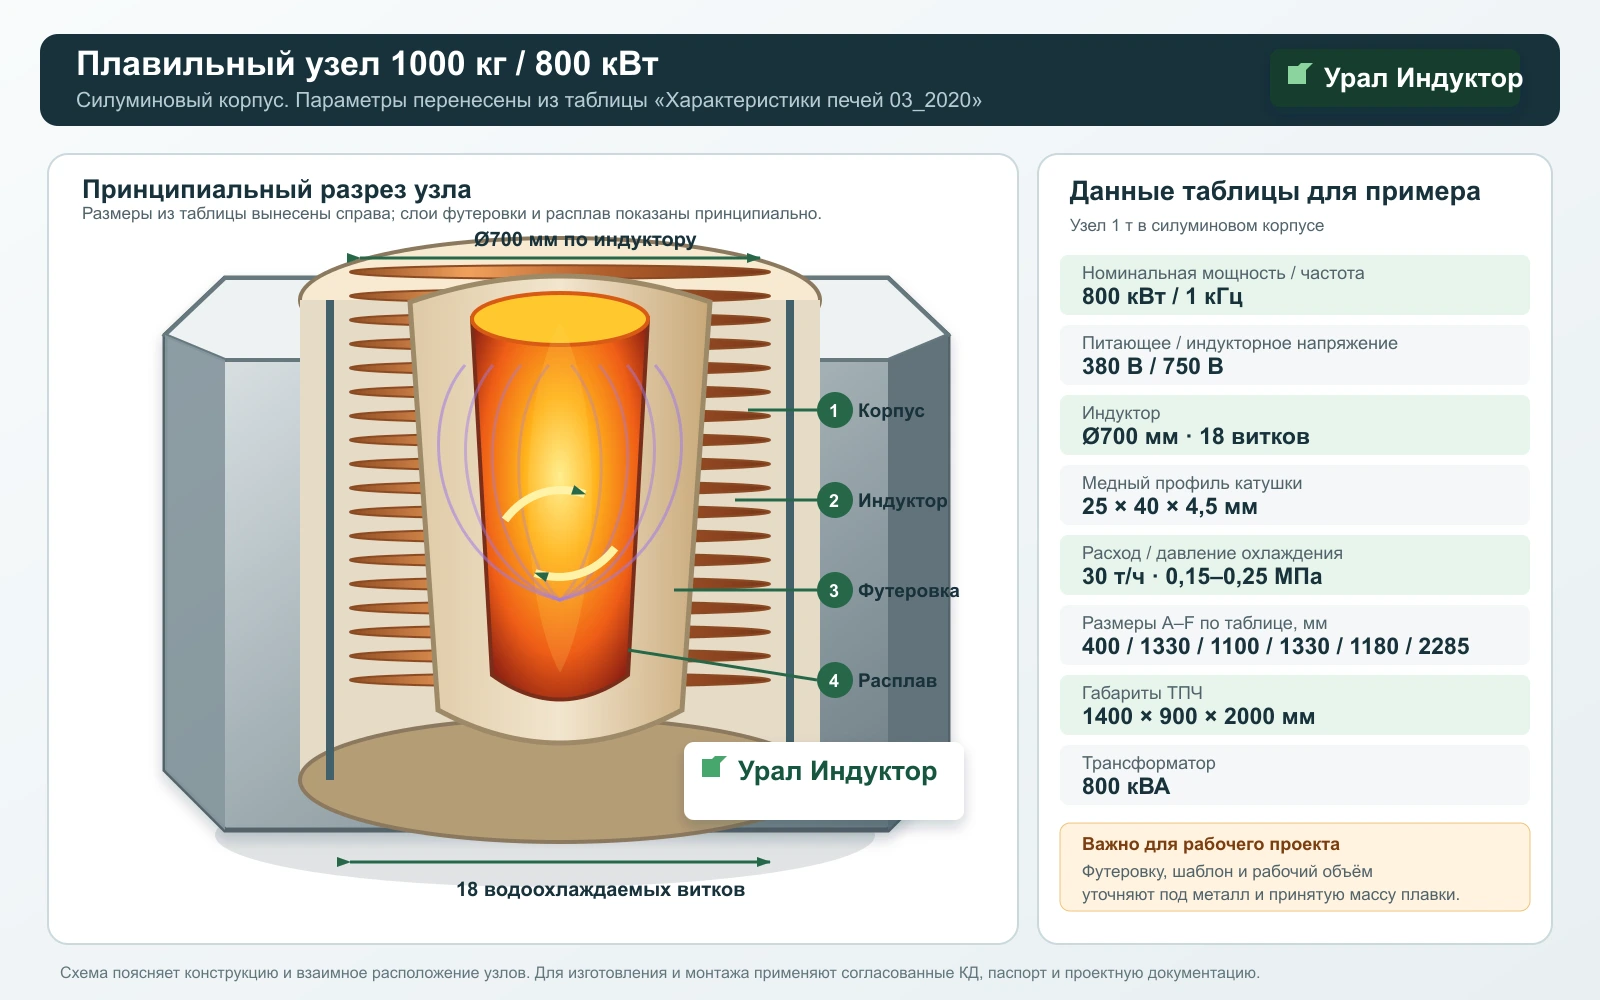
| Параметр примера | Значение из таблицы | Как читать значение |
|---|---|---|
| Плавильный узел | 1000 кг; 800 кВт; 1 кГц | Номинальная садка и электрические параметры выбранной строки, а не универсальная производительность |
| Силуминовый корпус, размеры A–F | 400 / 1330 / 1100 / 1330 / 1180 / 2285 мм | Габаритные размеры по обозначениям на исходном чертеже корпуса |
| Индуктор | внутренний Ø700 мм; 18 витков | Геометрия катушки, вокруг которой формируют изоляцию и футеровочный пакет |
| Медный профиль индуктора | 25 × 40 × 4,5 мм | Наружные размеры профиля и толщина стенки по исходной таблице |
| Охлаждение | 30 т/ч; 0,15–0,25 МПа | Строка предоставленной таблицы характеристик; рабочие уставки закрепляют в проекте |
| ТПЧ и трансформатор | 1400 × 900 × 2000 мм; 800 кВА | Габариты преобразователя и мощность питающего трансформатора в выбранной конфигурации |
Цикл плавки начинается раньше включения мощности
Производственный цикл удобно делить на семь операций. Если учитывать только время от включения преобразователя до появления жидкой ванны, расчёт производительности получится завышенным.
- Получение задания. Определяют марку сплава, массу, допустимые примеси, температуру выпуска и дальнейший маршрут металла.
- Подготовка шихты. Компоненты взвешивают, сортируют и проверяют. Размер кусков должен позволять безопасно загрузить их в рабочую полость без ударов по футеровке и образования устойчивого «моста» над пустотой.
- Проверка оборудования. До подачи мощности оценивают состояние футеровки, механизм наклона, кабели, заземление, вытяжку и готовность охлаждения. Защитные блокировки не заменяют осмотр.
- Загрузка и расплавление. Последовательность загрузки задаётся технологической картой. Оператор следит, чтобы оседающая шихта не зависала и не повреждала стенки.
- Формирование ванны и доводка. После расплавления продолжаются нагрев, отбор проб, корректировка состава, удаление шлака и другие операции, предусмотренные для сплава.
- Подтверждение готовности. Температуру измеряют исправным средством контроля, состав подтверждают анализом. Цвет расплава не заменяет измерение.
- Выпуск и подготовка следующей плавки. В цикл входят наклон, слив, возврат печи, уборка рабочей зоны и запись результатов.
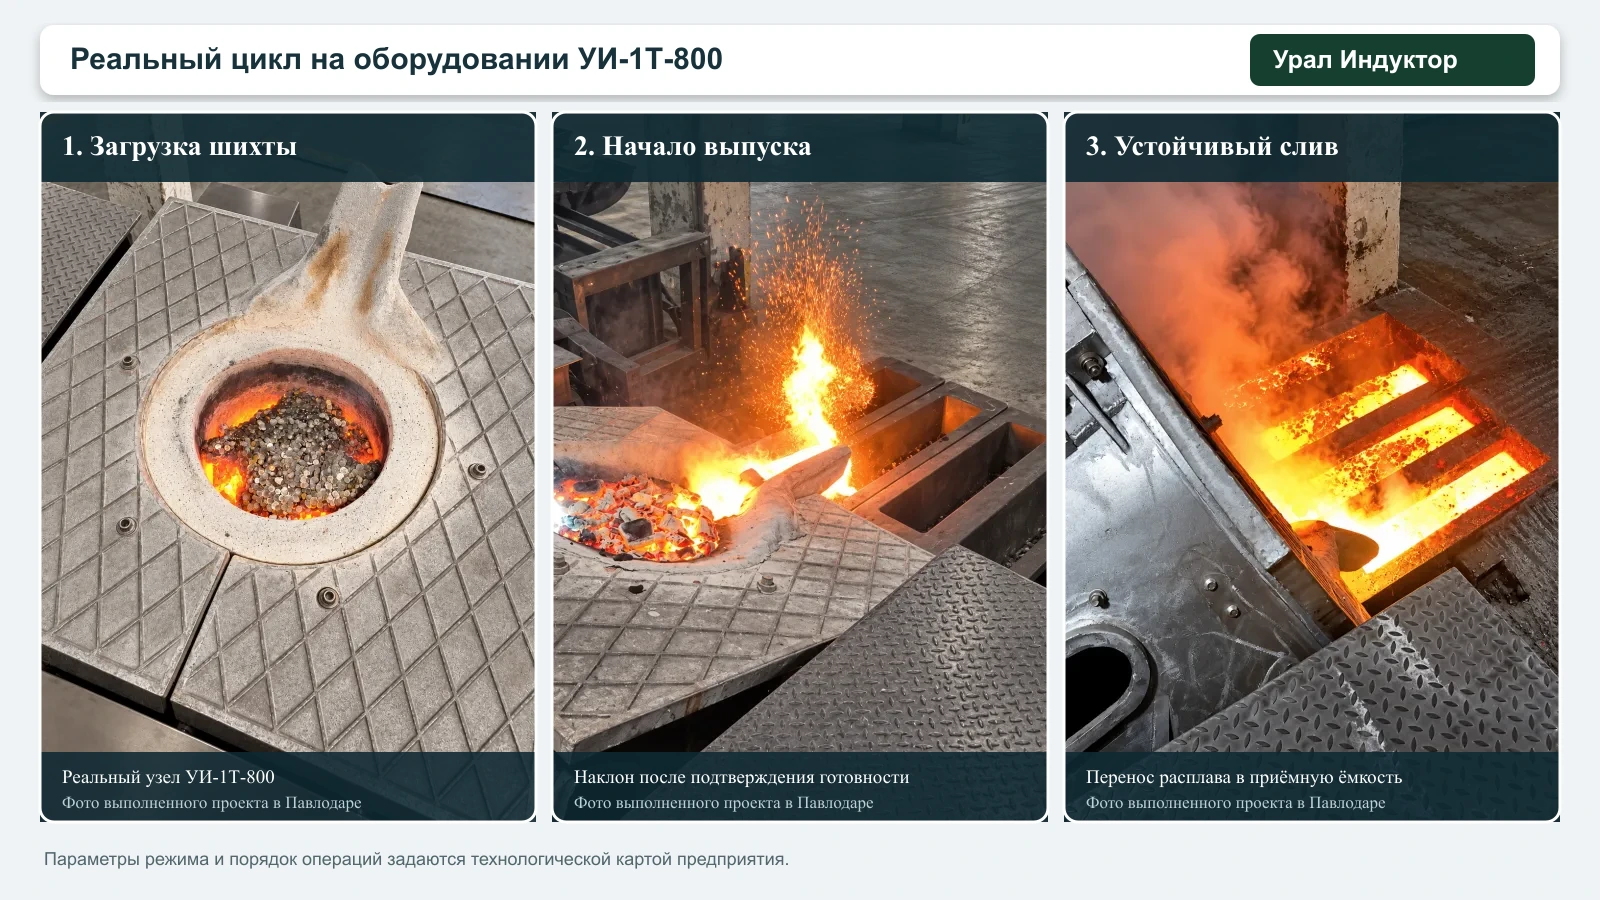
Влага рядом с расплавом — аварийный фактор. Влажная шихта, закрытые полости с жидкостью, мокрый инструмент или попадание воды из повреждённого контура могут привести к выбросу металла. Конкретные требования к подготовке шихты, средствам защиты и опасной зоне устанавливают проект, эксплуатационная документация и правила предприятия.
Сталь, чугун, медь и алюминий требуют разных решений
Название «индукционная печь» описывает способ передачи энергии, но не задаёт универсальную технологию плавки. Оборудование и расходные материалы подбирают под конкретную группу сплавов.
| Металл | На что смотрит технолог | Что особенно важно при подборе |
|---|---|---|
| Сталь | Высокая температура, химический состав, раскисление и допустимая выдержка | Мощность и частота, совместимая футеровка, способ выпуска, подготовленная шихта |
| Чугун | Содержание углерода и кремния, температура выпуска, модифицирование | Шихтовая карта, движение ванны, стойкость футеровки, полный такт до заливки |
| Медь, бронза, латунь | Окисление, потери летучих компонентов, последовательность легирования | Исполнение под медные сплавы, вытяжка, тигель или футеровка, минимизация лишней выдержки |
| Алюминий и силумин | Оксидные включения, газосодержание, загрязнение расплава | Рабочий объём с учётом низкой плотности шихты, совместимая футеровка, бережное обращение с ванной |
На сайте «УралИндуктора» эти задачи разделены на печи для стали и чугуна, печи для меди, латуни и бронзы и печи для алюминия. Такое разделение важнее попытки выбрать модель только по массе тигля.
Как подбирают индукционную печь
Отправной точкой служит не модель из прайс-листа, а производственная задача. Инженеру нужны как минимум металл, масса одной плавки, требуемый выпуск за смену и фактическая шихта.
Ёмкость означает расчётную массу одной плавки, а не количество тонн в час. Мощность влияет на темп ввода энергии, но сама по себе не определяет длительность всего цикла. Частота связана с электрическим согласованием, глубиной проникновения тока и характером движения ванны; выбирать её по принципу «чем выше, тем быстрее» нельзя.
Для снабженца полезно запросить не только стоимость печи, но и границы поставки: преобразователь, конденсаторную батарею, плавильный узел, водоохлаждаемые кабели, систему охлаждения, наклон, шкафы управления, запасные части, монтаж, пусконаладку и обучение. Тогда предложения разных поставщиков можно сравнивать по одинаковому составу.
Актуальные направления и модельные ряды собраны в разделе «Индукционные плавильные печи».
Плавильный комплекс — это не только тигель
В промышленной компоновке совместно работают:
- тиристорный или транзисторный преобразователь частоты с защитами и управлением;
- конденсаторная батарея и внутренний колебательный контур;
- плавильный узел с индуктором, футеровкой или сменным тиглем;
- водоохлаждаемые кабели и коллекторы;
- механизм наклона и безопасный путь выпуска металла;
- оборотная система охлаждения с контролем расхода и температуры;
- местная вытяжка, загрузочные средства, ковши, площадки и ограждения.
Если один из этих элементов выбран отдельно от остальных, слабое место проявится уже при запуске: недостаточный расход воды ограничит мощность, неудобная загрузка увеличит цикл, а неподходящий ковш создаст проблему на выпуске.
Футеровка и охлаждение определяют не меньше, чем киловатты
Футеровка
Материал рабочей поверхности выбирают по химической совместимости со сплавом и шлаком, температуре, флюсам, продолжительности выдержки и режиму пусков. Универсальной массы для всех металлов нет. Износ оценивают по утверждённой методике; отсутствие сигнала защиты не является доказательством, что остаточная толщина достаточна.
В каталоге предусмотрено направление запасных частей и расходных материалов. Конкретный комплект футеровки и режим первого спекания должны соответствовать паспорту выбранного материала и конструкции узла.
Охлаждение
Индуктор и силовая часть работают при непрерывном отводе тепла. Контролируют не только общий объём воды, но и расход по ветвям, давление, температуру на входе и выходе, качество теплоносителя и исправность блокировок. Защитные сигналы нельзя обходить ради продолжения плавки.
«УралИндуктор» комплектует проекты двухконтурными градирнями УИГ и чиллерами УИЧ. Модель выбирают по расчётной тепловой нагрузке и гидравлике, а не приравнивают мощность станции охлаждения к электрической мощности печи.
Как считать производительность и расход энергии
Для расчёта сменного выпуска используют полный такт:
подготовка и загрузка + расплавление + доводка + анализ + перегрев до температуры выпуска + слив + возврат и подготовка печи.
Расход энергии корректно сравнивать в киловатт-часах на тонну годного металла при одинаковых исходных условиях. На результат влияют холодный или горячий старт, начальная температура и насыпная плотность шихты, доля стружки, загрязнения, длительность выдержки, температура выпуска и потери металла.
Паспортная мощность показывает, какой электрический режим способен обеспечить источник. Она не гарантирует конкретное время плавки для любого сплава. Поэтому в техническом предложении должны быть явно записаны исходные допущения, по которым рассчитана производительность.
Семь решений, которые создают проблемы на участке
- Выбирать печь только по загрузке. Одинаковая масса не означает одинаковую мощность, частоту и сменный выпуск.
- Считать время расплавления временем цикла. Анализ, доводка и выпуск тоже занимают оборудование.
- Переносить режим одного сплава на другой. Меняются температура, футеровка, последовательность загрузки и металлургические операции.
- Принимать любую шихту без оценки. Влажность, закрытые полости, загрязнения и неподходящий размер создают технологический и аварийный риск.
- Экономить на охлаждении и резервировании. Потеря расхода быстро ограничивает работу индуктора и силовой части.
- Отключать или обходить блокировки. Это устраняет не причину остановки, а защиту от её последствий.
- Покупать отдельную печь без проекта участка. Электроснабжение, вытяжка, ковши, фундамент и загрузка могут потребовать больше времени, чем изготовление оборудования.
Практический пример: участок переплавки нейзильбера
УИ‑1Т‑800 и двухконтурная градирня УИГ‑80Т
В проекте для предприятия в Павлодаре требовалось организовать переплавку нейзильбера. По опубликованным данным, в состав решения вошли печь мощностью 800 кВт с загрузкой до 1000 кг, станция охлаждения УИГ‑80Т и подобранная под сплав футеровочная смесь.
Проект показывает правильную последовательность: сначала металл и задача, затем печь, охлаждение и футеровка как единый комплект. В объём работ вошли проектирование, изготовление, поставка, пусконаладка и обучение персонала.
Посмотреть проект в Павлодаре · Все реализованные проекты · Отзывы и благодарственные письма
Что указать в запросе на подбор оборудования
- марки металлов и планируемую долю каждого сплава;
- массу одной плавки и требуемый выпуск за смену;
- состав, размеры, насыпную плотность и состояние шихты;
- начальную температуру шихты и температуру выпуска;
- операции доводки, анализа и выдержки;
- доступную электрическую мощность и напряжение на площадке;
- режим работы по сменам и требуемое резервирование;
- план помещения, способ загрузки и тип разливочных ковшей;
- климатические условия для расчёта охлаждения;
- границы поставки: монтаж, пусконаладка, обучение, запасной узел и ЗИП.
Если части данных пока нет, это не повод угадывать. Их можно отметить как требующие уточнения и согласовать в ходе инженерного подбора.
Короткие ответы на частые вопросы
Можно ли плавить сталь, чугун и цветные металлы в одной печи?
Техническая возможность зависит от конструкции узла, мощности, частоты, футеровки и требований к загрязнению сплава. Простая замена шихты не делает печь универсальной. Задачу нужно согласовать до заказа оборудования.
Почему печь той же мощности иногда плавит дольше?
Причиной могут быть другая теплоёмкость и температура выпуска, рыхлая или холодная шихта, загрязнения, длительная доводка, изношенная футеровка, ограничение по охлаждению или простои между операциями.
Индукционная печь сама перемешивает металл?
В жидкой ванне возникает электромагнитное движение. Его характер зависит от режима и геометрии. Это помогает выравнивать ванну, но не отменяет технологию легирования, раскисления, дегазации и работы со шлаком.
Можно ли подобрать систему охлаждения по мощности преобразователя?
Нет. Нужны тепловая нагрузка всех охлаждаемых узлов, температуры, расходы, сопротивление ветвей и климат площадки. Электрическая мощность и требуемая мощность отвода тепла — разные величины.
Что важнее снабженцу: цена печи или стоимость комплекса?
Сравнивать следует одинаковые границы поставки. Иначе дешёвая позиция без охлаждения, кабелей, ПНР или оснастки окажется несопоставимой с комплектным предложением.
Подбор начинается с металла и сменного задания
Для предварительного расчёта подготовьте марки сплавов, массу плавки, требуемый выпуск, описание шихты и доступную мощность площадки. Инженер сможет сопоставить эти данные с модельным рядом и составом комплекса.
Перейти к плавильным печам · Пусконаладка · Обучение персонала