
Изготовление литейных стержней: от смеси и стержневого ящика до установки в форму
Литейный стержень создаёт те полости отливки, до которых модель не добирается: каналы, окна, внутренние камеры и сложные переходы. Он должен выдержать изготовление формы и заливку, а после затвердевания металла — разрушиться и выйти из отливки. Поэтому хороший стержень не просто «крепкий»: его свойства согласованы со сплавом, геометрией и всем маршрутом производства.
- Зачем нужен литейный стержень
- Маршрут изготовления
- Смесь и её подготовка
- Стержневой ящик
- Cold-box, Hot-box и Croning
- Вдув, продувка и извлечение
- Зачистка, сборка и покрытие
- Контроль качества
- Дефекты стержней и отливок
- Как подобрать машину
- Оборудование «УралИндуктора»
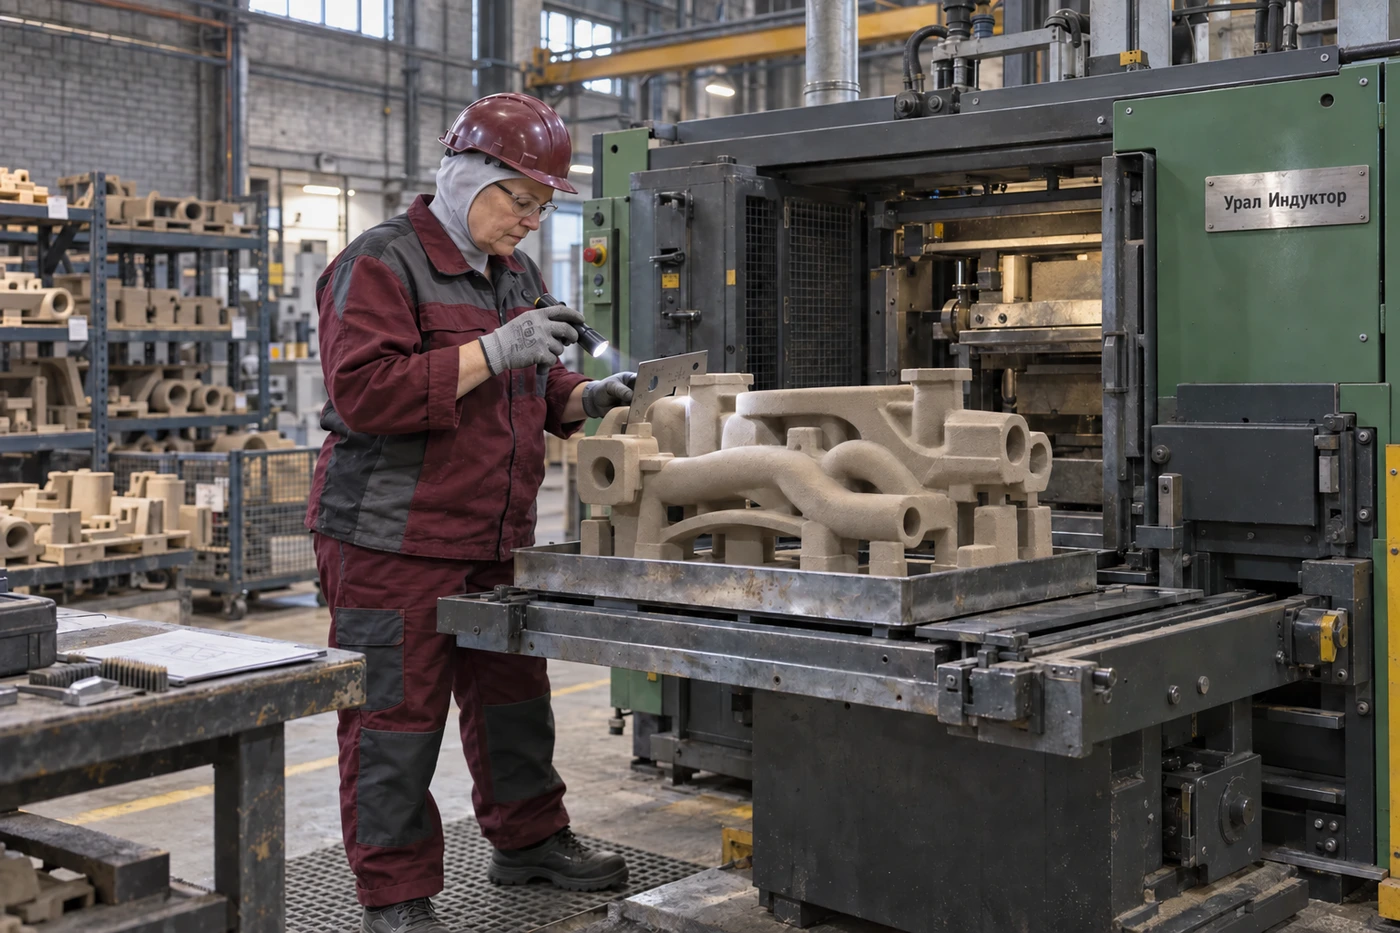
- Работа стерженщика
- Безопасность участка
- Ответы инженера
Стержень формирует внутреннюю поверхность отливки
Если наружный контур детали повторяет модельная оснастка, то внутреннюю полость чаще всего задаёт стержень. Его устанавливают в форму по стержневым знакам, фиксируют предусмотренным проектом способом и закрывают второй полуформой. После заливки жидкий металл окружает стержень, а его поверхность становится внутренней поверхностью будущей детали.
К стержню одновременно предъявляют противоположные требования. До заливки он должен сохранять размер и не ломаться при транспортировании. Во время заполнения формы — сопротивляться напору и тепловому воздействию металла. После охлаждения — обладать достаточной выбиваемостью и не мешать усадке отливки. Нельзя улучшать одно свойство без оценки остальных.
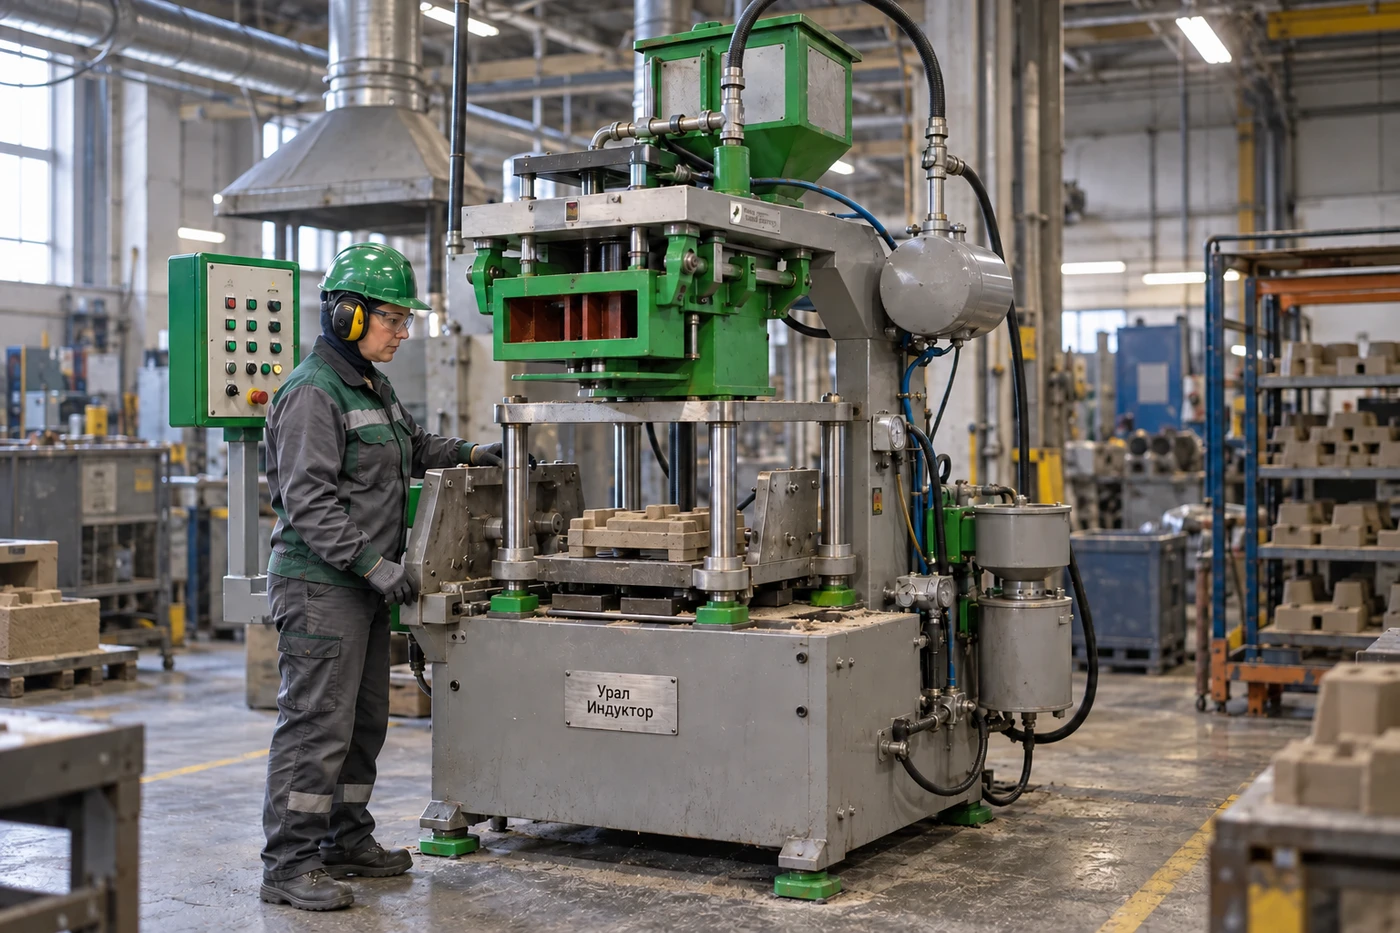
Полный цикл начинается не с нажатия кнопки
- Анализ стержня. Уточняют геометрию, массу, минимальные сечения, знаковые части, разъёмы, места выхода газов и способ извлечения.
- Подготовка оснастки. Проверяют чистоту ящика, вентиляционные вставки, выталкиватели, уплотнения и разделительное покрытие, если оно предусмотрено.
- Приготовление смеси. Песок, связующее и добавки дозируют и смешивают с заданной стабильностью. Жизнеспособность смеси должна соответствовать времени от смесителя до заполнения ящика.
- Заполнение. Смесь подают в стержневой ящик сжатым воздухом. Каналы вдува и вентиляция должны заполнить удалённые и тонкие участки без рыхлых зон.
- Отверждение. В зависимости от процесса используют газ-катализатор, нагретую оснастку, горячий воздух или другой предусмотренный системой способ.
- Продувка и раскрытие. Для газоотверждаемых процессов остаточный реагент удаляют воздухом. Ящик раскрывают после достижения прочности, достаточной для извлечения.
- Финишные операции. Удаляют облой, собирают составные стержни, при необходимости наносят покрытие и сушат.
- Контроль и установка. Проверяют геометрию, поверхность, целостность и статус партии, затем устанавливают стержень в форму.
Стабильный стержень начинается со стабильной смеси
Основу составляет огнеупорный зернистый материал. Его зерновой состав, форма зерна, содержание пыли, температура и остатки старого связующего влияют на расход компонентов, текучесть, газопроницаемость и поверхность отливки. Название процесса не заменяет входной контроль песка.
Связующее и катализатор выбирают как систему. Самовольная замена одного компонента способна изменить рабочее время, скорость отверждения, газотворность и выбиваемость. Дозирование должно быть устойчивым не только в процентах, но и во времени: короткий замес, длинный трубопровод или нагретый песок меняют состояние смеси до попадания в ящик.
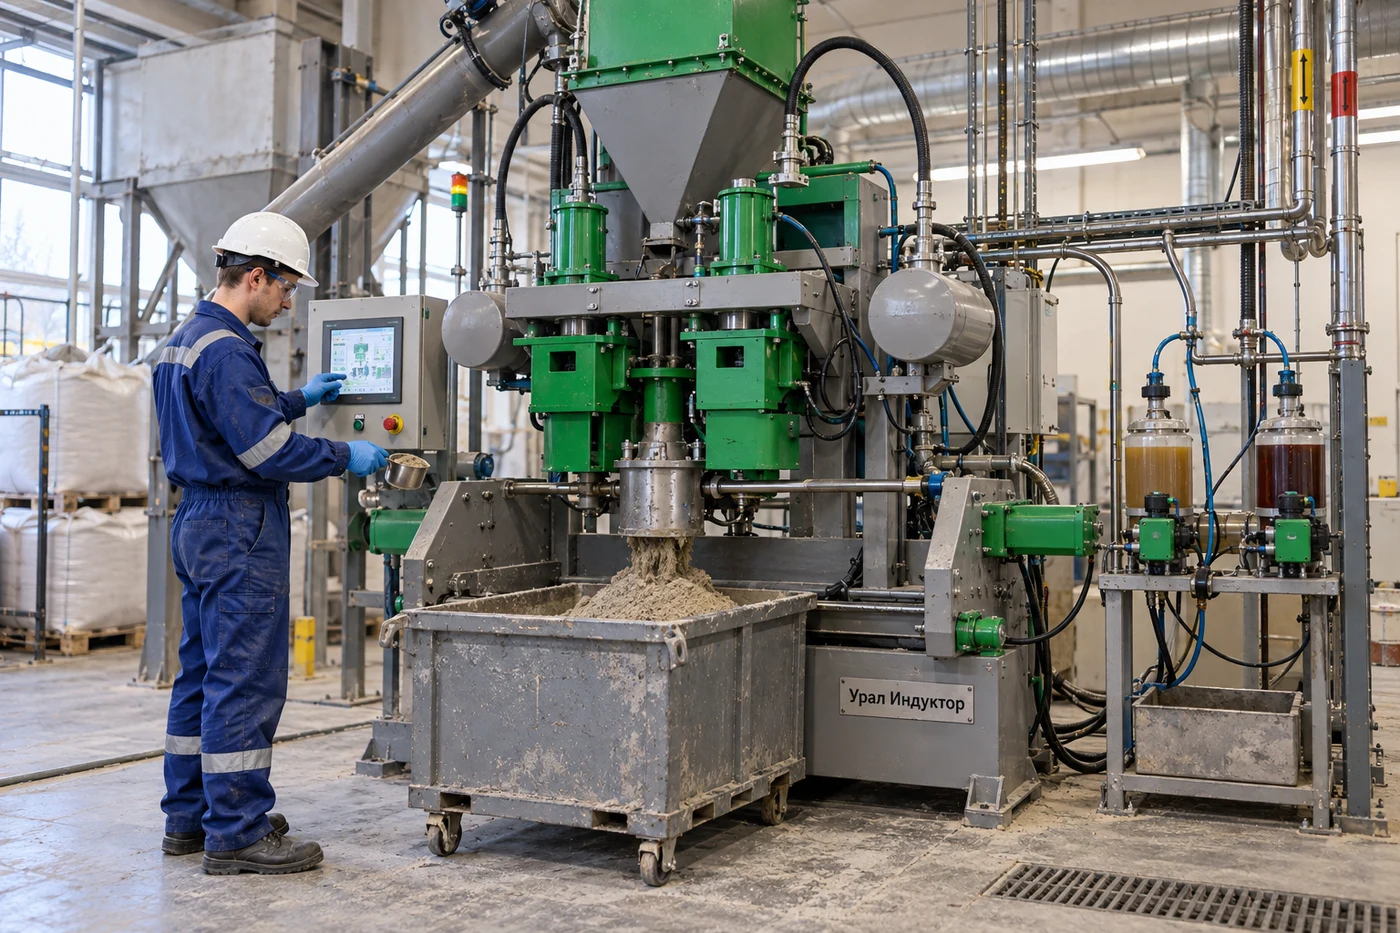
Одинаковая рецептура ещё не означает одинаковую смесь. Влажность воздуха, температура песка, пыль, состояние насоса и время транспортирования способны изменить результат без изменения цифр в задании дозаторов.
Стержневой ящик — часть технологии, а не только форма
Оснастка задаёт геометрию, но одновременно распределяет смесь и реагент. В проекте согласуют плоскости разъёма, сопла вдува, вентиляционные вставки, выталкиватели, нагреватели, уплотнения и места обслуживания. Тонкий участок, который плохо заполняется, нельзя надёжно исправить только увеличением давления.
Перед сменой проверяют крепление, чистоту вентиляции и отсутствие налипания. Изношенный разъём даёт облой, забитая вентиляционная вставка — непродув, неверно выставленный выталкиватель — трещину в одном и том же месте. Поэтому журнал состояния оснастки полезнее, чем попытка каждый раз менять режим машины.
Cold-box, Hot-box и Croning решают разные задачи
| Процесс | Как твердеет стержень | Сильная сторона | Что особенно контролируют |
|---|---|---|---|
| Cold-box | Смесь со связующим продувают газовым реагентом при температуре цеха, затем выполняют воздушную продувку. | Короткий цикл, точная геометрия, пригодность для серийного выпуска. | Герметичность ящика, распределение газа, продувку, вытяжку и нейтрализацию выбросов. |
| Hot-box | Смесь отверждается в нагретом стержневом ящике. | Быстрое формирование прочности и устойчивая работа с подходящей оснасткой. | Температуру по зонам, время выдержки, заполнение и состояние нагревателей. |
| Оболочковый процесс Croning | Плакированный песок образует отверждённую оболочку у поверхности нагретой оснастки; лишний материал удаляют по принятому циклу. | Точная поверхность и возможность получать полые оболочковые стержни. | Температуру, толщину оболочки, время выдержки и удаление неотверждённого материала. |
| Неорганическое связующее | Механизм зависит от системы; часто отверждение ускоряют нагревом или горячим воздухом. | Возможность снизить дым и запах на отдельных операциях. | Влажность, сушку, нагрев оснастки и совместимость всей линии с материалом. |
| Самотвердеющая смесь | Жидкие компоненты запускают отверждение без газовой продувки и нагретой оснастки. | Подходит для части крупных или единичных стержней. | Рабочее время, заполнение, распалубочную прочность и регенерацию песка. |
Cold-box — это семейство процессов, а не синоним одного вещества. В оборудовании, представленном на сайте «УралИндуктора», холодный ящик описан прежде всего через аминное отверждение. Для другой химической системы газогенератор, материалы уплотнений, вытяжку и цикл нужно согласовать отдельно.
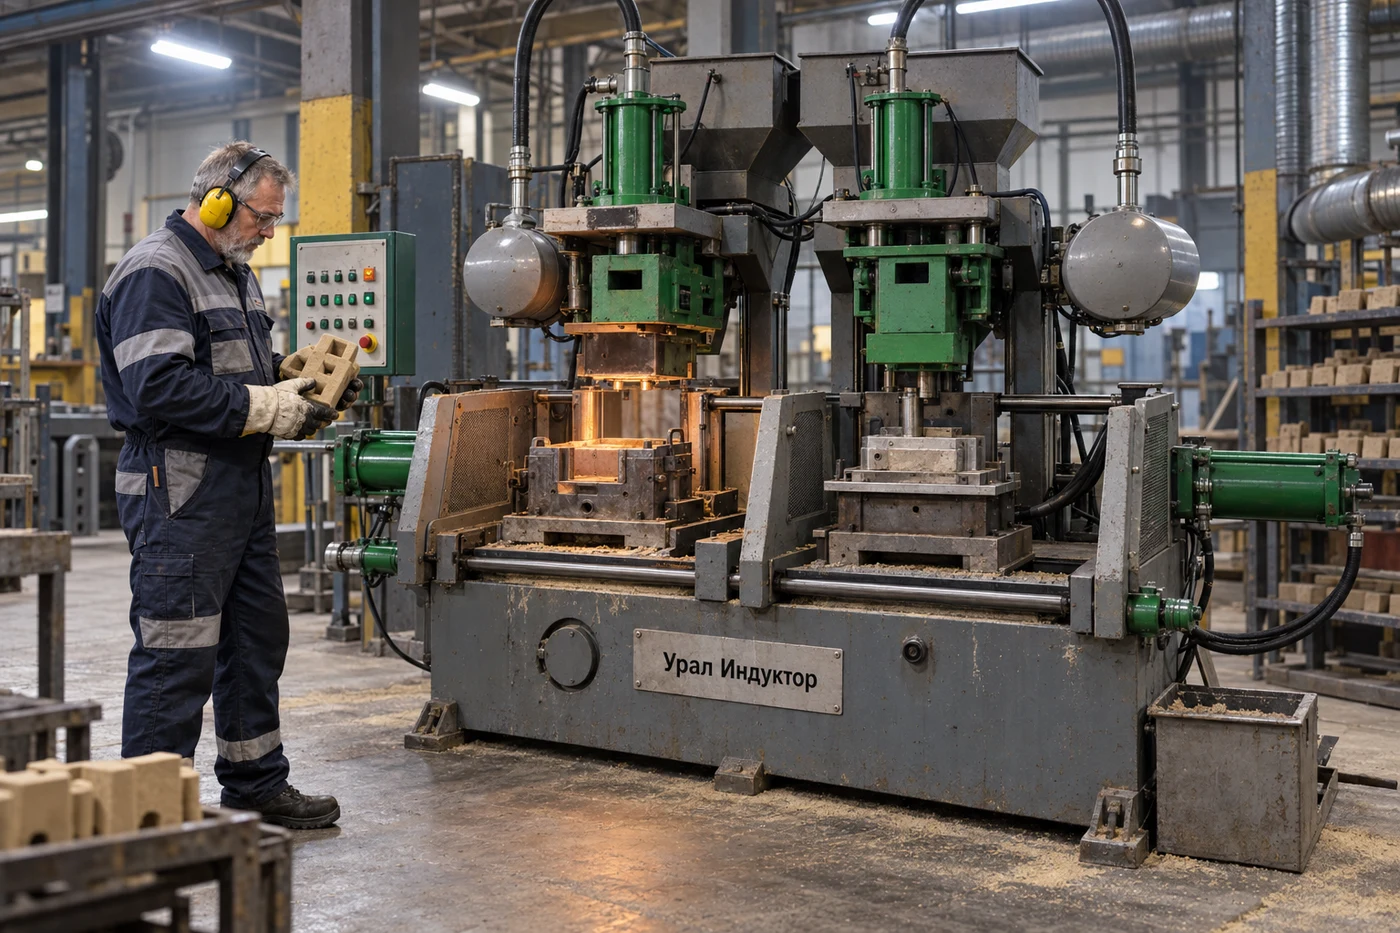
Качество вдува видно по удалённым участкам стержня
Сжатый воздух быстро расширяется в резервуаре и переносит псевдоожиженную смесь в полость ящика. Давление само по себе не гарантирует заполнения. Важны объём и геометрия вдувной головки, площадь сопел, сопротивление вент, текучесть смеси и путь воздуха через оснастку.
Если смесь набирается у сопла, а дальняя часть остаётся рыхлой, сначала проверяют вентиляцию и схему потоков. Если разрушение повторяется при извлечении, рассматривают время отверждения, положение выталкивателей, уклоны, состояние поверхности ящика и последовательность раскрытия. Увеличивать цикл «с запасом» не всегда безопасно: это может ухудшить выбиваемость и производительность, не устранив первопричину.
После машины стержень ещё не всегда готов к форме
С готового стержня удаляют облой и следы вдувных отверстий, не снимая рабочий профиль. Составные стержни собирают в приспособлении, чтобы клей и замки не уводили геометрию. До следующей операции изделие должно иметь понятный статус: годное, на доработке, ожидает покрытия или заблокировано контролем.
Противопригарное покрытие применяют не автоматически. Его выбирают по сплаву, температуре заливки, зерновому составу, связующему и качеству внутренней поверхности. Важны однородность, отсутствие потёков и полная сушка — скрытая влага рядом с расплавом становится источником газа и риска. Если для сушки нужна отдельная печь, исходные данные и критерии выбора разобраны в статье о термической обработке металлов.
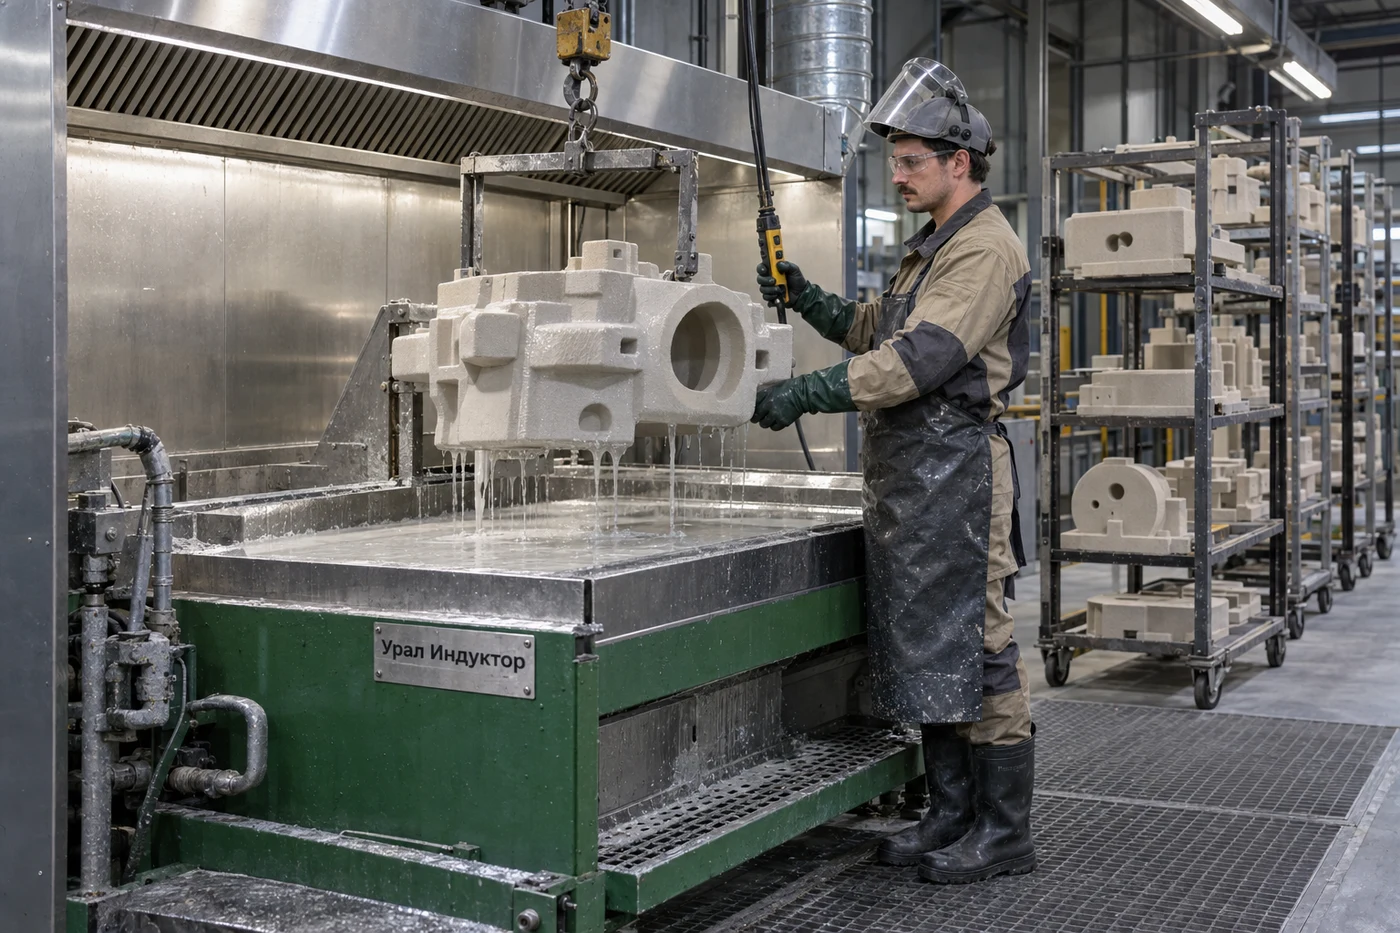
Контроль строят по рискам конкретного стержня
Программу контроля назначают по рискам конкретного изделия. Для тонкого разветвлённого стержня критичны заполнение и повреждения при извлечении; для крупного — положение знаков, жёсткость при транспортировании и газоотвод; для составного — взаимное положение элементов и качество соединения.
| Что проверяют | Какой вопрос решает проверка | Что фиксируют |
|---|---|---|
| Размеры и знаковые части | Сядет ли стержень в форму и сохранит ли положение? | Критические размеры, шаблон, калибр, смещение разъёма. |
| Масса и внешний вид | Стабильно ли заполняется ящик? | Непродувы, рыхлые зоны, сколы, облой, следы выталкивателей. |
| Прочность | Выдержит ли стержень извлечение, транспорт и сборку? | Показатель по принятой методике и время после изготовления. |
| Газопроницаемость и газотворность | Как газы будут выходить при заливке? | Результат лабораторной пробы вместе с рецептурой и состоянием песка. |
| Покрытие и сушка | Не появятся ли отслоение, газ или пригар? | Толщину или расход по методике, сплошность и подтверждение готовности. |
| Сборка и хранение | Не потеряет ли изделие геометрию до установки? | Приспособление, положение деталей, маркировку партии и условия хранения. |
Дефект отливки может начаться на стержневом участке
| Признак | Что проверяют на стержне | Что проверяют дополнительно |
|---|---|---|
| Газовая полость | Сушку покрытия, газотворность, полноту продувки, вентиляцию и хранение. | Дегазацию металла, турбулентность заливки, состояние формы и выход газов. |
| Песчаное включение | Сколы, рыхлые зоны, облой, прочность поверхности и повреждение при установке. | Чистоту формы, эрозию литников и режим заполнения. |
| Уход внутреннего размера | Знаки, коробление, сборку, фиксацию и смещение при закрытии формы. | Модельную оснастку, деформацию формы и металлостатический напор. |
| Пригар или шероховатость канала | Зерновой состав, покрытие, уплотнение и локальное разрушение поверхности. | Температуру и состав металла, время контакта, напор. |
| Трещина или залив металлом | Прочность, трещину при извлечении, повреждение выталкивателем или транспортом. | Установку в форму, зазор и нагрузку при закрытии. |
| Затруднённая выбивка | Тип и расход связующего, степень отверждения, покрытие и конструкцию стержня. | Температурный цикл отливки и доступность каналов для очистки. |
Машину подбирают по оснастке, процессу и такту
Масса стержня — только один параметр. Для расчёта нужны чертежи стержня и отливки, схема разъёмов, размеры ящика, число гнёзд, минимальные сечения, зона вдува, ход раскрытия, направление извлечения и требования к автоматической передаче изделия.
Линейка машин закрывает горячий, холодный и оболочковый процессы
В каталоге стержневых и формовочных машин «УралИндуктора» представлены вертикальные и горизонтальные компоновки. Значения ниже относятся к базовым моделям, опубликованным на сайте на дату подготовки материала; окончательные параметры проверяют по техническому заданию.
| Исполнение | Опубликованный диапазон базовых моделей | Когда рассматривают |
|---|---|---|
| Двухпозиционная вертикальная Hot-box | Размер модели 500×400–900×600 мм; максимальная масса стержня 20–30 кг. | Серийный выпуск и возможность вести работу на двух предусмотренных конструкцией позициях. |
| Горизонтальная Hot-box | Размер модели 780×600–960×800 мм; максимальная масса стержня 15–25 кг. | Крупные и протяжённые стержни, удобный доступ к горизонтальному разъёму. |
| Оболочковые стержни Croning | Размер модели 650×400–950×650 мм; максимальная масса стержня 20–35 кг. | Полые оболочковые стержни и требования к точности поверхности. |
| Вертикальная Cold-box | Модельная плита 650×400 мм; опубликованная максимальная масса вдуваемой порции — 25 кг. | Компактная вертикальная компоновка, автоматизированное извлечение и серийный цикл. |
| Трёхплиточная Cold-box | Модельная плита 900×800 мм; максимальная масса вдуваемой порции — 35 кг. | Сложная оснастка с тремя частями разъёма и выдвижной нижней плитой. |
| Горизонтальная Cold-box | Плита до 1200×1400 мм; максимальная масса стержня базовых моделей 30–80 кг. | Крупные стержни, тяжёлая оснастка и обслуживание вне зоны вдува. |
Стерженщик управляет не одной машиной, а качеством маршрута
Оператор проверяет оснастку, загружает рецептуру, контролирует смесь и цикл, оценивает стержень после извлечения и отделяет сомнительные изделия. На автоматизированном участке ручного труда меньше, но ответственность не исчезает: человек должен распознать повторяющийся скол, изменение цвета смеси, неполное заполнение или нестабильную работу вытяжки.
Технолог связывает данные стержневого участка с формовкой и результатом отливки. Механик отвечает за состояние машины, уплотнений, нагрева, гидравлики и пневматики. Лаборатория подтверждает свойства материалов. Чёткое разделение ролей сокращает время поиска причины и не позволяет «лечить» дефект случайной перенастройкой.
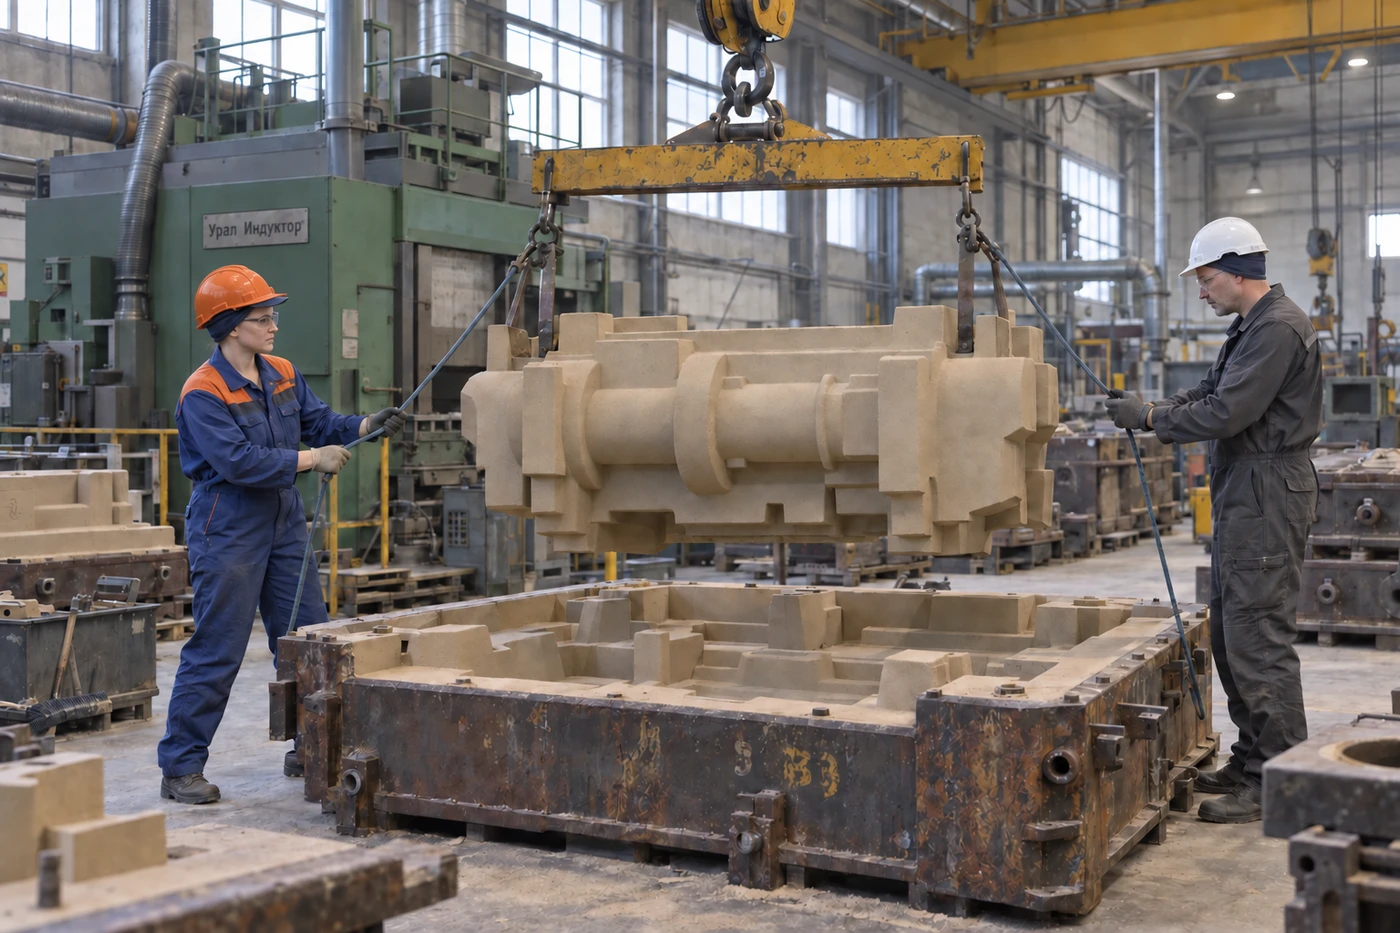
Стержневое производство связано с формовкой в ПГС и формовкой по ХТС. Работа с полуформой, установка стержней и закрытие формы подробно продолжают тему профессии формовщика.
Газ, пыль, давление и движение требуют инженерной защиты
- Химические компоненты. Связующие, катализаторы и растворители используют по паспортам безопасности; перелив и ручное смешивание вне предусмотренной системы недопустимы.
- Газовая продувка. Ящик, трубопроводы и уплотнения должны быть герметичны. Остаточный газ удаляют предусмотренной воздушной продувкой и локальной вытяжкой; выброс обрабатывают по проекту.
- Пыль. Подготовку песка, зачистку и уборку организуют так, чтобы не поднимать облако мелкой фракции. Сухая уборка сжатым воздухом без специально разработанного решения увеличивает воздействие пыли.
- Нагретая оснастка. Hot-box и оболочковый процесс добавляют ожоги, горячие поверхности и тепловую нагрузку. Температура задаётся технологией, а доступ ограничивают ограждения и регламент.
- Сжатый воздух и гидравлика. Давление сбрасывают до обслуживания; поиск утечки рукой и вмешательство в зажатую оснастку опасны.
- Подвижные части. Зажим, поворот плит, выталкиватели и автоматическая выгрузка работают только при исправных блокировках и ограждениях.
- Грузоподъёмные операции. Тяжёлые ящики и стержни перемещают штатными приспособлениями; персонал не находится под грузом и не направляет его руками из опасной зоны.
Ответы инженера на вопросы заказчиков
Можно ли выбрать машину только по массе стержня?
Нет. Ограничением могут стать размеры ящика, зона вдува, ход плит, число разъёмов, способ извлечения или время заполнения. Для подбора нужен комплект данных по изделию и оснастке.
Чем Cold-box отличается от Hot-box?
В Cold-box смесь со связующим твердеет в закрытом ящике при продувке предусмотренным технологией газовым реагентом. В Hot-box реакцию запускает нагретая оснастка. Различаются связующие, инфраструктура, оснастка, контроль цикла и требования безопасности.
Почему нельзя просто увеличить давление вдува?
Если вентиляция, сопла или текучесть смеси не согласованы с геометрией, повышение давления может усилить износ, облой и неравномерность, но не заполнить удалённую полость. Сначала анализируют маршрут воздуха и повторяемость дефекта.
Нужно ли покрывать каждый стержень?
Нет. Покрытие назначают по риску пригара, проникновения металла, газовых дефектов и требованиям к поверхности. Иногда оно необходимо только на отдельных зонах; решение подтверждает технолог.
Какие материалы отправить для предварительного подбора?
Чертежи стержней и отливок, 3D-модели, массу и размеры, программу выпуска, действующий процесс и связующее, чертежи ящиков, перечень дефектов, требования к автоматизации и данные по воздуху, электричеству, вытяжке и площади.
Нужно подобрать стержневую машину или спроектировать участок?
Передайте инженеру чертежи стержня и оснастки, процесс, программу выпуска и данные площадки. «УралИндуктор» поможет согласовать машину, стержневой ящик, подготовку смеси, газовую или тепловую часть, вытяжку и последующие операции.
Посмотреть стержневые машины · Проекты · Отзывы · Передать задачу инженеру