
Плавильщик индукционной печи: работа, обязанности и ответственность
Куски металла постепенно теряют очертания и превращаются в раскалённую жидкость. В глубине печи движется яркая поверхность расплава. Для человека, впервые попавшего в литейный цех, это самый впечатляющий момент. Для плавильщика — один из этапов работы: впереди проверка температуры, анализ состава и подготовка к выпуску.
Плавильщик индукционной печи следит за тем, чтобы из подготовленного металла получился нужный сплав — с заданным составом и температурой. Он готовит и загружает шихту, то есть материалы для плавки, управляет процессом и наблюдает за состоянием печи. В работе ему помогают мастер, технолог, лаборатория и ремонтные службы: у каждого своя зона ответственности.
Пройдём по основным этапам смены — от подготовки печи до передачи металла на разливку. Рассмотрим преимущественно плавку стали и чугуна на тигельных установках «УралИндуктор». Конкретные температуры, режимы мощности и порядок переключений задаются документацией печи и технологией сплава; статья помогает понять работу, но не заменяет рабочую инструкцию.
Как устроена печь и за чем следит плавильщик
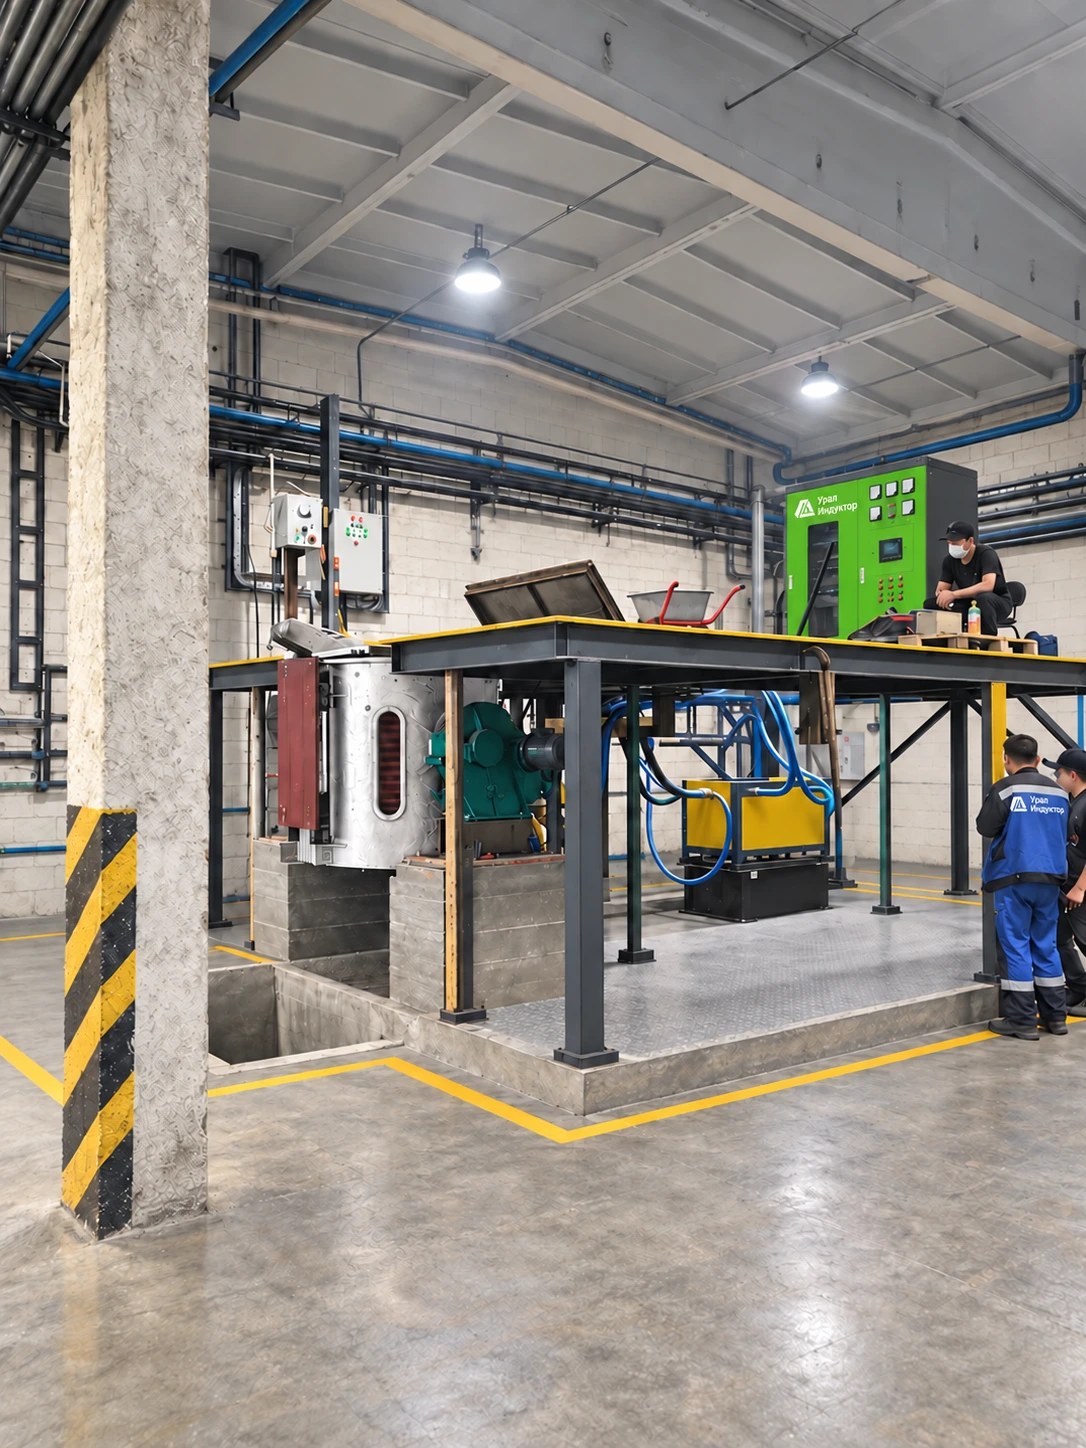
Чтобы представить устройство тигельной печи, начнём с ёмкости, в которой плавится металл. Её рабочую поверхность защищает футеровка — слой огнеупорного материала, рассчитанного на высокую температуру и контакт с расплавом. Вокруг расположена катушка — индуктор.
Переменный ток в индукторе создаёт электромагнитное поле. Оно наводит токи в металле, и тепло выделяется в самом металле. По мере нагрева шихта расплавляется, а электромагнитные силы приводят жидкость в движение. Этот объём жидкого металла специалисты называют ванной расплава.
Печь работает вместе с силовым источником, системой охлаждения, механизмом наклона и вытяжкой. Плавильщик переводит внимание с расплава на приборы: как идёт нагрев, нормально ли охлаждается оборудование, нет ли сигнала защиты. За электрическое питание плавильного контура отвечает тиристорный преобразователь частоты — ТПЧ. Он преобразует питание сети в ток нужной рабочей частоты; вместе с ним в контуре работает конденсаторная батарея. Показания и органы управления зависят от исполнения комплекса.
В каталоге печей для стали и чугуна представлены, например, такие модели:
| Модель | Номинальная масса плавки по стали/чугуну | Мощность ТПЧ |
|---|---|---|
| УИ-0.25Т-250 | 250 кг | 250 кВт |
| УИ-0.5Т-400 | 500 кг | 400 кВт |
| УИ-1Т-800 | 1 000 кг | 800 кВт |
Это характеристики моделей в каталоге, а не режимы, которые оператор должен самостоятельно устанавливать на любой плавке. Для УИ-1Т-800 указана типовая рабочая частота 1 кГц; конкретное исполнение подтверждается паспортом. Частота питающей сети 50 Гц и рабочая частота плавильного контура — разные параметры.
Тонная печь не обязательно выдаёт тонну металла каждый час. Номинальная масса характеризует одну плавку, а на её подготовку и завершение тоже уходит время. Нужно загрузить материалы, расплавить их, проверить и при необходимости скорректировать состав, получить нужную температуру и выпустить металл.
Приём смены: что нужно знать до начала плавки
Принимая смену, плавильщик узнаёт, как печь работала до его прихода. Какой сплав плавили? Остался ли в ней металл? Были ли замечания по футеровке, охлаждению или защитам? Металл, который по технологии сохраняют в печи между плавками, называют технологическим остатком. Его наличие и состав важны для следующей загрузки. Одной записи «печь исправна» недостаточно, если перед этим оборудование отключалось по аварийному сигналу.
Затем плавильщик сверяет задание: какой сплав нужен, сколько металла предстоит получить и когда его ждут на разливке. Состав и количество материалов указаны в шихтовой карте — своего рода точной рецептуре будущей плавки. Отдельно уточняют готовность лаборатории и ковша — огнеупорной ёмкости для приёма и переноса жидкого металла. Если работа участков не согласована, готовый расплав будет ждать, а печь — расходовать энергию на поддержание температуры.
Перед пуском по установленному на предприятии порядку проверяют:
- результаты осмотра футеровки и сливного носка, допуск печи к работе;
- готовность охлаждения, показания предусмотренных приборов и состояние защит;
- исправность вытяжки, ограждений и механизма наклона;
- подготовку шихты, инструмента и средств измерения;
- состояние рабочей площадки и готовность средств индивидуальной защиты.
Оператор выполняет проверки в пределах своего допуска. Проверка электрических цепей, вскрытие силового шкафа и ремонт не становятся его обязанностью только потому, что он работает у печи.
Шихта: состав плавки закладывается до включения мощности
Будущий сплав начинается с подбора шихты. В неё могут входить покупной металл, лом и собственный возврат — металл своего производства, который направляют на повторную плавку. Легирующие материалы вводят, чтобы получить нужный химический состав. Для каждой составляющей важны происхождение, масса и состояние.
Два одинаковых на вид куска металла могут заметно различаться по составу. Поэтому возврат разных марок хранят и учитывают раздельно. Если перепутать материалы, ошибка может обнаружиться только в лабораторном анализе уже готового расплава. Тогда понадобятся дополнительные материалы, время или отдельное решение технолога. Особенно внимательно проверяют шихту при смене марки и наличии остатков предыдущего металла в печи.
Индукционную тигельную печь не следует считать универсальным средством очистки неизвестного лома. Для обычной переплавки состав шихты должен быть известен заранее; возможности удаления нежелательных примесей ограничены принятой технологией. Простое увеличение времени выдержки не заменяет подготовку материалов.
Вода может попасть в печь вместе с влажной шихтой, льдом или ломом с закрытыми полостями. Под поверхностью расплава она способна вызвать взрывной выброс металла. Поэтому материалы проверяют и подготавливают до загрузки. Сухая наружная поверхность ещё не доказывает, что внутри куска или пакета лома нет влаги; порядок контроля и сушки должен учитывать форму и состояние шихты.
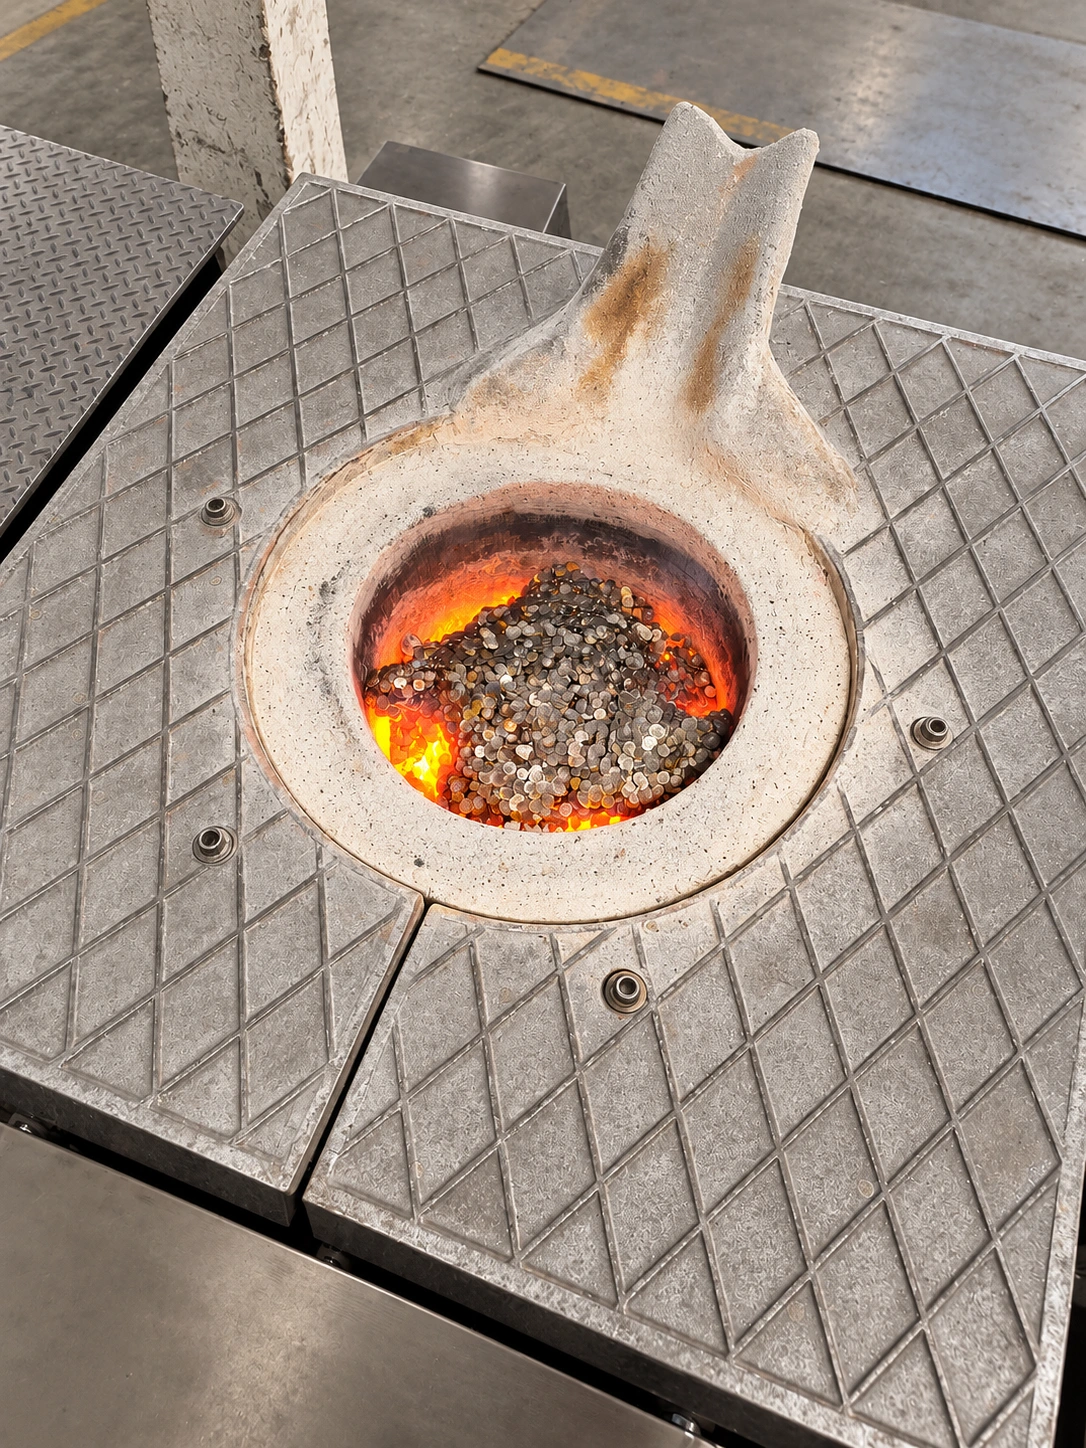
Размер кусков и порядок загрузки согласуют с формой и размерами тигля и технологической картой. Эта карта задаёт порядок операций и режимы ведения плавки. Плавильщик должен понимать, как шихта размещается в рабочей полости, и следить за тем, как она оседает при расплавлении.
Во время плавки: мощность, температура и химический состав
После начала плавки оператор сопоставляет показания приборов с фактическим ходом процесса. Проверяет, идёт ли расплавление ожидаемым образом, нет ли задержки оседания шихты, сохраняются ли нормальные параметры охлаждения. Отклонение от привычного времени плавления — повод установить причину, а не автоматически увеличивать мощность.
Вчерашний удачный режим нельзя автоматически повторить сегодня. Остывшая печь, горячая печь после предыдущего выпуска и печь с новой футеровкой находятся в разных условиях. Для новой набивной футеровки предусмотрен первый нагрев и спекание — формирование прочного рабочего слоя по заданной программе. Этот этап нельзя подменять обычной производственной плавкой.
Температуру измеряют, а не определяют по цвету
Яркое свечение говорит о высокой температуре, но не даёт точного значения. Для измерения стали и чугуна применяют, в частности, погружную термопару — специальный датчик, который вводят в расплав. Датчик и прибор должны быть совместимы и подходить для данного металла и диапазона температур. Место, момент и порядок измерения задаёт технологическая методика. Результат записывают с номером плавки, чтобы сопоставить его с анализом состава и временем выпуска.
Другой способ — бесконтактное измерение пирометром. Он определяет температуру по тепловому излучению поверхности, на которую направлен. Здесь важно, что именно «видит» прибор: металл или покрывающий его шлак — слой неметаллических продуктов на поверхности расплава. Их излучение различается; дым и неверные настройки тоже могут исказить показание. Поэтому для работы с расплавом выбирают подходящий пирометр и соблюдают методику измерения.
Температура плавления сплава и температура выпуска — не одно и то же. Последняя учитывает дальнейшую обработку, перенос металла и требования к заливке. Излишний перегрев увеличивает затраты энергии и нагрузку на футеровку, а недостаточная температура может нарушить последующие операции. Единого значения для всех сталей, чугунов и цветных сплавов нет.
Химический состав подтверждают анализом
По виду жидкого металла нельзя узнать, сколько в нём углерода, кремния или других элементов. Для этого отбирают и подготавливают пробу по принятой методике. В литейных лабораториях применяют, в частности, искровой оптико-эмиссионный анализ: прибор исследует излучение, возникающее при воздействии искрового разряда на образец, и определяет содержание элементов. Плавильщик получает численные результаты, которые можно сравнить с требованиями к сплаву.
Если состав требует корректировки, добавки вводят по расчёту и принятому порядку. Учитывают массу расплава и усвоение добавки — какая доля внесённого элемента действительно перейдёт в металл в данных условиях. Добавление «на глаз» делает результат непредсказуемым. Необходимость повторной пробы и условия выпуска определяет технологическая карта.
Ручной отбор проб, погружное измерение температуры и снятие шлака связаны с введением инструмента в ванну. Перед такими операциями питание индуктора отключают по штатной процедуре. Снятие плавильной мощности и остановка охлаждения — разные действия: необходимое охлаждение сохраняют по руководству по эксплуатации.

Футеровка и охлаждение: что нельзя оценивать на глаз
Между раскалённым металлом и индуктором находится футеровка. Она принимает на себя нагрев и химическое воздействие расплава и шлака. Поэтому её материал выбирают под конкретный сплав и процесс. Даже если источник питания позволяет плавить разные металлы, огнеупорный рабочий слой может потребоваться другой.
Плавильщик отмечает повреждения верхнего пояса и сливного носка, изменения рабочей поверхности и другие замечания при осмотре. Период работы между заменами футеровки называют её кампанией. Продолжать ли эту кампанию, решают по результатам контроля: одно лишь количество выполненных плавок не показывает, сколько ещё прослужит рабочий слой. Его форму и остаточную толщину проверяют предусмотренными для данной печи методами, в безопасном состоянии оборудования.
Система контроля утечки, если она предусмотрена конструкцией, решает свою защитную задачу. Её нельзя без подтверждения изготовителя описывать как прибор, который показывает толщину футеровки в миллиметрах. Отсутствие аварийного сигнала не заменяет осмотр. Подбор материалов и подготовка новой футеровки рассмотрены в разделе «Футеровочные смеси».
Пока металл нагревается, индуктор и силовые элементы нуждаются в отводе тепла. Эту задачу выполняет система охлаждения. Нормальная стрелка на общем манометре ещё не означает, что жидкость в достаточном количестве проходит через каждый охлаждаемый узел. Поэтому по схеме комплекса проверяют расход или проток, температуру, давление, работу насосов и сигналы защит.
У «УралИндуктора» представлены двухконтурные градирни УИГ и чиллеры УИЧ. Тип системы, теплоноситель и резервирование выбираются под комплекс. Мощность ТПЧ и требуемая мощность отвода тепла — разные величины; подбирать охлаждение по одному обозначению печи недостаточно.
Отключение нагрева не делает печь холодной: горячие металл и футеровка продолжают отдавать тепло. Поэтому охлаждение останавливают по порядку, заданному руководством по эксплуатации. При утечке, пропадании протока или другом аварийном признаке действует отдельная инструкция; самостоятельные переключения «по аналогии» с обычной остановкой недопустимы.
Выпуск металла и завершение смены
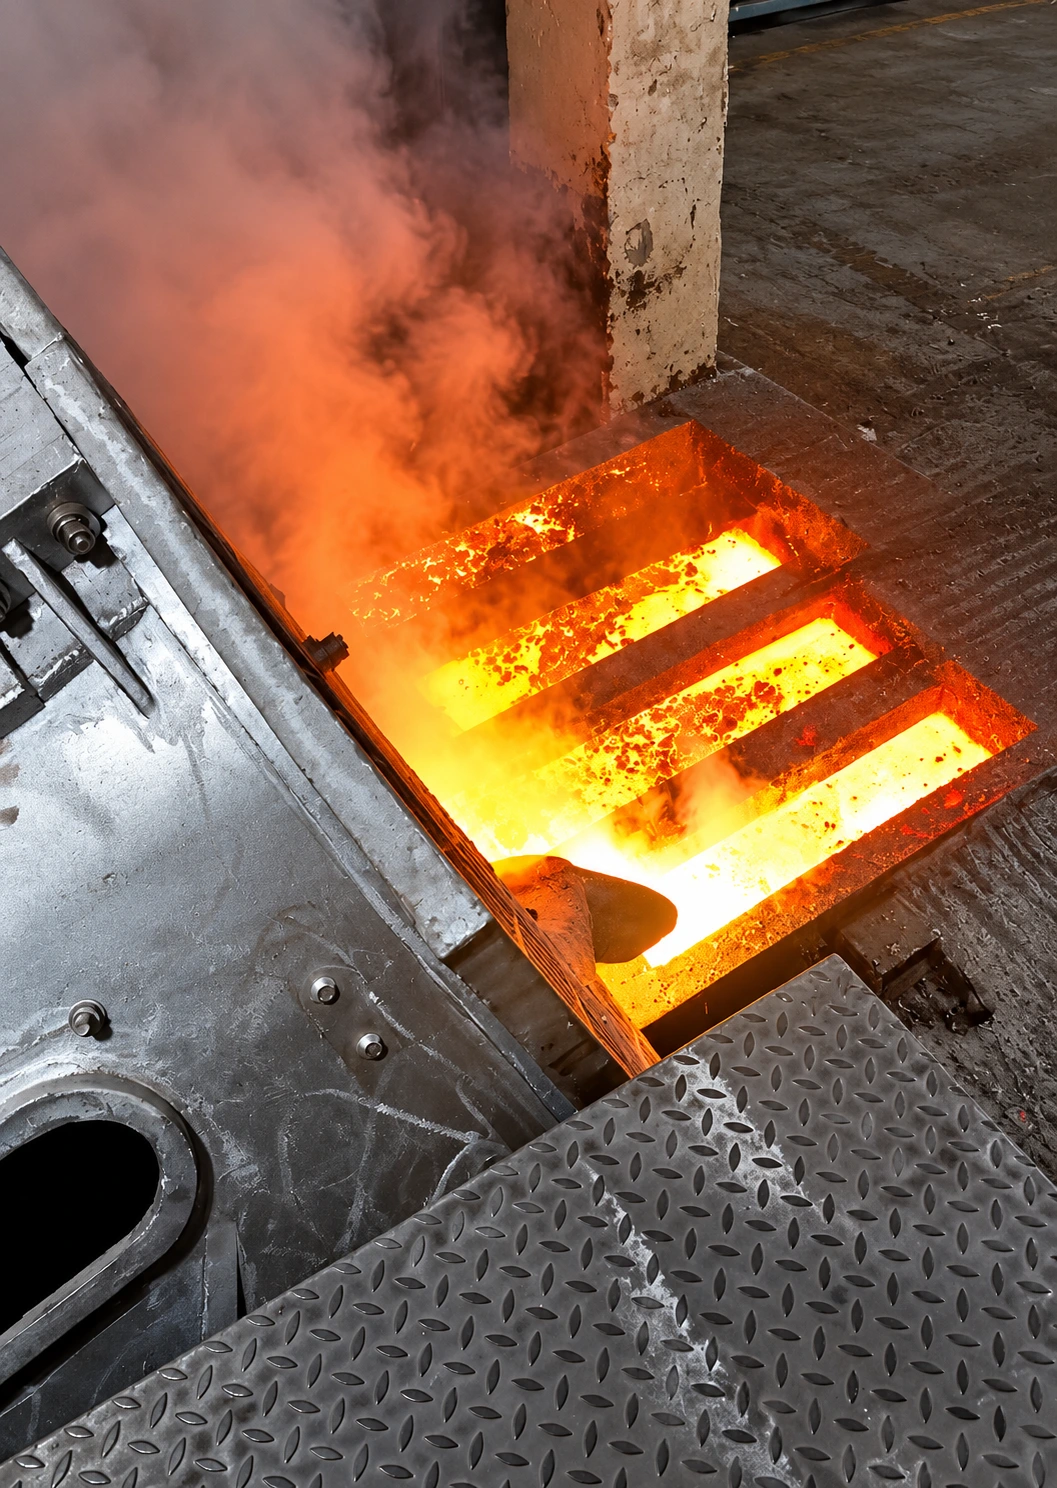
Выпуск — момент, когда металл покидает печь и переходит к следующему этапу производства. К нему должны сойтись три условия: нужные состав и температура расплава, подготовленная приёмная ёмкость и готовность принимающего участка. Плавильщик выполняет предусмотренные технологией операции со шлаком и управляет выпуском в пределах своих обязанностей.
Подготовка ковша включает проверку его состояния и выполнение установленного режима сушки и прогрева. Во время выпуска контролируют направление струи, наполнение и положение оборудования. Сигналы между участниками операции должны быть определены заранее; право управления подъёмными механизмами требует соответствующего допуска.
Журнал плавок — память участка. После выпуска в нём остаются результаты работы и замечания по печи. Следующая смена должна знать о повторном отключении, нестабильном измерении или задержке анализа. Такие записи помогают восстановить ход процесса и понять, где возникло отклонение.
За что отвечает плавильщик и где заканчиваются его полномочия
В производственном процессе плавильщик отвечает за выполнение порученных операций, соблюдение заданных режимов, достоверную запись результатов и своевременное сообщение об отклонениях. Удобно заранее закрепить границы работы:
| Участник | Типовая зона работы |
|---|---|
| Плавильщик | Ведение плавки по карте, наблюдение за процессом, выполнение назначенных проверок, записи и передача замечаний |
| Мастер смены | Организация работ, взаимодействие участков, решения в пределах предоставленных полномочий |
| Технолог | Шихтовые карты, температурные режимы, порядок доводки состава и технологические критерии выпуска |
| Лаборатория | Анализ проб и передача результатов по принятой методике |
| Электротехническая и ремонтная службы | Диагностика, ремонт и обслуживание в пределах своих допусков |
На конкретном предприятии функции могут совмещаться или распределяться иначе. Это нужно отразить в должностных и производственных инструкциях. Оператор не должен самостоятельно менять уставки защит, рецептуру футеровки или электрическую схему, чтобы выполнить план смены.
Ошибки, из-за которых плавка затягивается или растут потери
| Ошибка | Что происходит | Что проверить |
|---|---|---|
| Перепутаны марки возврата | Состав выходит за заданные пределы, требуется решение по доводке или назначению металла | Маркировку, раздельное хранение и учёт материалов |
| Металл перегревают с запасом без расчёта | Растут тепловая нагрузка, расход энергии и возможные потери элементов | Целевую температуру и условия дальнейшей обработки |
| Расплав долго ждёт анализа или разливки | Увеличивается длительность цикла и выдержки | График отбора проб, готовность лаборатории и принимающего участка |
| Температуру оценивают по свечению | Действительный режим остаётся неизвестным | Исправность измерения и принятую методику |
| Удельный расход сравнивают при разных условиях | Хорошая или плохая работа смены оценивается неверно | Марку сплава, старт, массу выпуска, выдержку и границы учёта энергии |
Для учёта полезно связывать с номером плавки массу загруженного и выпущенного металла, результаты анализа, температуру выпуска, расход энергии и длительность основных этапов. Показатель удельного расхода вычисляют как затраченную энергию в кВт·ч, делённую на массу выпущенного металла в тоннах. Счётчик, период и состав включённых потребителей должны быть одинаковыми при сравнении.
Проще говоря, этот показатель отвечает на вопрос: сколько электроэнергии понадобилось, чтобы получить тонну жидкого металла. Он помогает сравнивать плавки, если условия и способ учёта сопоставимы.
Например, 640 кВт·ч на выпуск 0,96 т дают около 667 кВт·ч/т. Это условный пример расчёта, а не паспортная норма УИ-1Т-800. Если часть металла остаётся в печи как технологический остаток, энергию и металл нужно учитывать за сопоставимый цикл или серию плавок.
Когда обычное ведение плавки нужно прекратить
Зависшая шихта, пропадание охлаждения, подозрение на проникновение металла через футеровку или срабатывание защиты требуют действий по аварийной инструкции. Продолжать нагрев в расчёте, что ситуация исчезнет сама, нельзя.
Если куски шихты зависли над жидкой ванной и образовали мост, металл под ним может перегреваться. Продолжение нагрева увеличивает опасность. При обнаружении такого состояния снимают плавильную мощность и освобождают опасную зону по установленному порядку. Пробивать мост вручную нельзя. Дальнейшие действия выполняют по аварийной инструкции; обход защит для возобновления плавки недопустим.
К началу работы готовят не только печь, но и окружающую площадку. Вода в зоне возможного пролива создаёт опасность даже при сухой шихте. Проверяют состояние приёмной зоны, подготовку инструмента, исправность вытяжки и ограждений. Средства индивидуальной защиты должны соответствовать работе с жидким металлом и условиям конкретного участка.
Памятка по рабочей смене

- При приёме смены: задание, предыдущая марка, состояние печи, замечания и разрешение на работу.
- До загрузки: подготовленная шихта, исправное оборудование, охлаждение, вытяжка, инструмент и готовность участка.
- Во время плавки: режим, оседание шихты, показания приборов, измерения температуры и результаты анализа.
- Перед выпуском: подтверждённые состав и температура, готовая приёмная ёмкость, согласованные действия участников.
- При завершении: записи по плавке, передача замечаний, остановка по установленному порядку.
Вопросы о работе плавильщика
Как называется человек, который плавит металл в индукционной печи?
В производственном общении его называют плавильщиком или оператором индукционной плавильной печи. Наименование профессии в кадровых документах и перечень трудовых функций уточняют для конкретного рабочего места.
Можно ли на одной печи плавить сталь, чугун и цветные металлы?
Возможность определяется всем комплексом: источником питания, индуктором, рабочей ёмкостью, футеровкой и технологией. На сайте есть пример УИ-1Т-800 для нейзильбера, но это не разрешение менять сплав на любой печи с таким обозначением. Для нового материала проверяют совместимость и риск загрязнения предыдущим металлом.
Что меняется при работе с алюминием или медными сплавами?
Меняются шихтовая карта, рабочие температуры, материалы тигля или футеровки и операции обработки расплава. Для алюминия отдельно учитывают газосодержание и оксидные включения, для цинксодержащих медных сплавов — потери цинка и удаление образующихся выделений. Режимы стали переносить на них нельзя; в каталоге представлены отдельные направления плавильного оборудования.
Почему при одинаковой мощности одна плавка длится дольше другой?
Причинами могут быть иная масса и состав шихты, холодный старт, особенности загрузки, задержка анализа или ожидание разливки. Сравнивать нужно весь цикл и фактические условия, а не только значение мощности на панели.
Достаточно ли обучения у пульта?
Нужно понимать весь процесс: подготовку материалов, измерения, ограничения печи, штатную остановку и действия при отклонениях. Практическое обучение дополняют документацией и установленным на предприятии допуском к самостоятельной работе.
Обучение работе на оборудовании «УралИндуктор»
При подготовке плавильного участка важно согласовать печь, охлаждение, футеровку и работу персонала. «УралИндуктор» предлагает обучение операторов и инженерного персонала с программой под конкретное оборудование и задачи предприятия.
Для обсуждения программы сообщите модель печи, марки сплавов, массу плавки и опыт сотрудников. Если участок уже работает, полезны журнал плавок и перечень повторяющихся затруднений: по ним проще определить, какие операции нужно разобрать на практике.
Обсудить обучение плавильщиков · +7 (351) 211-65-97 · info@uralinduktor.ru