
Заливка металла в литейные формы: ковш, температура и устойчивая струя
В момент заливки несколько часов подготовки формы встречаются с несколькими минутами работы ковша. Металл должен прийти в нужном состоянии, заполнить литниковую систему без опасных перерывов и не увлечь в отливку шлак, воздух и разрушенные частицы формы. Здесь важна не скорость сама по себе, а управляемый и повторяемый поток.
Заливка начинается с технологической карты
До подхода ковша должны быть определены сплав, масса металла, диапазон температуры, допустимое время от выпуска до окончания заливки, порядок обработки расплава, положение форм, последовательность обхода и действия при отклонении. Оператор не должен во время операции угадывать, куда поставить ковш или что делать при неполной чаше.
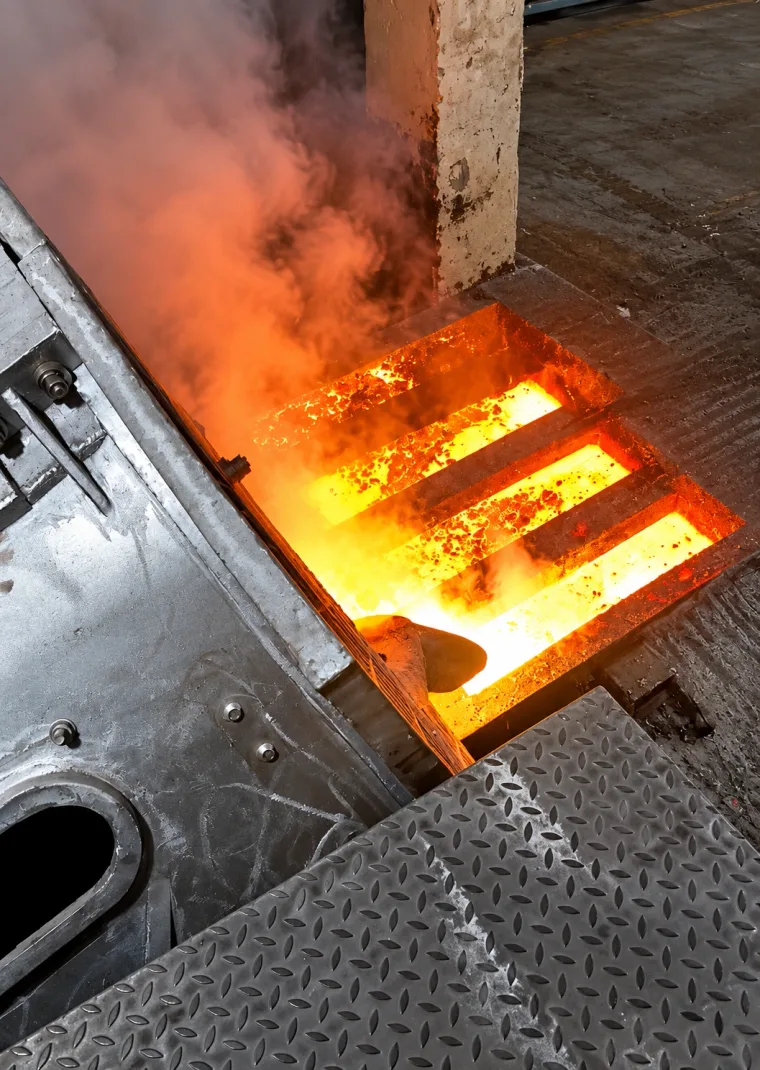
Ковш выбирают по процессу, а не только по номинальной вместимости
Рабочая вместимость должна покрывать заданный цикл с учётом безопасного свободного борта, остатков металла и принятого порядка разливки. Избыточно большой ковш увеличивает тепловую инерцию и нагрузку на транспортное оборудование; слишком малый вынуждает прерывать заполнение или делить металл между операциями.
| Вопрос | Что проверяют | Почему это важно |
|---|---|---|
| Как выпускают металл? | Через носок, донный стопорный механизм или другой предусмотренный узел. | От этого зависят траектория струи, отделение шлака и управление расходом. |
| Как перемещают? | Кран, монорельс, тележка, вилочный захват; центр тяжести и точки подвеса. | Ковш должен оставаться устойчивым во всём маршруте. |
| Как наводят? | Ручное, редукторное, гидравлическое или автоматизированное кантование. | Оператору нужен контролируемый расход без рывка и опасного положения. |
| Как сохраняют тепло? | Футеровка, крышка, предварительный нагрев и длительность цикла. | Определяет фактическую температуру у последней формы. |
| Как обслуживают? | Осмотр футеровки, носка, цапф, редуктора, стопора и ограждений. | Износ не должен обнаруживаться во время заливки. |
Ковш и форма должны быть готовы до выпуска металла
Ковш очищают от настылей и шлака установленным способом, осматривают футеровку, сушат и подогревают по регламенту. Температурный режим подогрева зависит от материала футеровки и конструкции; внешне сухая поверхность не подтверждает отсутствие влаги в глубине.
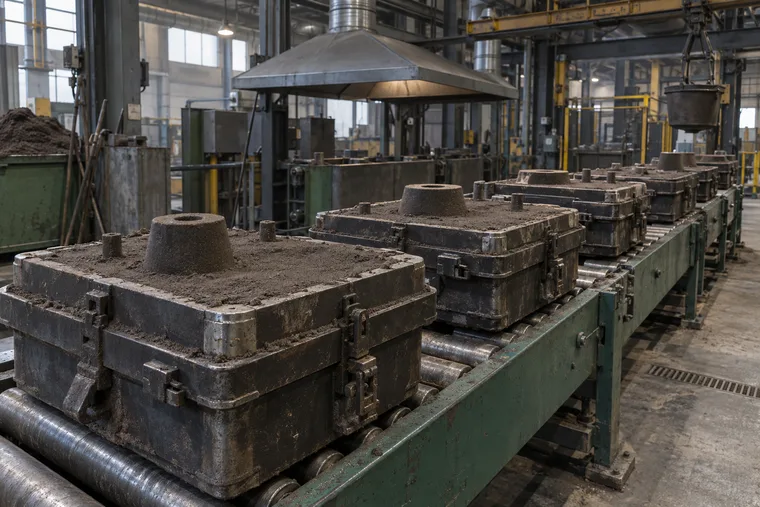
Формы устанавливают устойчиво, закрывают и скрепляют, очищают литниковые чаши, проверяют грузы или зажимы и освобождают путь эвакуации. В ЛГМ дополнительно важны вакуумная система и состояние плёнки, в ЛВМ — целостность и температура оболочки, в ПГС и ХТС — сборка, вентиляция и прочность формы.
Температура — это цепочка измерений и потерь
Различают температуру в печи, при выпуске, после обработки, в ковше перед первой формой и у конца маршрута. Одна цифра без места и времени измерения мало полезна. Потери зависят от массы металла, состояния ковша, площади зеркала, крышки, времени транспортировки, температуры окружающей среды и количества переливов.
Слишком холодный металл может не заполнить тонкие участки и образовать спаи. Избыточный перегрев усиливает взаимодействие с футеровкой и формой, окисление, газонасыщение и тепловую нагрузку. Диапазон задаёт технология конкретной отливки, а фактическую цепочку проверяют пробными замерами.
Устойчивая струя снижает вовлечение воздуха и разрушение формы
Ковш подводят так, чтобы свободная высота падения была разумно мала, но носок не касался формы. После начала чашу поддерживают в предусмотренном заполненном состоянии; рывки, длинная разорванная струя и многократные остановки повышают риск брызг, окисных плёнок и размыва.
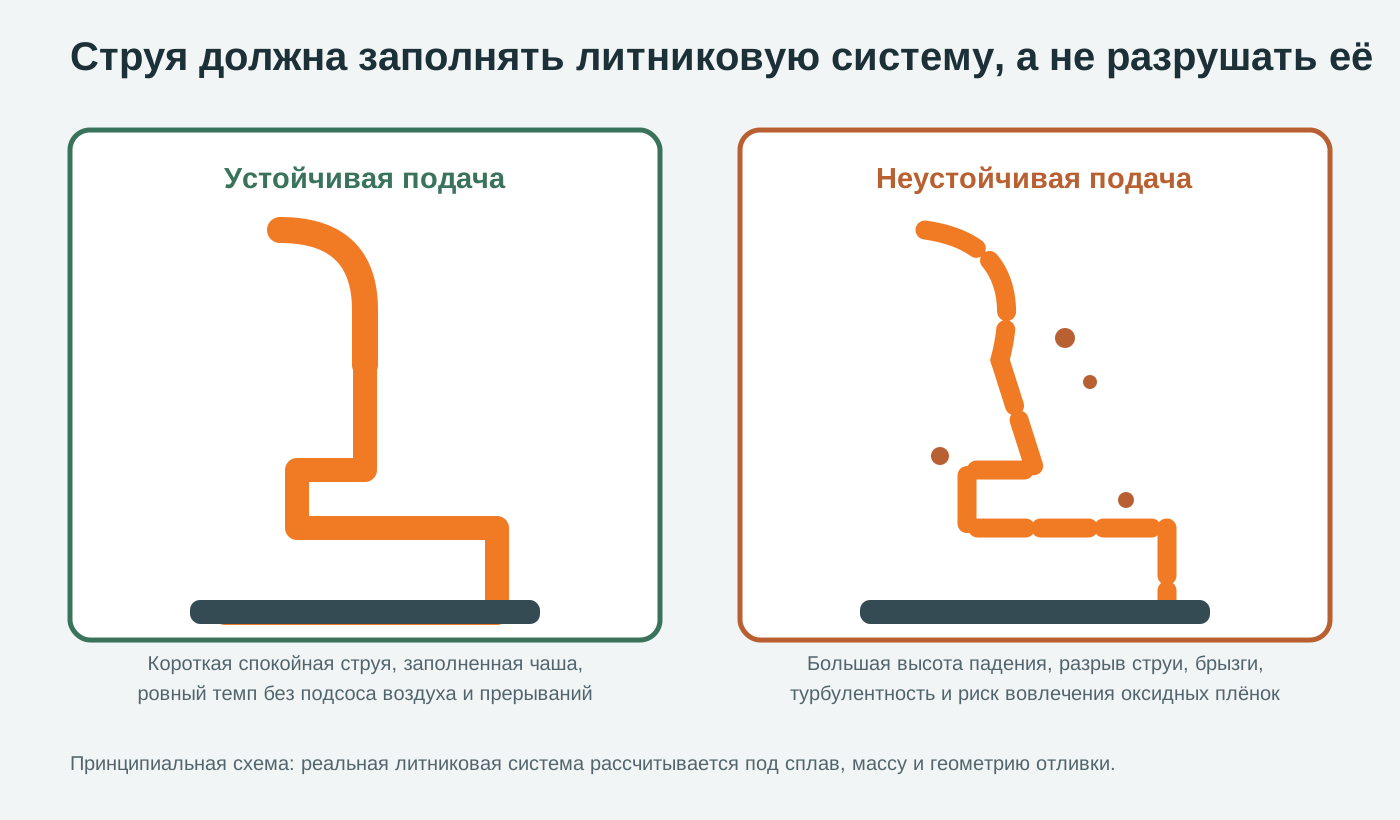
«Лить медленно» и «лить быстро» — плохие универсальные советы. Требуемый расход должен заполнить форму до потери жидкотекучести, не превысить способность литниковой системы пропускать металл и не разрушить форму. Управляют временем заливки, высотой напора и наполнением чаши, а не субъективным впечатлением.
Шлак отделяют до того, как он войдёт в литниковую систему
Поверхность металла подготавливают по принятой технологии. Носок ковша поддерживают чистым, а положение ковша выбирают так, чтобы шлаковый слой не ушёл вместе с последней порцией металла. Литниковые элементы могут задерживать часть включений, но не заменяют чистый расплав и спокойную заливку.
Для сплавов, склонных к образованию плёнок, опасно многократно переливать металл и разрушать поверхность. Любое фильтрование должно быть рассчитано: загрязнённый, неподходящий или неверно установленный фильтр способен снизить расход и вызвать недолив.
Последовательность работы у формы
- Разрешение на заливку. Ответственный подтверждает готовность металла, формы, ковша, маршрута и персонала.
- Подход. Ковш перемещают без людей под грузом и без резкого раскачивания.
- Позиционирование. Носок совмещают с чашей; оператор видит уровень и имеет устойчивое рабочее положение.
- Начало. Расход наращивают управляемо, не ударяя мощной струёй по пустой чаше.
- Заполнение. Поддерживают заданный поток, следят за чашей, выходом газов и состоянием формы.
- Окончание. Не допускают ухода шлака и перелива; ковш возвращают в безопасное положение.
- Запись. Отмечают форму, плавку, температуру, время, продолжительность и отклонения.
Какие отклонения заливки отражаются на отливке
| Наблюдение | Возможное последствие | Что проверить |
|---|---|---|
| Разрыв струи, брызги | Окисные плёнки, газовые полости, засоры | Высоту, носок, управление ковшом, заполнение чаши. |
| Длительная пауза | Спай, недолив, холодная граница | Вместимость ковша, маршрут, сечения и организацию поста. |
| Перелив чаши | Опасная зона, загрязнение формы, нестабильный напор | Обзор, расход, положение ковша и подготовку площадки. |
| Выход шлака | Неметаллические включения | Подготовку зеркала, остаток в ковше и литниковые элементы. |
| Вздутие или утечка формы | Прорыв металла, облой, смещение | Сборку, крепление, прочность, массу груза и состояние опоки. |
Общий алгоритм рассмотрен в статье «Дефекты отливок».
Вода и расплав несовместимы
Влага в ковше, инструменте, шихте, приямке или замкнутой полости способна мгновенно превратиться в пар и выбросить металл. Опасны также повреждённая футеровка, ненадёжный подвес, человек под ковшом, захламлённый путь, непросушенная форма, для которой технология требует сушки, перелив и попытка остановить утечку вручную.
Конкретный порядок работ устанавливает предприятие. Нужны обученный персонал, исправные краны и ковши, ограждение опасной зоны, вытяжка, сухие пути, связь между операторами, подходящие средства защиты и заранее определённые действия при отказе.
Исходные данные для ковша и заливочного поста
- сплавы, температуры и технология обработки металла;
- масса на одну форму, на цикл и максимальный остаток;
- число форм, расстояние, длительность маршрута и требуемый темп;
- высота и доступ к чаше, габариты опок и шаг линии;
- кран, монорельс или тележка, грузоподъёмность и траектория;
- нужный тип выпуска и способ управления кантованием;
- помещение, аспирация, площадки обслуживания и аварийный маршрут;
- фото участка и схема взаимного расположения плавильных печей, форм и поста.
Ответы инженера
Можно ли назначить температуру только по марке сплава?
Нет. Нужны геометрия и масса отливки, форма, литниковая система, обработка расплава, ковш и фактические потери по маршруту.
Как понять, что ковш слишком мал?
Если для одной формы требуется опасно высокий уровень, нет технологического остатка, поток приходится прерывать или не хватает металла с учётом потерь, вместимость и весь маршрут пересматривают.
Что важнее — температура или скорость?
Они связаны. Металл должен сохранить жидкотекучесть на протяжении рассчитанного заполнения, а поток — не разрушать форму и не вовлекать лишний воздух.
Заливочный пост рассматривают вместе с плавильным участком
Оборудование должно работать как система: печь, выпуск, ковш, транспорт, формы и вытяжка. Посмотрите проекты, каталог и отзывы заказчиков.
Нужно подобрать ковш или организовать заливочный участок?
Передайте исходные данные и компоновку через раздел «Контакты». Мы свяжем вместимость, транспортировку, темп формовочной линии и фактический цикл плавки.