
Литьё по выплавляемым моделям: от восковой модели до точной отливки
В ЛВМ будущая отливка сначала появляется в воске, затем скрывается под слоями керамики и только после удаления модели становится полостью для металла. Точность процесса рождается не в одной машине: её собирают по шагам — от пресс-формы и модельного состава до сушки оболочки, прокалки и заливки.
- Что называют ЛВМ
- Чем ЛВМ отличается от других процессов
- Полный технологический маршрут
- Изготовление восковых моделей
- Сборка модельного блока
- Керамическая оболочка
- Сушка между слоями
- Депарафинизация
- Примеры модельных блоков и оболочек
- Прокалка и подготовка к заливке
- Плавка и заливка
- Выбивка и очистка
- Контроль процесса
- Дефекты и причины
- Как подобрать оборудование
- Кто отвечает за результат
- Безопасность
- Ответы инженера
В ЛВМ модель удаляют до прихода металла
Литьё по выплавляемым моделям (ЛВМ), или investment casting, — процесс с разовой моделью, которую окружают многослойной огнеупорной оболочкой. После высушивания модельный состав удаляют, оболочку прокаливают и заполняют расплавом.
Полость керамической формы повторяет поверхность модели, поэтому ЛВМ применяют для деталей со сложным контуром, тонкими элементами и требованиями к чистоте поверхности. Внутренние каналы при необходимости получают с помощью керамических стержней. Возможности процесса не отменяют инженерных ограничений: литниково-питающая система, усадка сплава, доступность контроля и последующей очистки должны быть заложены ещё при проектировании отливки.
ЛВМ, ЛГМ, ПГС и ХТС требуют разных линий
| Процесс | Модель перед заливкой | Форма | Характерная особенность |
|---|---|---|---|
| ЛВМ, lost wax | Удалена заранее | Многослойная керамическая оболочка | Высокая детализация, разовая модель и разовая форма |
| ЛГМ, lost foam | Остаётся до заливки и газифицируется | Покрытая модель в сухом песке | Нет обычного разъёма формы, нужен согласованный отвод продуктов разложения |
| ПГС | Извлечена из полуформы | Песчано-глинистая смесь | Оборотная смесь и классическая разъёмная форма |
| ХТС | Извлечена до сборки формы | Химически связанный песок | Рабочее время смеси и механическая регенерация |
Перенос отдельных режимов между технологиями опасен. Например, песок ЛГМ поддерживает покрытие снаружи, а оболочка ЛВМ сама воспринимает механическую и тепловую нагрузку. Поэтому к её толщине, сушке, прочности и целостности предъявляют другой набор требований.
Технологический маршрут: четырнадцать связанных операций
- Анализ детали. Определяют сплав, допуски, припуски, положение детали, разъёмы пресс-формы, литниково-питающую систему и метод контроля.
- Изготовление пресс-формы. Оснастку проектируют с учётом усадки модельного состава и металла, извлечения модели и охлаждения.
- Подготовка модельного состава. Свежий и возвратный материал смешивают по утверждённой рецептуре, удаляют воду и загрязнения.
- Впрыск модели. Настраивают температуру состава и пресс-формы, давление, время выдержки и охлаждение.
- Доводка и контроль. Удаляют облой, проверяют поверхность, массу и критические размеры, не маскируя системный дефект ручным ремонтом.
- Сборка блока. Модели соединяют с литниковой системой; швы должны быть плавными и прочными.
- Лицевой слой. Блок смачивают суспензией и наносят мелкозернистую огнеупорную обсыпку.
- Последующие слои. После каждой сушки добавляют суспензию и более крупную обсыпку до заданной конструкции оболочки.
- Окончательная сушка. Оболочку выдерживают до состояния, установленного технологической картой.
- Депарафинизация. Основную массу модельного состава быстро удаляют из оболочки, обычно паром в автоклаве.
- Прокалка. Удаляют остатки органики и подготавливают оболочку к заливке по режиму, согласованному с её материалом и сплавом.
- Плавка и заливка. Контролируют химический состав, температуру металла, состояние оболочки и время переноса.
- Охлаждение и выбивка. После установленной выдержки разрушают оболочку, отделяют литниковую систему и очищают отливки.
- Финишный контроль. Выполняют термообработку, правку, механическую обработку и неразрушающий контроль по требованиям детали.
Модельный автомат не исправит нестабильный воск
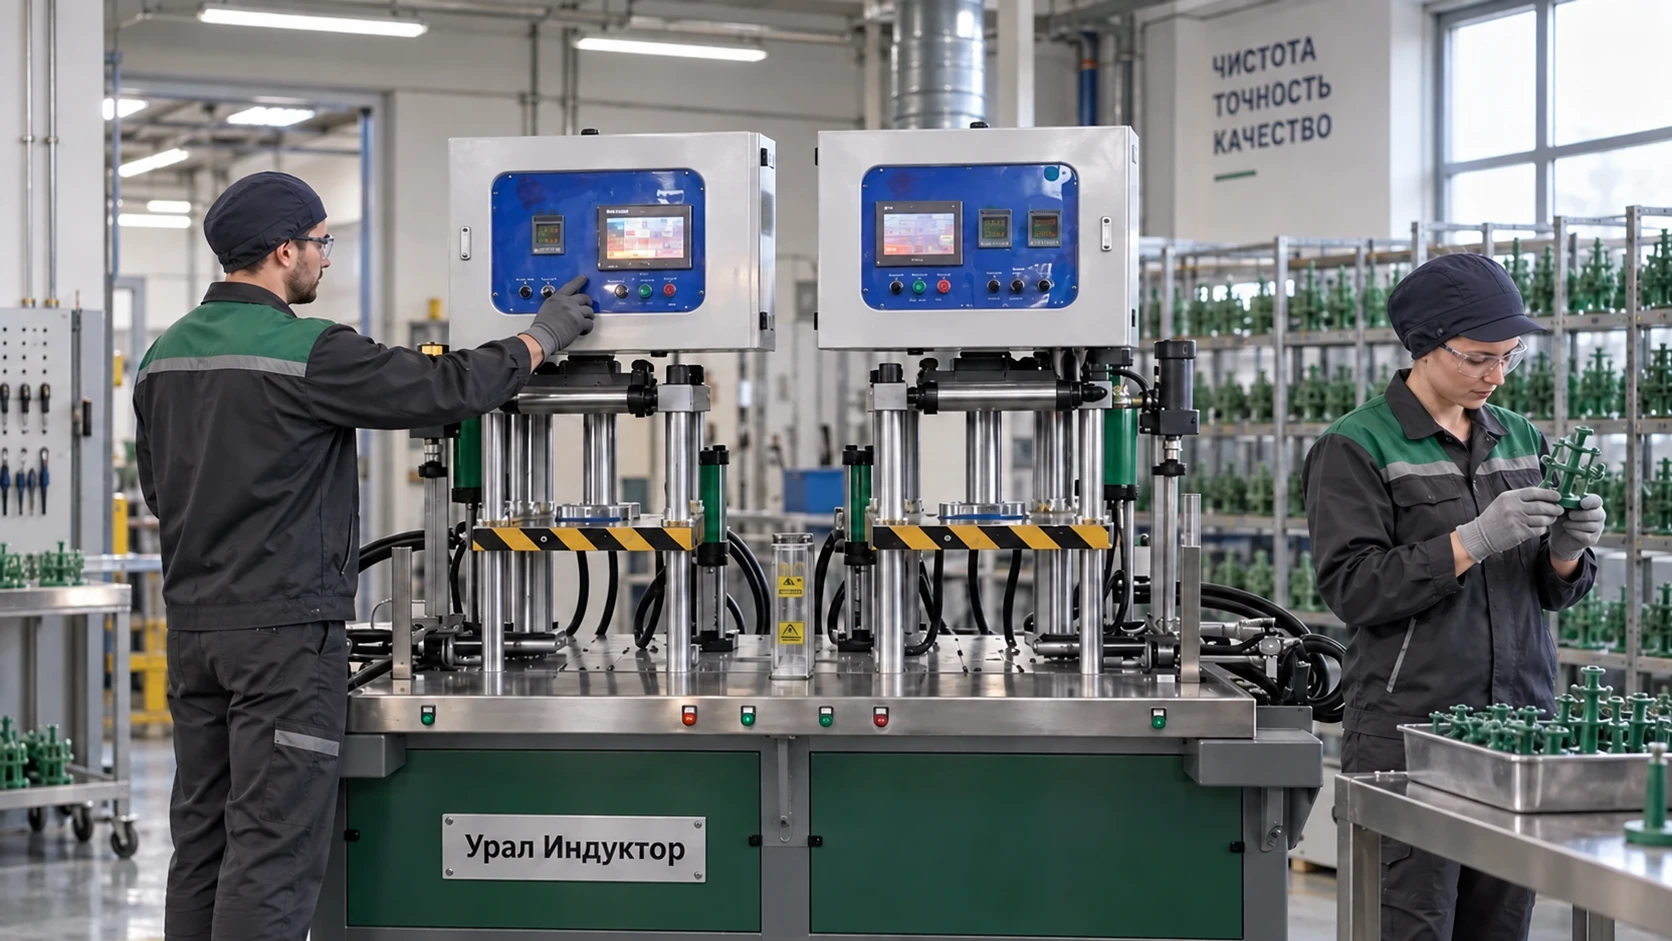
Повторяемость модели зависит от всей системы: состава воска, истории его нагрева, температуры пресс-формы, давления впрыска, времени выдержки, охлаждения и момента извлечения. Если менять один параметр без учёта остальных, размер может временно попасть в допуск, но процесс останется нестабильным.
Для серии применяют вертикальные и горизонтальные модельные автоматы ЛВМ. Тип и усилие смыкания выбирают по пресс-форме, проекции полости, требуемому давлению и способу съёма модели. Число станций влияет на производительность, но только при согласованной работе охлаждения, подготовки воска и оператора.
Модельный блок задаёт путь металлу
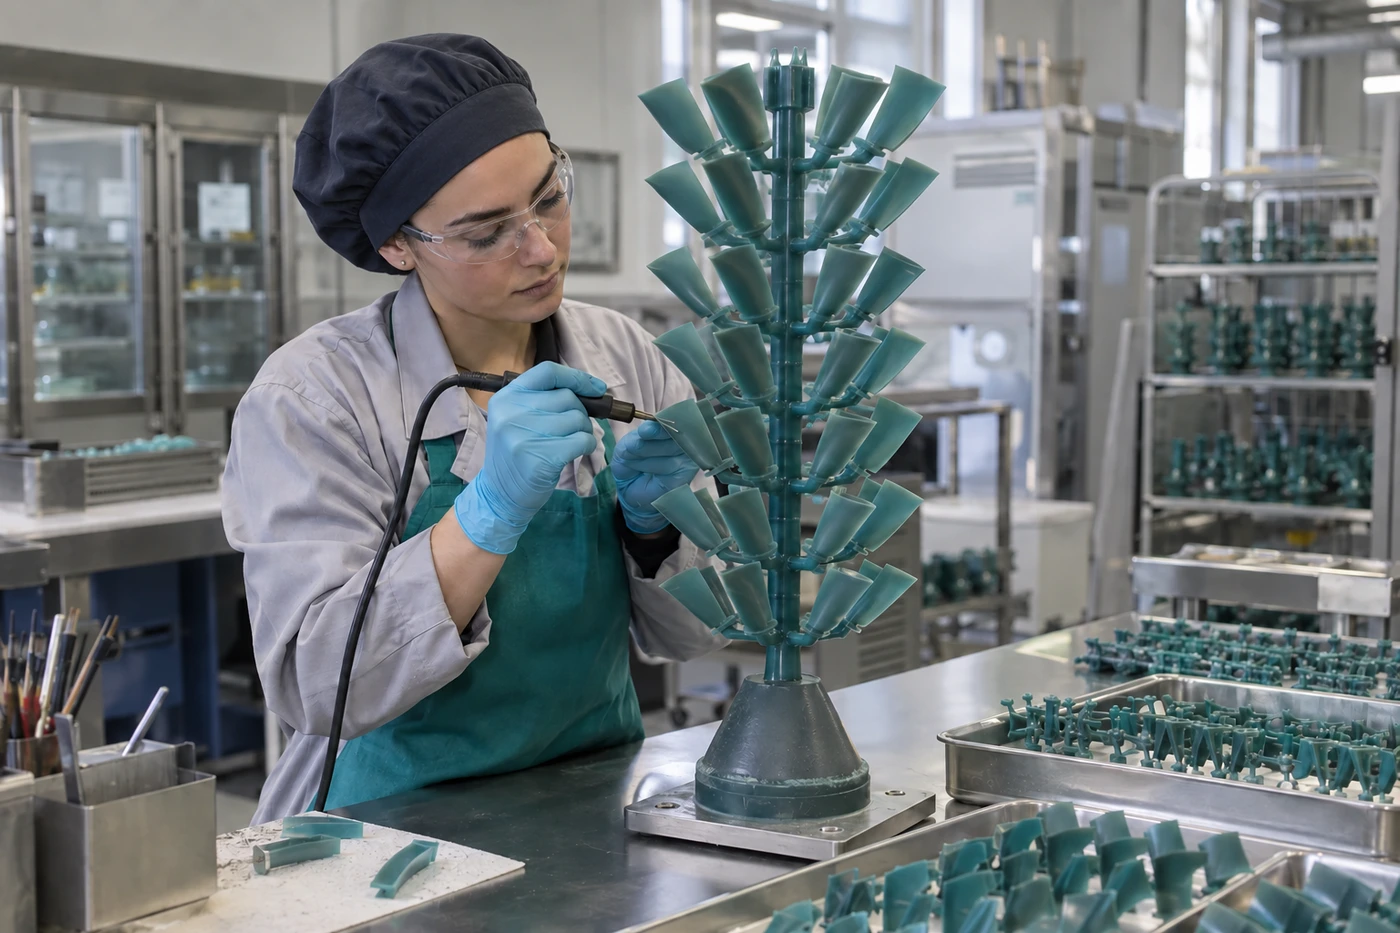
Отдельные восковые модели соединяют с центральной литниковой системой. Место присоединения должно обеспечивать заполнение, питание и последующее отделение отливки. Наплыв воска, ступенька или непроваренный стык повторятся в оболочке и способны стать источником включений, турбулентности или локального ослабления.
Перед нанесением керамики блок проверяют визуально и по массе, а критические размеры — предусмотренным измерительным инструментом. Геометрию крупного блока оценивают не только на столе: важно, как он будет ориентирован при погружении, сушке, депарафинизации и заливке.
Оболочку строят слоями, а не «обмазывают потолще»
Керамическая оболочка состоит из последовательно нанесённых слоёв. Лицевой слой отвечает за контакт с металлом и качество поверхности. Последующие слои увеличивают толщину и несущую способность. Материал огнеупора, связующее, зерновой состав и число слоёв подбирают под сплав, размеры блока и условия заливки.
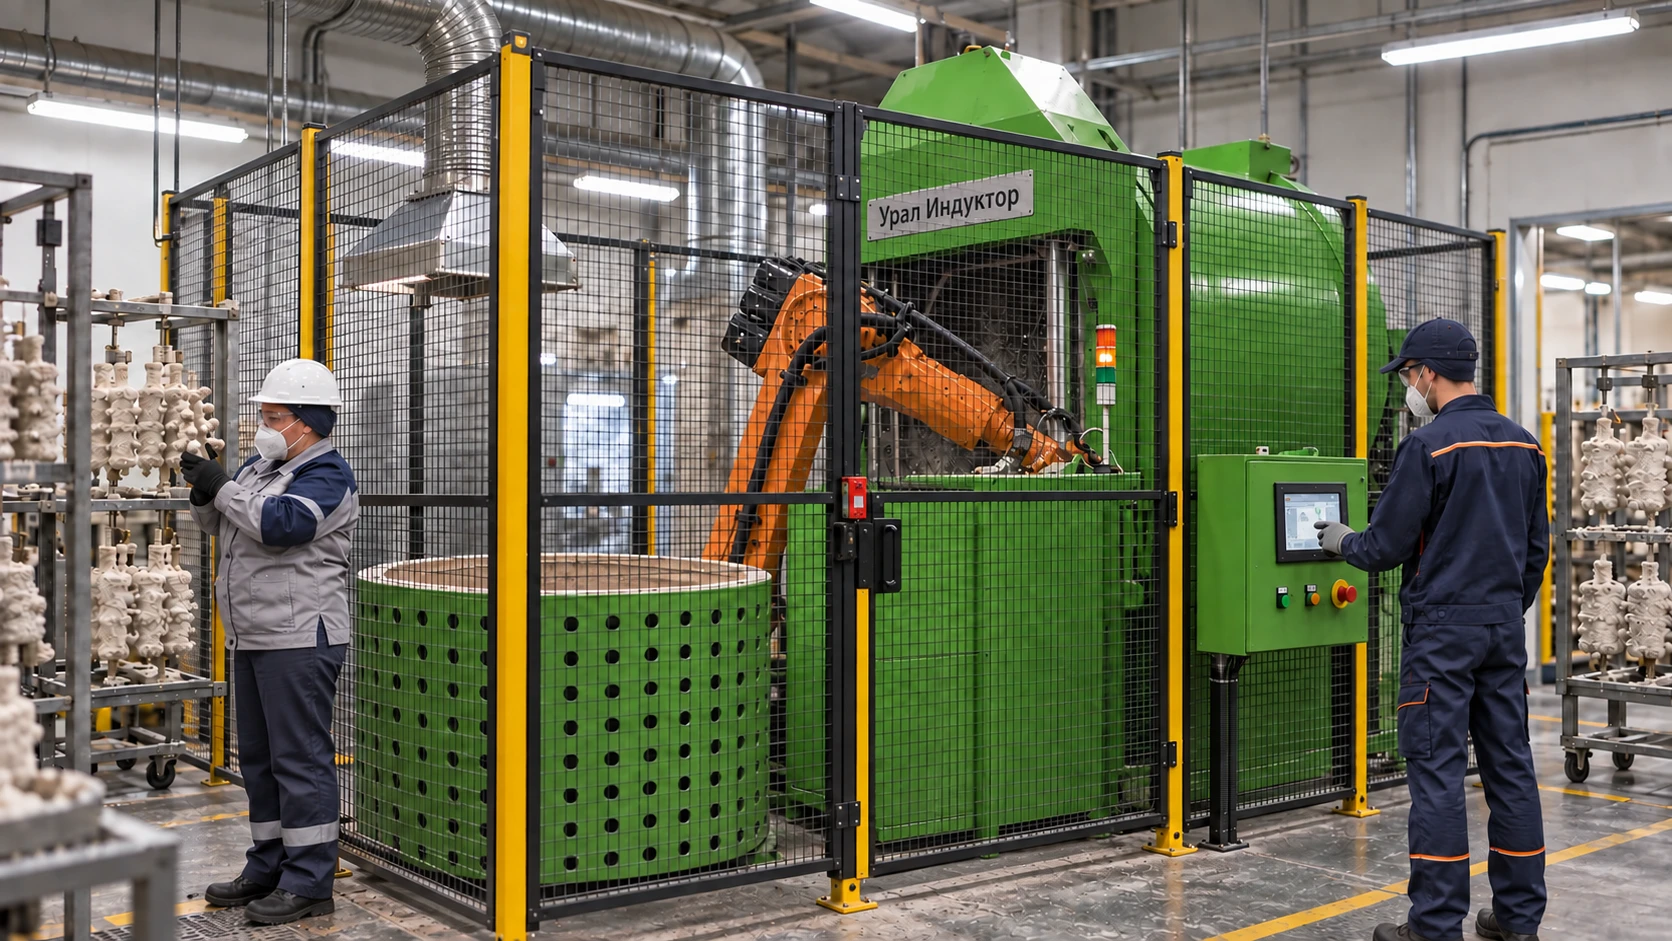
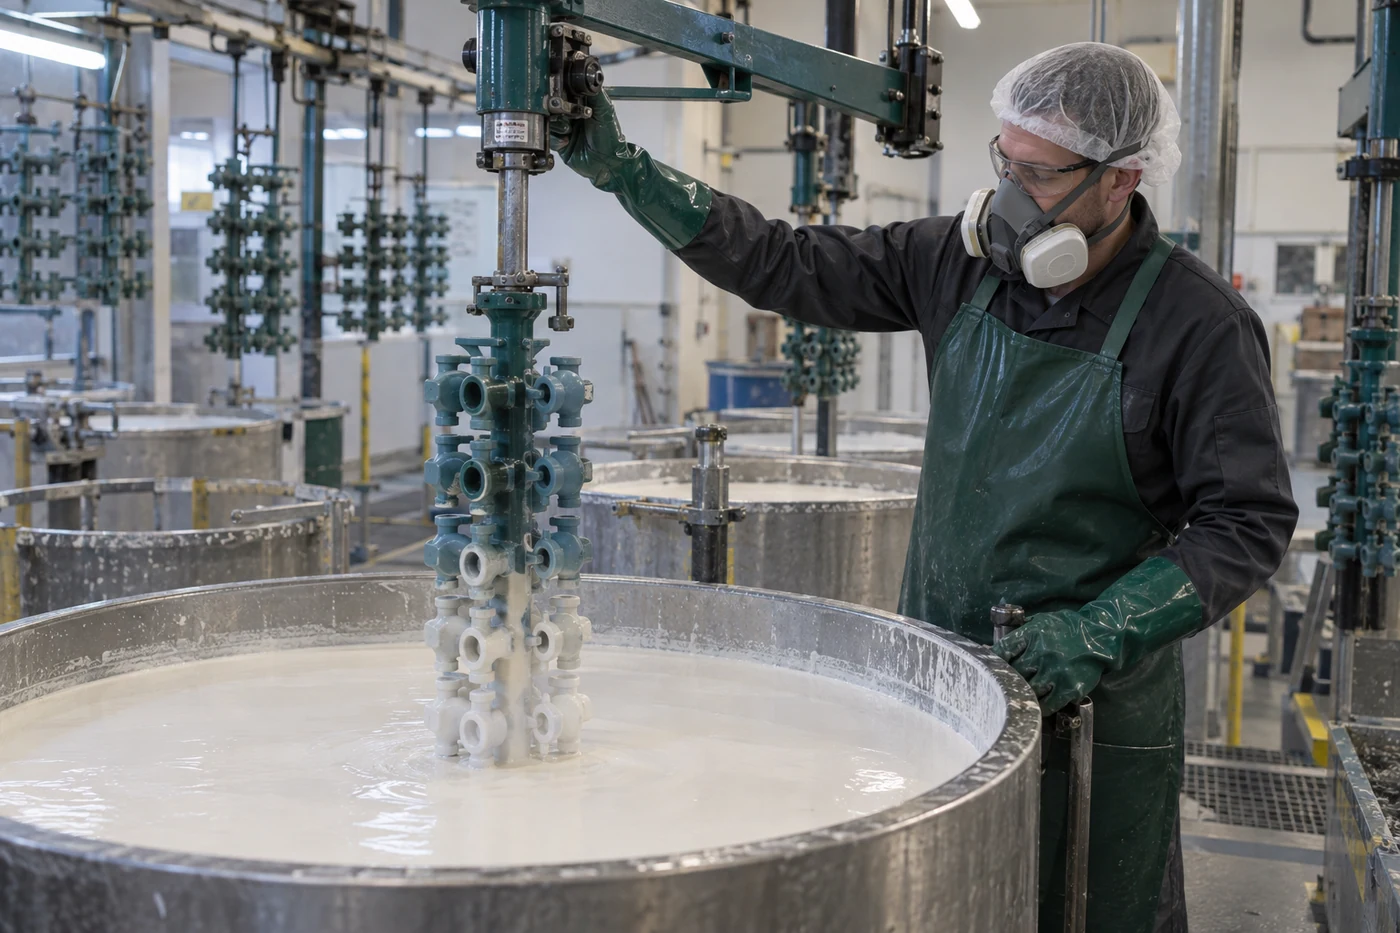
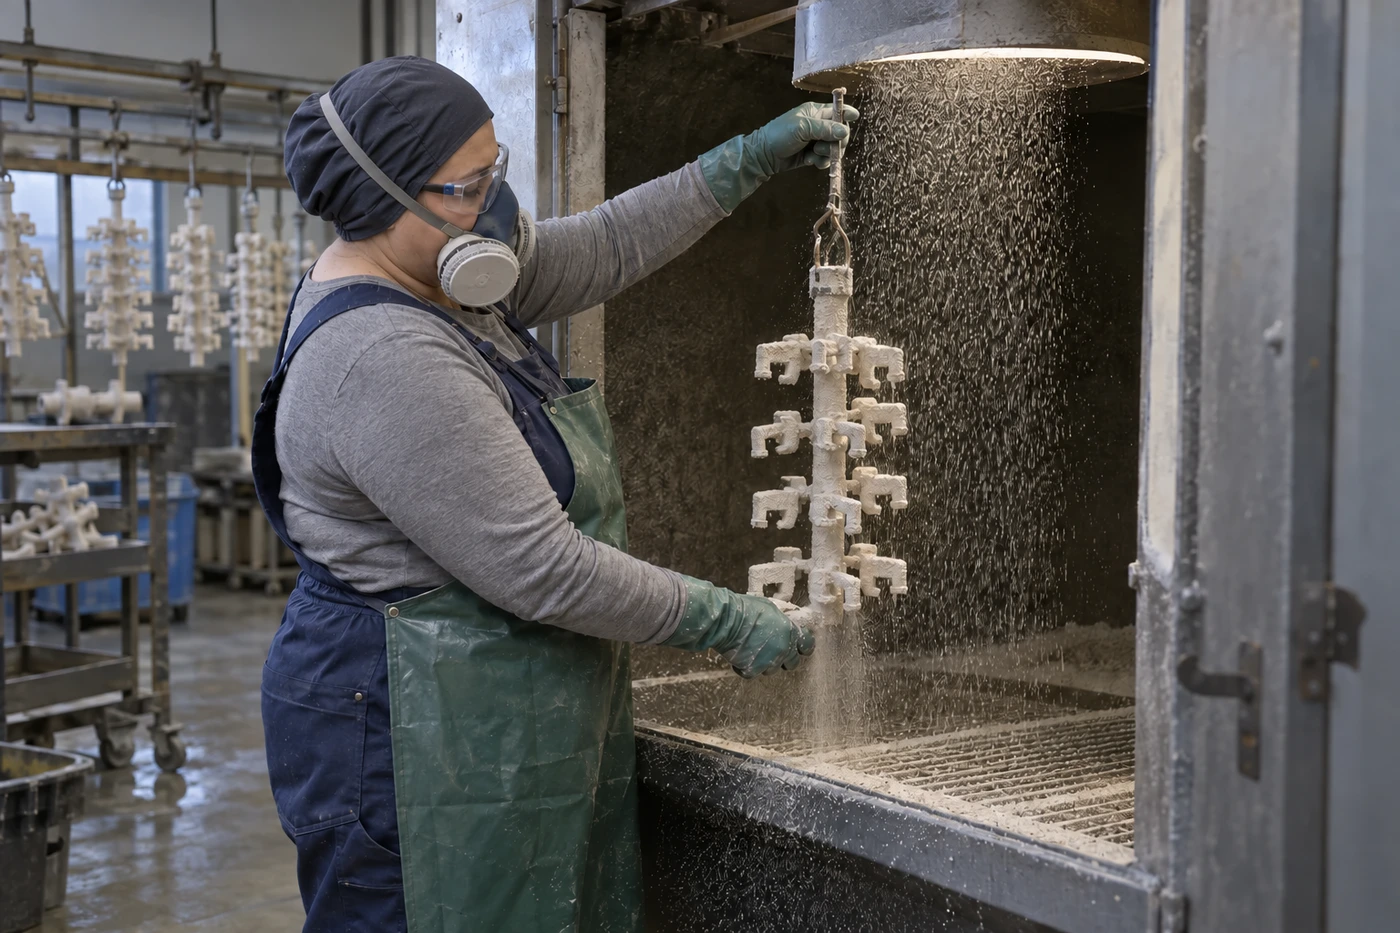
Суспензия должна полностью смачивать модель, не удерживать лишние пузыри и стекать без непрокрытых участков и тяжёлых наплывов. Обсыпка обязана покрывать влажный слой равномерно. Механизация погружения и обсыпки уменьшает разброс, но не отменяет контроль состояния суспензии и зернистого материала.
| Что контролируют | Зачем | Что фиксируют в журнале |
|---|---|---|
| Состояние и однородность суспензии | Чтобы слой был сплошным и повторяемым | Результаты принятого метода контроля, температуру, время и корректировки |
| Зерно обсыпки | Чтобы сохранить качество лицевого слоя и нарастить прочность последующих | Марку, фракцию, партию и состояние материала |
| Покрытие сложных зон | Чтобы не осталось воздушных карманов и непрокрытых углублений | Результат осмотра, отбраковку и разрешённый ремонт |
| Число и порядок слоёв | Чтобы оболочка соответствовала утверждённой конструкции | Время нанесения и сушки каждого слоя |
Сушка — самостоятельная операция
Связующее должно сформировать прочный слой до следующего погружения. На результат влияют температура, относительная влажность, скорость и направление воздуха, расстояние между блоками, форма внутренних полостей и время. Сильный поток воздуха может подсушить наружную поверхность, оставив влагу в экранированной зоне, либо вызвать неравномерную усадку слоя.
Универсального времени сушки для всех блоков нет. Режим устанавливают для конкретной системы материалов и проверяют на самой трудной зоне модельного блока. Показания датчика в помещении полезны только вместе с пониманием движения воздуха около изделий.
Быстро удалить воск, не разрушив оболочку
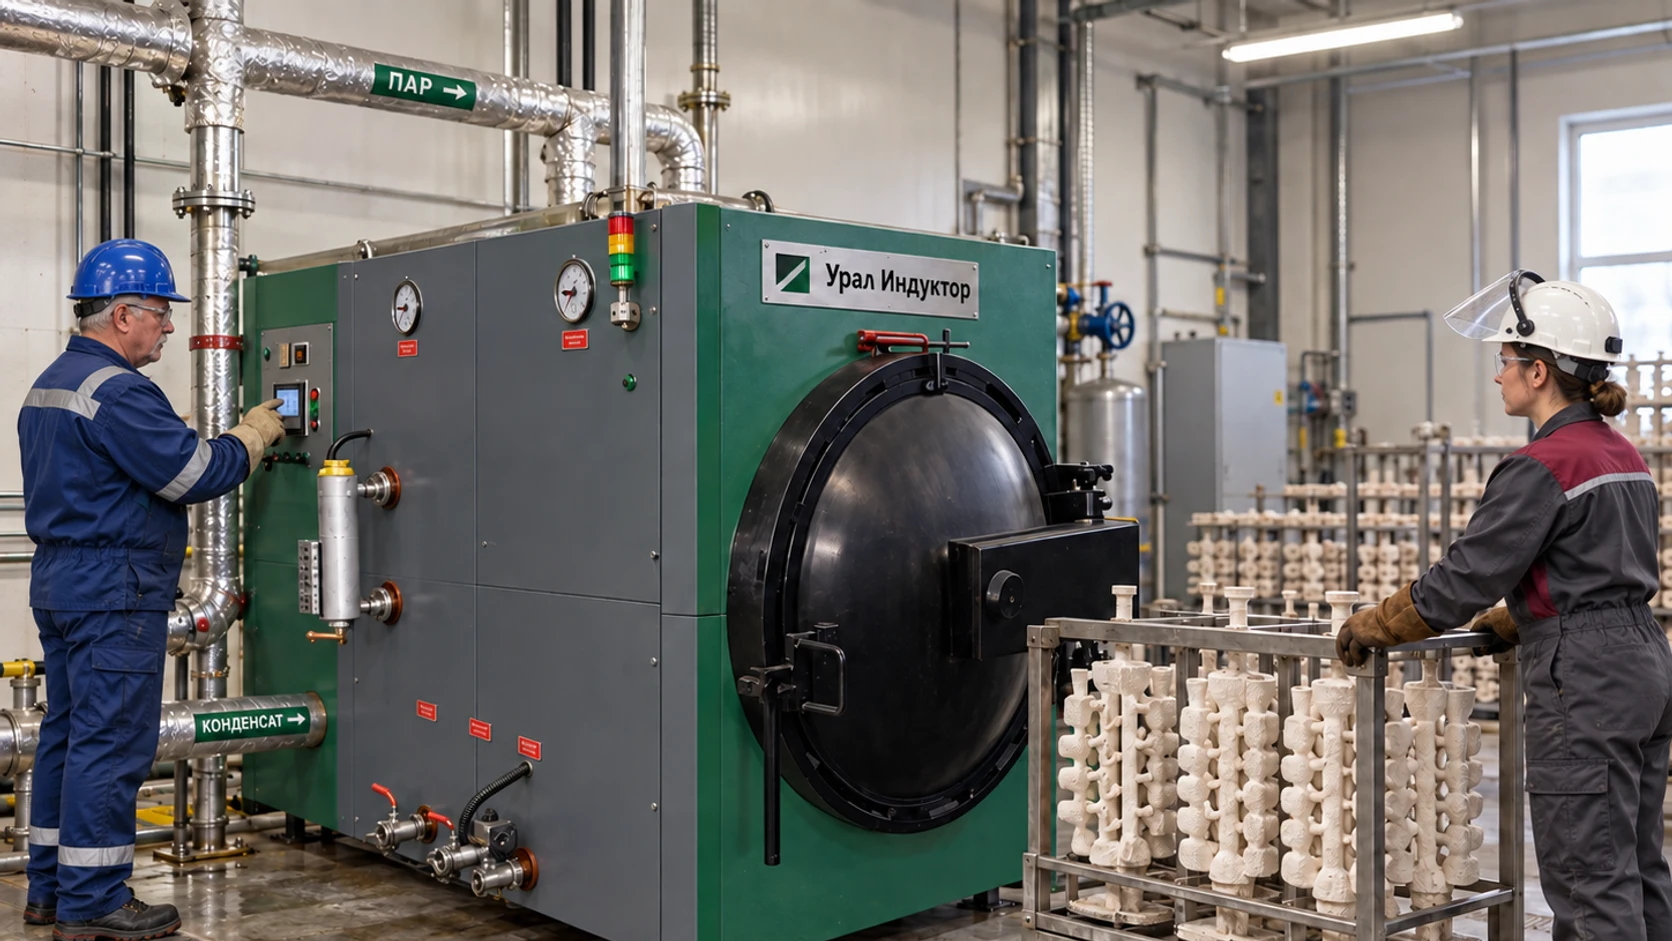
При нагреве модельный состав расширяется раньше, чем успевает свободно вытечь. Поэтому промышленная депарафинизация должна быстро передать тепло поверхности воска и создать условия для его выхода. Для многих оболочечных систем применяют паровой автоклав; конкретный цикл назначают по материалу модели, геометрии блока и прочности оболочки.
Автоклав ЛВМ подбирают по габаритам и массе блока, производительности участка, параметрам пара, скорости выхода на режим, типу загрузочной тележки и организации сбора воска. Давление и температуру рассматривают как связанные параметры процесса, а не как две независимые настройки.
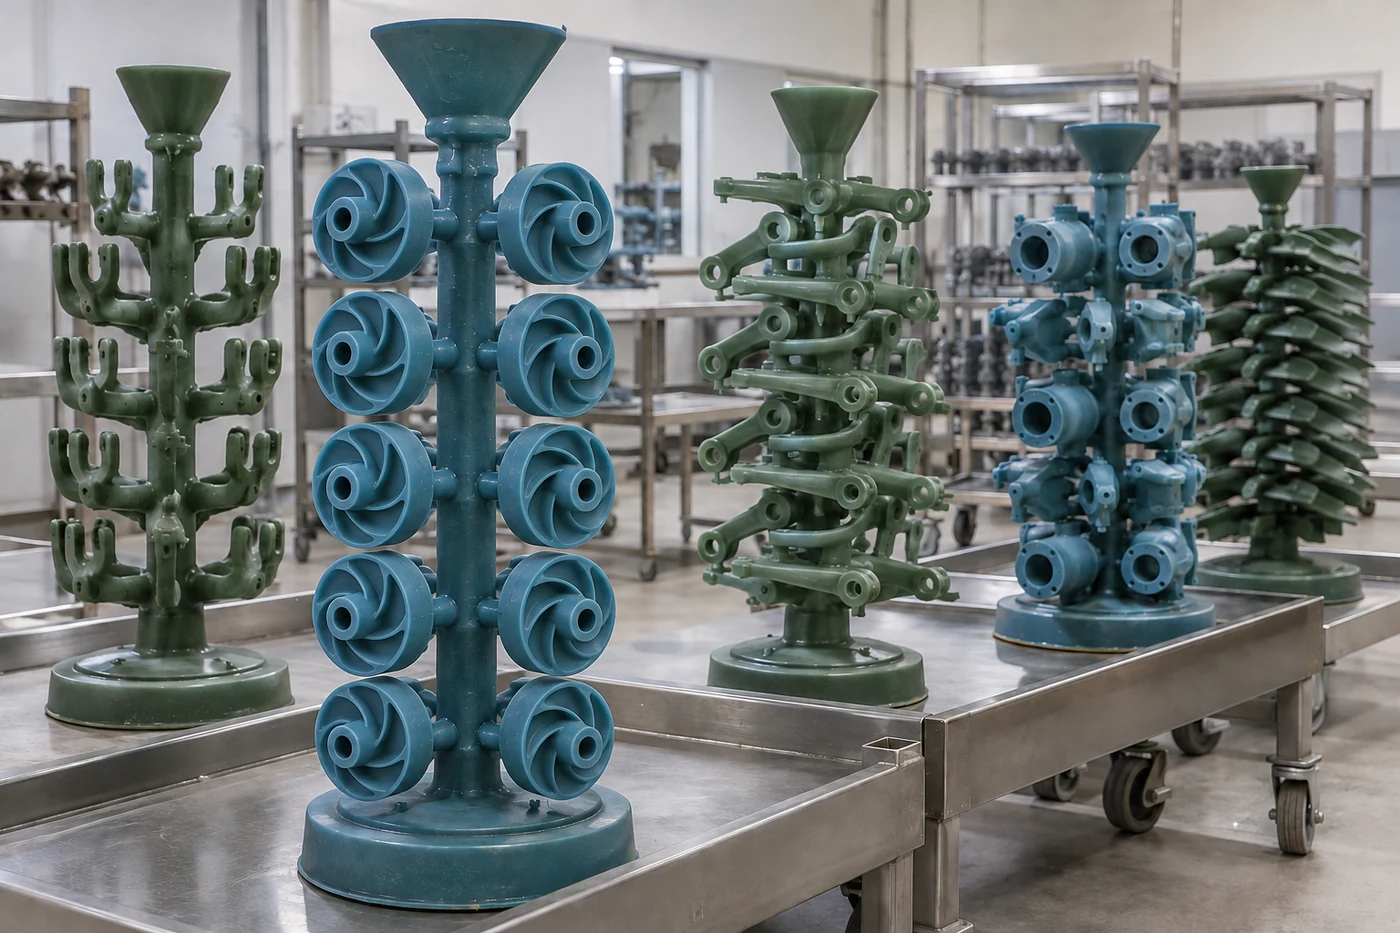
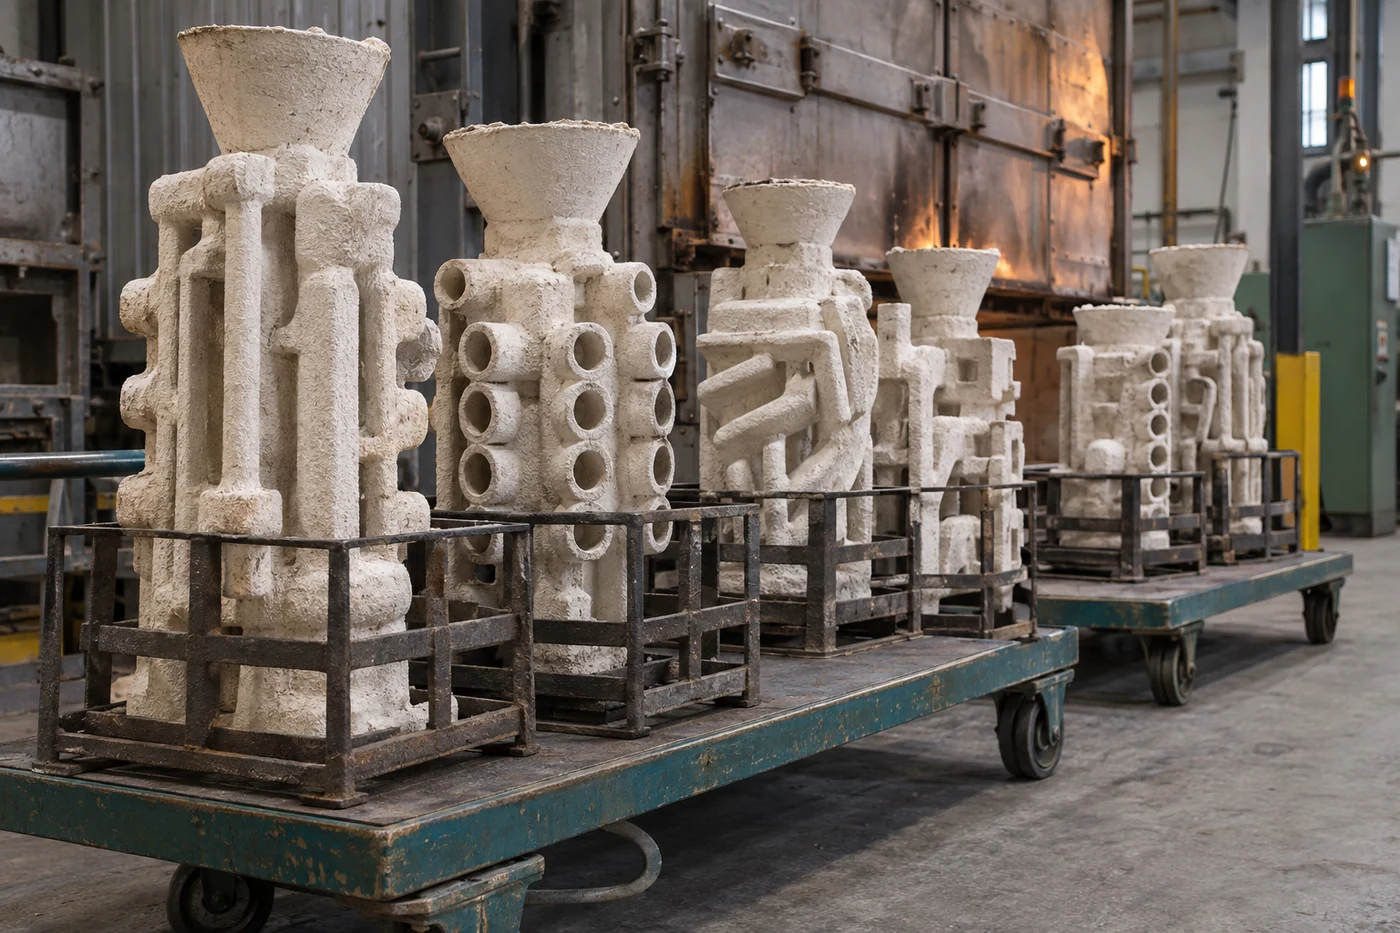
От воскового блока до пустой оболочки: примеры ЛВМ
Эти фотографии показывают, как геометрия будущих отливок объединяется с литниковой системой и постепенно скрывается под керамикой. На каждом переходе меняется предмет контроля: сначала соединения и положение моделей, затем полнота смачивания, обсыпка, сушка и целостность оболочки после удаления воска.
Прокалка удаляет остатки модели и готовит форму к заливке
После автоклава в оболочке могут оставаться следы модельного состава и влага. Прокалка удаляет органические остатки, развивает требуемую прочность керамики и задаёт начальную температуру формы перед заливкой. Температурный график зависит от связующего, огнеупора, толщины оболочки, сплава и допустимой реакции металл–форма.
Печь выбирают по рабочей температуре, равномерности поля, размерам и массе садки, способу загрузки, атмосфере, требуемой скорости нагрева и вытяжке. Логика такого выбора подробно разобрана в материале о термической обработке металлов. Для проекта рассматривают подходящую серию из раздела термических печей, но окончательную комплектацию подтверждают теплотехническим расчётом и испытанием реальной садки.
Температуру металла и оболочки рассматривают вместе
Горячая оболочка помогает заполнить тонкие участки, но увеличение температуры не является универсальным лекарством от непролива. Оно меняет взаимодействие металла с формой, длительность затвердевания и условия питания. Слишком низкая температура повышает риск раннего затвердевания, чрезмерная — может усиливать реакцию с керамикой, окисление и крупнозернистость.
Для плавки подбирают индукционную печь по сплаву, массе плавки и требуемой производительности. Организацию выпуска и переноса металла согласуют с разливочным ковшом, температурой оболочки и временем до заливки. Химический состав подтверждают анализом, температуру — исправным измерительным средством; цвет расплава не заменяет измерение.
Керамику удаляют контролируемо
После охлаждения оболочку разрушают механически, гидравлически или сочетанием методов. Затем отделяют литниковую систему, удаляют остатки керамики, зачищают места отрезки и выполняют предусмотренную термообработку.
Для наружной очистки рассматривают пескоструйное или дробемётное оборудование. Способ, абразив и режим выбирают по сплаву, толщине стенки, геометрии и требуемой поверхности. Сильнее — не всегда лучше: агрессивная обработка способна повредить тонкие элементы или скрыть происхождение дефекта.
Контролируют процесс, а не только готовую отливку
| Этап | Основной контроль | Что даёт запись |
|---|---|---|
| Модель | Поверхность, масса, критические размеры, параметры цикла | Связь отклонения детали с пресс-формой, воском и охлаждением |
| Модельный блок | Сборка, швы, ориентация, масса | Прослеживаемость литниковой системы и партии |
| Оболочка | Материалы, состояние суспензии, обсыпка, слои, сушка | Причины трещин, отслоения и включений |
| Депарафинизация и прокалка | Цикл, загрузка, давление или температура, состояние оболочки | Подтверждение удаления модели и подготовки формы |
| Плавка и заливка | Состав, температура, время, состояние ковша и оболочки | Связь дефекта с металлом и заполнением |
| Отливка | Визуальный, размерный и назначенный неразрушающий контроль | Решение о годности и обратная связь для техпроцесса |
Дефект редко имеет одну причину
| Признак | Возможные группы причин | Что проверяют сначала |
|---|---|---|
| Непролив или холодный спай | Температура металла и формы, тонкое сечение, медленная заливка, схема питания | Фактические температуры, время переноса, массу и ориентацию блока |
| Керамические включения | Трещина, отслаивание, грязная заливочная воронка, повреждение при обращении | Оболочку после автоклава и прокалки, чистоту воронки, карту перемещений |
| Заусенец по трещине оболочки | Неправильная сушка, расширение воска, удар, недостаточная прочность | Место и время появления трещины, цикл автоклава, обращение с блоком |
| Раковина или усадочная пористость | Питание, тепловой узел, температура, затруднённая усадка | Литниково-питающую систему, макроструктуру и место дефекта |
| Газовая пористость | Газ в металле, остатки модели, влажность, турбулентность | Подготовку шихты, дегазацию, прокалку, характер и распределение пор |
| Шероховатость или пригар | Лицевой слой, реакция металл–форма, температура, загрязнение | Материал лицевого слоя, поверхность модели и параметры заливки |
| Отклонение размеров | Пресс-форма, усадка воска, деформация блока, оболочка, усадка металла | Размеры на последовательных стадиях, а не только готовую отливку |
Полезная диагностика начинается с прослеживаемости. Если партии воска, суспензии, оболочек и плавок не связаны между собой, обсуждение дефекта быстро превращается в догадки.
Оборудование подбирают по потоку блоков
В разделе оборудования ЛВМ «УралИндуктор» представлены модельные автоматы, системы подготовки и регенерации воска, машины нанесения оболочек, автоклавы, аспирация и вспомогательные узлы. Для подбора недостаточно назвать годовой тоннаж отливок: нужно разложить программу на блоки и такт каждой операции.
Регенерацию воска оценивают не только по проценту возврата. Важны вода, зольность, загрязнения керамикой, изменение свойств после циклов и допустимая доля регенерата в конкретной модели. Экономия имеет смысл только при сохранении стабильности процесса.
Результат распределён между несколькими профессиями
На небольшом участке один сотрудник может выполнять несколько операций, но ответственность всё равно полезно разделять по процессу.
- Модельщик или оператор модельного автомата отвечает за подготовку оснастки, режим впрыска, качество модели, маркировку и запись параметров.
- Сборщик модельных блоков контролирует геометрию, качество соединений и соответствие литниковой системе.
- Оператор керамического участка ведёт суспензию, обсыпку, порядок слоёв, сушку и отбраковку оболочек.
- Оператор автоклава и печей отвечает за загрузку, выбранную программу, блокировки, состояние оболочек и безопасный выпуск оборудования.
- Плавильщик готовит металл и подтверждает состав и температуру; подробнее эта работа разобрана в статье о плавильщике индукционной печи.
- Технолог связывает все записи, утверждает карты процесса и принимает решения по отклонениям.
Главные риски меняются от участка к участку
- Восковой участок: горячий модельный состав, гидравлическое смыкание, подвижные части и тяжёлая оснастка.
- Керамический участок: пыль огнеупоров, химические компоненты суспензии, скользкие проливы и перемещение блоков.
- Автоклав: давление, горячий пар, конденсат и опасность преждевременного открытия двери.
- Прокалка и заливка: горячие оболочки, расплав, грузоподъёмные операции и несовместимость воды с жидким металлом.
- Очистка: осколки керамики, абразив, шум, пыль и вращающийся инструмент.
Ответы инженера
Можно ли подобрать линию только по массе годных отливок?
Нет. Одинаковый тоннаж может состоять из крупных простых деталей или тысяч небольших моделей с большой площадью оболочки. Нужны номенклатура, габариты блока, число слоёв, время сушки и такт горячего участка.
Чем ЛВМ отличается от ЛГМ?
В ЛВМ восковую модель удаляют до заливки, а металл поступает в прокалённую керамическую оболочку. В ЛГМ вспененная модель остаётся в сухом песке и разрушается при контакте с расплавом.
Нужно ли регенерировать весь выплавленный воск?
Не обязательно. Допустимая доля возврата зависит от типа модельного состава, загрязнения, требований модели и результатов контроля. Возвратный материал очищают, отделяют воду и смешивают по утверждённой рецептуре.
Можно ли ускорить сушку сильным обдувом?
Только если режим подтверждён для данного блока. Сильный или неравномерный поток способен высушить открытые поверхности быстрее внутренних зон и увеличить напряжения между слоями.
Какие данные нужны инженеру для подбора?
Чертежи и 3D-модели деталей, сплавы, программа выпуска, масса и габариты предполагаемого блока, требования к качеству, действующая рецептура или желаемая система материалов, доступные помещения и энергоресурсы.
Нужно рассчитать участок ЛВМ?
Передайте инженеру номенклатуру отливок, сплавы, объём выпуска и данные площадки. «УралИндуктор» поможет согласовать модельный, керамический и горячий участки в один производственный поток.
Посмотреть оборудование ЛВМ · Проекты · Отзывы · Задать вопрос инженеру