
Как выбрать индуктор для индукционного нагрева: форма, зазор и согласование с установкой
Установка включается, ток есть, а нужный участок детали прогревается медленно. Или наоборот: кромка уже перегрета, пока середина соединения ещё не готова к пайке. В такой ситуации увеличение мощности не всегда помогает. Сначала стоит проверить, куда индуктор передаёт энергию и насколько стабильно расположена деталь.
Этот материал — о выборе рабочего индуктора для пайки, закалки и локального нагрева. Разберём геометрию катушки, число витков, магнитопровод, изоляцию и охлаждение. В конце — примеры оборудования из каталога УралИндуктор и перечень данных для технического задания.
Сначала определите результат, а не число витков
У пайки, закалки и нагрева под посадку разные критерии готовности. Для пайки нужно прогреть соединяемые поверхности до рабочего диапазона припоя, не расплавляя основной металл. Для закалки — получить требуемую структуру, твёрдость и глубину слоя после охлаждения. При сборке с натягом важны температура и равномерность расширения детали.
Поэтому фраза «нужен индуктор на 40 кВт» ещё не описывает задачу. Полезнее указать материал, размеры зоны, допустимые температуры соседних участков и время операции. Тогда можно обсуждать не только катушку, но и источник питания, охлаждение, приспособление и контроль качества.
Для первичного выбора ответьте на три вопроса:
- Что должно нагреться? Вся заготовка, наружный поясок, поверхность отверстия или несколько соединений.
- Как подвести индуктор? Можно ли надеть его на деталь, нужен ли разъём, доступна ли только одна сторона.
- Что считать успешным циклом? Температурный диапазон, качество паяного соединения, глубина закалки либо требуемый монтажный зазор.
Как индуктор передаёт энергию в металл
Переменный ток в катушке создаёт переменное магнитное поле. В электропроводной детали возникают вихревые токи, а её электрическое сопротивление приводит к выделению тепла. Для индукционного нагрева электрический контакт между индуктором и деталью не требуется. Нагреваться могут не только магнитные стали, но и медь, алюминий и другие электропроводные материалы. Для каждого материала подбирают свои условия передачи энергии.
Важно различать мощность преобразователя и мощность, выделяющуюся в детали. Между ними стоят потери в силовой цепи и эффективность электромагнитной связи. Показание на панели само по себе не подтверждает ни температуру соединения, ни равномерность прогрева.
Индуктор при этом тоже имеет электрические потери и получает тепло от горячей детали. Водоохлаждаемая медная трубка — рабочий проводник, а не нагревательный элемент, который должен раскаляться докрасна.
Какая форма индуктора подходит к детали
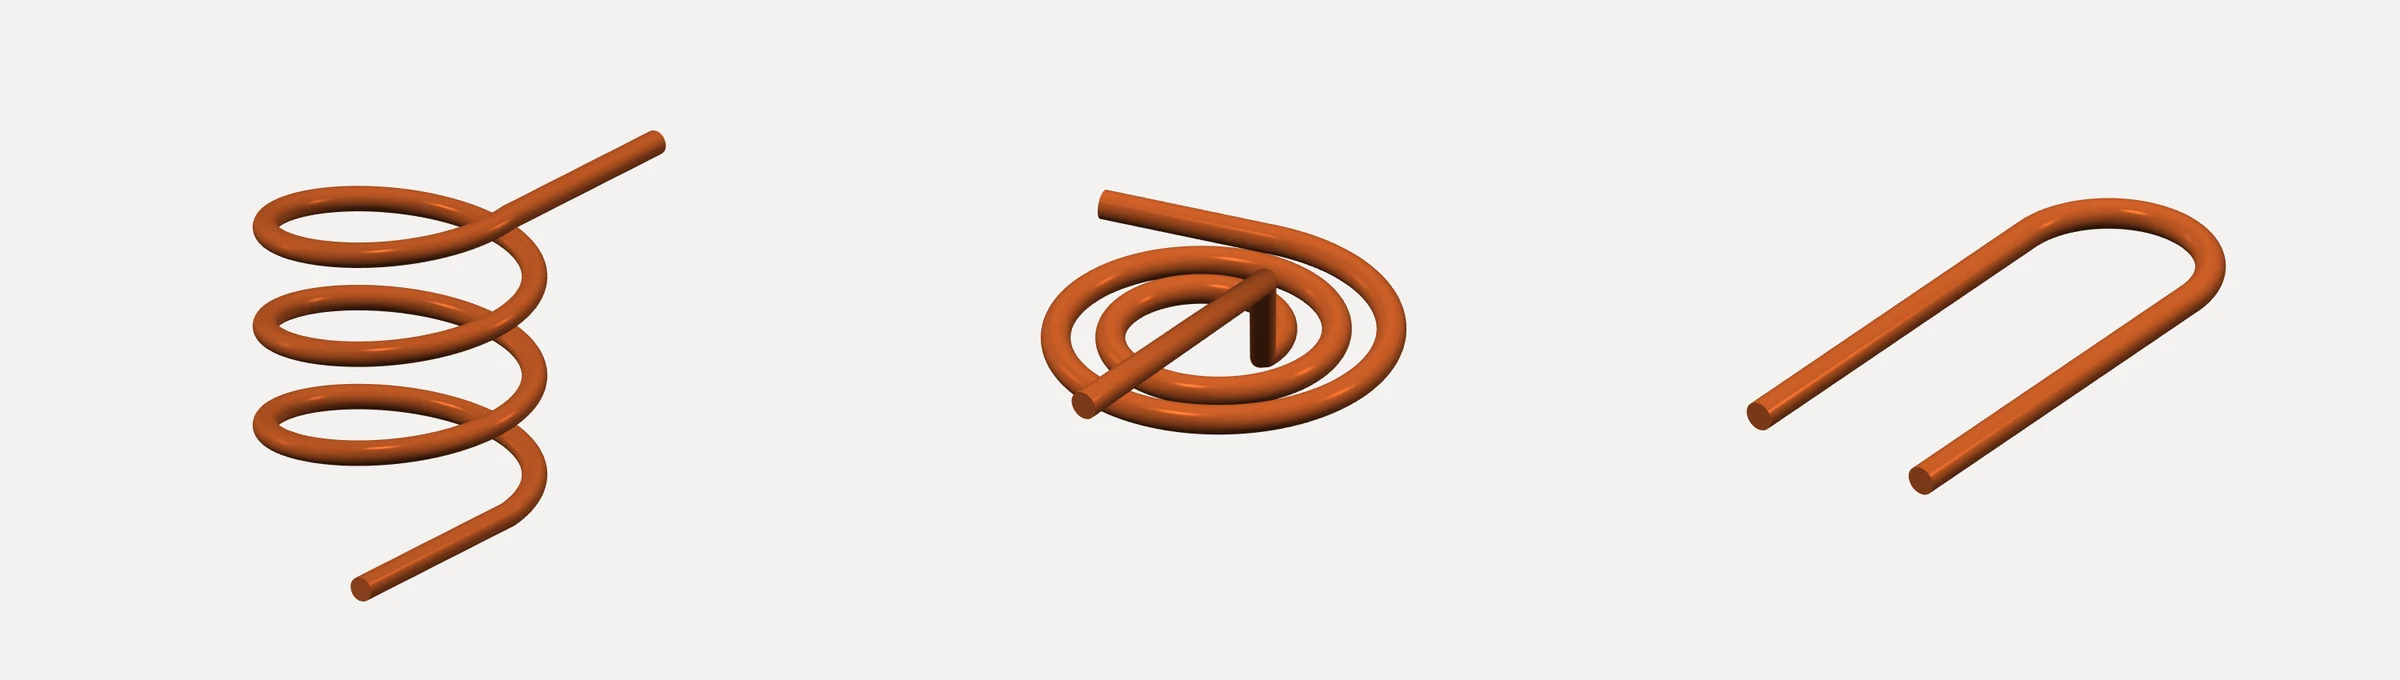
Форму выбирают по доступу к рабочей зоне и требуемому распределению нагрева. Сначала определяют, можно ли охватить деталь катушкой или подойти только с одной стороны. Затем проверяют траекторию установки и снятия изделия. Катушка, которая подходит по контуру, может оказаться непригодной из-за выступов, крепежа или недоступных выводов.
| Форма | Где её рассматривают | Что проверить в первую очередь |
|---|---|---|
| Охватывающая, один или несколько витков | Вал, втулка, трубное соединение; деталь можно поместить внутрь | Загрузку и выгрузку, центровку, нагрев у торцов |
| Плоская спираль, круглая или овальная | Торец, плоская поверхность, группа соединений с доступом с одной стороны | Нагрев под разными участками спирали и отвод внутреннего вывода |
| Петлевой или шпилечный индуктор | Локальная вытянутая зона, ограниченный доступ | Влияние обеих ветвей и обратного проводника |
| Внутренний | Поверхность отверстия | Охлаждение в ограниченном объёме и установочный зазор |
| Разъёмный | Деталь нельзя завести внутрь неразъёмной катушки | Контактные соединения, повторяемость сборки, механическую жёсткость |
Овальная спираль удобна как исходный вариант для вытянутой группы соединений. Но её внешний контур не является границей равномерно нагретой области. Проверять нужно температуру в самих соединениях, в том числе в крайних, а не только в центре рисунка катушки.
Почему число витков нельзя выбирать отдельно от установки
Один виток не означает «мало мощности», а три витка не гарантируют трёхкратного ускорения. При изменении числа витков меняются индуктивность, сопротивление и условия работы колебательного контура. Ток в катушке также может измениться.
Катушку согласуют с источником питания вместе с деталью, токоподводами и, если он предусмотрен, выносным кабелем. В зависимости от конструкции установки при согласовании учитывают трансформатор, ёмкость контура, рабочую частоту и допустимые токи. Проверяют, что рабочая точка находится в разрешённом диапазоне установки, а требуемый нагрев достигается без превышения ограничений оборудования. Настройку силового контура выполняют по документации изготовителя.
Практический вывод: при заказе сменного индуктора сообщите точную модель установки и конфигурацию подключения. Автоматический поиск рабочей частоты не делает совместимой любую катушку. А добавленный «для надёжности» виток может потребовать повторного согласования.
Зазор: важна не только величина, но и повторяемость
Зазор между проводником и деталью влияет на связь, но его нельзя уменьшать до случайного касания. Нужен запас на биение, допуски, тепловое расширение, толщину изоляции и перемещение оснастки.
В чертеже следует однозначно указать, откуда измеряется расстояние: от медной трубки или от наружной поверхности её изоляции. Это разные размеры. Например, при условном расстоянии от меди до детали 3 мм и изоляционном слое 0,5 мм свободный промежуток составит 2,5 мм. Пример показывает только размерную цепь, а не рекомендуемый рабочий зазор.
Если оператор каждый раз держит катушку немного иначе, настройки мощности и времени не обеспечат одинаковый результат. Для серийной работы стоит предусмотреть направляющую, упор или фиксирующее приспособление. Проверяют не только номинальное положение, но и допустимые крайние положения детали.
Частота и глубина нагрева — не одно и то же
При прочих равных повышение частоты уменьшает характерную глубину проникновения тока. Однако температура распространяется вглубь ещё и за счёт теплопроводности. Поэтому глубина скин-слоя не равна автоматически ни глубине прогрева, ни глубине закалки.
Для однородного хорошего проводника в линейном приближении, когда его размеры велики по сравнению со скин-слоем, характерную глубину проникновения тока оценивают по формуле:
δ = √(ρ / (π · f · μ))
Здесь δ — глубина скин-слоя, м; ρ — удельное электрическое сопротивление, Ом·м; f — частота, Гц; μ — абсолютная магнитная проницаемость, Гн/м. На глубине δ амплитуда плотности тока в этой модели уменьшается до 1/e, то есть примерно до 37 % от поверхностного значения. Свойства материала зависят от температуры; у ферромагнитных сталей магнитная проницаемость также зависит от поля. Формула объясняет тенденцию, но не заменяет расчёт реальной детали.
Для пайки недостаточно нагреть тонкую поверхность: нужной температуры должны достичь поверхности внутри соединения. Для закалки к электромагнитному и тепловому расчёту добавляется оценка превращений в металле и режима охлаждения. Нельзя обещать определённую глубину слоя только по надписи «30–80 кГц» на установке.
Магнитопровод: не постоянные магниты за катушкой
Концентратор магнитного потока делают из подходящего магнитомягкого материала. Его задача — перераспределять переменное поле: усиливать воздействие в нужной зоне и ограничивать его в соседних областях. Это не постоянный магнит и не источник дополнительной мощности.
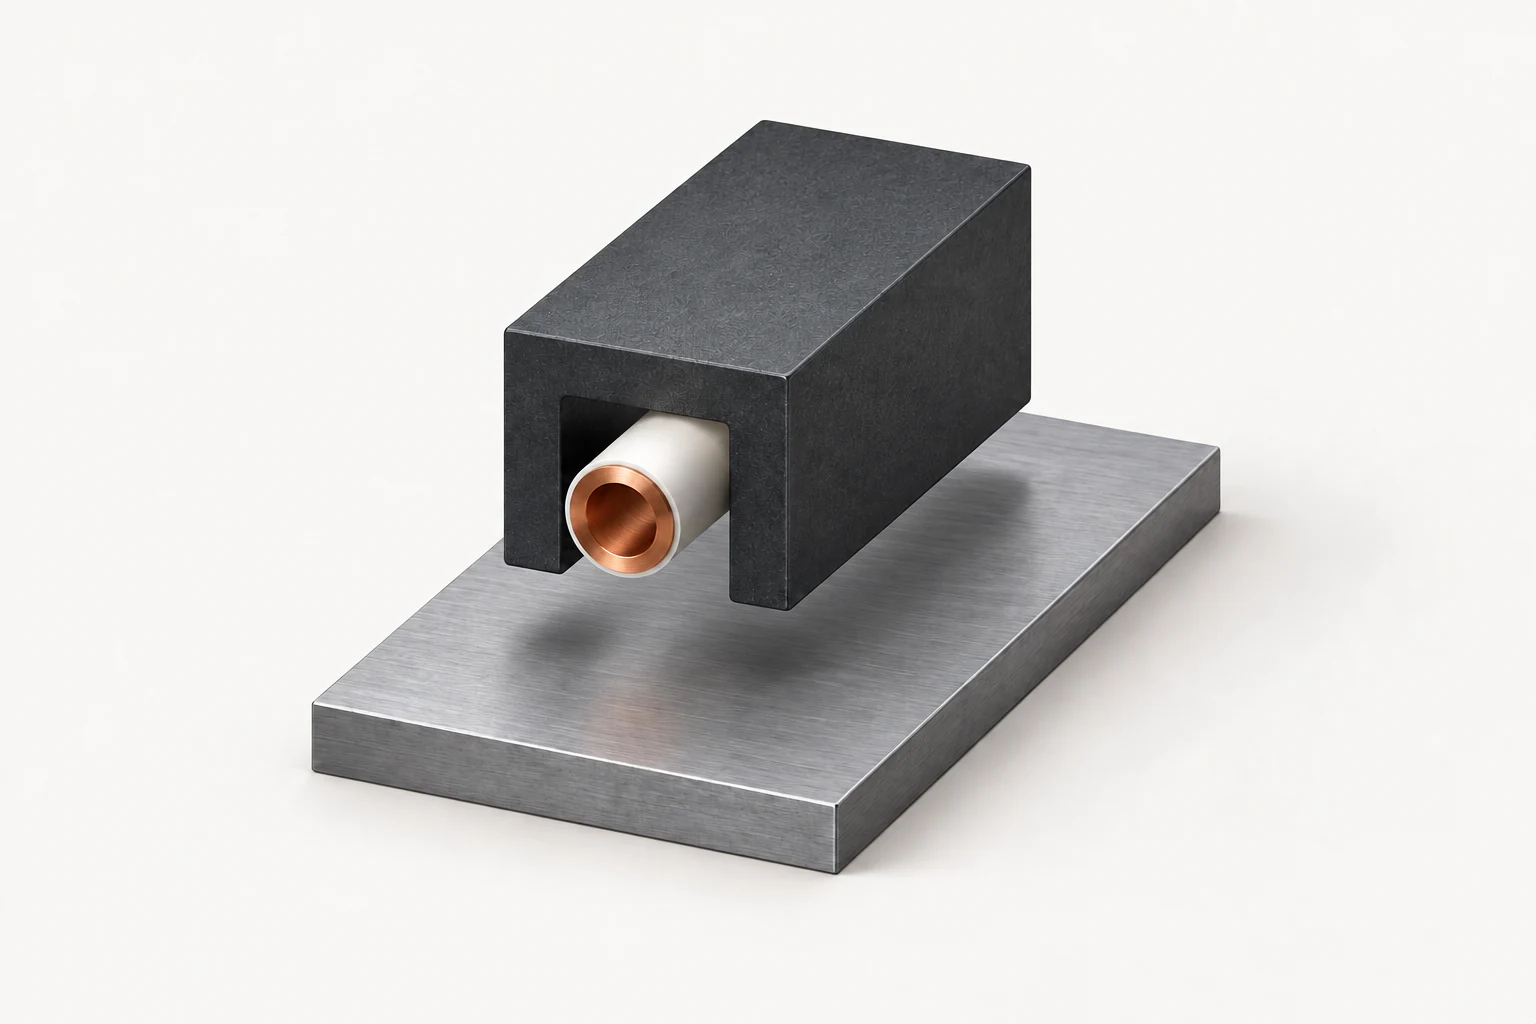
Для одностороннего нагрева рассматривают, например, профиль, охватывающий проводник с тыльной и боковых сторон и открытый к детали. Но положение, форма и материал требуют расчёта. Произвольный кусок феррита или стали за катушкой может нагреваться сам и ухудшать работу узла.
При подборе оценивают частоту, магнитную индукцию, насыщение, потери, температуру, крепление и теплоотвод. Материал должен сохранять нужные свойства в рабочем режиме. Поэтому недостаточно подобрать профиль по размеру: нужно проверить, как он поведёт себя при выбранных частоте и нагрузке. Магнитопровод не следует считать гарантированным электроизолятором.
Белая изоляция и охлаждение решают разные задачи
Изоляция разделяет токоведущие части и снижает риск случайного электрического контакта. Охлаждение отводит тепло. Наличие одного не отменяет другого.
Белый изоляционный слой на схеме не определяет ни материал, ни допустимое напряжение. Конструкцию изоляции выбирают по рабочему напряжению и частоте, температуре, воздействию флюса и влаги, истиранию и условиям очистки. Термостойкость сама по себе не доказывает электрическую прочность. В документации на индуктор должны быть определены материал, способ нанесения или намотки и порядок проверки изоляции. Одного указания «обмотать белой лентой» для изготовления недостаточно.
Слой изоляции занимает место. После его добавления повторно проверяют расстояния между витками, до детали и магнитопровода. Также оценивают, не ухудшен ли предусмотренный теплоотвод от концентратора. Открытые контактные концы закрывают и защищают в составе присоединительного узла.
Для водоохлаждаемого индуктора важны расход теплоносителя через индуктор, перепад давления, температура и качество теплоносителя. Производительность насоса не равна расходу в каждой ветви. Длинная тонкая трубка, перегиб или отложения увеличивают сопротивление потоку. Расход проверяют в собранном контуре с рабочими шлангами и соединениями. Требования к теплоносителю и пороги защит берут из документации конкретной установки.
Касаться включённого индуктора нельзя, даже если он обмотан изоляцией. Подключение, проверки и обслуживание выполняют по документации изготовителя силами подготовленного персонала. Учебная иллюстрация не заменяет проект защиты и инструкцию по эксплуатации.
Пример: три соседних соединения медного ротора
Рассмотрим постановку задачи, а не готовый технологический режим. Нужно за один цикл выполнить пайку трёх соседних соединений стержней с короткозамыкающим кольцом. Доступ к зоне ограничен, а массивные соседние участки отводят тепло.
Для такой задачи можно сравнить овальный спиральный и профилированный петлевой индукторы. Первый позволяет разместить несколько витков над вытянутой зоной; второй может оказаться удобнее по доступу и согласованию. Выбрать рабочую конструкцию только по 3D-модели нельзя.
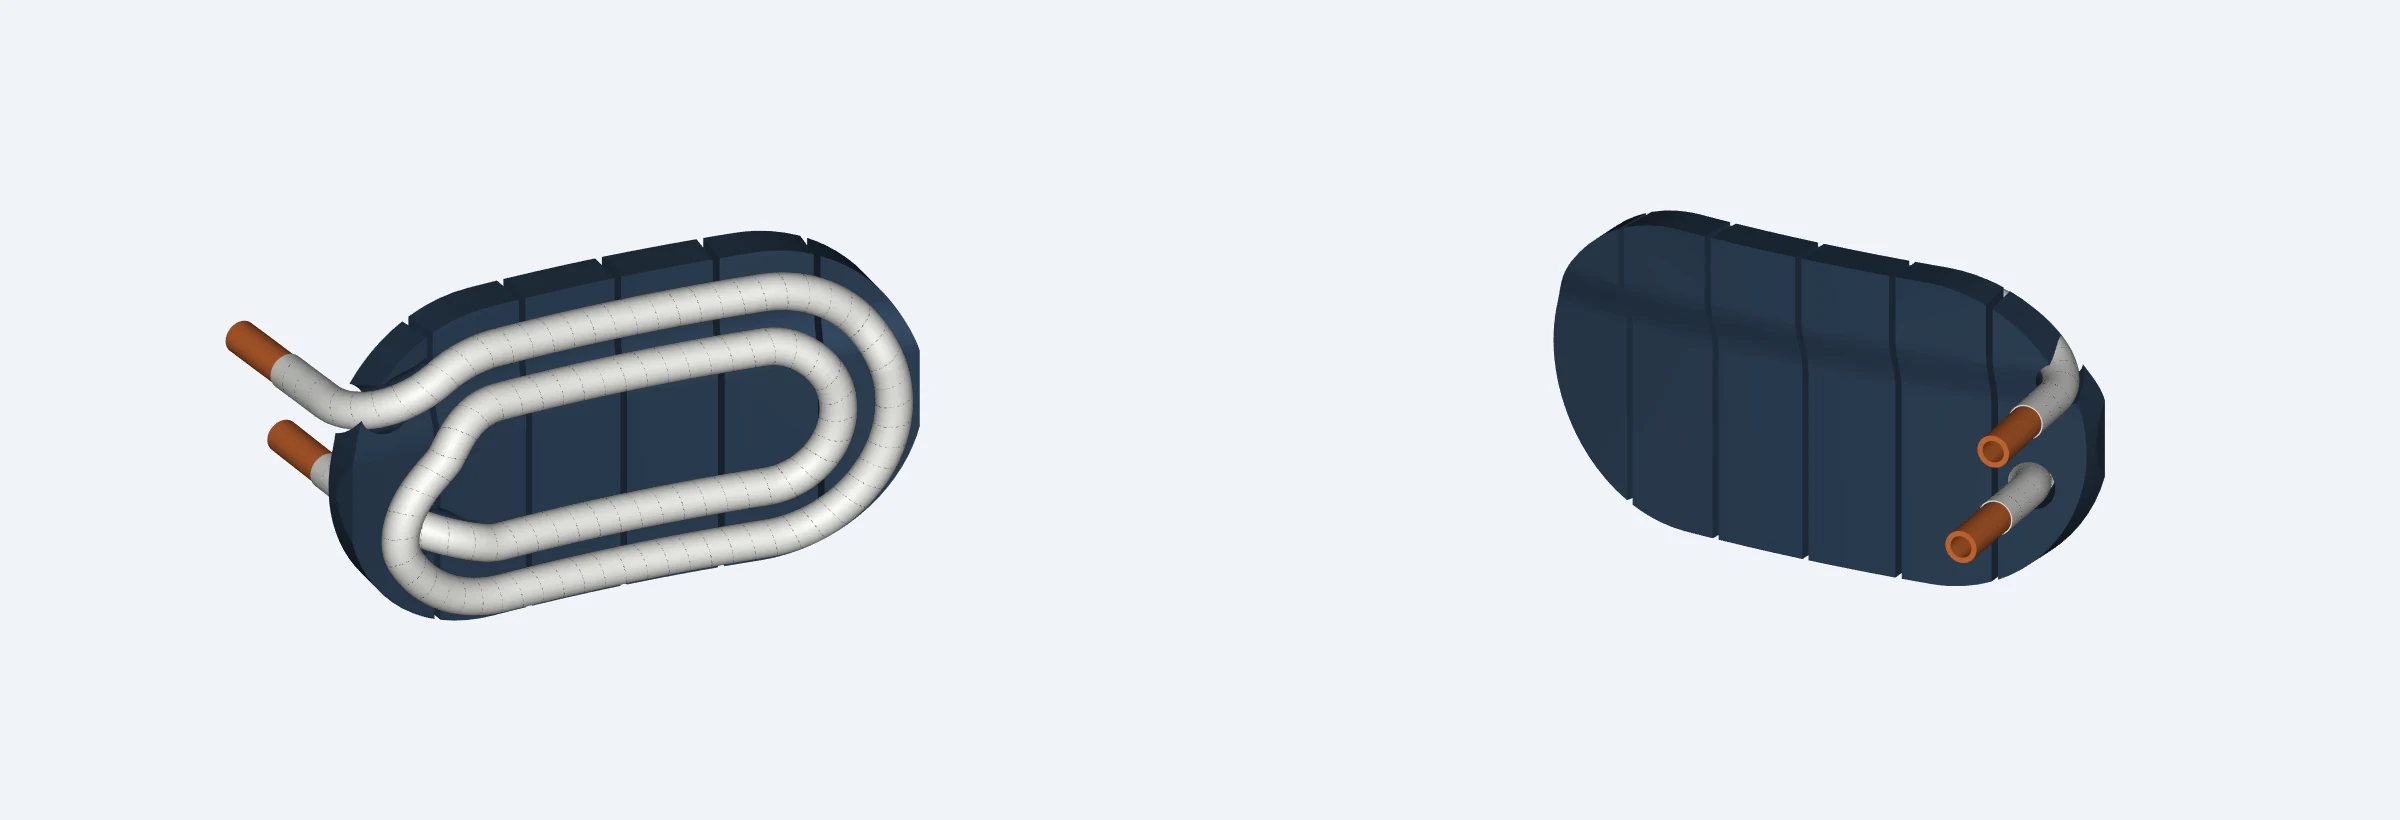
Перед изготовлением опытного образца нужны чертёж соединения, марка меди, припой и флюс, допуски сборки, требуемый такт и ограничения по нагреву соседних элементов. На испытании контролируют все три соединения, а не одно центральное. После пайки оценивают качество по согласованной методике: внешний вид сам по себе не подтверждает заполнение зазора и прочность.
Для подвода катушки к крупному узлу можно рассматривать ручную установку УИ-80ЛН. В карточке указаны 40 кВт номинальной выходной мощности и диапазон 30–80 кГц. К детали вынесен индуктор на водоохлаждаемом кабеле, а трансформатор остаётся в установке. Это основание для проверки применимости, но не подтверждение, что конкретные три соединения будут пропаяны за заданное время.
С какими установками УралИндуктор обсуждать задачу
Таблица помогает выбрать направление запроса. Она не назначает оборудование без чертежа и испытаний. Частоты приведены для названных серий или исполнений по страницам каталога на 24 сентября 2026 года; окончательные параметры закрепляют в спецификации.
| Задача | Направление каталога | Что уточнить |
|---|---|---|
| Подвести катушку к тяжёлому узлу, выполнить локальный нагрев или пайку | Ручные ЛН; пример — УИ-80ЛН, 30–80 кГц | Геометрию зоны, кабель, удобство фиксации и согласование нагрузки |
| Поверхностная закалка или локальный нагрев на стационарном рабочем месте | АВЗ, основные модели 30–80 кГц | Материал, глубину слоя, компоновку и охлаждение детали; у серии 2-АВЗ диапазон отличается |
| Прогрев массивной детали на заданную глубину | АВН, 15–20 либо 20–50 кГц в соответствующих исполнениях | Для УИ-60АВН указан диапазон 15–20 кГц; варианты старших моделей — разные аппаратные исполнения, не переключение диапазонов |
| Небольшая локальная зона, мелкие детали | АВВ и АВВС | Для АВВ в карточках указан диапазон 50–400 кГц; рабочую частоту и мощность конкретной модели АВВС уточняют в согласованной спецификации |
| Закалка протяжённой поверхности с перемещением | Станки сканирующей закалки | Скорость перемещения, вращение, траекторию и подачу закалочной среды |
Как проверить опытный индуктор
Приёмку удобнее разделить на несколько проверок и заранее записать критерии каждой из них.
- Геометрия. Деталь устанавливается и снимается без повреждения катушки; зазоры воспроизводятся; выводы и оснастка не мешают движению.
- Гидравлика и электрика. Подтверждены герметичность, расход, состояние изоляции, контакты и действие предусмотренных защит. Порядок и параметры проверок задаёт изготовитель.
- Нагрев. Зафиксированы настройки, положение детали и температура в контрольных точках. Измерение повторяют в согласованных условиях.
- Качество детали. Для пайки проверяют соединение; для закалки — твёрдость и глубину закалённого слоя; для посадки — достижение требуемого монтажного результата.
- Серия циклов. Контролируют накопление тепла в оснастке и системе охлаждения, стабильность результата и допустимый рабочий цикл установки.
При измерении пирометром учитывают состояние поверхности, спектральный диапазон прибора, размер измерительного пятна и коэффициент излучения. Блестящая медь особенно неудобна для измерений «по настройкам по умолчанию». Табличный коэффициент излучения — только исходный ориентир: он может не соответствовать фактическому состоянию поверхности. Метод контроля проверяют на реальной детали и закрепляют в технологической документации. Иначе одинаковое показание прибора ещё не гарантирует одинаковой температуры металла.
Что приложить к запросу на изготовление индуктора
Открыть бриф для заполнения и печатиЛучший исходный документ — чертёж с выделенной зоной нагрева. К нему добавьте:
- марку материала и состояние поверхности;
- размеры, массу и допуски детали, фотографию доступа к рабочей зоне;
- операцию, целевую температуру или критерий качества;
- для пайки — припой, флюс и геометрию соединения;
- требуемый такт, сменную загрузку и число соединений за цикл;
- модель имеющейся установки, паспорт и параметры подключения индуктора;
- сведения об охлаждении, оснастке и ограничениях соседних участков;
- возможность предоставить образец и требования к приёмке.
С этими данными можно предметно обсудить форму катушки, подбор установки и программу испытаний. Для заявки используйте раздел подбора индукционного оборудования или напишите на info@uralinduktor.ru. Если задача связана с соединением металлов, дополнительно посмотрите раздел индукционной пайки.
Короткие ответы
Можно ли одной катушкой нагревать разные детали?
Иногда можно, если подходят геометрия, доступ и электрическая нагрузка. Но режим проверяют для каждой группы деталей. Смена материала или размера может потребовать другого индуктора и повторного согласования.
Нужно ли обязательно делать несколько витков?
Нет. Число витков выбирают вместе с формой зоны и параметрами источника. Одновитковый индуктор — полноценный рабочий вариант, а не упрощённая замена многовиткового.
Можно ли приклеить обычные магниты для усиления нагрева?
Нет: постоянные магниты не заменяют рассчитанный магнитопровод для переменного поля. Нужны подходящий магнитомягкий материал, геометрия и теплоотвод.
Достаточно ли белой ленты для электрической защиты?
Цвет ничего не говорит о защитных свойствах. Нужны обоснованный выбор материала и конструкции, проверка электрической прочности и защита присоединений. Изоляция не разрешает касаться работающего индуктора.
Почему нельзя заранее назвать точное время пайки?
Оно зависит от соединения, припоя, теплоотвода, положения катушки и реально переданной мощности. До расчёта и пробы можно обсуждать оценку, но не гарантированный производственный такт.