
Геометрия индуктора: как управлять зоной нагрева
Две одинаковые детали могут нагреваться по-разному в одном индукторе, если их установили с разным зазором. А два внешне похожих индуктора могут по-разному нагружать генератор. Поэтому форму рабочей части рассматривают вместе с положением детали, подводами и режимом установки.
Этот раздел поможет прочитать эскиз индуктора и сформулировать требования к его конструкции. Размеры в учебных примерах не являются рекомендациями для изготовления.
Начните с карты требований, а не с контура трубки
Отметьте на чертеже три области: что нужно нагреть, что допустимо нагреть попутно и что необходимо защитить от нагрева. Например, при пайке нагревают обе соединяемые поверхности до условий смачивания припоем, но ограничивают нагрев соседней изоляции. При посадке втулки важна достаточная разница размеров перед сборкой, а не яркое свечение наружной поверхности.
Дополните карту способом загрузки. Охватывающая катушка удобна, пока деталь можно ввести вдоль её оси. Бурт, фланец или уже собранный узел могут закрыть этот путь. Тогда рассматривают боковой подвод, разъёмную конструкцию либо другую последовательность сборки. Разъём при этом добавляет контактные узлы, требования к повторяемости положения и обслуживанию.
Проверьте и выгрузку: нагретая деталь расширяется, а припой или флюс могут изменить состояние поверхности. Индуктор должен оставлять предусмотренную конструктором свободу перемещения во всём цикле, а не только на холодной сборке.
Зазор: важна не только величина, но и повторяемость
Уточняйте, от каких поверхностей измеряется зазор. Расстояние от меди до детали и свободное расстояние от наружной изоляции до детали — разные размеры. На рабочем чертеже желательно обозначить оба или явно указать, какой из них задан.
При прочих равных уменьшение зазора часто усиливает электромагнитную связь, но не даёт права уменьшать его до касания. На результат влияют форма детали, частота, магнитные свойства, положение соседних ветвей и ток в индукторе. Одного правила «ближе — всегда лучше» здесь недостаточно.
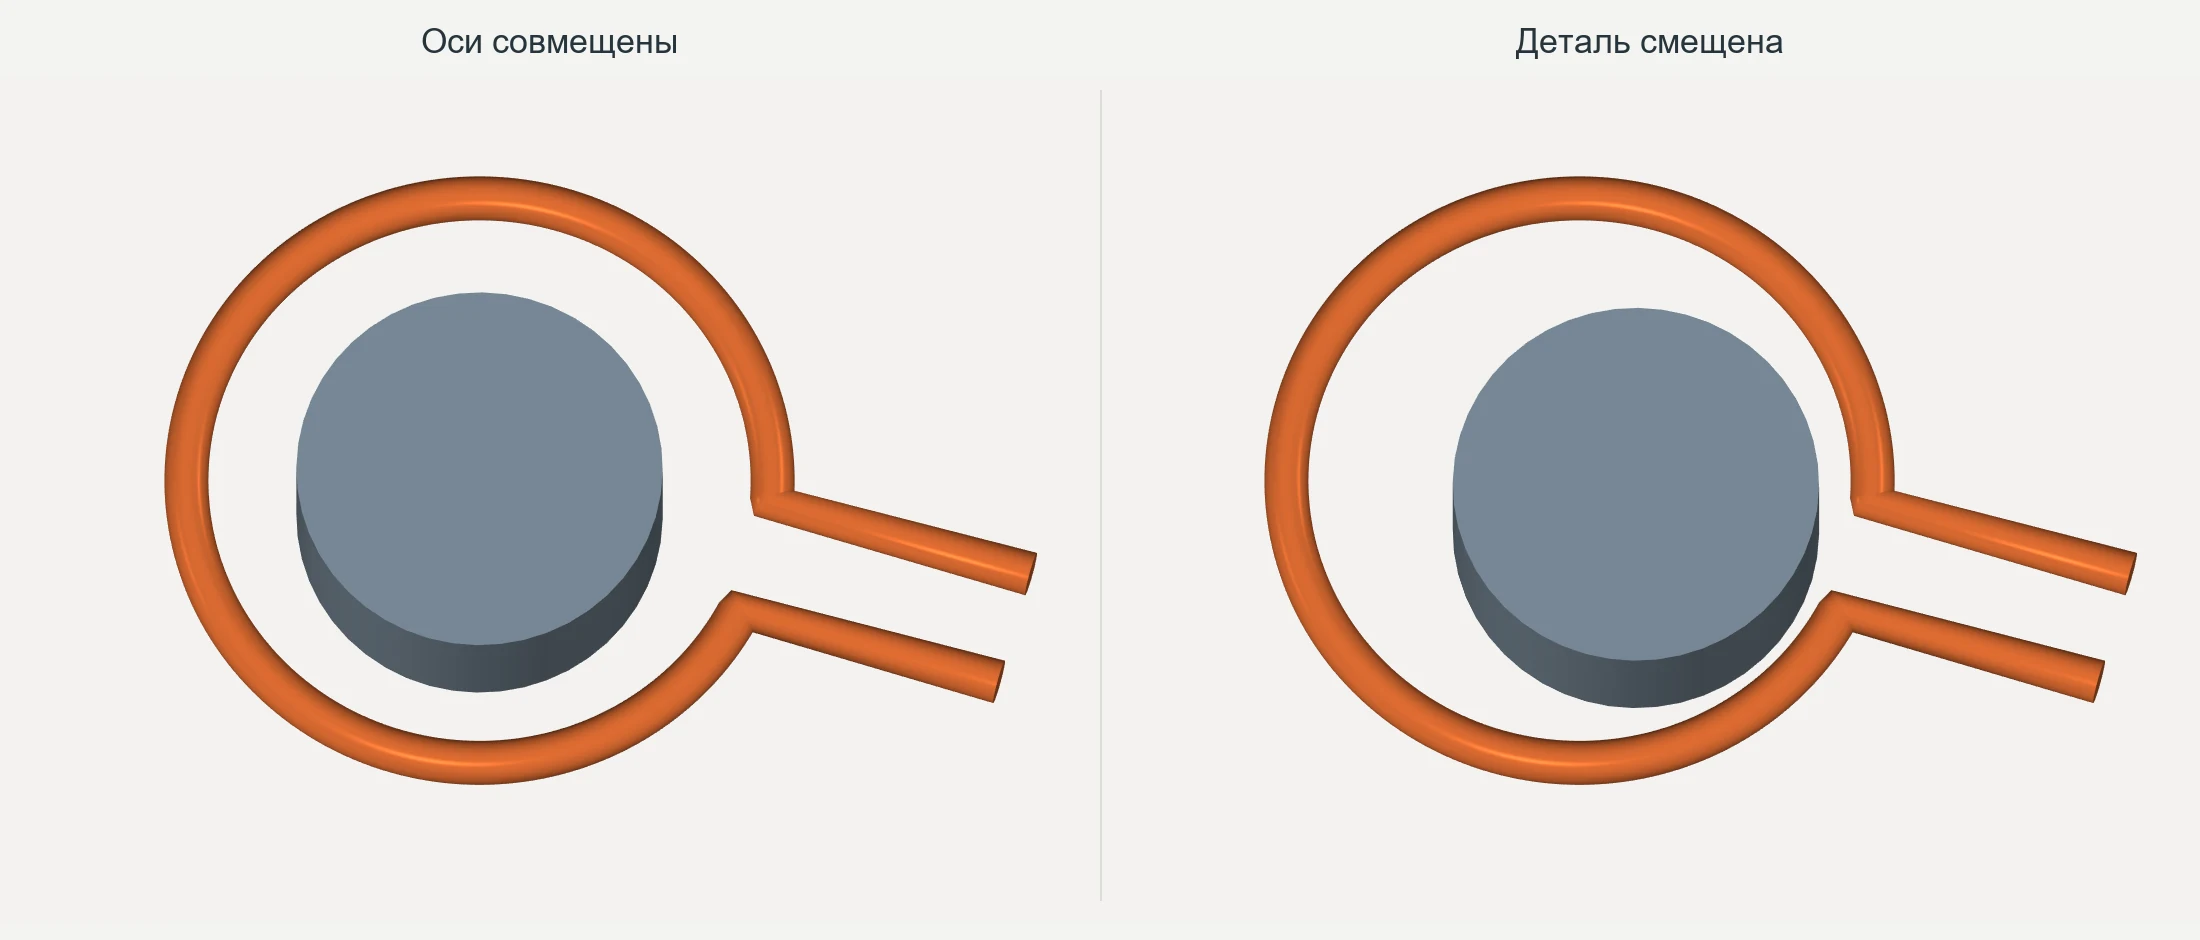
Технический блок: запас на отклонения
В условной сборке расстояние от медной поверхности до холодной детали составляет 4,0 мм. Изоляция занимает 0,5 мм; допустимое смещение при установке — 0,8 мм; расчётное приближение поверхности при нагреве — ещё 0,4 мм. Если все отклонения неблагоприятно совпали, остаётся:
g = 4,0 − 0,5 − 0,8 − 0,4 = 2,3 мм.
Это только геометрический остаток, а не доказательство электрической безопасности. В реальном расчёте учитывают допуски, биение, провисание подводов, возможную деформацию, толщину покрытия после нанесения и требования изготовителя оборудования. Изоляционные расстояния назначают отдельно с учётом напряжения, частоты и среды.
Практический вывод для заказчика: полезнее задать допустимый диапазон положения детали и повторяемость оснастки, чем требовать один красивый номинальный зазор без допусков.
Шаг витков и число витков решают разные задачи
Число витков влияет на электрические параметры нагрузки. Шаг определяет, как проводник распределён вдоль детали. Изменение любого из этих параметров может потребовать повторного согласования с установкой; прежний ток после переделки не гарантирован.
Равномерный шаг удобен как исходная геометрия. Но равномерно расположенная медь ещё не означает одинаковую температуру: у детали могут быть разные сечения, торцы, отверстия и теплоотвод в оснастку. Переменный шаг — один из возможных инструментов коррекции, а не универсальный способ устранить перепад.
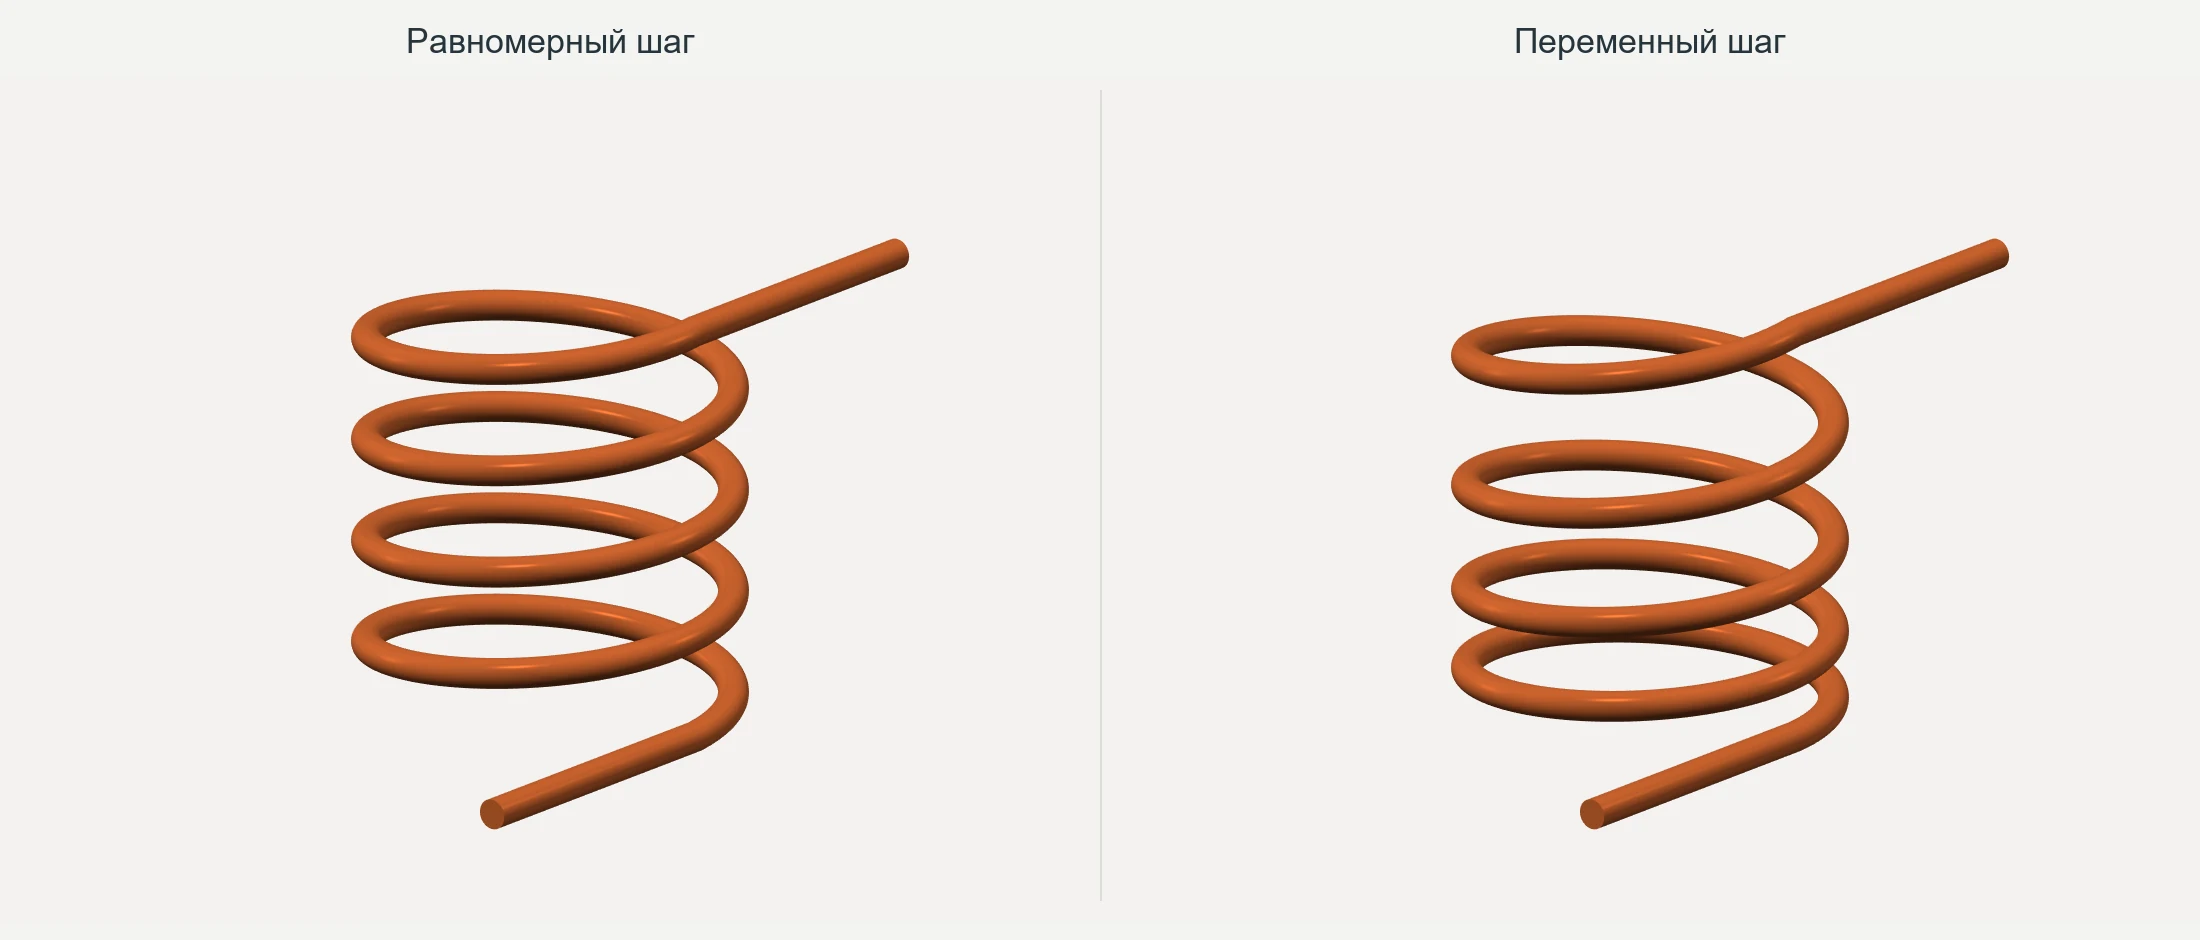
Для обсуждения изменения конструкции нужны исходные данные: где измерен перегрев, через какое время он появляется и как меняется при повторной установке детали. Без такой карты можно исправить одну область и ухудшить другую.
Торцы, уступы и отверстия
Край катушки и край детали — разные границы. Их взаимное положение меняет распределение электромагнитного поля, а уступы и отверстия дополнительно меняют пути индуцированного тока и теплопроводность. Поэтому утверждение «торцы всегда перегреваются» неверно: возможны и перегрев, и недогрев, в зависимости от конструкции и режима.
На эскизе указывают расстояния до ближайших торцов, буртов и массивных участков. Для пайки добавляют положение стыка и зоны контакта с приспособлением. При отработке контролируют не только середину зоны, но и её границы. Если центр соответствует заданию, это ещё не подтверждает весь участок.
Неподвижный нагрев или перемещение
При неподвижной детали распределение нагрева формируют геометрией индуктора и режимом во времени. При сканировании к ним добавляются скорость перемещения и траектория. Для закалки важны также положение и параметры охлаждения, следующие за нагревом.
Вращение может усреднять часть окружной неравномерности, но не устраняет автоматически осевой перепад и не исправляет неверное согласование. Скорость, биение и способ удержания детали становятся частью технологии. Если образец испытали с вращением, а в производстве собираются нагревать неподвижно, это уже другой режим.
Пример: овальный индуктор для трёх соединений
Овал позволяет разместить рабочую часть над группой соединений и обойти препятствия. Однако одинаковое расстояние от витка до трёх стыков не гарантирует одинакового прогрева. Средний и крайние стыки могут по-разному отводить тепло в кольцо и стержни; соседние участки уже нагретой детали изменяют начальные условия.
Для сравнения вариантов задают одинаковые исходные условия и регистрируют температуру в каждой зоне. Проверяют время достижения технологического диапазона, допустимый нагрев соседних элементов и качество всех трёх соединений. Фиксируют также порядок перехода к следующей группе. Число витков и расположение магнитопровода выбирают по результатам этой проверки, а не по сходству с фотографией удачного индуктора для другой детали.
Что должно остаться на согласованном эскизе
- Контур детали, рабочая зона и запрещённые для нагрева области.
- Положение медного проводника, изоляции и магнитопровода с понятными базами размеров.
- Диапазон зазоров с учётом допусков и нагрева, способ фиксации детали.
- Подводы, присоединения, направление загрузки и свободное пространство для обслуживания.
- Метод контроля результата и перечень параметров, которые предстоит подтвердить испытанием.
Продолжение: как искать причины неравномерного нагрева. Общий обзор форм и серий оборудования — в статье «Как выбрать индуктор».