
Нагрев заготовок перед ковкой и штамповкой: индукционные установки и печи
Заготовка выходит из индуктора раскалённой, но под прессом ведёт себя как недогретая. Такое возможно: поверхность уже горячая, а сердцевина ещё не успела прогреться. Для ковки важно не только получить нужное показание температуры, но и подать металл с нужным распределением тепла к началу деформации.
Нагревают для деформации, а не для закалки
При горячей ковке и объёмной штамповке металл должен изменять форму без недопустимых повреждений. Нагрев снижает сопротивление деформации и помогает получить нужную пластичность в установленном для материала интервале. Но принцип «чем горячее, тем легче» опасно упрощает задачу: чрезмерная температура и выдержка могут повредить металл.
Технолог задаёт условия начала и окончания деформации, допустимую неравномерность и порядок повторного нагрева. Учитывают марку стали, исходное состояние, размеры заготовки и переходы ковки. Одна температура «для всей стали» не годится. Здесь разбираем преимущественно стальные заготовки; для алюминиевых, медных, титановых и жаропрочных сплавов нужны отдельные условия.
Это другой процесс, чем закалка стальной детали. После ковочного нагрева заготовка поступает под пресс или молот, а последующее охлаждение и термообработку поковки задают отдельно. Закалочный спрей нельзя автоматически включать в такую линию по аналогии со станком ТВЧ.
Почему горячая поверхность не доказывает прогрев сердцевины
При индукционном нагреве тепло выделяется в самом металле, но не обязательно равномерно по сечению. Распределение зависит от частоты, электрических и магнитных свойств материала, зазора и формы индуктора. Значительная часть тепла может выделяться ближе к поверхности; внутрь оно передаётся теплопроводностью.
Поэтому повышение мощности не всегда сокращает цикл до требуемого времени: наружные слои могут перегреться раньше, чем прогреется центр. В расчёт включают время теплового выравнивания, а для подходящих задач — несколько зон с разной плотностью мощности. Изменение магнитных свойств стали при нагреве тоже учитывают при согласовании установки.

В печи тепло поступает к поверхности от окружающей горячей среды и нагревателей, затем также проходит в глубину. Температура воздуха или футеровки не равна температуре центра массивной заготовки. Печной маршрут не отменяет проверку сечения и выдержки.
Выбор между индукционным нагревом и печью начинают с потока заготовок
| Задача участка | Что рассматривают | Что проверить |
|---|---|---|
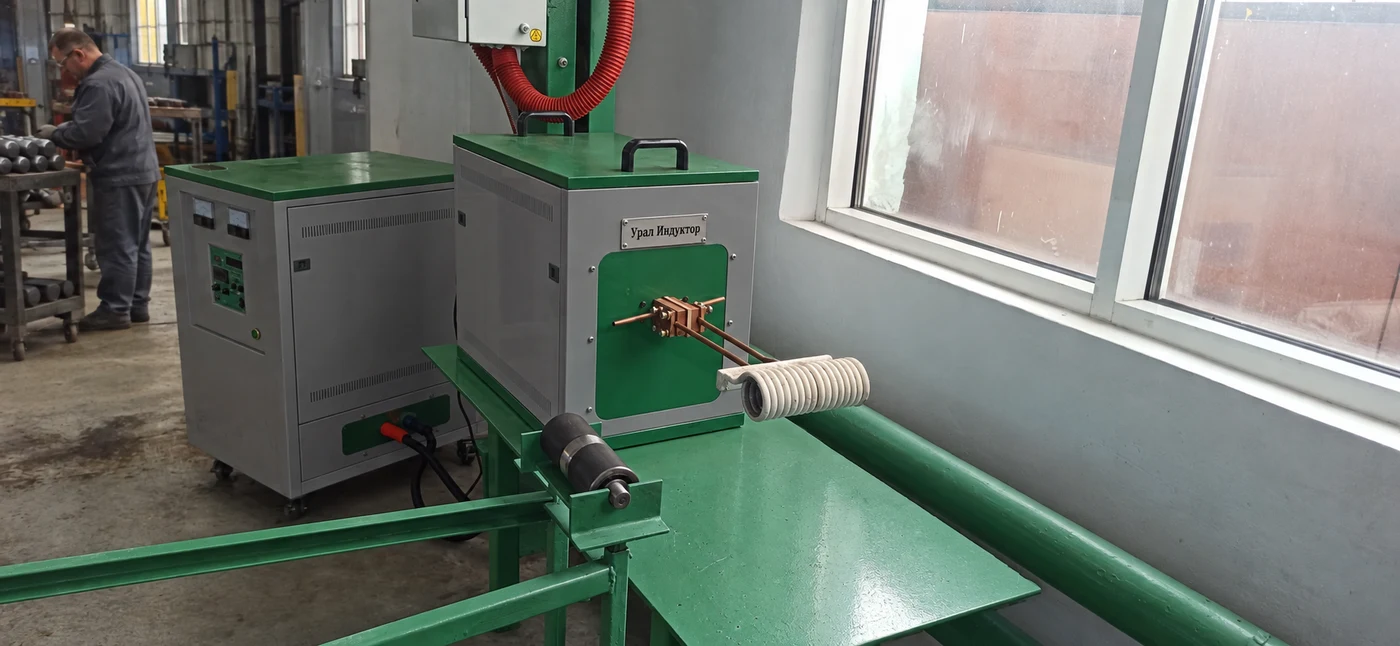
| Одинаковые мерные заготовки поступают по одной | Индукционный нагрев с поштучной подачей или проходной линией | Прогрев сечения, повторяемость выдачи, переналадку и работу после паузы |
| Деформируется только конец прутка | Локальный индуктор и ограничитель положения | Длину горячей зоны, переход к холодной части и возможность захвата |
| Часто меняются форма и размеры заготовок | Печь подходящего исполнения; индукцию сравнивают с учётом сменных индукторов | Загрузку, время прогрева, потери при открывании и стоимость переналадки |
| Массивная заготовка и длительное выравнивание температуры | Рассчитанную индукционную систему либо нагревательную печь | Разность температур по сечению, оснастку, транспорт и допустимую выдержку |
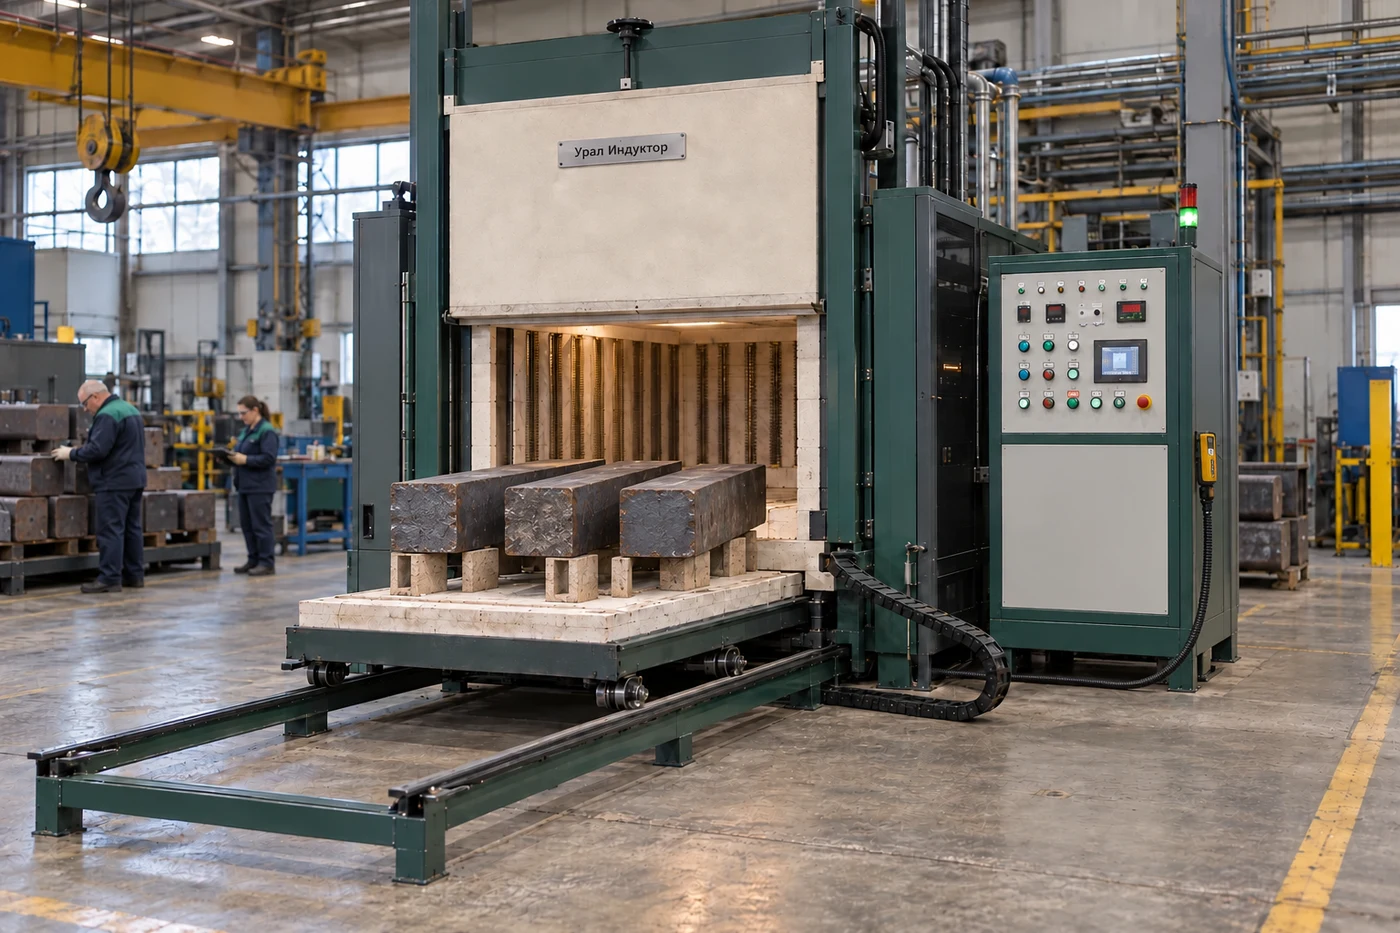
Для печного варианта сравнивают камерную компоновку и, при тяжёлой загрузке, печь с выкатным подом. Это выбор схемы, а не подтверждение пригодности любой модели для ковочного участка. Нужны длительная рабочая температура, допустимая нагрузка на под, стойкость горячей зоны к окалине, цикл двери и способ извлечения заготовок.
Индукция удобна там, где требуется ограниченная зона нагрева или согласованный с прессом выпуск. Но экономику считают на принятую поковку: вместе с ожиданием, сменой инструмента, расходом энергии в охлаждении и потерями металла. Ни способ нагрева, ни высокая паспортная мощность сами по себе не гарантируют меньшую себестоимость.
Три задачи: целая заготовка, конец прутка и массивное сечение
Ниже — учебные примеры для подготовки задания, а не отчёты о выполненных поставках. Размеры условные; температуру, частоту и время подтверждают для выбранной марки стали и деформации.
Мерная заготовка под штамповку: выпускать по готовности, а не по цвету
Представим цилиндрическую заготовку Ø30 × 80 мм. Прессу нужна вся заготовка в допустимом температурном состоянии. Оператор видит одинаковое свечение, однако это ещё не доказывает, что центр каждой заготовки прогрет одинаково.
В такой задаче проверяют поштучную подачу через индуктор, одинаковое положение заготовок и контроль на выходе. На пробах сопоставляют поверхность, сердцевину и торцы. Для квадратного или прямоугольного сечения дополнительно проверяют углы: режим цилиндра нельзя переносить только по равной массе.
При запуске первые заготовки могут проходить иной тепловой путь, чем при установившейся работе. Поэтому пробная партия включает холодный пуск, штатный выпуск и возобновление после остановки. Недогретые или перегретые заготовки не должны незаметно попадать в общий поток к прессу.
Конец прутка под высадку головки: важна граница горячей зоны
У прутка Ø20 мм в учебном задании выделена зона длиной 60 мм со стороны торца. Эти 60 мм — исходное требование для обсуждения, не универсальный припуск под головку. Длину уточняют по объёму деформируемого металла, захвату и переходу к остальному прутку.
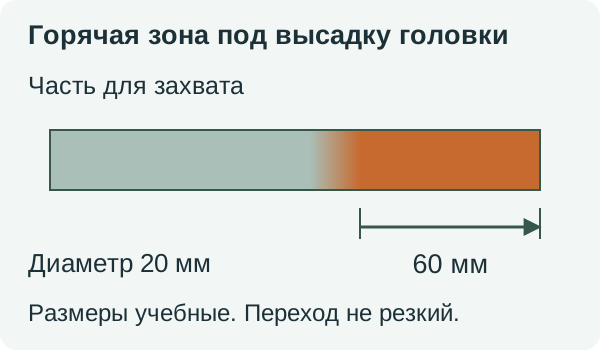
Если нагрев уйдёт слишком далеко, может деформироваться участок, который должен оставаться опорой. Если горячего объёма не хватит, меняются условия заполнения головки. Проверяют глубину ввода, зазор, торцевой эффект и теплопередачу вдоль прутка. Упор и программа подачи помогают повторять положение, но не заменяют температурной проверки.
Компактная деталь не означает автоматически минимальную частоту. Для небольшой зоны сравнивают подходящие исполнения АВЗ и другие диапазоны по испытанию. Правило «любая ковка — только АВН» столь же ненадёжно, как подбор по одному диаметру.
Массивная заготовка: дать центру прогреться без повреждения поверхности
Для условной заготовки Ø120 × 180 мм важнее становится не быстрый разгон наружного слоя, а согласованный нагрев всего сечения. Рассматривают подходящий диапазон частоты, длину активной зоны, распределение мощности и период выравнивания. АВН в исполнении для сквозного нагрева — один из вариантов для расчёта, а не готовый ответ по размеру.
Сравнение с печью проводят по реальному циклу: от холодной загрузки до передачи под пресс. Заодно проверяют, как перемещают заготовку, сколько она теряет тепла по пути и где измеряется температура. Если маршрут слишком длинный, бесконтрольно повышать температуру выхода нельзя: надо пересматривать перенос и компоновку участка.
Время нагрева одной заготовки и интервал выдачи — разные величины
На участке могут сказать: «Прессу нужна заготовка каждые двадцать секунд — значит, нагревать надо за двадцать». Это верно только для некоторых схем. В последовательной линии одновременно нагреваются несколько заготовок, и время каждой внутри линии больше интервала между выходящими деталями.
Учебный пример: четыре последовательные позиции, переход каждые 20 секунд и пребывание заготовки в нагреве 80 секунд. После заполнения линии возможна выдача одной заготовки каждые 20 секунд — теоретически 180 штук в час без остановок. Это объяснение такта, а не паспортная производительность установки.

Число позиций само по себе не создаёт производительность: источник должен передать нужную энергию всему потоку. В задании полезно указать и штуки в час, и массу одной заготовки, и долю разных типоразмеров. Отдельно учитывают переналадку, очистку и плановые перерывы.
Температуру проверяют там, где она влияет на результат
Пирометр измеряет излучение поверхности в своём поле зрения. Окалина, её отслоение, загрязнение оптики и неверно выбранное место измерения могут менять показания. Настройку проверяют на реальной заготовке; высокая точность прибора не означает автоматически такую же точность контроля сердцевины.
На этапе отработки применяют согласованную методику проверки распределения температуры: например, инструментированные образцы с термопарами в заданных точках и расчёт, сопоставленный с измерениями. При индукционном нагреве расположение и защита измерительной системы требуют отдельной проработки: поле и способ установки датчика способны исказить результат.
Нужны как минимум понятные условия контроля на выходе и известное время до деформации. Для сложного переноса проверяют состояние металла у пресса. Сохранённая температура выхода не доказывает, что заготовка не остыла в ожидании.
Пресс остановился: нагреватель не должен продолжать обычный цикл
Застрявшая в индукторе заготовка получает тепло дольше расчётного времени. Для линии с печью возникает другая задача: оставшаяся загрузка продолжает выдерживаться. Оба события должны быть предусмотрены в технологической программе и системе управления до запуска производства.
| Событие | Что закладывают в проект |
|---|---|
| Подача прекратилась, заготовки остались в индукторе | Обнаружение потери движения и прекращение штатного нагрева. Дальше — предусмотренное снижение мощности, отключение либо специальный режим; не импровизация оператора. |
| Короткая остановка пресса | Допустимое время ожидания и проверенный алгоритм для каждой занятой позиции. Функция удержания температуры есть не у всякого комплекса. |
| Длительная пауза или неизвестная тепловая история | Отдельный учёт таких заготовок, критерии допуска и согласованный маршрут дальнейшей обработки. |
| Возобновление выпуска | Контроль первых заготовок и переход к установившемуся режиму; при необходимости — отвод заготовок вне допуска. |
Отключение мощности не означает немедленную остановку охлаждения установки. Порядок останова, работу насосов и действия при отказе подачи воды берут из документации конкретного оборудования. Заклинившую заготовку не извлекают вручную из работающего индуктора.
Окалина, перегрев и недогрев оставляют разные следы
Окалина — продукт окисления поверхности, а обезуглероживание — изменение содержания углерода в приповерхностном слое стали. Очистить металл от окалины не означает восстановить свойства обезуглероженного слоя. При оценке режима учитывают температуру, длительность, атмосферу и последующую обработку поверхности.
Более короткое пребывание при высокой температуре может уменьшить окисление, но индукционный нагрев на воздухе не является безокислительным. Защитную среду, если она необходима, подбирают по материалу и проектируют вместе с оборудованием и безопасностью газовой системы.
| Наблюдение | Что проверяют в нагреве | Что нельзя заключать сразу |
|---|---|---|
| Заготовка плохо заполняет штамп, усилие выросло | Температуру и равномерность, перенос, паузы, правильность программы | Причина не обязательно в нагревателе: важны также объём металла, инструмент и условия деформации |
| Один торец или угол перегрет | Геометрию индуктора, положение, распределение мощности и тепловые потери | Продление общего нагрева может ухудшить состояние горячего участка |
| Сильная окалина и следы её вдавливания | Выдержку, повторные нагревы, атмосферу и операцию удаления окалины перед деформацией | Последующая дробемётная очистка не гарантирует устранения вдавленных дефектов |
| Подозрение на повреждение металла перегревом | Тепловую историю и металлографические признаки по принятой методике | Охлаждение не делает заготовку автоматически годной. Пережог нельзя считать исправленным повторным нагревом |
Очистку уже полученной поковки рассматривают отдельно: дробемётная обработка удаляет поверхностные загрязнения, но не заменяет контроля структуры и внутренних дефектов.
Приёмка — это пробная поковка и записи цикла
Испытание с красивым свечением металла не завершает приёмку. До пробы согласуют типоразмеры, марку стали, условия контроля температуры, такт, время переноса и критерии качества поковки. Проверяют не только удачный цикл, но и крайние размеры согласованной номенклатуры.
- Нагрев: температура в заданных точках, перепад по сечению и длине, состояние поверхности.
- Выпуск: интервал выдачи, положение заготовки, работа контроля и отвода вне допуска.
- Переходные режимы: холодный пуск, короткая пауза, остановка и повторный запуск.
- Результат деформации: заполнение, геометрия, поверхность и контроль структуры или дефектов в объёме, предусмотренном заданием.
- Записи: программа, параметры оборудования, материал, номер партии и результаты измерений.
Нагрев, ковка, охлаждение и последующая термическая обработка образуют один маршрут. По дефекту готовой поковки нельзя назначать виноватую операцию без проверки её истории.
Как связать задачу с оборудованием «УралИндуктора»
Для сквозного нагрева прутка в каталоге есть, например, АВН в исполнении 1–20 кГц с компенсационным блоком. Его не следует путать с отдельными аппаратными версиями АВН 15–20 и 20–50 кГц. Одинаковая часть обозначения серии не делает комплектации взаимозаменяемыми.
Для небольших заготовок и локальных участков проверяют другие подходящие исполнения из каталога индукционных нагревателей. Согласуют источник, индуктор, подачу, контроль и охлаждение установки. Запас по мощности без согласования нагрузки не исправляет неверную геометрию нагрева.
Печь выбирают по каталогу термического оборудования с подтверждением пригодности выбранного исполнения к ковочному режиму. Для сложной номенклатуры может быть полезно сравнить оба способа на общей программе выпуска.
Что подготовить для расчёта
Чертёж заготовки и поковки, марку и исходное состояние металла, размеры и массу, нагреваемую зону, требуемый выпуск, температурные требования, допустимое время переноса и оборудование следующей операции.
Открыть печатный лист задания на нагрев под ковку. В него также включены паузы линии, охлаждение, сеть и программа приёмки.
Состав комплекса и порядок подбора описаны на странице «Индукционный нагрев под ковку и штамповку». Опыт поставок можно посмотреть в проектах и отзывах; пример другого предприятия не подтверждает режим вашей заготовки.
Ответы на вопросы
Можно ли выбрать нагреватель только по диаметру прутка?
Нет. Нужны также материал, длина горячей зоны, масса, температурные требования и выпуск. Даже при одинаковом диаметре локальный нагрев конца и сквозной нагрев всей заготовки требуют разных решений.
Можно ли использовать имеющуюся АВЗ?
Иногда да, особенно для небольших заготовок или локального нагрева. Пригодность проверяют по конкретному исполнению, согласованию с индуктором, прогреву сечения и требуемому выпуску. Название серии не заменяет пробу.
Почему нельзя сразу подобрать универсальную температуру?
Допустимый интервал зависит от марки, исходного состояния металла и деформации. Температуру на выходе дополнительно связывают с переносом и условиями у пресса.
Нужен ли отдельный отвод перегретых и недогретых заготовок?
Для автоматической линии это один из способов не допустить заготовки вне допуска к прессу. Конструкцию отвода, критерии и дальнейший учёт согласуют в проекте; они не входят автоматически в любой нагреватель.
Можно ли снова нагреть остывшую заготовку?
Только если это допускает технология с учётом материала и тепловой истории. Повторный нагрев увеличивает суммарную выдержку и может изменить поверхность и структуру. Заготовку с неизвестной историей нельзя просто вернуть в общий поток.
Подберём нагрев под вашу заготовку и пресс
Направьте чертёж и исходные данные через контакты «УралИндуктора». По ним можно определить варианты нагрева, состав механизации и программу пробной обработки.