
Закалочное охлаждение деталей: среда, движение жидкости и теплоотвод
Две одинаково нагретые детали могут получить разную твёрдость и деформацию, если одну быстро погрузили в подготовленную среду, а другая задержалась у печи или оказалась в застойной зоне бака. Закалку нужно рассматривать как управляемый переход от нагрева к охлаждению — с заданной садкой, маршрутом и контролем.
Цель охлаждения задаёт металл и требуемая структура
Для стали скорость охлаждения должна обеспечивать требуемые превращения по сечению без недопустимого растрескивания и коробления. Марка и прокаливаемость, начальная структура, нагрев, толщина и сложность формы влияют на выбор процесса. Повышение интенсивности охлаждения не означает автоматического улучшения результата.
У алюминиевых сплавов охлаждение после нагрева под закалку решает другую металлургическую задачу — сохранить состояние для последующего старения. Режим стальной детали нельзя переносить на алюминиевую. Требуемый маршрут задаёт технолог по материалу и назначению изделия, включая последующие отпуск или старение.
Выбор среды — часть технологической отработки
| Среда | Что определяет применимость |
|---|---|
| Вода | Интенсивность теплоотвода, температура, качество воды, парообразование и риск деформации |
| Водополимерный раствор | Тип продукта, концентрация, температура, перемешивание, загрязнение и старение |
| Закалочное масло | Охлаждающая характеристика, вязкость, рабочая температура, загрязнение и пожарная защита |
| Газ | Прокаливаемость и сечение детали, давление, скорость потока, геометрия садки и возможности печи |
Среды нельзя выстроить в универсальный рейтинг от лучшей к худшей. Сравнивают охлаждающие характеристики в нужных температурных областях и подтверждённые свойства изделия. Замена одного продукта другим при одинаковом названии класса требует проверки технологии. Концентрацию полимера нельзя назначать только по желанию получить «середину между водой и маслом».

Перенос садки является измеряемой частью цикла
В документации задают начальное событие отсчёта, завершение переноса и допустимое время для данного изделия. Например, открытие двери и начало извлечения — разные события. Проверяют весь путь: захват, выход из камеры, поворот, наведение и погружение. Секундомер на коротком демонстрационном цикле не описывает тяжёлую производственную садку.
Оснастка удерживает детали в нужной ориентации, но одновременно добавляет тепловую массу и закрывает часть поверхности от потока. Плотная укладка может создавать экранированные зоны. Выход пара и газа из полостей, доступ среды и устойчивость садки проверяют до испытаний на горячем металле.
Перемешивание должно обеспечивать поток у поверхности
Паспортная подача насоса не равна скорости жидкости между деталями. Байпас, направление струй, перегородки, загрузка корзины и уровень жидкости меняют распределение. Застойная зона возле середины садки может сохраняться при заметном движении свободной поверхности бака.
У многих жидких сред теплоотвод включает разные стадии, в том числе образование и разрушение паровой плёнки. Движение жидкости влияет на их развитие. Для полимерных растворов дополнительно важны свойства продукта и концентрация; единую кривую для всех составов применять нельзя. Равномерность результата подтверждают на характерных местах реальной загрузки.
Бак рассчитывают на тепловую нагрузку и частоту садок
В теплоотвод входят детали и нагретая оснастка. Для первичной оценки используют изменение их энтальпии; упрощённо — массу, среднюю теплоёмкость и падение температуры. Фазовые превращения и изменение свойств по температуре учитывают в уточнённом расчёте. Объём бака ограничивает разовый рост температуры, а система охлаждения восстанавливает состояние к следующей загрузке.
Учебный пример без учёта оснастки, превращений и потерь: 500 кг × 0,6 кДж/(кг·К) × 700 К = 210 МДж ≈ 58 кВт·ч. При одной такой загрузке каждые 30 минут средняя нагрузка составляет около 117 кВт. Это не готовая мощность охладителя: пиковый процесс, допустимый нагрев ванны и реальные свойства требуют отдельного расчёта.
Для теплообменника проверяют рабочую жидкость, загрязнение, допустимые температуры и предотвращение опасного смешения сред. Контур отвода тепла согласуют с баком и графиком работы. Охлаждение индуктора и закалка детали — разные задачи, даже если оба процесса используют воду в отдельных контурах.
Состояние жидкости записывают вместе с номером садки
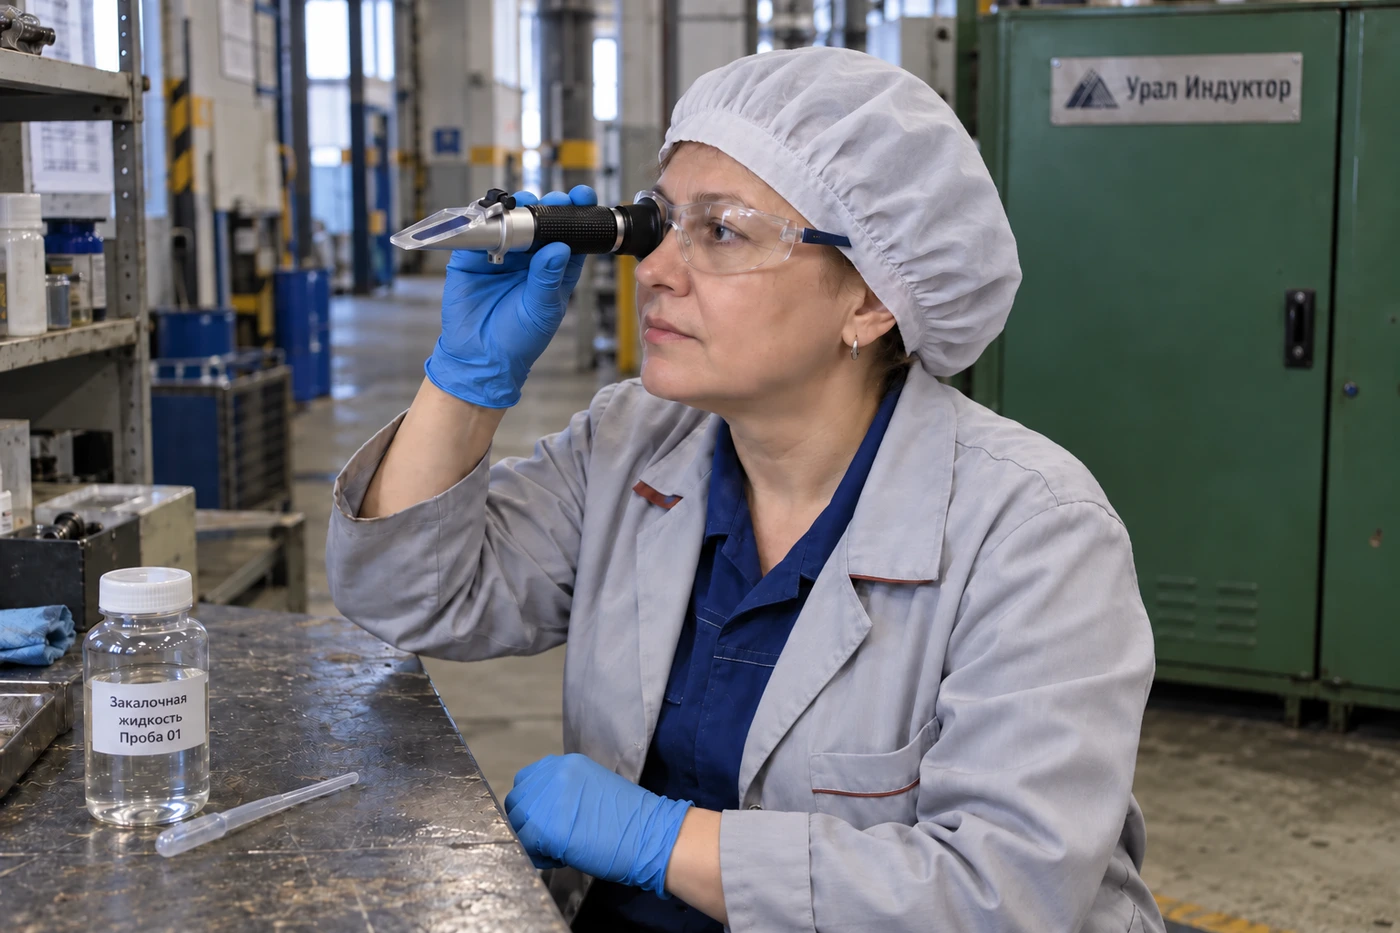
Для водополимерной среды контролируют параметры, предусмотренные поставщиком: концентрацию, температуру, химическое и биологическое состояние, загрязнение и охлаждающую характеристику. Рефрактометр применяют по калибровке продукта и установленному способу отбора пробы. Посторонние вещества могут менять показание, не отражая содержание пригодного полимера.
Для масла важны охлаждающие свойства, загрязнение, вода, продукты старения и эксплуатационные показатели по документации продукта. Долив не равен восстановлению всех свойств. Пробу отбирают в установленной точке и состоянии перемешивания, чтобы сравнение результатов было воспроизводимым.
Подтверждают свойства, размеры и отсутствие недопустимых дефектов
| Контроль | Что связывают с циклом |
|---|---|
| Твёрдость | Точки измерения, состояние поверхности, метод и глубину при необходимости |
| Структура | Место образца, требуемое состояние и неоднородность по сечению |
| Геометрия | Коробление, размеры и базы после предусмотренных операций |
| Трещины | Пригодный метод контроля и критерии приёмки |
| Прослеживаемость | Марку, садку, нагрев, перенос, среду, перемешивание и последующую обработку |
Для стали результат оценивают на требуемом этапе, часто после отпуска. Высокая поверхностная твёрдость сама по себе не подтверждает состояние сердцевины и отсутствие трещин. Если появились мягкие зоны, сначала сопоставляют их положение с укладкой и потоком, а затем проверяют нагрев и материал.
Печь, бак и транспорт согласуют до заказа
В каталоге термических печей представлены разные способы загрузки. Отдельный раздел вакуумного оборудования содержит направления газовой и масляной закалки. Наличие этих направлений не подтверждает применимость любого исполнения к конкретной садке: важны рабочая зона, перенос, охлаждение и критерии результата.
В запрос включают чертежи, марку материала, толщины, массу деталей и оснастки, схему укладки, программу нагрева, среду и требуемые свойства. Для модернизации добавляют размеры бака, насосы, теплообменник и замеры температуры в серии. Пожарную защиту масляной ванны, отвод паров и защиту от выброса жидкости проектируют вместе с технологией.
Ответы на вопросы
Можно ли компенсировать маленький бак мощным охладителем?
Не всегда. Тепло поступает быстро, а средняя мощность охладителя не определяет мгновенный рост температуры и распределение потока.
Больший расход насоса всегда улучшает закалку?
Нет. Важны направление и распределение потока возле деталей; чрезмерное воздействие также может изменить деформацию и результат.
Рефрактометр подтверждает качество закалочной жидкости?
Он даёт один из показателей. Применяют калибровку продукта и дополняют контроль оценкой состояния и охлаждающих свойств по регламенту.
Что подготовить для обсуждения
Открыть рабочий лист исходных данных — его можно заполнить и распечатать. Приложите чертежи, фотографии и фактические записи; неизвестные параметры не заменяйте приблизительными значениями без пометки.
Обсудим задачу вашего участка
Направьте исходные данные и требуемый результат через контакты «УралИндуктора». Это поможет определить состав оборудования, границы поставки и вопросы для пробных испытаний.