
Литниково-питающая система: как провести металл и компенсировать усадку
Литниковая система должна спокойно и полностью заполнить форму, а питающая — сохранить связь жидкого металла с тепловыми узлами до конца затвердевания. Это две связанные задачи. Большое сечение само по себе не гарантирует хорошую отливку: оно может изменить распределение расхода, усилить нежелательные потоки и снизить выход годного.
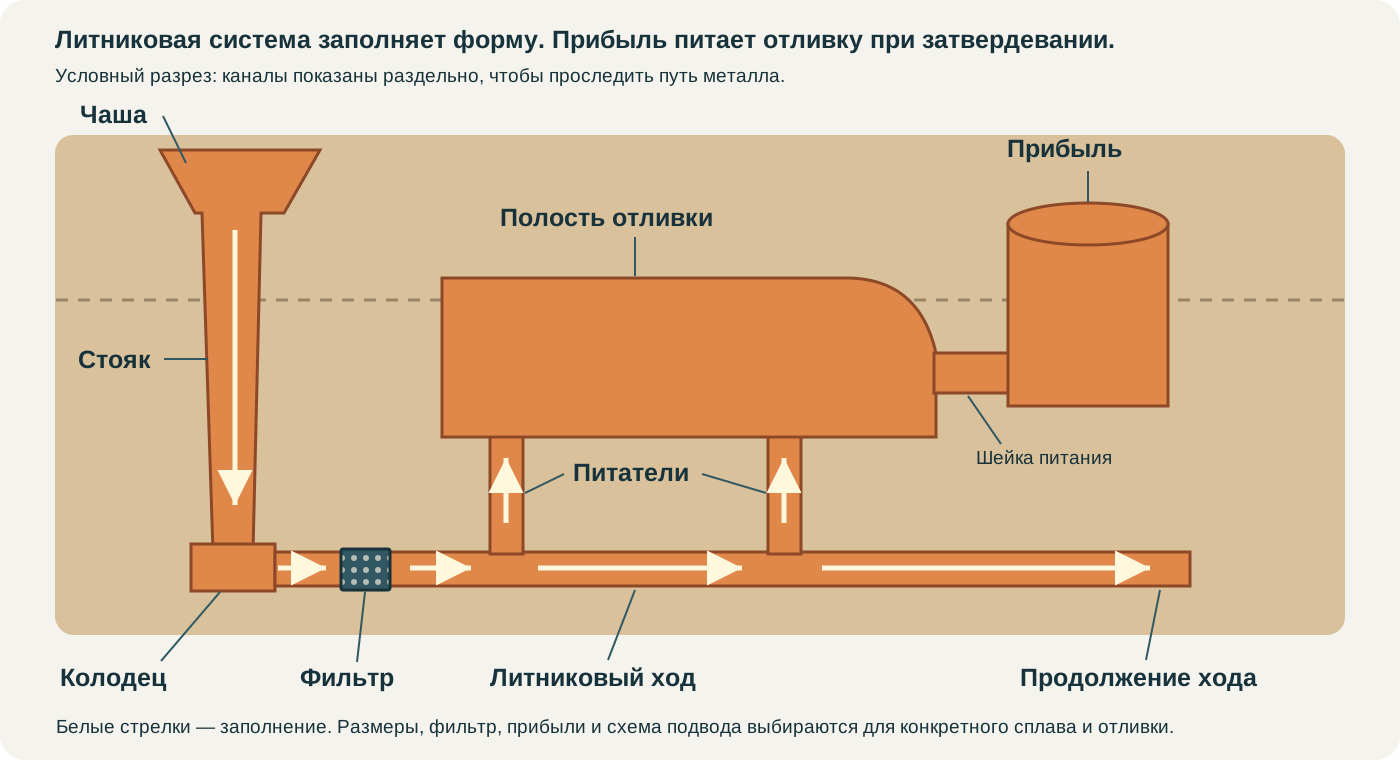
Металл сначала проводят в форму, затем питают усадку
Во время заливки система принимает струю из ковша, переводит её в управляемый поток и распределяет металл по полости. Здесь важны полнота заполнения, скорость, сохранение температуры, отделение неметаллических включений и отсутствие сильного размыва смеси. Затвердевание может начаться уже во время заполнения формы. Для большинства сплавов приходится компенсировать уменьшение объёма: жидкий металл должен поступать к последним затвердевающим зонам. У серых и высокопрочных чугунов выделение графита может частично компенсировать усадку; питание таких отливок оценивают с учётом конкретного состава и процесса, а не по схеме для стали.
Ошибка возникает, когда эти задачи смешивают. Литник может хорошо заполнить полость, но не питать массивный фланец. Крупная прибыль может оставаться горячей, но быть отсечённой от теплового узла уже затвердевшей перемычкой. Поэтому оценивают не отдельный стояк или прибыль, а путь металла во времени.
Каждый элемент выполняет свою работу
| Элемент | Назначение | Что проверяют |
|---|---|---|
| Литниковая чаша или воронка | Принимает струю и поддерживает заполненный вход в стояк. | Попадание струи, запас объёма, возможность удерживать уровень. |
| Стояк | Проводит металл к плоскости хода. | Сужение по высоте, отсутствие подсоса воздуха и отрыва потока. |
| Колодец | Принимает поток у основания стояка и снижает удар по ходу. | Направление поворота, размыв формы, застойная зона. |
| Литниковый ход | Распределяет металл между питателями. | Постепенное заполнение, продолжение для первого загрязнённого металла. |
| Питатель | Вводит металл в полость отливки. | Скорость, направление струи, удобство отделения, отсутствие локального перегрева. |
| Фильтр и шлакоуловитель | Задерживает часть включений и выравнивает поток. | Пропускная способность, материал, установка без обходного зазора. |
| Прибыль | Содержит запас жидкого металла для питания усадки. | Модуль, связь с узлом, время затвердевания, удаляемость. |
| Выпор | Отводит воздух и показывает приход металла. | Расположение в верхней точке и связь с вентиляцией формы. |
Устойчивое заполнение важнее максимальной скорости
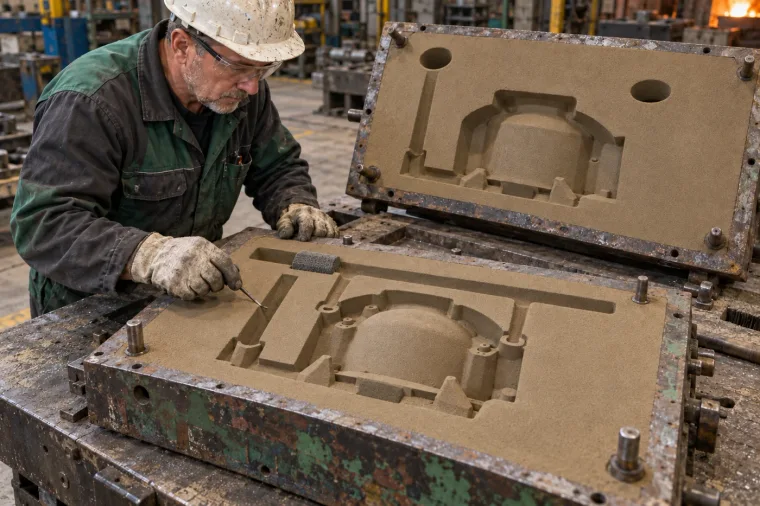
Поток ускоряется под действием металлостатического напора. Если стояк заполнен не полностью, струя отрывается от стенки и втягивает воздух. Резкие повороты, свободное падение и удар в стержень возмущают поток. Узкий питатель при заданном расходе повышает локальную скорость; реальный расход зависит от напора и сопротивления всей системы. В результате растёт риск окислительных плён, засоров, эрозии формы и газовых дефектов.
Слишком медленное заполнение тоже опасно: фронты металла теряют температуру и могут не соединиться, особенно в тонких удалённых стенках. Поэтому площадь сечений и место дросселирования связывают со сплавом, массой, высотой формы, допустимым временем заполнения, температурой и способом заливки. Универсального отношения «стояк — ход — питатели» для всех отливок нет.
Ковш является частью гидравлической задачи. Нестабильная струя, изменение высоты, шлак на зеркале и прерывание заливки способны испортить правильно рассчитанную систему. Организацию операции подробно разбирает статья «Заливка металла в литейные формы».
Шлакоулавливание начинается до фильтра
Чистый металл получают не одним керамическим фильтром. Требуются подготовленный ковш, удаление шлака с зеркала, спокойная струя, заполненная чаша, продолжение хода и такие повороты, при которых более лёгкие включения не устремляются прямо в питатель. Фильтр добавляют как элемент системы, а не как страховку от любой ошибки плавки.
Мелкая ячейка повышает сопротивление и может ограничить расход или забиться. Фильтр со слишком крупными ячейками хуже удерживает мелкие включения. Его материал должен выдерживать температуру и химическое воздействие расплава. Посадочное место выполняют так, чтобы металл не прошёл вокруг фильтра и не разрушил его кромку.
Прибыль работает только при непрерывном пути питания
Затвердевание стремятся направить от тонких и удалённых зон к прибыли. Для этого используют геометрию детали и припусков, положение подвода, утепляющие или экзотермические оболочки, холодильники и технологические напуски. Прибыль должна затвердеть позже питаемого узла и иметь достаточную связь с ним.
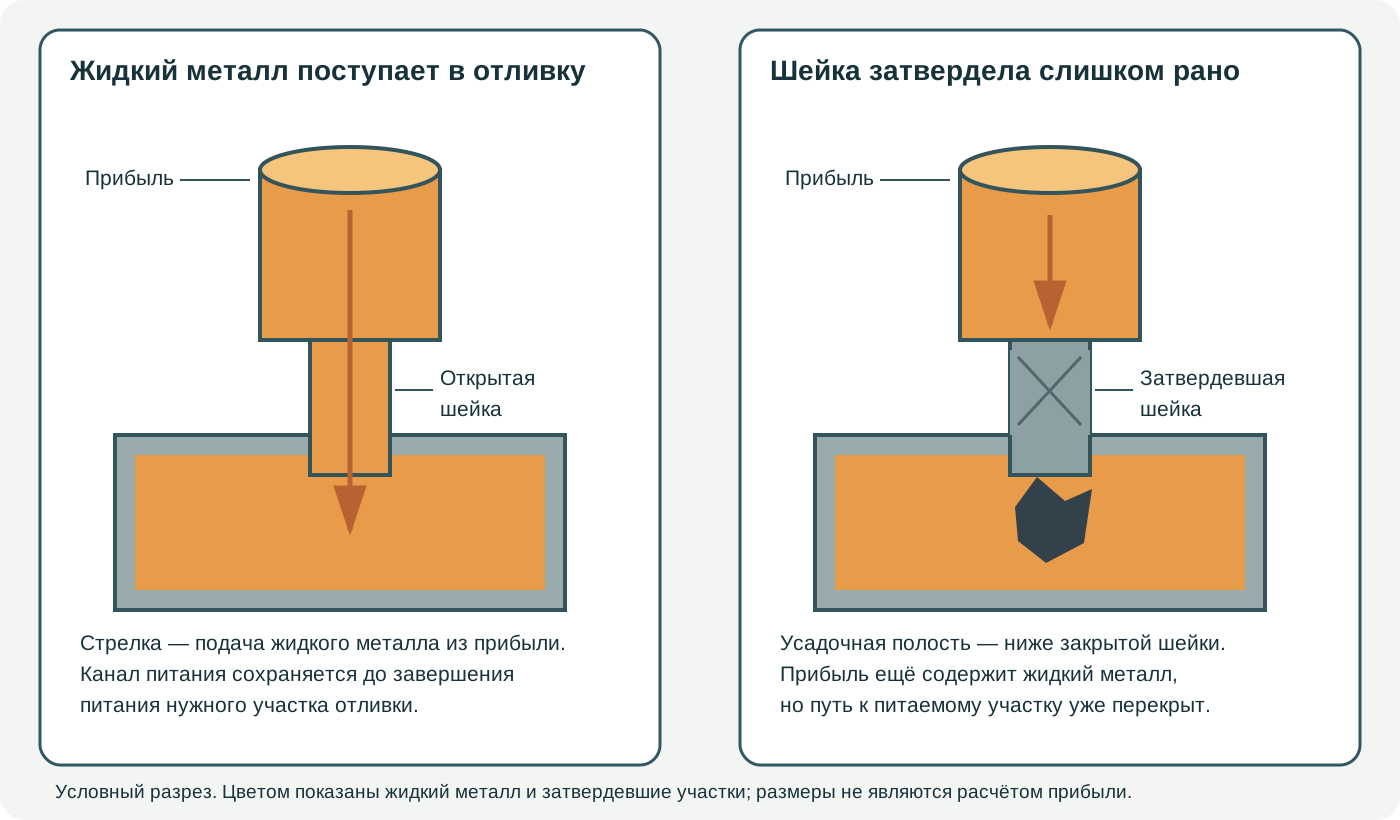
Чрезмерная прибыль увеличивает металлозатраты, время охлаждения и объём обрубки, но не обязательно лечит усадку. Если между ней и узлом нет температурного градиента или шейка затвердевает рано, дополнительный металл останется бесполезным. В прибыли образование усадочной раковины ожидаемо. Важно, чтобы запас жидкого металла не исчерпался и путь питания не перекрылся до завершения усадки питаемого узла.
Подвод сверху, снизу или по разъёму выбирают по процессу
Верхний подвод даёт короткий путь, но усиливает падение и удар струи. Нижний позволяет спокойнее поднимать уровень в полости, зато увеличивает путь и теплопотери. Подвод по разъёму удобен для изготовления и очистки формы, но должен учитывать положение шлака и фронтов заполнения. В одной системе возможны несколько уровней и последовательное открытие питателей.
Положение системы связывают со способом формовки: ПГС, ХТС, ЛГМ и ЛВМ имеют разные ограничения по поверхности, газопроницаемости, прочности и размещению каналов.
Типичные ошибки видны по сочетанию дефекта и места
| Ошибка конструкции или процесса | Возможное проявление | Что проверять |
|---|---|---|
| Незаполненный стояк, резкие повороты | Окисные плёны, газовые раковины, засоры. | Уровень в чаше, сужение стояка, направление потока. |
| Высокая скорость у питателя | Размыв формы, песчаные включения, местный перегрев. | Сечение, удар в стенку или стержень, распределение между питателями. |
| Длинный или тонкий путь | Недолив, спай, холодные участки. | Время заполнения, температура, теплопотери, вентиляция. |
| Фильтр без герметичной посадки | Проход включений в обход или обломки фильтра. | Гнездо, прочность, площадь и направление установки. |
| Ранняя блокировка питания | Усадочная раковина или пористость в тепловом узле. | Последовательность затвердевания, шейка прибыли, холодильники. |
| Избыточная система | Низкий выход годного, долгая обрубка, горячие зоны. | Масса литников и прибылей, возможность локального решения. |
Один и тот же внешний дефект может иметь несколько причин. Например, раковина бывает газовой или усадочной, а засор может прийти из расплава, формы, стержня или фильтра. Алгоритм разбора описан в статье «Дефекты отливок».
Конструкцию подтверждают расчётом и производственной пробой
На раннем этапе отмечают тепловые узлы и предполагаемую последовательность затвердевания. Затем рассчитывают расход, площадь дросселирующих сечений, время заполнения и объём питания. Численное моделирование помогает увидеть свободную поверхность, захват воздуха, зоны перегрева и усадочный риск, но результат зависит от исходных данных и не отменяет пробной отливки.
На пробной партии фиксируют температуру, продолжительность и характер струи, фактическую массу системы, места дефектов и выход годного. Разрезы прибылей и контроль отливки показывают, куда переместилась усадка. Изменяют один понятный фактор за раз; иначе невозможно установить причину улучшения.
Что нужно для разработки литниково-питающей системы
- 3D-модель и чертёж отливки с припусками и базами;
- сплав, требования к структуре и допустимым дефектам;
- масса, габарит, минимальные и максимальные толщины;
- способ формовки, материал формы и стержней, положение разъёма;
- положение отливки при заливке и доступное место для каналов и прибылей;
- тип ковша, высота струи, температура и ожидаемое время заливки;
- ограничения по обрубке, механической обработке и выходу годного;
- статистика похожих отливок и результаты предыдущих проб.
Ответы инженера
Можно ли увеличить питатель, если форма не заполняется?
Иногда, но сначала нужно найти ограничивающее сечение и причину. Увеличение одного питателя может нарушить распределение, усилить удар струи или создать новый тепловой узел.
Должна ли прибыль быть открытой?
Нет. Применяют открытые и закрытые прибыли. Выбор зависит от геометрии, напора, тепловой эффективности, способа формовки и возможности удаления.
Где ставить холодильник?
Там, где нужно ускорить затвердевание и направить фронт к питающему элементу. Положение и размер подтверждают расчётом и пробой: избыточное охлаждение способно создать напряжения или новый дефект.
Литниковая система должна быть согласована со всем маршрутом
Посмотрите сталеразливочные ковши, стенды нагрева ковшей, выполненные проекты и отзывы заказчиков. При обсуждении участка важно видеть не только форму, но и плавку, ковш, транспорт и последующую обрубку.
Нужно разобрать заполнение и питание конкретной отливки?
Отправьте чертёж, сплав, массу, технологию формы и фотографии дефекта через раздел «Контакты». По этим данным можно составить инженерное задание и план проверки.