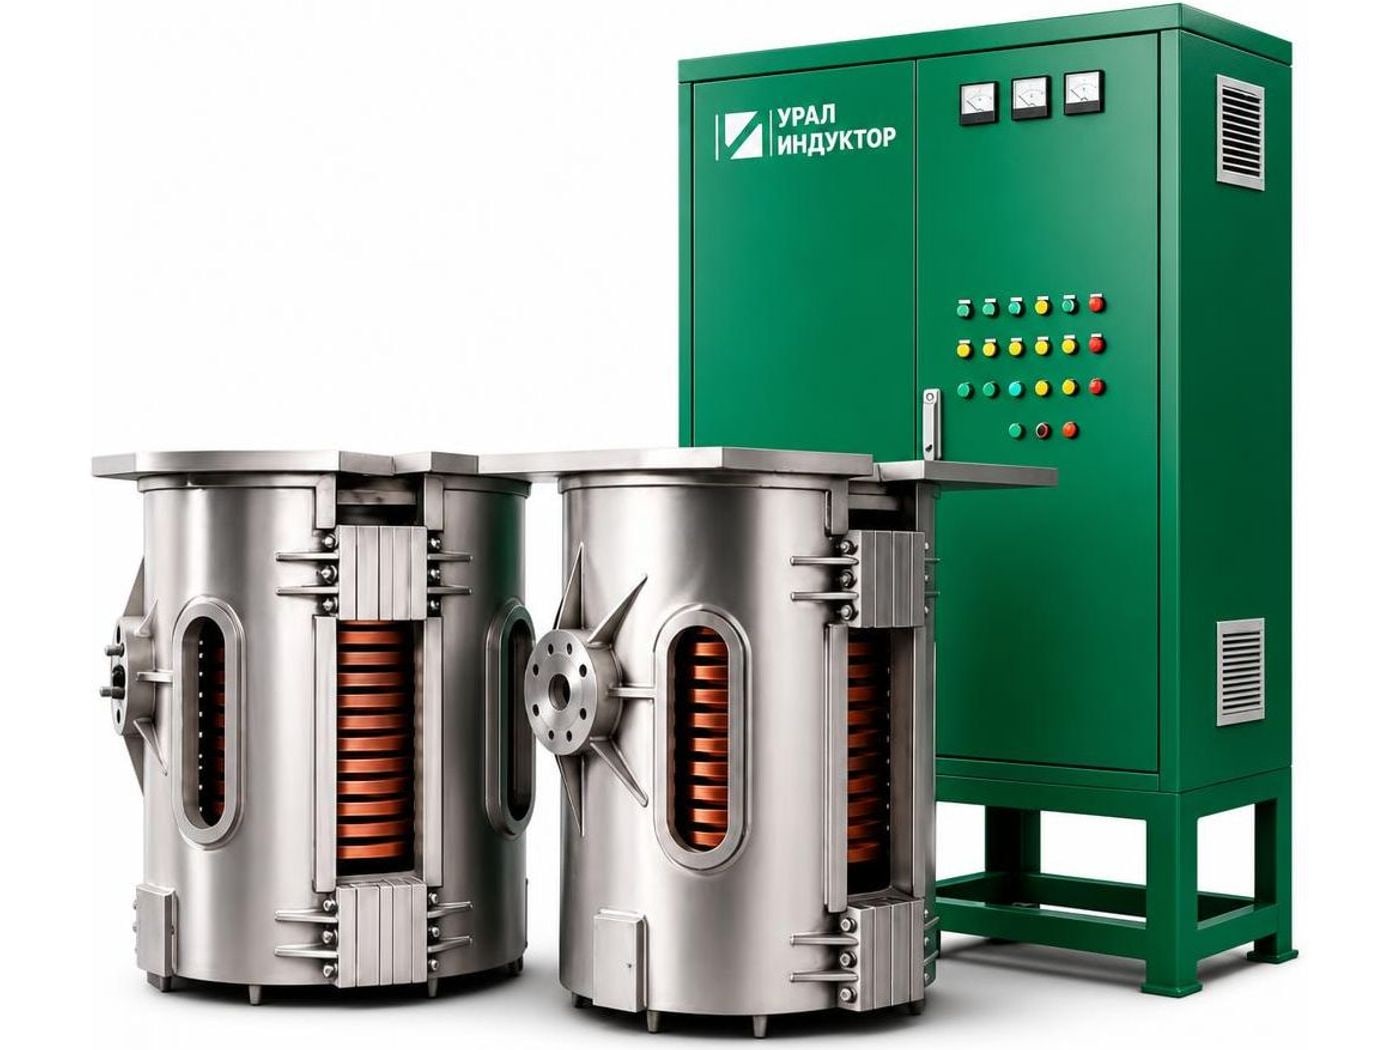
УИ-0.1Т-100
Производство Россия
- Масса плавки, сталь/чугун
- 100 кг
- Номинальная мощность ТПЧ
- 100 кВт
- Напряжение на индукторе
- 750 В
- Механизм наклона
- редукторный или гидравлический
- Питающая сеть
- 380 / 50 В/Гц

Тиристорные тигельные печи для открытой плавки стали и чугуна представлены типовыми загрузками от 100 кг до 15 т. Модель на 15 т не является пределом: садка, мощность ТПЧ, число узлов, автоматизация и инфраструктура рассчитываются по техническому заданию. До 1,5 т доступны редукторное и гидравлическое исполнения; крупные комплексы проектируются со стальным корпусом, магнитопроводами и гидравлическим наклоном.
Инженер подберёт модель под ваш металл и пришлёт расчёт стоимости.
Индукционные плавильные печи собственного производства — от 100 кг до 15 тонн загрузки. Подберите модель по массе плавки и мощности.

Стандартная рабочая схема тиристорного комплекса: ТПЧ — конденсаторная батарея — один подключённый плавильный узел. В базовую поставку входит один плавильный узел. Для малых и средних мощностей типично применяются четыре водоохлаждаемых кабеля внутреннего высокочастотного контура — по два на каждое соединение. Для крупных и многопульсных систем количество определяет расчёт. Второй плавильный узел предлагается как рекомендуемый резерв и отдельная опция; одновременно от одного ТПЧ работает только один узел.
18 типовых моделей в линейке;
диапазон мощности — 100–8500 кВт;
диапазон загрузки по основному табличному металлу — 100–15000 кг;
стоимость и срок — после согласования металла, выпуска, электропитания и комплектации;
гарантия 18 месяцев, сервис и запасные части после запуска.
| Модель | Загрузка, кг | ТПЧ, кВт | Сеть, В/Гц | Типовая частота, кГц | Наклон |
|---|---|---|---|---|---|
| УИ-0.1Т-100 | 100 | 100 | 380 / 50 | 1 | редукторный или гидравлический |
| УИ-0.15Т-160 | 150 | 160 | 380 / 50 | 1 | редукторный или гидравлический |
| УИ-0.25Т-160 | 250 | 160 | 380 / 50 | 1 | редукторный или гидравлический |
| УИ-0.25Т-250 | 250 | 250 | 380 / 50 | 1 | редукторный или гидравлический |
| УИ-0.35Т-300 | 350 | 300 | 380 / 50 | 1 | редукторный или гидравлический |
| УИ-0.5Т-400 | 500 | 400 | 380 / 50 | 1 | редукторный или гидравлический |
| УИ-0.75Т-500 | 750 | 500 | 380 / 50 | 1 | редукторный или гидравлический |
| УИ-1Т-800 | 1 000 | 800 | 380/660 В; 50 Гц — по исполнению | 1 | редукторный или гидравлический |
| УИ-1.5Т-1200 | 1 500 | 1 200 | 380/660 В; 50 Гц — по исполнению | 1 | редукторный или гидравлический |
| УИ-2Т-1200 | 2 000 | 1 200 | напряжение — по проекту; 50 Гц | 0,5 | гидравлический |
| УИ-3Т-2400 | 3 000 | 2 400 | 2 × 1000 / 50 | 0,5 | гидравлический |
| УИ-5Т-3000 | 5 000 | 3 000 | 900 / 50 | 0,5 | гидравлический |
| УИ-5Т-4000 | 5 000 | 4 000 | 950 / 50 | 0,5 | гидравлический |
| УИ-6Т-3600 | 6 000 | 3 600 | 900 / 50 | 0,5 | гидравлический |
| УИ-8Т-4800 | 8 000 | 4 800 | 950 / 50 | 0,5 | гидравлический |
| УИ-10Т-6000 | 10 000 | 6 000 | 950 / 50 | 0,3 | гидравлический |
| УИ-12Т-7000 | 12 000 | 7 000 | 1000 / 50 | 0,3 | гидравлический |
| УИ-15Т-8500 | 15 000 | 8 500 | 1000 / 50 | 0,25 | гидравлический |
Таблица по печам для стали и чугуна предназначена для первичного отбора. Напряжение на индукторе, трансформатор, охлаждение, корпус, футеровка и фактическая производительность подтверждаются инженерным расчётом и спецификацией. В таблице приведена типовая рабочая частота. По согласованию УралИндуктор может изготовить тиристорную печь с другим расчётным значением. Для печей садкой до 250 кг одним из возможных и часто предпочтительных исполнений является 2,5 кГц: для компактного плавильного узла такая частота может обеспечить более подходящее электромагнитное согласование и более спокойную ванну. Окончательный выбор выполняют по марке металла, размеру и плотности шихты, геометрии тигля, мощности и требуемой интенсивности перемешивания.
Для первичной экономической оценки используются нижние ориентиры: от 550 кВт·ч/т для чугуна и от 620 кВт·ч/т для стали. Это достижимые ориентиры для подготовленной шихты и устойчивого цикла, а не гарантия для любой плавки.
Сменную производительность участка для стали и чугуна получают из полного такта, а не из деления мощности на массу. В такт входят загрузка, расплавление, металлургические операции, перегрев, слив и подготовка следующей плавки.
Номинальная загрузка означает массу одной расчётной плавки при проектной геометрии футеровки, а не выпуск в час. По мере естественного эксплуатационного износа футеровки рабочая полость увеличивается, поэтому фактическая загрузка может стать выше номинальной; в отдельных случаях прирост относительно номинала достигает 30 %. Это не разрешение на перегрузку: допустимую загрузку определяют по фактическому состоянию и безопасной толщине футеровки, уровню ванны и запасу до борта.
Если две модели для стали и чугуна имеют одинаковую загрузку, но разную мощность, более мощная не всегда автоматически выгоднее. Она требует большей присоединённой мощности и системы охлаждения, но может сократить электрическую часть цикла. Выбор выполняют по полному такту, графику разливки и стоимости инфраструктуры.
Для стали и чугуна запас по объёму тигля нужен для безопасного уровня ванны и конкретной шихты, но постоянная работа при слишком малой загрузке также нежелательна. Инженер проверяет электрическое согласование, глубину ванны, перемешивание и возможность технологического остатка.
Для стали, чугуна и нержавеющих марок нельзя назначать одну универсальную футеровку. Кислую, основную или нейтральную систему выбирают по химическому составу, температуре перегрева, шлаковому режиму и планируемой смене марок. Переход на несовместимый сплав без подготовки тигля повышает риск загрязнения расплава и повреждения футеровки.
Электродинамическое перемешивание выравнивает температуру и состав ванны, но не заменяет металлургическую технологию. Состав шихты, порядок легирования, выдержка, шлакообразование, отбор пробы и температура выпуска задаются технологом заказчика и закрепляются в карте плавки.
Для серого и высокопрочного чугуна распространена кислая кварцитовая сухая набивная футеровка; нейтральная алюмосиликатная или муллитообразующая система может применяться как альтернатива. Для углеродистой и низколегированной стали исходным решением обычно является нейтральная высокоглиноземистая шпинелеобразующая масса. Высоколегированные марки и основной шлак могут потребовать магнезиальной или магнезиально-шпинельной системы. Это карта первичного выбора, а не универсальное назначение.
УралИндуктор может подобрать и поставить рабочую массу и сопутствующие материалы после получения точных марок металла, химии и количества шлака, флюсов, температуры выпуска, времени выдержки, числа холодных пусков и истории преждевременного износа. Отдельно рассчитываются количество смеси, шаблон, обмазка катушки, разделительный слой, верх и носок, ремонтный и резервный комплект.
В характеристиках тиристорной печи указывается номинальная мощность ТПЧ. Полная присоединённая мощность участка рассчитывается отдельно с учётом системы охлаждения, гидравлики, приводов и других вспомогательных потребителей.
Для отдельной трёхфазной линии L1, L2, L3 от распределительного устройства заказчика или вторичной обмотки преобразовательного трансформатора до ТПЧ в карточках дан расчётный ориентир суммарного сечения меди на фазу при длине трассы не более 30 м. Методика: P / (1,732 × U × 0,93), запас 10 % по току и расчётная плотность не более 3 А/мм². Количество параллельных кабелей и номинальное сечение каждой жилы определяет проектировщик заказчика. Публикуемый ориентир не заменяет проверку допустимого тока выбранной марки кабеля, температуры и способа прокладки, группировки, гармоник, падения напряжения, защиты и тока короткого замыкания; фактическое сечение может быть увеличено. PE рассчитывается отдельно, N — при необходимости по паспорту.
Для печей стали и чугуна расход, напор и тепловая мощность охлаждения рассчитываются после выбора ТПЧ, числа узлов, длины трасс и теплоносителя. Печи до 1,5 т и градирни УИГ часто поддерживаются в наличии или производственной программе, однако охлаждение всегда указывается отдельной позицией. Серийные тиристорные комплексы находятся в постоянном производстве; срок изготовления — от 30 календарных дней, точная готовность фиксируется в договоре.
Рабочее давление охлаждения тиристорного комплекса — 0,2 МПа (около 2 бар). Требуемый расход, теплоотвод и точки контроля уточняются для согласованного исполнения; это рабочее давление, а не давление опрессовки.
чистый внутренний контур силовой электроники и индуктора печи для стали и чугуна;
основной и резервный насос участка стали и чугуна — по категории надёжности;
контроль давления, протока и температуры с автоматической блокировкой подачи мощности при нарушении параметров охлаждения печи для стали и чугуна;
аварийное охлаждение и безопасный слив расплава стали и чугуна;
местная вытяжка под плавку стали и чугуна, флюсы и способ загрузки.
В предложении по печам для стали и чугуна отдельно показываются базовая поставка, опции и работы на площадке. В спецификации перечисляются преобразователь, конденсаторная батарея, плавильные узлы, тоководы, управление и шаблоны. Охлаждение, трансформатор, футеровочные материалы, вытяжка, фундамент, монтаж и ПНР не считаются включёнными без прямого указания.
Конструкцию постоянно совершенствуем, поэтому актуальные массу и габариты оборудования сообщаем по запросу для выбранного исполнения.
После заключения договора предоставляем паспорт согласованного исполнения и задание на фундамент и строительную подготовку. Окончательный комплект паспортов и эксплуатационной документации передаётся с оборудованием. Задание на подготовку площадки не заменяет рабочую строительную документацию: её разработка включается в договор отдельно.
Для линии плавки стали и чугуна ПЛК и сенсорный экран применяются для рецептов, архивирования и интеграции; они не считаются обязательными без указания в спецификации. Контроль футеровки, взвешивание, пирометрия, вибротрамбовщик и резервирование охлаждения также оформляются как отдельные опции.
Перед отгрузкой собственный тиристорный комплекс проверяется под нагрузкой при мощности от 30 %. Жидкостно-охлаждаемые компоненты отдельно испытываются на герметичность при 6 атм, затем при том же давлении проверяется контур в сборе. По согласованию заказчик участвует лично или по видеосвязи.
Тиристорные установки постоянно находятся в производстве; срок серийного исполнения — от 30 календарных дней. Печи до 1,5 т часто поддерживаются в наличии или производственной программе. Точная готовность зависит от мощности, корпуса, автоматизации и состава поставки и фиксируется в договоре.
По направлению индукционной плавки подтверждены 223 поставки печей. Для проектов по стали и чугуну ООО «МТПК» самостоятельно собирает в Миассе ТПЧ, конденсаторные батареи и водоохлаждаемые кабели, выполняет монтаж, ПНР и последующий сервис. Стандартная гарантия на собственное оборудование — 18 месяцев.
Бесплатно сопоставим металл, массу садки, сменный выпуск, доступную мощность и планировку с параметрами оборудования для стали и чугуна. Предварительный расчёт печи, охлаждения и основных коммуникаций и коммерческое предложение подготовим от 1 рабочего дня; нестандартный проект оценивается после анализа ТЗ.
Стоимость зависит от мощности, числа узлов, привода, охлаждения, автоматизации и состава работ и указывается только в актуальном коммерческом предложении. Для ходовых складских позиций возможна предоплата от 10 %, для крупных и индивидуальных проектов — от 30 %. Порядок оплаты и фиксации цены согласуется индивидуально. Оборудование и услуги ООО «МТПК» поставляются с НДС по действующей ставке; доступен лизинг до 5 лет через партнёрские компании.
При недостижении мощности, температуры или выпуска проверяем ТПЧ, согласование колебательного контура, индуктор, охлаждение и технологию плавки стали или чугуна. По результатам выдаём письменное заключение с причинами, приоритетом работ и комплектующими. Аудит можно заказать отдельно, без обязательного ремонта; на выполненные работы предоставляется гарантия по договору.
марки стали и чугуна и состав шихты;
масса одной плавки стали и чугуна и требуемый выпуск за смену;
температура выпуска стали и чугуна и продолжительность выдержки;
напряжение сети для участка стали и чугуна, выделенная мощность и трансформатор;
планировка участка стали и чугуна, способ загрузки, разливочные ковши и высоты;
охлаждение, теплоноситель, вытяжка и автоматизация участка стали и чугуна.
После получения данных по стали и чугуну инженер предлагает модель или несколько сравнительных вариантов, показывает состав поставки и отдельно рассчитывает монтаж, ПНР и инфраструктуру.
Инженер свяжется с вами, уточнит задачу и предложит решение под ваше производство.
Производитель полного инженерного цикла: от подбора оборудования до запуска и сервиса — в рамках одной компании.
Сами производим индукционные плавильные печи и нагреватели, дробемётное оборудование, системы охлаждения и сталеразливочные ковши — отвечаем за всё как производитель.
Подбор, проектирование, поставка, монтаж, пусконаладка, обучение и сервис — в рамках одной компании.
Закрываем большинство задач металлургического и литейного производства — от отдельной печи до участка под ключ.
Работаем с 2013 года. Реализованные проекты разного уровня сложности, инженеры с практическим опытом запусков.
Часть оборудования доступна со склада — сокращаем сроки реализации при срочных задачах.
Гарантия 18 месяцев на собственное производство. Постгарантийное обслуживание, запчасти и сервис — на постоянной основе.
Пришлите коммерческое предложение от другой компании — рассчитаем более выгодную стоимость с учётом нашей складской базы и собственного производства.