
Модельная оснастка: что согласовать до изготовления
Точная копия готовой детали обычно ещё не является литейной моделью. Металл изменяет размеры при охлаждении, часть поверхности предстоит обработать, а модель нужно извлечь из формы. Эти условия превращают чертёж детали в комплект технологической оснастки — с собственными размерами, базами и правилами приёмки.
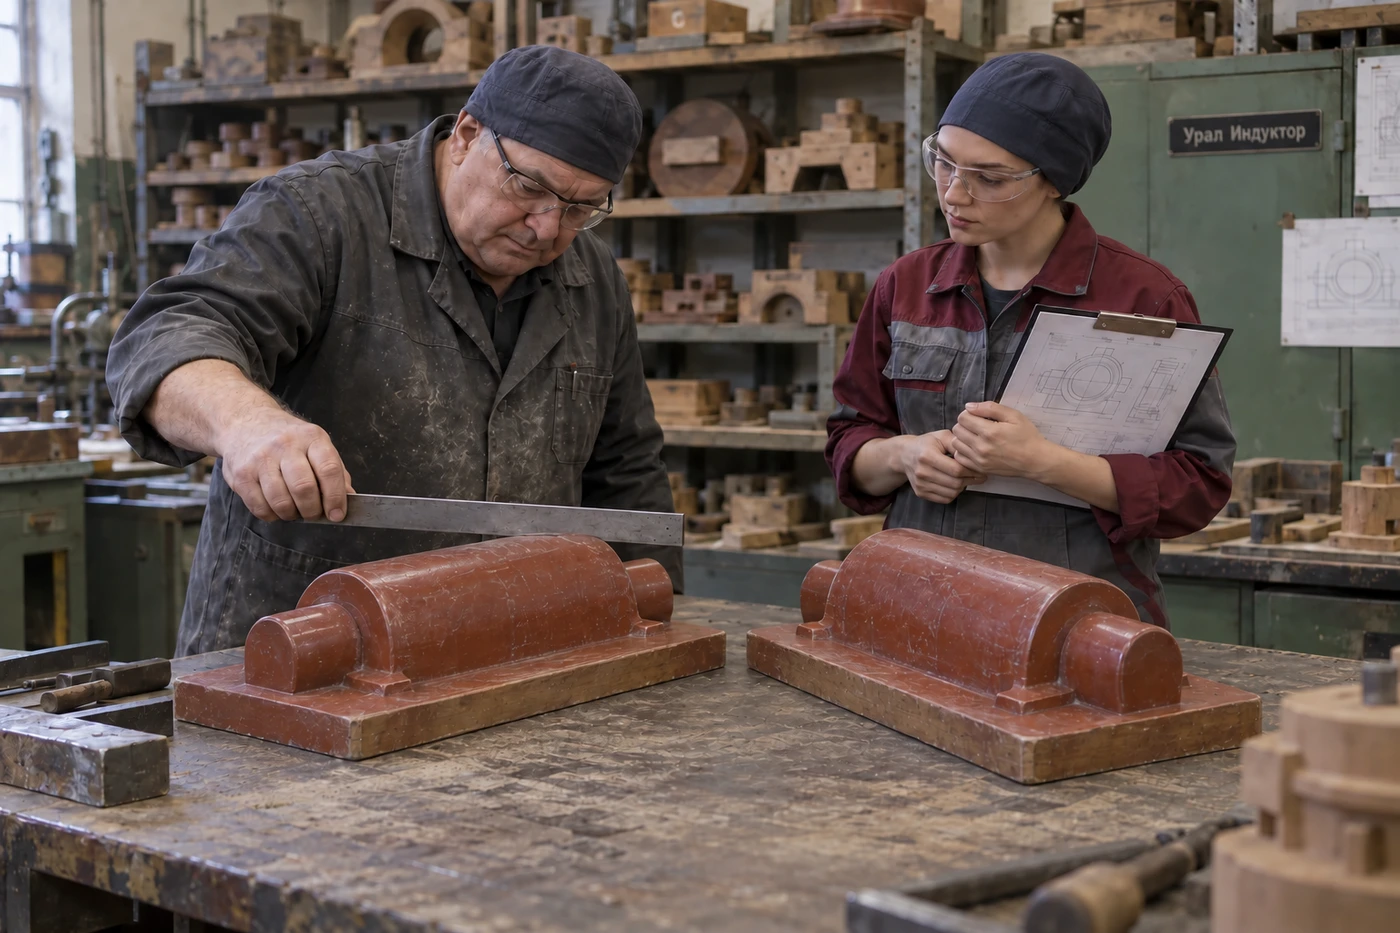
Разделите чертёж детали, отливки и оснастки
Чертёж детали описывает изделие после необходимых обработок. Чертёж отливки задаёт состояние заготовки, припуски, допуски и контроль. Документация оснастки определяет геометрию модели и стержневого ящика, сопряжения, материал, крепления и привязку к машине. Смешение этих документов приводит к спору: размер на модели выдержан, а готовая деталь не получается.
Основная область этой статьи — извлекаемые модели для песчаных форм. Для ЛВМ и ЛГМ дополнительно проектируют пресс-формы и учитывают поведение модельного состава или пенополистирола. Коэффициенты и конструктивные решения из одной технологии не переносят в другую без проверки.
Разъём выбирают по извлечению и устойчивости геометрии
Простой плоский разъём часто облегчает изготовление и сборку, но выбор зависит от формы детали, базирования, стержней и последующей обработки. Сначала определяют направление извлечения каждого элемента. Поднутрения требуют отдельного решения: стержня, отъёмной части либо изменения конструкции.
На модели обозначают направление извлечения, плоскость разъёма и принадлежность верхней или нижней полуформе. Важно понимать, какие размеры пересекают разъём: на них влияют взаимное положение полуформ, износ направляющих и сборка. Перенос разъёма после изготовления оснастки может потребовать изменения стержней и литниковой системы.

Усадочный припуск и припуск на обработку решают разные задачи
| Элемент | Зачем предусмотрен | Что нельзя делать |
|---|---|---|
| Усадочное увеличение модели | Компенсировать изменение размеров в конкретном процессе | Умножать всю 3D-модель на случайный общий коэффициент |
| Припуск на обработку | Оставить металл для получения рабочих поверхностей | Добавлять запас без согласования баз и толщин |
| Формовочный уклон | Позволить извлечь модель без разрушения формы | Уменьшать рабочее сечение за пределы допуска |
| Скругление | Согласовать переходы и снизить риск слабых кромок формы | Менять сопряжения только ради удобства фрезерования |
Фактическая размерная усадка зависит от сплава, геометрии, сопротивления формы и стержней, теплового режима и дальнейшей обработки. Для разных участков одной отливки компенсация может различаться. Направление добавления уклона — в плюс, в минус или с распределением относительно исходной поверхности — отражают в согласованном документе.
Большой припуск тоже имеет цену: увеличивает расход металла и обработку, меняет толщины и условия питания. Поэтому его назначают вместе с механической обработкой, а не оставляют модельному цеху как неопределённый «запас на всякий случай».
Стержневой знак — посадка и опора
Знак формирует место установки стержня. Проверяют положение, опорную поверхность, сборочный зазор, возможность выхода газов и защиту от ошибочной ориентации. При заливке на стержень действует подъёмная сила; устойчивость нельзя оценивать только по тому, держится ли он в пустой форме.
Знаки на модели и рабочие элементы стержневого ящика согласуют как пару. Покрытие и сушка стержня могут изменить условия сборки. Припуск в сопряжении должен учитывать этот маршрут и обеспечивать требуемое положение внутренней полости.
Если две модели стержня или две версии ящика внешне похожи, маркировка должна исключать их смешение. Номер ревизии нужен на оснастке и в карте комплектации формы.
Модельная плита должна подходить к рабочему месту
Для машинной формовки проверяют размеры и крепления плиты, расположение центрирующих элементов, ход извлечения, высоту модели, допустимую массу и пространство для обслуживания. Габарит опоки не описывает все ограничения машины. Крепёж и соединения не должны мешать заполнению и уплотнению смеси.
Совместимость рассматривают с конкретным оборудованием ПГС или участком ХТС. Геометрию литников и прибылей закрепляют по согласованной литниково-питающей системе. Формовщик не должен каждый раз восстанавливать недостающий канал вручную, если это не предусмотрено технологией.
Материал оснастки выбирают по ресурсу и ремонту
Дерево, модельные полимеры и металл отличаются размерной стабильностью, износом, массой, ценой и ремонтопригодностью. Выбор зависит от количества съёмов, абразивности смеси, способа формовки и условий хранения. Для малой серии ремонтируемая оснастка может быть рациональнее тяжёлого комплекта с избыточным ресурсом.
Заранее определяют сменные изнашиваемые элементы, защиту кромок, покрытия и контрольные базы. Повторная окраска способна изменить посадку и размеры; восстановление выполняют по документированному размеру, а не только по гладкости поверхности. Чувствительные к влажности материалы хранят в согласованных условиях.
Приёмка состоит из измерений и технологической пробы
| Этап | Подтверждаемый результат |
|---|---|
| Документы | Совпадают версии детали, отливки, модели, стержневого ящика и литниковой системы |
| Измерение | Критические размеры, базы, разъём, знаки, крепления и профиль уклонов |
| Пробная формовка | Заполнение рельефа, извлечение, целостность кромок и сборка со стержнем |
| Пробная отливка | Размеры после предусмотренного маршрута, дефекты и достаточность припусков |
| Корректировка | Согласованы изменения и выпущена новая ревизия |
Контроль первой отливки выполняют в состоянии, соответствующем требованиям чертежа: после определённых операций, включая термообработку, если она входит в маршрут. Измерение ещё горячей заготовки и измерение готовой детали нельзя сравнивать без учёта состояния. План выборки и объём пробы устанавливают до изготовления комплекта.
Износ отслеживают по размеру и числу съёмов
В журнале отмечают комплект, количество съёмов, восстановление покрытий, замену элементов и результаты измерений. Тенденция смещения размера отливки может указывать как на износ модели, так и на изменение смеси, формовки или режима металла. До ремонта оснастки проверяют всю цепочку.
Для запроса на изготовление подготовьте 3D-модель и чертежи, сплав, технологию формовки, программу выпуска, модель машины, требования к стержням и обработке. Отдельно согласуйте, кто отвечает за технологическую разработку, изготовление оснастки, пробную формовку и корректировку. Граница ответственности должна быть понятна до заказа.
Ответы на вопросы
Достаточно ли прислать STEP готовой детали?
Для геометрии это полезно, но нужны чертёж с требованиями, технология литья, сплав, программа и данные оборудования.
Можно ли применить один усадочный коэффициент ко всем размерам?
Только если такой подход подтверждён для конкретной геометрии и процесса. Стеснённая усадка и последующие операции могут потребовать разных компенсаций.
Кто определяет уклоны?
Их согласуют технолог литья, конструктор изделия и изготовитель оснастки с учётом извлечения и допустимой геометрии отливки.
Что подготовить для обсуждения
Открыть рабочий лист исходных данных — его можно заполнить и распечатать. Приложите чертежи, фотографии и фактические записи; неизвестные параметры не заменяйте приблизительными значениями без пометки.
Обсудим задачу вашего участка
Направьте исходные данные и требуемый результат через контакты «УралИндуктора». Это поможет определить состав оборудования, границы поставки и вопросы для пробных испытаний.