
Индукционная пайка: подготовка соединения и подтверждение качества
Припой расплавился, по краю появился ровный валик, а соединение оказалось непрочным. Такое случается, если нагрев проверили, а заполнение зазора — нет. Хорошую пайку готовят ещё на чертеже: выбирают сопряжение, обеспечивают чистоту, удерживают детали и заранее решают, как подтвердить результат.
Сначала определите, что должно выдержать соединение
Пайка соединяет поверхности расплавленным припоем при сохранении основного металла в твёрдом состоянии. Индукция обеспечивает подвод тепла, но сама не определяет прочность, герметичность и электропроводность узла. В задании нужны материал обеих деталей, характер нагрузки, рабочая температура, среда эксплуатации и допустимые изменения размеров.
Для капиллярной пайки припой должен смочить поверхности и пройти по предусмотренному зазору. Наружный валик не показывает, насколько глубоко заполнено сопряжение. При проектировании учитывают площадь соединения, направление нагрузки, возможность выхода газов и удаления остатков флюса. Глухой карман может удержать газ даже при правильно выбранном нагреве.
Зазор назначают для температуры пайки
Холодная посадка меняется при нагреве. Особенно заметно это у сочетаний разных металлов, тонкой втулки с массивным стержнем и узлов с неравномерным прогревом. Слишком тесное сопряжение мешает движению припоя и флюса; слишком широкое может не обеспечивать требуемое капиллярное заполнение.
Допустимый диапазон берут из рекомендаций по конкретному припою и проверяют на соединении. Значение зависит от материалов, длины пути, флюса или атмосферы. Универсальный зазор «для любой индукционной пайки» не назначают. На чертеже уточняют, радиальный это размер или диаметральная разность посадки.
Для пары «отверстие — вал» радиальный зазор равен половине разности диаметров. Перепутанные обозначения дают двукратную ошибку ещё до включения нагревателя.

Очистка должна сохранить геометрию
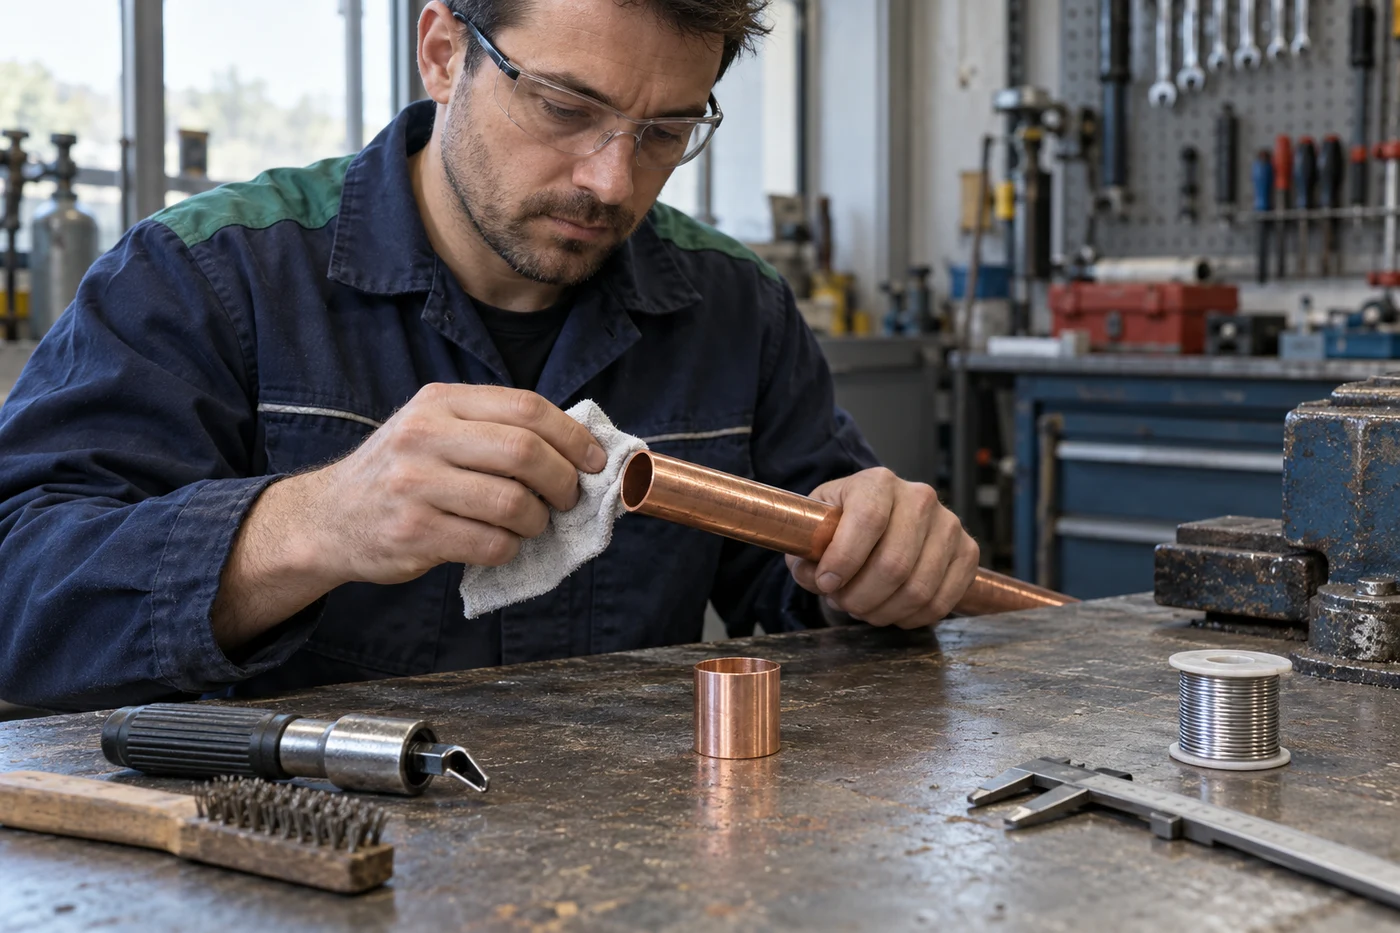
Масло, окалина, покрытия и продукты коррозии препятствуют смачиванию. Последовательность обезжиривания и удаления оксидов выбирают для металла и загрязнения. После подготовки поверхности защищают от повторного загрязнения и собирают в установленный срок. Руки, грязная оснастка и остатки абразива способны свести очистку к нулю.
Зачистка не должна превращаться в подгонку посадки на глаз. После удаления заусенцев проверяют размер и кромки. Если покрытие необходимо снять, границу снятия согласуют с требованиями изделия. Флюс помогает бороться с оксидами в рабочем температурном интервале, но не заменяет удаление масла и неизвестных загрязнений.
Припой и флюс выбирают как одну технологическую систему
| Что выбирают | Что проверить |
|---|---|
| Припой | Совместимость с обеими деталями, температурный интервал, рабочая среда и свойства соединения |
| Флюс | Пригодность для металлов и припоя, активность во время всего цикла, способ удаления остатков |
| Защитная атмосфера | Состав, чистота, пригодность для оксидов конкретного металла и контроль процесса |
| Форма подачи | Проволока, кольцо, закладка или паста; масса и повторяемость размещения |
Бесфлюсовая пайка возможна только для подходящего сочетания материалов и условий. Например, свойства некоторых медно-фосфорных припоев при работе с медью нельзя автоматически переносить на другие металлы. Если оператор подаёт проволоку, фиксируют её марку и диаметр, место подачи и способ ограничения количества.
Оснастка должна удерживать детали и давать им расширяться
Базирование обеспечивает одинаковое положение соединения от цикла к циклу. Зажим не должен закрывать путь припою, смещать деталь при прогреве или препятствовать предусмотренному тепловому расширению. Оснастка рядом с индуктором также может нагреваться и отводить тепло от одной стороны узла; это проверяют опытным циклом.
Форму и зазор катушки подробно разбирает пакет о выборе индуктора. Для пайки здесь важнее повторяемость сборки: одинаковая глубина посадки, положение зажима и доступ к месту подачи. Испытания проводят с той оснасткой, которая будет работать в серии.
Нагревают соединение, а не только конец проволоки
Состояние припоя у точки подачи не подтверждает прогрев всей площади соединения. Температуру контролируют в согласованных точках и с учётом ограничений метода измерения. Массивная часть и тонкая оболочка могут достигать нужного состояния в разное время; увеличение мощности иногда лишь перегревает доступную кромку.
При ручной схеме «нагреть — отвести индуктор — подать припой — снова подвести» отдельно проверяют время паузы, остывание деталей, состояние флюса и повторное положение катушки. Такой приём можно применять после отработки процесса; он не является универсальной последовательностью для всех соединений. Для серии записывают допустимые отклонения каждого этапа.
Для доступа к крупному узлу рассматривают УИ-80ЛН с выносным индуктором. Обозначение модели не равно мощности в киловаттах: в карточке приведено 40 кВт номинальной выходной мощности. Пригодность к пайке конкретного сечения и время цикла подтверждают испытанием; подбор только по названию установки недостаточен.
Критерии приёмки задают до пробной пайки
| Требование к узлу | Как можно подтверждать |
|---|---|
| Заполнение и смачивание | Осмотр доступных зон; контрольные сечения или применимый метод неразрушающего контроля |
| Герметичность | Испытание по согласованной методике и чувствительности |
| Передача нагрузки | Механическое испытание образца или узла по назначению изделия |
| Электрическое соединение | Измерение сопротивления с учётом контактов и температуры |
| Размеры и чистота | Контроль деформации, положения деталей и удаления остатков флюса |
Методы выбирают по геометрии и требованиям, а не все сразу для каждой детали. Разрушающее исследование пробных соединений помогает увидеть скрытую неполноту заполнения. В серийной приёмке затем применяют утверждённый объём контроля и прослеживаемость материалов. Один удачный образец не подтверждает устойчивость процесса.
Пробная партия должна проверить пределы процесса
Испытывают не только номинальное сопряжение, но и разрешённые отклонения посадки, массы и исходной температуры. Отдельно проверяют повторный цикл после прогрева оснастки. Если ручная подача является частью технологии, оценка должна включать воспроизводимость действий оператора.
В протокол заносят номер деталей, материалы, припой и флюс, зазор, оснастку, программу, фактическое время, температуру и результат контроля. При дефекте изменяют обоснованный фактор и повторяют сравнение. Фото красивого шва сохраняют как дополнение к измерениям, а не как единственный критерий приёмки.
Ответы на вопросы
Если припой расплавился, соединение готово?
Нет. Нужно подтвердить смачивание и заполнение требуемой области, затем свойства, заданные для изделия.
Можно ли заменить проволоку кольцом?
Можно рассмотреть дозированную закладку, но её расположение и массу проверяют новым опытным циклом.
Почему нельзя назначить режим по мощности?
Результат зависит от сопряжения, материалов, массы, оснастки, индуктора и тепловых потерь.
Что подготовить для обсуждения
Открыть рабочий лист исходных данных — его можно заполнить и распечатать. Приложите чертежи, фотографии и фактические записи; неизвестные параметры не заменяйте приблизительными значениями без пометки.
Обсудим задачу вашего участка
Направьте исходные данные и требуемый результат через контакты «УралИндуктора». Это поможет определить состав оборудования, границы поставки и вопросы для пробных испытаний.