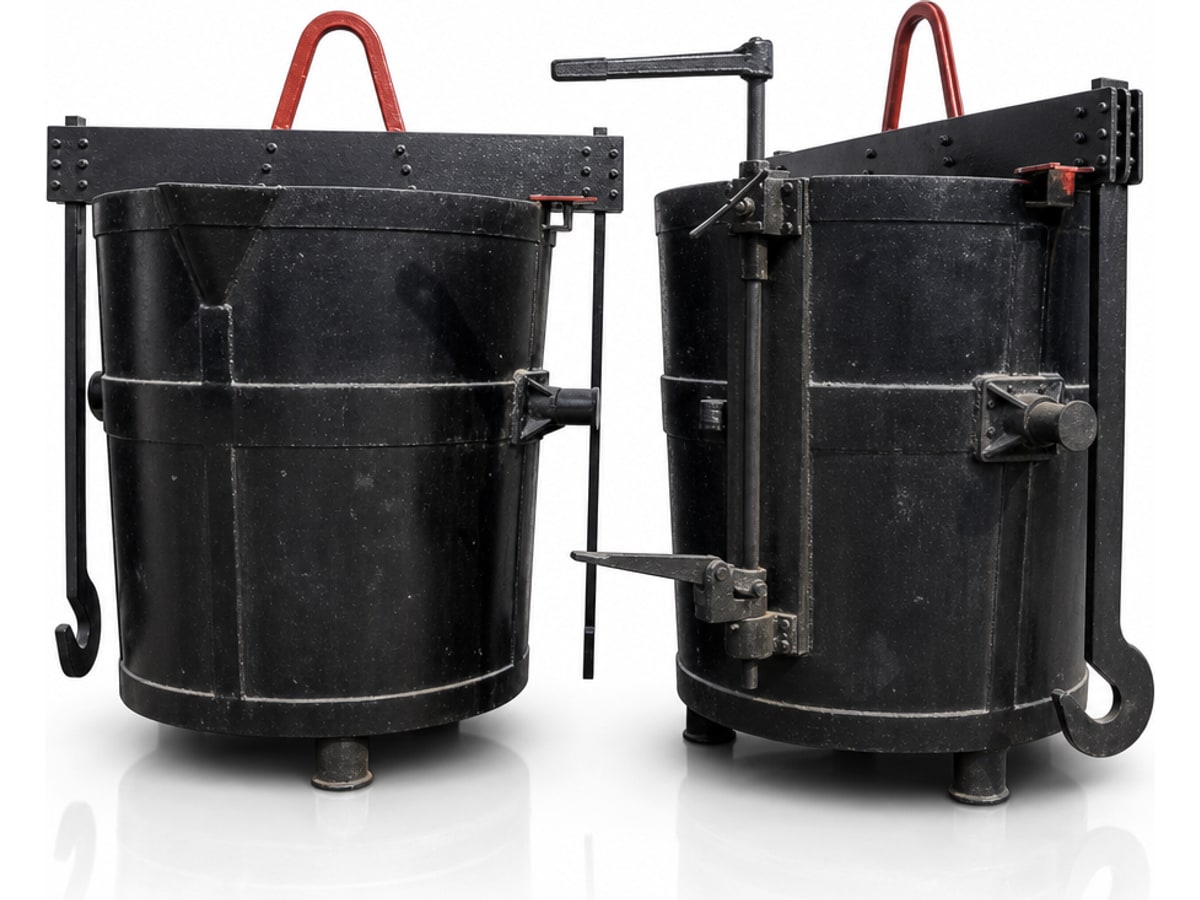
УИК-СТ-0.5
- Ёмкость, т
- 0.5
- Диаметр, мм
- 708
- Высота, мм
- 760
- Ход стопора
- 30~40
- Габариты Д×Ш×В, мм
- 1235×708×1780

Стопорный ковш выпускает металл через отверстие в днище без наклона корпуса. Его выбирают, когда нужна вертикальная струя под ковшом и открытие или перекрытие выпуска стопорным механизмом. В серии — 11 типоразмеров от 0,5 до 10 т.
Инженер подберёт модель под ваш металл и пришлёт расчёт стоимости.
Ковши делаем под заказ. Наличие выбранного типоразмера подтверждаем на дату запроса.
Гарантия на редуктор поворотного механизма. Футеровка и расходные узлы в неё не входят.
Отгрузка со склада в Миассе, Челябинская область. Доставка автотранспортом и по железной дороге.
Пришлите сплав, массу металла и способ разливки — подготовим предложение с ценой и сроком.
Заполнить опросный лист →9 моделей в серии. Подберите по ёмкости и габаритам. Сервис и ЗИП — из Миасса.

Выпуск идёт через донное отверстие: стопор открывает и перекрывает проход, наклонять корпус не требуется. Состав выпускного узла, огнеупорные детали и ЗИП фиксируются в спецификации заказа.
Диаметр корпуса из таблицы не равен диаметру выпускного отверстия. Для согласования стакана и стопора нужны параметры расплава и режим разливки; отдельно проверяют пространство под днищем и доступ для обслуживания узла.
Стопорную конструкцию применяют в схемах разливки, где металл должен поступать в приёмную чашу формы снизу из вертикально расположенного ковша. При открытии выпуска не требуется поворачивать весь корпус и перемещать верхний носок над формой.
Это принципиальное отличие от поворотного и чайникового ковшей. Оно важно при выборе положения ковша над формой, организации рабочей зоны и расчёте высоты подвески. Возможность применить конкретный типоразмер определяется всей компоновкой участка, а не только массой расплава.
В днище расположен выпускной узел с огнеупорным стаканом. Отверстие перекрывает огнеупорная рабочая часть стопора, соединённая с механизмом управления. Подъём стопора открывает проход для металла, опускание закрывает его. Несущая оболочка, футеровка и подвеска выполняют свои отдельные функции.
Донный выпуск отбирает металл ниже поверхностного слоя шлака. Это помогает ограничить его попадание в струю, но не гарантирует отсутствие всех неметаллических включений. Важны состояние расплава, уровень металла и принятый порядок завершения разливки.
Стопор и шибер — разные запирающие устройства. В стопорной системе отверстие перекрывается рабочей частью стопора; в шиберной меняется совмещение проходов в плитах. Комплектующие и описания таких систем нельзя смешивать.
При неподвижном ковше положение выпускного отверстия относительно формы сохраняется. Это позволяет организовать заливку без изменения угла корпуса. Но постоянное положение струи не означает постоянный расход: по мере опорожнения меняется напор металла.
Пропускная способность зависит от геометрии выпускного узла и уровня расплава. Стопор прежде всего открывает и перекрывает выпуск. Если производству нужна заданная точность дозирования, требования к управлению и контролю массы согласуют отдельно.
Рабочие огнеупорные детали подвергаются износу. Состояние контактных поверхностей влияет на возможность полностью перекрыть выпуск. Для обслуживания нужны доступ к донному узлу, запасные детали согласованного исполнения и предусмотренная предприятием подготовка ковша к следующему циклу.
Диаметр корпуса в таблице — не диаметр выпускного отверстия. Ход механизма также не задаёт расход металла. Для подбора нужны марка и температура сплава, масса партии, требуемое время заливки, положение приёмной чаши и требования к выпускному узлу.
По месту установки проверяют высоту ковша в сборе, пространство под днищем и доступ к приводу. Огнеупорный стакан, стопор, механизм управления и запасные части согласуют в спецификации: нельзя считать, что фотография определяет весь комплект.
Ковш поставляем без футеровки. Её выполнение и подготовку к эксплуатации согласуют с учётом донного узла. Если требуется стенд сушки или нагрева, его крышка и компоновка не должны мешать стопорному механизму. Совпадение тоннажа обычного и стопорного ковша ещё не подтверждает совместимость стенда.
В этой серии поток перекрывается стопором в донном выпускном узле. Шиберное перекрытие — другая конструкция. При замене ковша укажите тип действующего механизма и приложите его чертёж.
Ковши поставляем без футеровки, с паспортом. Для первого обращения достаточно имеющихся данных: описания задачи, фотографий или документов. Предложение на стандартный ковш готовим за один день при достаточных исходных данных.
Поставка под заказ — от 30 дней. Для нестандартной конструкции согласуем чертёж, габариты и подвеску. Перед отгрузкой проверяем комплектность, размеры и работу механизма поворота, если он предусмотрен комплектацией; по запросу предоставляем фото или видео.
Гарантия на редуктор — 6 месяцев, остальные узлы в неё не входят. Условия гарантии и запасные части.
Если не нашли ответ — позвоните, инженер разберёт вашу задачу.
Для выпуска через донный узел наклон не требуется. Другие операции с ковшом выполняют по документации его конкретного исполнения.
Нет. Для расчёта нужны как минимум параметры выпускного узла, уровень металла и условия разливки. Диаметр корпуса в таблице не является диаметром отверстия.
Сам по себе стопорный механизм не означает автоматического дозирования. Систему управления, измерение массы и требования к точности нужно задавать отдельно.
Ковши поставляются без футеровки. Состав выпускного узла, огнеупорные детали и ЗИП фиксируем в спецификации заказа.
Подбираем ёмкость, тип слива и состав футеровки под конкретный сплав, серийность и технологию литья.
Подбираем ковш под вашу плавильную печь, изготавливаем, доставляем, обучаем операторов и остаёмся на сервисе. Замена футеровки — нашими силами.
Один договор, одна ответственность. От первого расчёта до замены футеровки на площадке — все этапы ведут наши инженеры из Миасса.
Получить расчёт под ключ →Инженер свяжется с вами, уточнит задачу и предложит решение под ваше производство.
Производитель полного инженерного цикла: от подбора оборудования до запуска и сервиса — в рамках одной компании.
Сами производим индукционные плавильные печи и нагреватели, дробемётное оборудование, системы охлаждения и сталеразливочные ковши — отвечаем за всё как производитель.
Подбор, проектирование, поставка, монтаж, пусконаладка, обучение и сервис — в рамках одной компании.
Закрываем большинство задач металлургического и литейного производства — от отдельной печи до участка под ключ.
Работаем с 2013 года. Реализованные проекты разного уровня сложности, инженеры с практическим опытом запусков.
Часть оборудования доступна со склада — сокращаем сроки реализации при срочных задачах.
Гарантия 6 месяцев на собственное производство. Постгарантийное обслуживание, запчасти и сервис — на постоянной основе.
Пришлите предложение другой компании — сравним состав оборудования, комплектацию и стоимость.