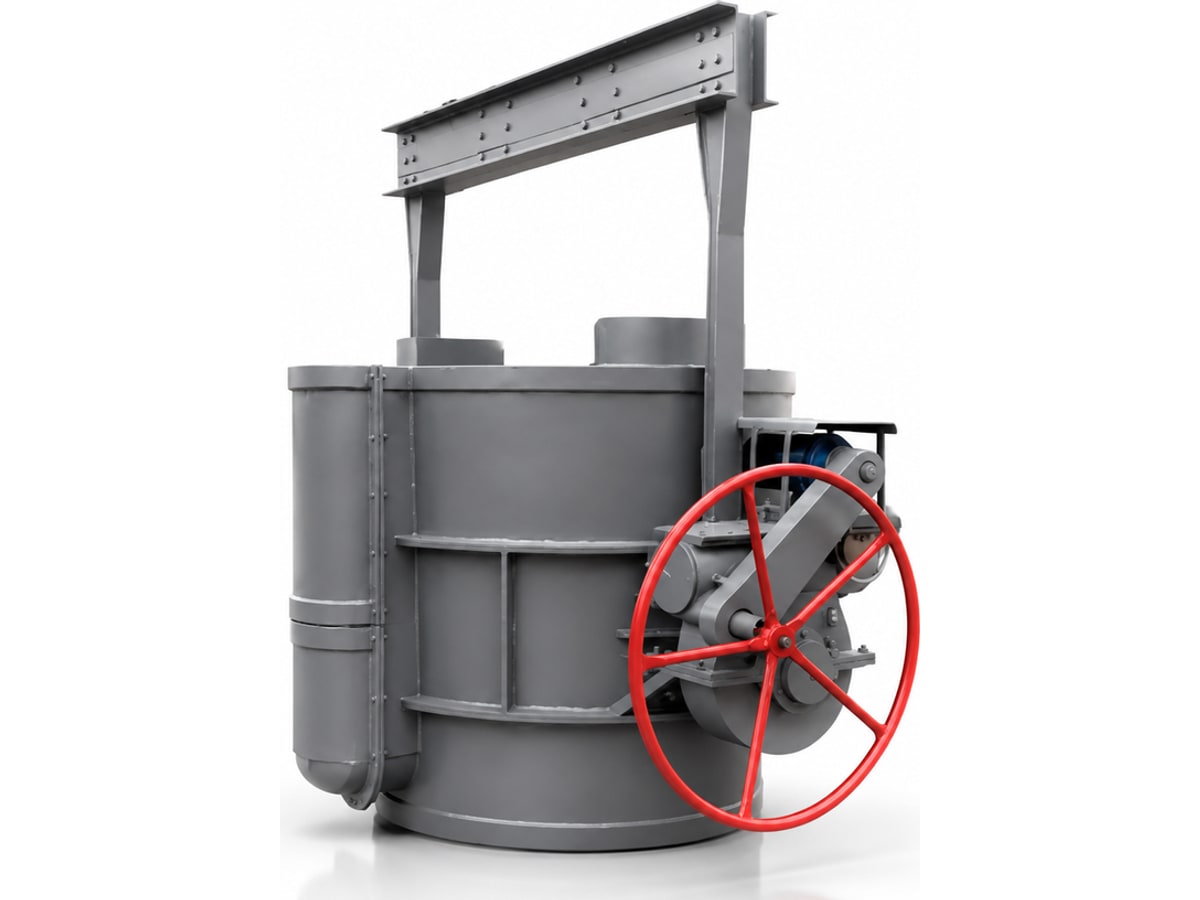
УИК-М-0.3
- Ёмкость, т
- 0,3
- Диаметр, мм
- 500
- Высота, мм
- 692
- Передаточное число
- 46

Ковши для модифицирования чугуна предназначены для внепечной обработки расплава, в том числе при получении высокопрочного чугуна с шаровидным графитом — ВЧШГ. Вытянутый корпус позволяет сформировать глубокую рабочую ванну и оставить пространство для реакции. В серии — 11 типоразмеров от 0,3 до 10 т.
Инженер подберёт модель под ваш металл и пришлёт расчёт стоимости.
Ковши делаем под заказ. Наличие выбранного типоразмера подтверждаем на дату запроса.
Гарантия на редуктор поворотного механизма. Футеровка и расходные узлы в неё не входят.
Отгрузка со склада в Миассе, Челябинская область. Доставка автотранспортом и по железной дороге.
Пришлите сплав, массу металла и способ разливки — подготовим предложение с ценой и сроком.
Заполнить опросный лист →13 моделей в серии. Подберите по ёмкости и габаритам. Сервис и ЗИП — из Миасса.


Вместимость в таблицах — масса металла, размеры — в миллиметрах. Обозначения относятся к схеме этой серии: Φ1 — внутренний диаметр по верху, Φ2 — диаметр по днищу, H — высота корпуса, A и B — габариты ковша в сборе.
Схема показывает принцип размерной привязки и не заменяет рабочий чертёж. Рабочее заполнение и окончательные размеры зависят от толщины футеровки и свободного борта — при согласовании заказа запросите чертёж выбранного исполнения.
В отличие от обычного разливочного ковша, он нужен не только для хранения и перемещения расплава. В его рабочей полости создают условия для обработки чугуна добавками. При производстве ВЧШГ сфероидизирующая обработка магнийсодержащим материалом способствует получению шаровидного графита.
При заказе важно назвать сам процесс. Сфероидизирующая обработка и графитизирующее модифицирование — не одна и та же операция. Они решают разные металлургические задачи, поэтому формулировки «ковш для модифицирования» недостаточно для выбора внутреннего устройства.
Вытянутая форма нужна для организации более глубокой ванны металла над реакционной зоной. Вместе с правильно выбранным рабочим заполнением она помогает создать условия для усвоения модификатора. Над расплавом оставляют свободный борт — пространство для протекания реакции, а не дополнительную полезную вместимость.
Геометрию оценивают после футеровки. Наружная высота корпуса не равна глубине металла, а диаметр по таблице не описывает всю реакционную полость. Размеры и рабочую массу согласуют с технологом: требуемые пропорции зависят от способа обработки и ограничений участка.
В одном из распространённых вариантов магнийсодержащий материал располагают в подготовленном кармане у дна и закрывают покрывающим материалом. Его задача — задержать начало интенсивного взаимодействия до формирования слоя жидкого чугуна над добавкой. Поэтому важны не только форма корпуса, но и устройство кармана и футеровки.
Исполнение для сэндвич-процесса согласуют под принятую на предприятии технологию. Наличие нужного кармана, перегородки или крышки нельзя определять только по фотографии. Это описание принципа, а не инструкция по проведению обработки: состав добавок, дозировку и режим задаёт технологическая документация производства.
Цель специального ковша — обеспечить более эффективное использование добавки при требуемом результате обработки. Если конструкция и режим помогают повысить усвоение магния, появляется возможность уменьшить расход дорогостоящего модификатора на тонну обработанного чугуна. Но экономия не возникает автоматически из-за вытянутой формы.
Для оценки нужны состав исходного чугуна, характеристики модификатора, температура металла и результаты обработки. Фактическую экономию определяют сравнением расхода при достижении требуемого качества чугуна. Норму расхода подтверждают на конкретном производстве, а не назначают только по размерам ковша.
Номинальная вместимость — отправная точка подбора, а не указание заполнять корпус до кромки. Для реакционного ковша особенно важно согласовать массу обрабатываемой партии, огнеупорную полость и свободный борт. Затем проверяют полную массу в сборе и параметры подъёмного оборудования.
Удлинённый корпус должен помещаться в зоне наполнения и перемещения. Потребуются сведения о высоте выпуска печи, крюке крана, доступе к реакционной зоне и месте обслуживания. Если нужна крышка, дополнительно согласуют её назначение, открывание и сопряжение с оборудованием участка.
Ковш поставляем без футеровки, с паспортом. До изготовления заказного исполнения согласуем чертёж, габариты и подвеску. Для первичного подбора достаточно описания процесса и имеющихся фотографий или документов: недостающие размеры уточним. Цена — по запросу, поставка под заказ — от 30 дней.
Ковши поставляем без футеровки, с паспортом. Для первого обращения достаточно имеющихся данных: описания задачи, фотографий или документов. Предложение на стандартный ковш готовим за один день при достаточных исходных данных.
Поставка под заказ — от 30 дней. Для нестандартной конструкции согласуем чертёж, габариты и подвеску. Перед отгрузкой проверяем комплектность, размеры и работу механизма поворота; по запросу предоставляем фото или видео.
Гарантия на редуктор — 6 месяцев, остальные узлы в неё не входят. Условия гарантии и запасные части.
Если не нашли ответ — позвоните, инженер разберёт вашу задачу.
У транспортно-разливочной серии основная задача — перемещение и разливка. Для обработки добавками нужно отдельно согласовать внутреннюю геометрию, реакционную зону, рабочую массу и свободный борт. Совпадения вместимости недостаточно.
Нет. Применимость зависит от согласованного внутреннего устройства и технологии. Карман для добавки, покрывающий материал, футеровку и рабочее заполнение определяют для конкретного процесса; ковш поставляется без футеровки.
Нет. Она помогает организовать рабочую ванну, но расход зависит от всей технологии и исходного металла. Возможное снижение нормы расхода подтверждают по результатам обработки.
Да. Пришлите описание обработки, марку чугуна, данные модификатора, массу партии и ограничения участка. По этим данным согласуем конструкцию, футеровочную геометрию и подвеску.
Подбираем ёмкость, тип слива и состав футеровки под конкретный сплав, серийность и технологию литья.
Подбираем ковш под вашу плавильную печь, изготавливаем, доставляем, обучаем операторов и остаёмся на сервисе. Замена футеровки — нашими силами.
Один договор, одна ответственность. От первого расчёта до замены футеровки на площадке — все этапы ведут наши инженеры из Миасса.
Получить расчёт под ключ →Инженер свяжется с вами, уточнит задачу и предложит решение под ваше производство.
Производитель полного инженерного цикла: от подбора оборудования до запуска и сервиса — в рамках одной компании.
Сами производим индукционные плавильные печи и нагреватели, дробемётное оборудование, системы охлаждения и сталеразливочные ковши — отвечаем за всё как производитель.
Подбор, проектирование, поставка, монтаж, пусконаладка, обучение и сервис — в рамках одной компании.
Закрываем большинство задач металлургического и литейного производства — от отдельной печи до участка под ключ.
Работаем с 2013 года. Реализованные проекты разного уровня сложности, инженеры с практическим опытом запусков.
Часть оборудования доступна со склада — сокращаем сроки реализации при срочных задачах.
Гарантия 6 месяцев на собственное производство. Постгарантийное обслуживание, запчасти и сервис — на постоянной основе.
Пришлите предложение другой компании — сравним состав оборудования, комплектацию и стоимость.